(1).中心钻头:一般用于钻孔前打中心点用,前端锥面有60°,75°,90°等,车床作业时为了用尾座支,持应该用60°中心钻与车床尾座顶心60°相配合.(2).麻花钻头:为工业制造上使用普遍的一种钻头,我们一般使用的就是麻花钻头.(3).超硬钻头:钻身之前端或全部以超硬合金刀具材料制成,使用于加工材...
钻头基本参数
- 品牌
- 台仪
- 型号
- 通用
- 材质
- 高速钢,硬质合金,钨钢,合金,金刚石
- 涂层
- 否
- 样品或现货
- 现货
- 是否库存
- 是
- 是否批发
- 批发
- 产地
- 台州椒江
- 厂家
- 台州市椒江建设工程机械厂
钻头企业商机
增大后角可减小后刀面与切削材料间的摩擦,减小已加工表面的挤压变形。但如后角过大,则会降低刀刃强度和散热能力。后角的大小直接影响钻头耐用度。在钻孔过程中,钻头的主要磨损形式为机械擦伤和相变磨损。考虑机械擦伤磨损,当切削寿命一定时,后角越大,可用切削时间越长;考虑相变磨损,后角增大会使钻头散热能力降低。钻头磨损后,随着后刀面磨损带的逐渐加宽,切削功率逐渐加大,摩擦产生的热量会逐渐增加,使钻头温度升高,当温度升高到钻头相变温度后,钻头将出现快速磨损。台州市椒江建设工程机械厂致力挖机钻头生产研发,有想法可以来我司参观!江苏电锤钻头定制
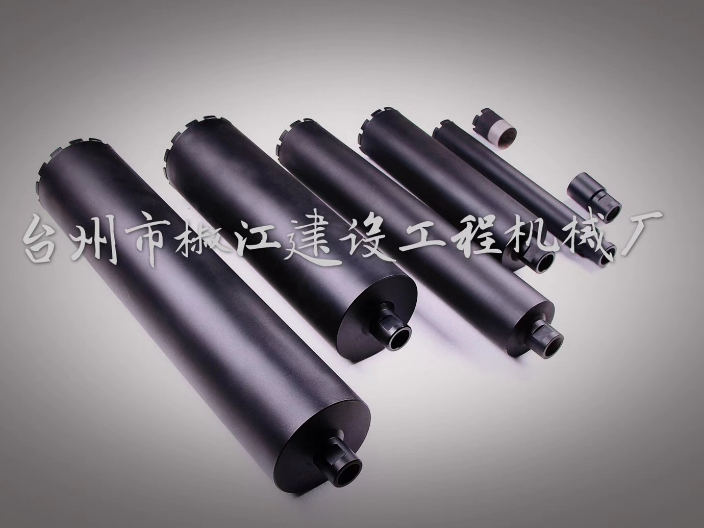
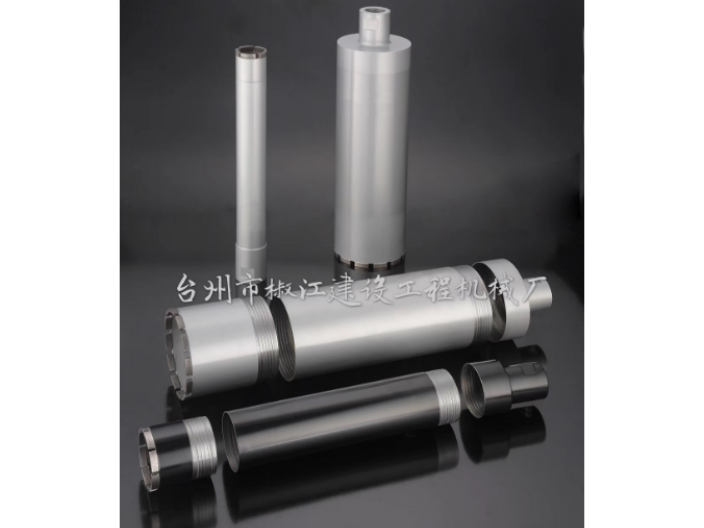
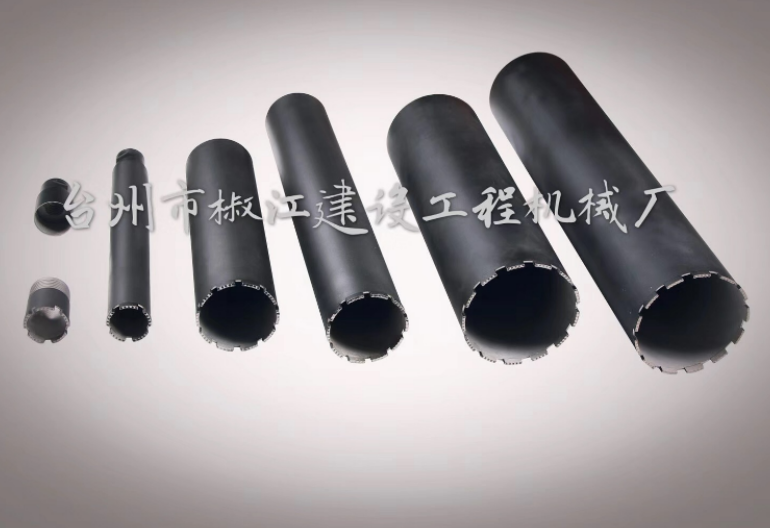
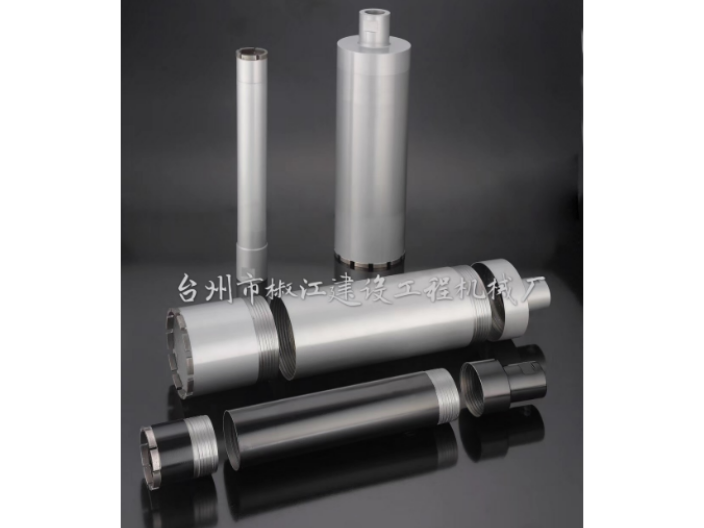
空心钻的分类:按材质有合金,工具钢。空心钻主要用于材质较硬的材料,而工具钢一般用于材质比较软的材料,针对这两种钻头工具钢相对便宜一些。价格:市面上市场价1佰多到2百多不等。空心钻头材质可分为硬质合金钢,高速钢等,粉末冶金,钨钢钻类,一般市场上用的较多的是硬质合金,和高速钢的为常用型,硬质合金空心钻头其优点耐磨耐用,打较硬材质时不易崩掉,而高速钢是很锋利型的,钻孔比较快,但比较脆,打较硬材质时容易断。上海钨钢钻头厂台州市椒江建设工程机械厂是一家生产销售钻头,有想法可以来我司咨询!
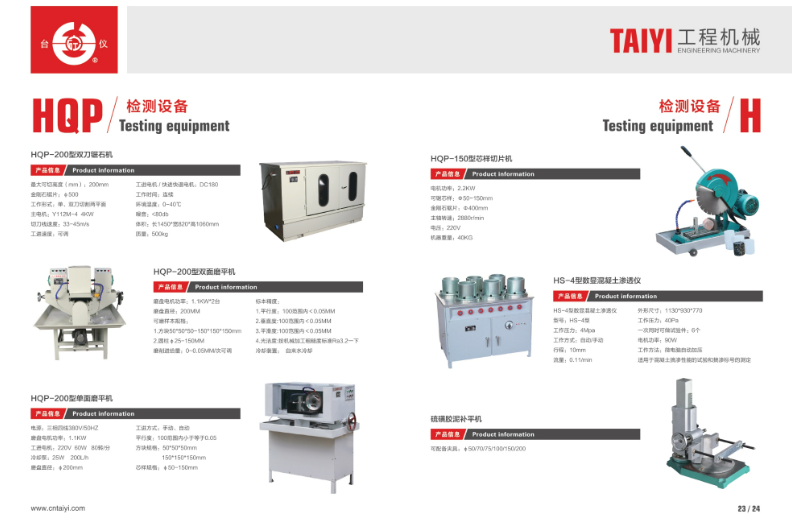
操作者必须经过培训,操作方法熟练后,方可独自操作。电器部分要做好防水、防尘工作,随时注意检查漏电接地保护是否可靠。断路器电流调整至8A。在接通压缩空气前,气动阀手柄必须置于"停"的位置上;压缩空气必须经过过滤,尽量保持清洁和干燥。钻机必须支撑牢固后,方可开始工作,防止引起钻机倒地。在进给过程中,严禁突然、快速开启推进气缸,以免项起钻机,造成事故。注意检查摆线针轮减速机和传动输出部件的润滑情况,每10天加1次;高速黄油或1#润滑脂润滑,也可用润滑剂(黄油、机油混合)代替。随时注意检查各管路、螺母、接头等的连接情况。钻机钻孔时,不允许反转,以免钻杆松脱和钻杆螺纹磨损。1钻机工作中应注意冲击器的声音和机器运转情况是否正常,若有异常应立即停机检查。接钻杆时,要注意防止砂土等侵入冲击器内部损坏机体。作业前油雾器内必须注满机械油,冬季可选用粘度低一些的机械油,不得无油作业。钻机导轨面、活塞杆外露部分、钻杆螺纹等可适当加油润滑。1钻机使用后,要及时清理表面岩粉等脏物,以备下次使用。
以牙轮钻头的结构为依据,可以将其分为水眼、轴承、巴掌、牙轮以及钻头体这五个部分。如果是密封喷射式的牙轮钻头,在一般情况下还包括储油补偿系统这一部分。螺纹一般会在牙轮钻头的上部,钻柱与螺纹进行相互连接,钻头下部会存在牙轮,其上带有三个巴掌,牙轮轴上装上牙轮,牙轮轴与各个牙轮之间装有轴承,牙轮会通过其自身所带的切削齿进行破碎岩石工作。钻井液的通道就是钻头的水眼。在进行石油钻井工作的过程中,通过钻进过程中的横向剪切作用、纵向振动作用,牙轮钻头会实现破碎岩石的目的,从而能够提升钻井速度。台州市椒江建设工程机械厂是一家生产销售钻头设备公司。
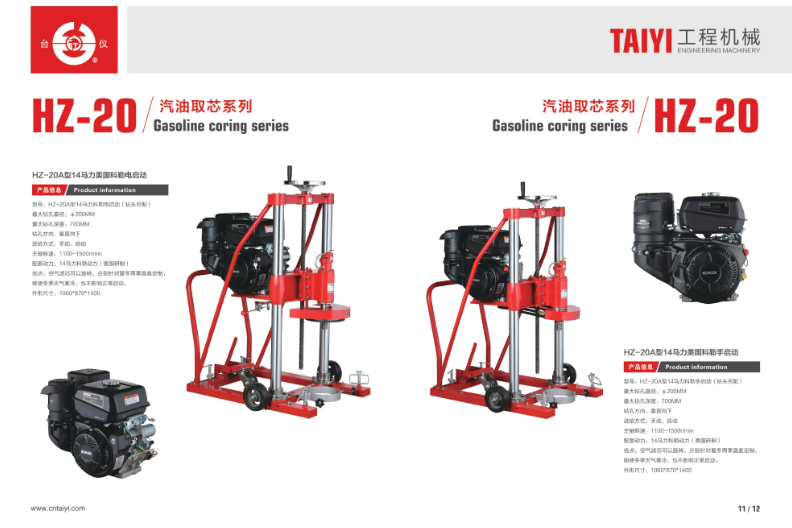
刃部采用的三枚组合刃结构、齿距的不等分割、特殊硬质合金刀刃等是恒锋”EST“独特技术的结晶3枚组合刃由若干个外刃、中刃、内刃组成。每个刀刃在切削过程中,只负担1/3左右的工作量,加上每个刀刃的内侧也均有切削刀。所以,可以使排屑非常顺畅。另外由于各刃分别负担一部分切削工作的特性,使得该孔钻极不容易产生崩刃现象,空心钻头 可对50MM厚的钢板进行高精度,高速度穿孔也可打交叉重叠孔 ,刃部采用的三枚组合刃结构、齿距的不等分割、特殊硬质合金刀刃等是独特技术的结晶 ,使得该孔钻极不容易产生崩刃现象空心钻头配合专门上取芯钻头的机器,具有效率快,成本底的特点,空心钻钻头刃部采用硬质合金制造,具有三层端齿几何,切削轻快,钢板钻头使用寿命长,双削平柄接口,适用于德国FEIN等各钟进口磁力钻钻机。硬质合金钻头也适用于各类立式钻床、摇臂钻床、铣床、车床等。购买空心钻头,就选台州市椒江建设工程机械厂,让您满意,欢迎您的来电哦。河北合金球齿钻头生产公司
台州市椒江建设工程机械厂致力钻头生产研发,欢迎您的来电哦。江苏电锤钻头定制
刃磨钻头主要掌握几个技巧:刃口要与砂轮面摆平。磨钻头前,先要将钻头的主切削刃与砂轮面放置在一个水平面上,也就是说,保证刃口接触砂轮面时,整个刃都要磨到。这是钻头与砂轮相对位置的第一步,位置摆好再慢慢往砂轮面上靠。钻头轴线要与砂轮面斜出60°的角度。这个角度就是钻头的锋角,此时的角度不对,将直接影响钻头顶角的大小及主切削刃的形状和横刃斜角。这里是指钻头轴心线与砂轮表面之间的位置关系,取60°就行,这个角度一般比较能看得准。这里要注意钻头刃磨前相对的水平位置和角度位置,二者要统筹兼顾,不要为了摆平刃口而忽略了摆好度角,或为了摆好角度而忽略了摆平刃口。江苏电锤钻头定制
与钻头相关的文章
河北合金钻头品牌
- 山东混凝土钻头批发厂家 2026-03-06
- 四川取芯钻头哪种好 2026-03-06
- 四川双刀钻头价钱多少 2026-03-06
- 重庆深孔钻头怎么挑选 2026-03-05
- 广东打孔钻头生产商 2026-03-05
- 安徽钻头制造厂 2026-03-05
- 加长钻头怎么卖 2026-03-04
- 浙江双端面钻头哪家优惠 2026-03-04
- 河北冲击钻头公司 2026-03-04
- 安徽三角钻头价钱多少 2026-03-03
- 北京双刀钻头一般多少钱 2026-03-03
- 上海凿岩钻头怎么样 2026-03-03
与钻头相关的产品
与钻头相关的新闻
-
河北钻头哪里有 2026-03-01 03:02:25手电钻可以用普通钻头安装在混凝土墙上,但整体效率不是特别高,所以本电站选择三角头,因为三角头的冲击力更强!另外,还可以选择三角形钻头,可以直接打混凝土墙!因为相对来说,这个钻头的硬度也足够高,可以让钻孔变得更加容易!我在哪里可以用它来钻孔!混凝土钻孔应使用自用麻花钻钻头,切削刃应为硬质合金!冲击钻依...
-
江苏合金钻头怎么选 2026-03-01 08:02:22群钻再外直刃上刃磨出月牙槽,从而使分屑更细,排屑更流畅!钻孔时产生的环行筋,有利于钻头定心,保证钻孔“光”和“圆”!其钻矩降低30%左右,所以它可以用较大的进给量钻孔!外刃锋角135°,内刃锋角120°,钻尖高0.06d,使它同时具备优良的钻薄板性能!由于切削阻力小,定心准、稳,所以特别适合在手电钻...
-
上海加长钻头哪家便宜 2026-02-28 02:01:59精度高:钻头可以精确控制钻孔的直径和深度,保证了加工精度!适用性广:钻头可以用于加工各种材料,适用性广!经济实用:钻头价格相对较低,使用寿命较长,经济实用!操作简单:钻头操作简单,不需要复杂的设备和技术,容易上手!结论综上所述,钻头是一种常见的切削工具,广泛应用于金属、木材、石材、陶瓷等材料的加工中...
-
广东深孔钻头哪家靠谱 2026-02-28 04:02:28刃磨钻头主要掌握几个技巧:刃口要与砂轮面摆平!磨钻头前,先要将钻头的主切削刃与砂轮面放置在一个水平面上,也就是说,保证刃口接触砂轮面时,整个刃都要磨到!这是钻头与砂轮相对位置的第一步,位置摆好再慢慢往砂轮面上靠!钻头轴线要与砂轮面斜出60°的角度!这个角度就是钻头的锋角,此时的角度不对,将直接影响钻...
与钻头相关的问题
新闻资讯
产品推荐
-
广东岩石取芯机哪家有卖
2026-03-07 -
山东混凝土钻头批发厂家
2026-03-06 -
四川取芯钻头哪种好
2026-03-06 -
四川双刀钻头价钱多少
2026-03-06 -
重庆深孔钻头怎么挑选
2026-03-05 -
广东打孔钻头生产商
2026-03-05 -

安徽钻头制造厂
2026-03-05 -
加长钻头怎么卖
2026-03-04 -
浙江双端面钻头哪家优惠
2026-03-04