(1).中心钻头:一般用于钻孔前打中心点用,前端锥面有60°,75°,90°等,车床作业时为了用尾座支,持应该用60°中心钻与车床尾座顶心60°相配合.(2).麻花钻头:为工业制造上使用普遍的一种钻头,我们一般使用的就是麻花钻头.(3).超硬钻头:钻身之前端或全部以超硬合金刀具材料制成,使用于加工材...
钻头基本参数
- 品牌
- 台仪
- 型号
- 通用
- 材质
- 高速钢,硬质合金,钨钢,合金,金刚石
- 涂层
- 否
- 样品或现货
- 现货
- 是否库存
- 是
- 是否批发
- 批发
- 产地
- 台州椒江
- 厂家
- 台州市椒江建设工程机械厂
钻头企业商机
钻头是用来在实体材料上钻削出通孔或盲孔,并能对已有的孔扩孔的刀具。常用的钻头主要有麻花钻、扁钻、中心钻、深孔钻和套料钻。扩孔钻和锪钻虽不能在实体材料上钻孔,但习惯上也将它们归入钻头一类。高速钢空心钻头,又名取芯钻头或开孔器,钻头分类:高速钢钻头,硬质合金钻头,钨钢钻头;削切深度:35MM、50MM、100M;适合钻机:进口的磁座钻、磁力钻、国产磁座钻、磁铁钻、吸铁钻、钢板钻、磁性钻、机床、台钻、座钻等。直径规格:12MM至100MM;钻头主要材质有高速钢类;粉末冶金类;硬质合金类。钻头轴线要与砂轮面斜出60°的角度。这个角度就是钻头的锋角,此时的角度不对,将直接影响钻头顶角的大小及主切削刃的形状和横刃斜角。这里是指钻头轴心线与砂轮表面之间的位置关系,取60°就行,这个角度一般比较能看得准。这里要注意钻头刃磨前相对的水平位置和角度位置,二者要统筹兼顾,不要为了摆平刃口而忽略了摆好度角,或为了摆好角度而忽略了摆平刃口。钻头的长度和直径之比越大,其弯曲倾向增加。减小长径比,可以减小挠曲力,从而避免钻头折断和孔径误差加大。较深的孔要求钻头规格有较大的长径比。通常孔深超过3倍直径就是“深孔”,购买三角钻头设备,就选台州市椒江建设工程机械厂,让您满意,欢迎新老客户来电!上海深孔钻头哪个好
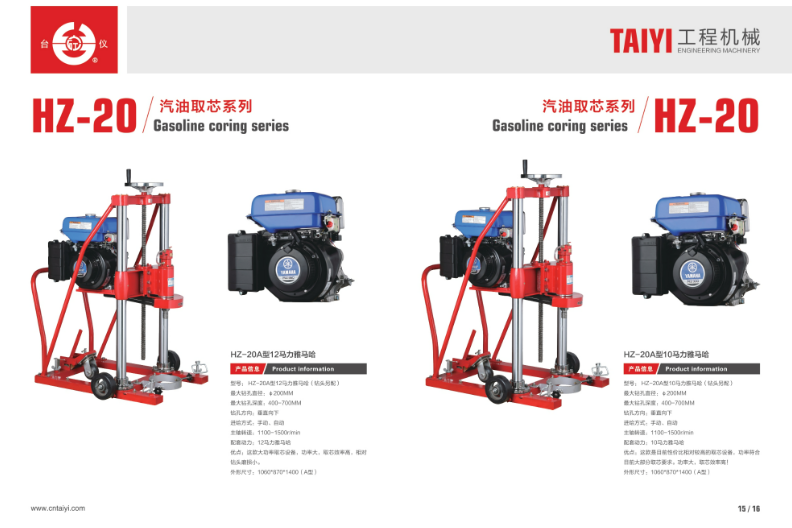
硬质合金钻头材料的主要成分是碳化钨和钴,占所有成分的99%,其他金属占1%,所以称为钨钢(碳化钨)。钨钢是一种由至少一种金属碳化物组成的烧结复合材料。碳化钨、碳化钴、碳化铌、碳化钛和碳化钽是钨钢的常见成分。碳化物成分(或相)的晶粒尺寸通常在0.2-10微米之间,并且碳化物晶粒使用金属粘合剂结合在一起。粘结剂金属一般为铁族金属,常用钴和镍。因此,有钨钴合金、钨镍合金和钨钛钴合金。钨钢钻头材料烧结成型是将粉末压制成坯料,然后进入烧结炉加热到一定温度(烧结温度),保持一定时间(保温时间),然后冷却它以获得所需的性能。钨钢材质。台州金刚石钻头哪个好购买钻头,就选台州市椒江建设工程机械厂,用户的信赖之选,有想法可以来我司咨询!
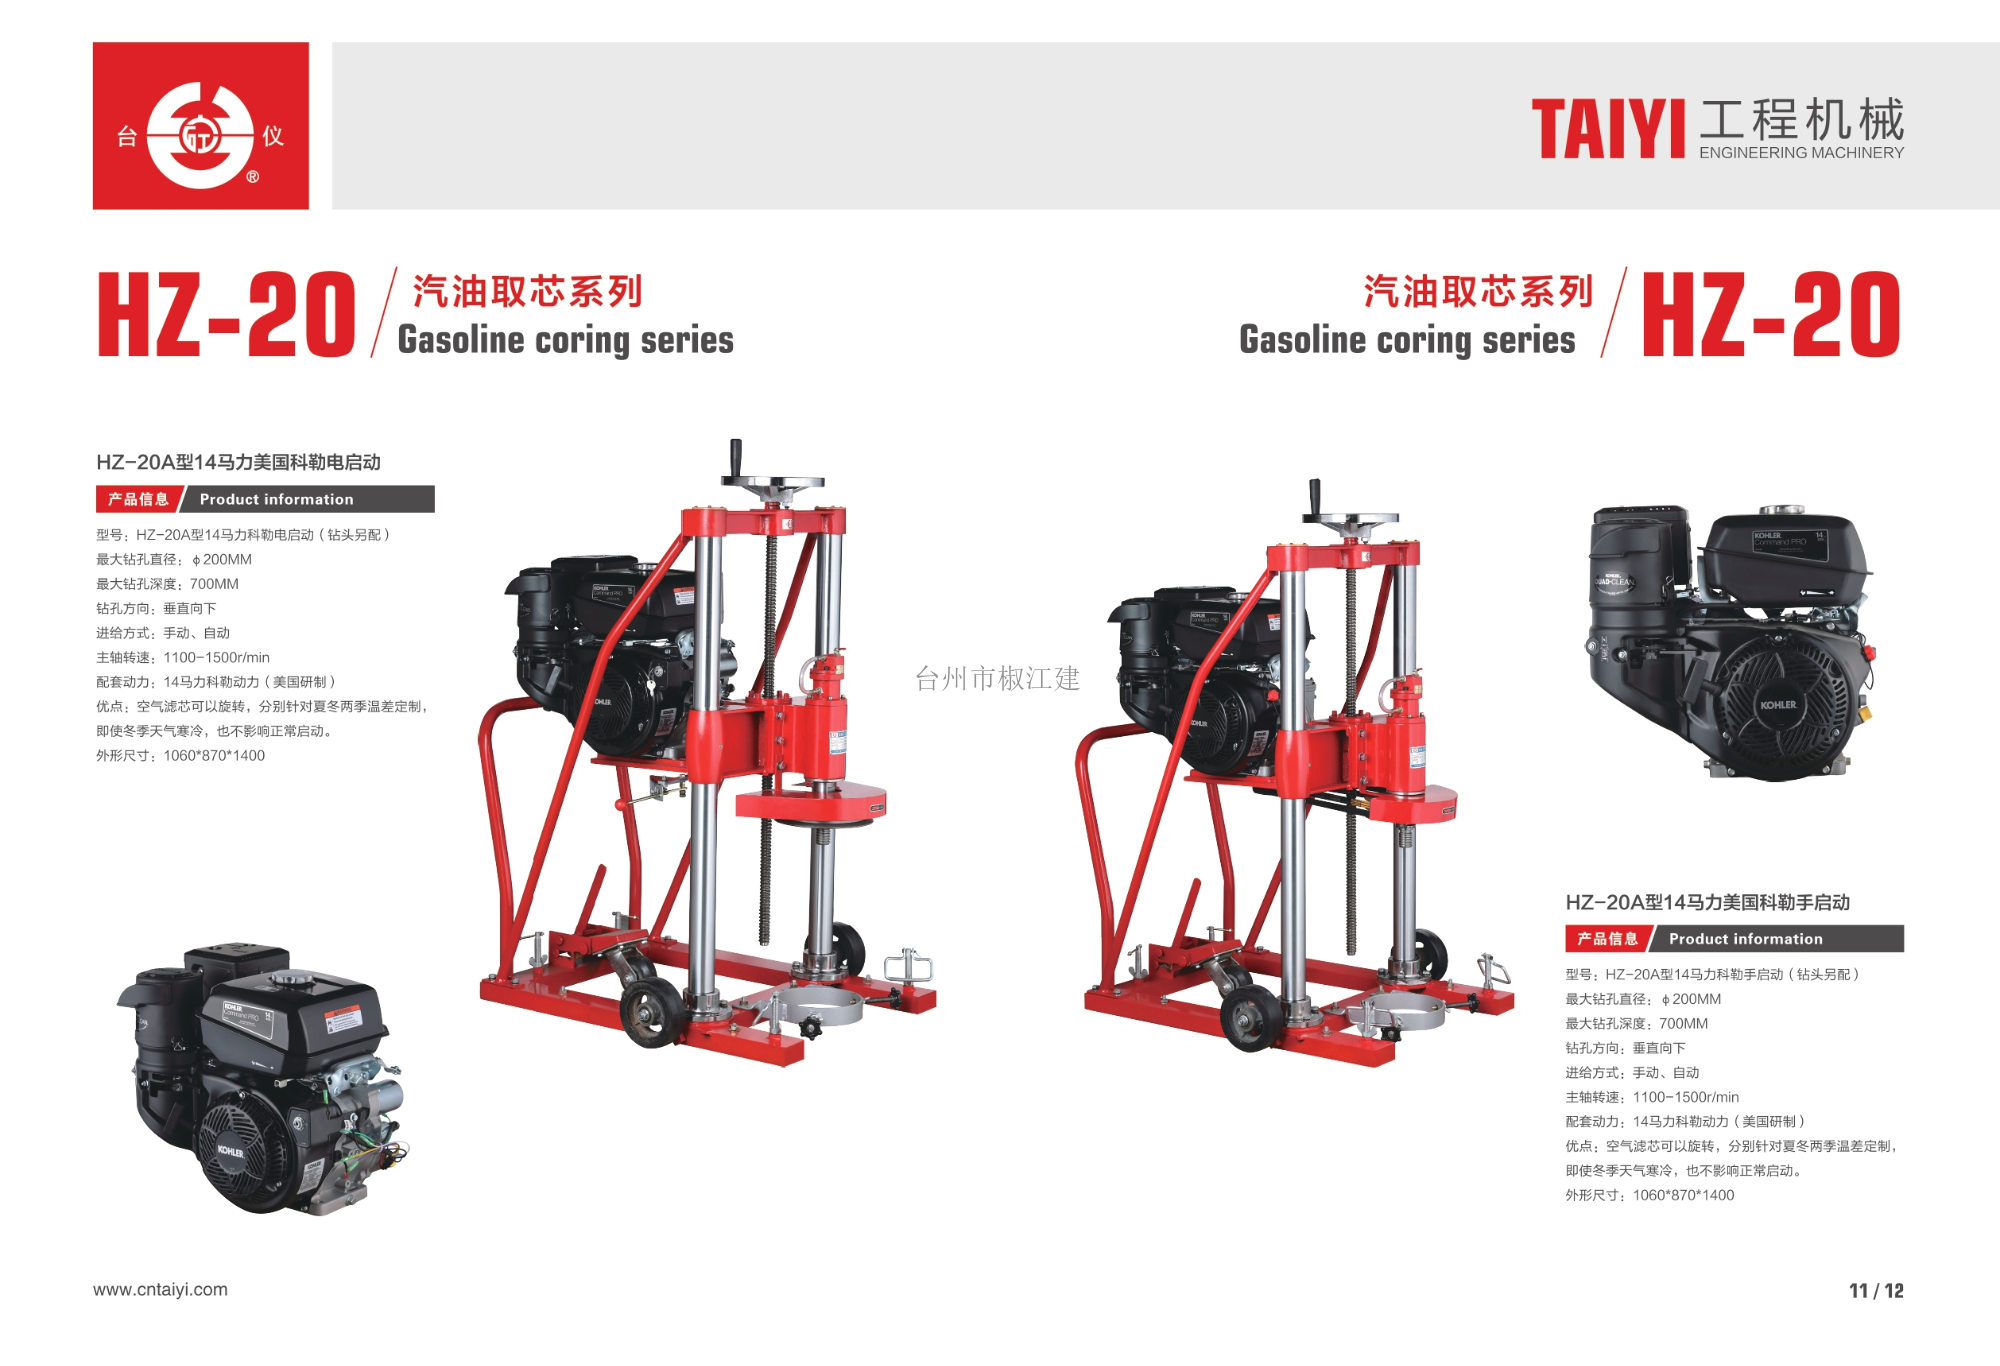
增大后角可减小后刀面与切削材料间的摩擦,减小已加工表面的挤压变形。但如后角过大,则会降低刀刃强度和散热能力。后角的大小直接影响钻头耐用度。在钻孔过程中,钻头的主要磨损形式为机械擦伤和相变磨损。考虑机械擦伤磨损,当切削寿命一定时,后角越大,可用切削时间越长;考虑相变磨损,后角增大会使钻头散热能力降低。钻头磨损后,随着后刀面磨损带的逐渐加宽,切削功率逐渐加大,摩擦产生的热量会逐渐增加,使钻头温度升高,当温度升高到钻头相变温度后,钻头将出现快速磨损。
(1).中心钻头:一般用于钻孔前打中心点用,前端锥面有60°,75°,90°等,车床作业时为了用尾座支,持应该用60°中心钻与车床尾座顶心60°相配合.(2).麻花钻头:为工业制造上使用普遍的一种钻头,我们一般使用的就是麻花钻头.(3).超硬钻头:钻身之前端或全部以超硬合金刀具材料制成,使用于加工材料之钻孔加工.(4).油孔钻头:钻身有两道小孔,切削剂经此小孔到达切刃部份,以带走热量及切屑,使用此钻头一般工作物旋转,而钻头静止(5).深孔钻头:早用于*管及石包管之钻孔加工,又称为*管钻头。深孔钻头为一直槽型,在一圆管中切除四分之一强的部份以产生刃口排屑(6).钻头铰刀:为了大量生产之需要,其前端为钻头,后端为铰刀,钻头直径与铰刀直径只差铰孔之裕留量,也有钻头于螺攻丝混合使用,故又称为混合钻头.(7).锥度钻头:当加工模具进料口时,可使用锥度钻头.(8).圆柱孔钻头:我们称其为沉头铣刀,此种钻头前端有一直径较小之部分称为道杆.(9).圆锥孔钻头:为钻削圆锥孔之用,其前端角度有90°,60°等各种,我们使用的倒角刀就是圆锥孔钻头的一种.(10).三角钻头:一种电钻所使用之钻头,其钻柄制成三角形之面,使夹头可确实固定钻头。台州市椒江建设工程机械厂致力电锤钻头生产研发,欢迎您的来电!
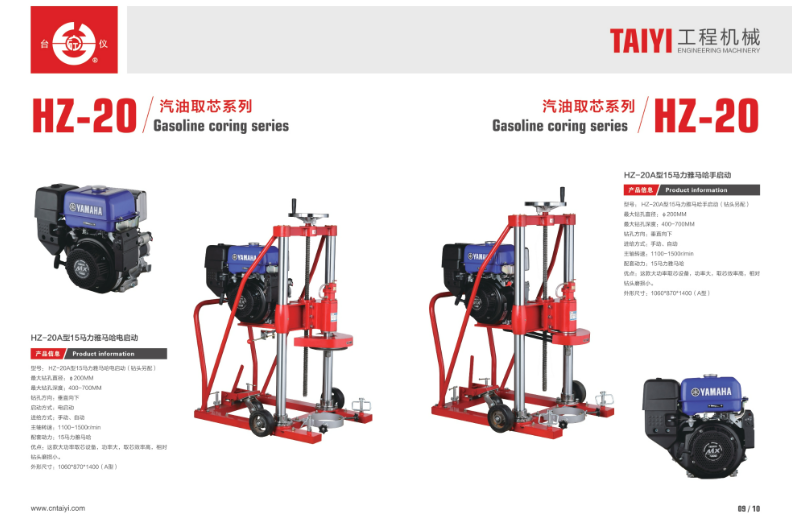
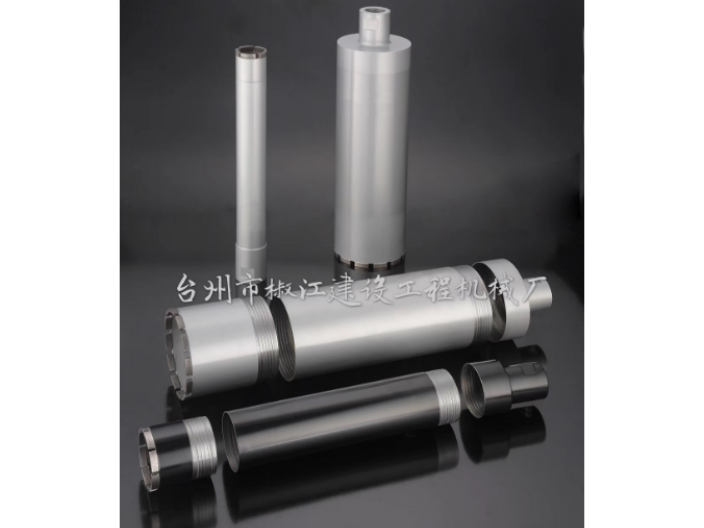
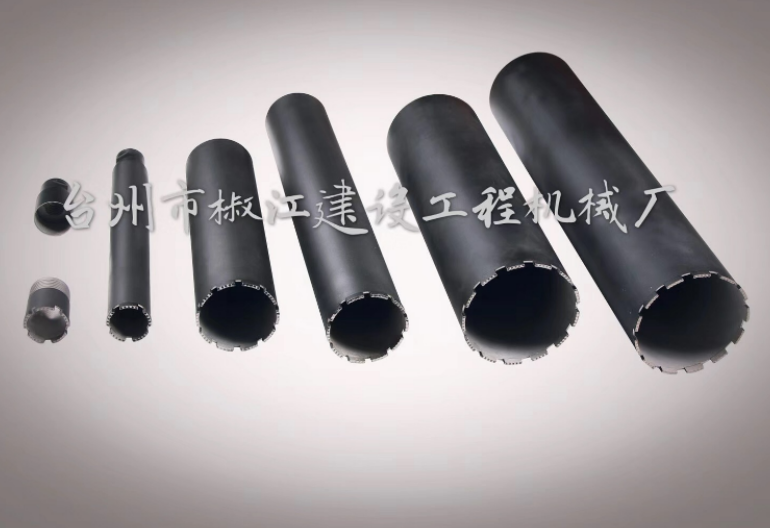
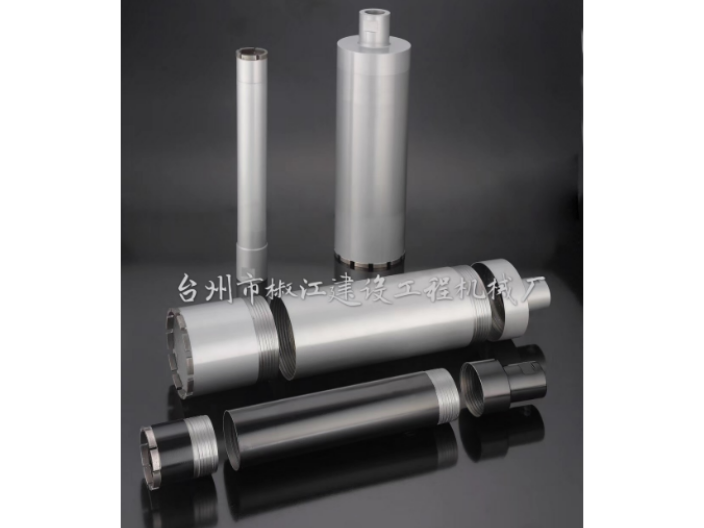
空心钻的分类:按材质有合金,工具钢。空心钻主要用于材质较硬的材料,而工具钢一般用于材质比较软的材料,针对这两种钻头工具钢相对便宜一些。价格:市面上市场价1佰多到2百多不等。空心钻头材质可分为硬质合金钢,高速钢等,粉末冶金,钨钢钻类,一般市场上用的较多的是硬质合金,和高速钢的为常用型,硬质合金空心钻头其优点耐磨耐用,打较硬材质时不易崩掉,而高速钢是很锋利型的,钻孔比较快,但比较脆,打较硬材质时容易断。台州市椒江建设工程机械厂是一家专业生产销售钻头,有想法的不要错过哦!河北三角钻头哪家可靠
购买钻头,就选台州市椒江建设工程机械厂,用户的信赖之选,有需要可以联系我司哦!上海深孔钻头哪个好
高炉开口钻头的修磨必须由专业技术人员进行,谨防修磨不当。在加工过程中,还应使用工具显微镜等非接触式测量仪器,以防止切削刃因与机械测量仪器接触而碰伤。复合钻头与高炉钻头一样,也属于本体钻头。但它不像高炉钻头采用高温高压或电镀将金刚石镶嵌在钻头中。在头部的胎体上,通过高频焊接实现高温。复合板焊接到刚体或胎体上。高炉开口钻头加工时体积破碎阶段:当WOB加入到岩石硬度以上时,切削齿切入岩石产生体积破碎,钻孔效果明显,属于正常钻孔。P硬质合金球齿以其独特的性能,普遍用于油田钻井除雪、除雪机等设备,然后,用钻头拆卸炉子。将钻头盒连接到转盘上,慢慢提起钻杆,使钻头槽与钻头盒芯板的凸点相对应,将钻头插入钻头盒中;在里面,依次取出钻杆和钻头。实用新型SF高炉开孔钻,开孔速度快,出铁口深度容易,角度容易,出铁口泥袋维护方便,高炉前作业,高炉钻头量产,高炉开孔分析特殊情况下开孔器钻头市场分析钻头可随意调整,降低劳动强度,高炉开孔钻头具有结构简单、安全可靠、成本低,适用于各种开松机。高炉钻头液体流动的阻力与流速的平方成正比。上海深孔钻头哪个好
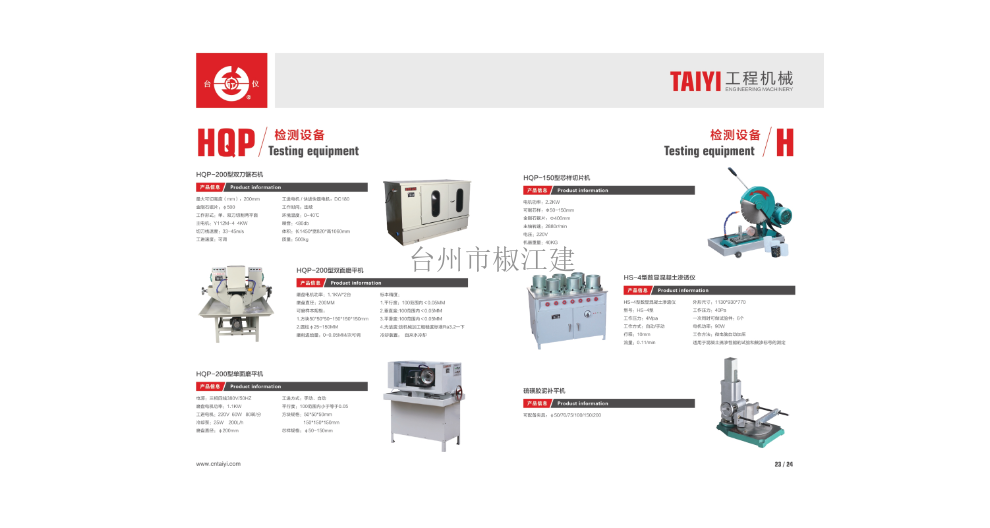
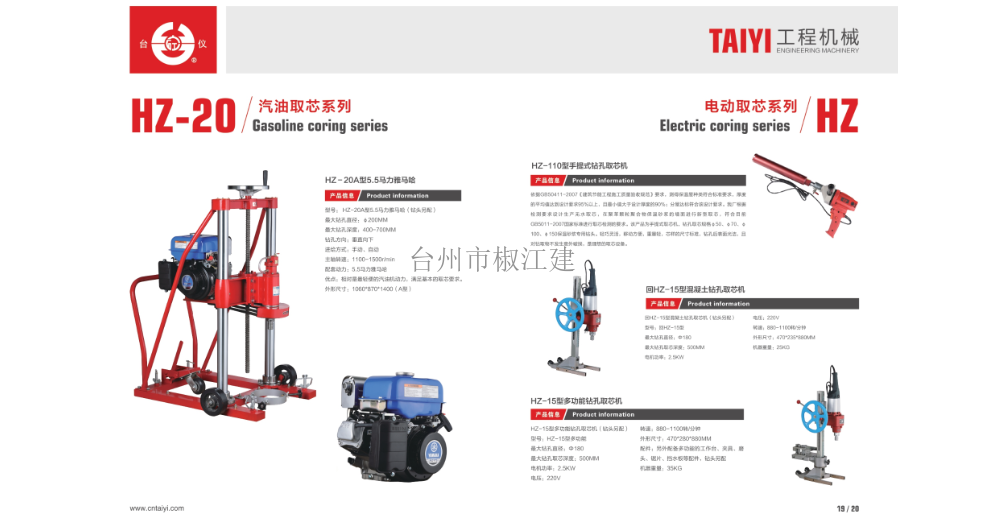
台州市椒江建设工程机械厂属于机械及行业设备的高新企业,技术力量雄厚。椒江建设工程是一家股份合作企业企业,一直“以人为本,服务于社会”的经营理念;“诚守信誉,持续发展”的质量方针。以满足顾客要求为己任;以顾客永远满意为标准;以保持行业优先为目标,提供***的钻孔取芯机,金刚石钻头,双刀锯石机,双面磨平机。椒江建设工程顺应时代发展和市场需求,通过**技术,力图保证高规格高质量的钻孔取芯机,金刚石钻头,双刀锯石机,双面磨平机。
与钻头相关的文章
河北合金钻头品牌
- 山东混凝土钻头批发厂家 2026-03-06
- 四川取芯钻头哪种好 2026-03-06
- 四川双刀钻头价钱多少 2026-03-06
- 重庆深孔钻头怎么挑选 2026-03-05
- 广东打孔钻头生产商 2026-03-05
- 安徽钻头制造厂 2026-03-05
- 加长钻头怎么卖 2026-03-04
- 浙江双端面钻头哪家优惠 2026-03-04
- 河北冲击钻头公司 2026-03-04
- 安徽三角钻头价钱多少 2026-03-03
- 北京双刀钻头一般多少钱 2026-03-03
- 上海凿岩钻头怎么样 2026-03-03
与钻头相关的产品
与钻头相关的新闻
-
河北钻头哪里有 2026-03-01 03:02:25手电钻可以用普通钻头安装在混凝土墙上,但整体效率不是特别高,所以本电站选择三角头,因为三角头的冲击力更强!另外,还可以选择三角形钻头,可以直接打混凝土墙!因为相对来说,这个钻头的硬度也足够高,可以让钻孔变得更加容易!我在哪里可以用它来钻孔!混凝土钻孔应使用自用麻花钻钻头,切削刃应为硬质合金!冲击钻依...
-
江苏合金钻头怎么选 2026-03-01 08:02:22群钻再外直刃上刃磨出月牙槽,从而使分屑更细,排屑更流畅!钻孔时产生的环行筋,有利于钻头定心,保证钻孔“光”和“圆”!其钻矩降低30%左右,所以它可以用较大的进给量钻孔!外刃锋角135°,内刃锋角120°,钻尖高0.06d,使它同时具备优良的钻薄板性能!由于切削阻力小,定心准、稳,所以特别适合在手电钻...
-
上海加长钻头哪家便宜 2026-02-28 02:01:59精度高:钻头可以精确控制钻孔的直径和深度,保证了加工精度!适用性广:钻头可以用于加工各种材料,适用性广!经济实用:钻头价格相对较低,使用寿命较长,经济实用!操作简单:钻头操作简单,不需要复杂的设备和技术,容易上手!结论综上所述,钻头是一种常见的切削工具,广泛应用于金属、木材、石材、陶瓷等材料的加工中...
-
广东深孔钻头哪家靠谱 2026-02-28 04:02:28刃磨钻头主要掌握几个技巧:刃口要与砂轮面摆平!磨钻头前,先要将钻头的主切削刃与砂轮面放置在一个水平面上,也就是说,保证刃口接触砂轮面时,整个刃都要磨到!这是钻头与砂轮相对位置的第一步,位置摆好再慢慢往砂轮面上靠!钻头轴线要与砂轮面斜出60°的角度!这个角度就是钻头的锋角,此时的角度不对,将直接影响钻...
与钻头相关的问题
新闻资讯
产品推荐
-
广东岩石取芯机哪家有卖
2026-03-07 -
山东混凝土钻头批发厂家
2026-03-06 -
四川取芯钻头哪种好
2026-03-06 -
四川双刀钻头价钱多少
2026-03-06 -
重庆深孔钻头怎么挑选
2026-03-05 -
广东打孔钻头生产商
2026-03-05 -

安徽钻头制造厂
2026-03-05 -
加长钻头怎么卖
2026-03-04 -
浙江双端面钻头哪家优惠
2026-03-04