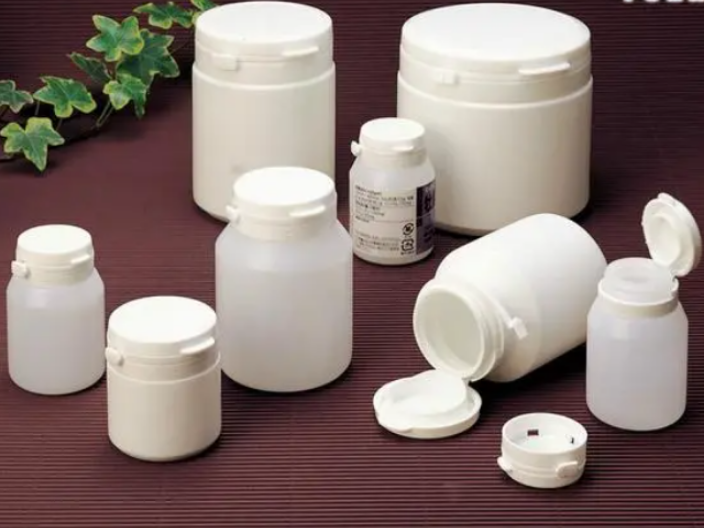
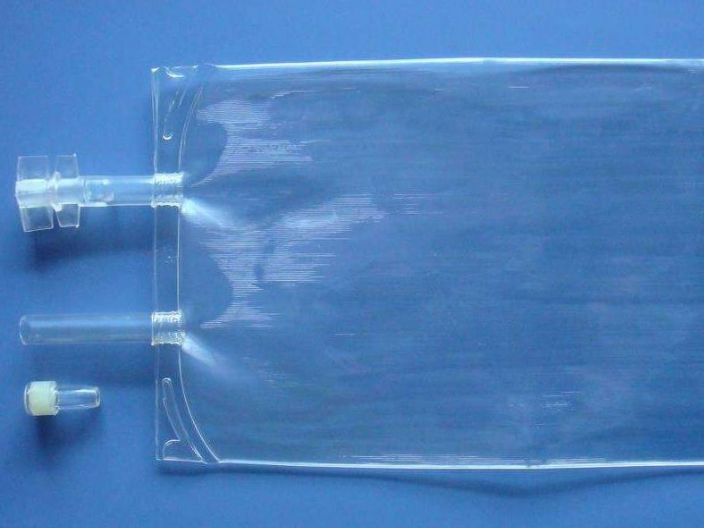
药品包装材料的耐热性和耐寒性是评估材料在不同温度条件下的性能的重要指标。药品包装材料在运输、储存和使用过程中,可能会遭受高温或低温的影响,因此耐热性和耐寒性的评估对于确保药品的质量和安全至关重要。首先,耐热性是指材料在高温环境下的稳定性和性能。药品包装材料在高温条件下可能会遭受热膨胀、软化、变形等问题,这可能导致包装的完整性受损,从而影响药品的质量和安全。因此,评估材料的耐热性可以帮助制定合适的包装设计和材料选择,以确保药品在高温环境下的稳定性和安全性。其次,耐寒性是指材料在低温环境下的稳定性和性能。药品包装材料在低温条件下可能会遭受冷脆、变脆、变形等问题,这可能导致包装的破裂或变形,从而影响药品的质量和安全。因此,评估材料的耐寒性可以帮助制定合适的包装设计和材料选择,以确保药品在低温环境下的稳定性和安全性。医药包装材料检测的化学性能可以确保其不会对药品产生不良影响,保证药品的稳定性和安全性。药品包材物理机械性能检测企业
药品包装材料的储存条件有何要求?1.温度控制:药品包装材料应储存在恒定的温度环境中,通常要求在15-25摄氏度之间。过高或过低的温度都可能导致包装材料的性能变化,从而影响药品的质量。2.湿度控制:药品包装材料应储存在相对湿度较低的环境中,通常要求在40-60%之间。高湿度可能导致包装材料吸湿,降低其防潮性能,从而影响药品的稳定性和安全性。3.光照控制:某些药品包装材料对光照敏感,因此应避免直接阳光照射。光照可能导致包装材料的颜色变化、氧化或降解,从而影响药品的质量。4.避免接触有害物质:药品包装材料应储存在无害物质的环境中,避免与有害物质接触。有害物质可能通过包装材料的渗透或迁移进入药品,从而影响药品的安全性和有效性。5.避免机械损伤:药品包装材料应储存在干燥、清洁、无尘的环境中,避免与尖锐物体或粗糙表面接触,以防止包装材料的划痕、破损或变形。6.分类储存:不同类型的药品包装材料应分开储存,避免交叉污染。例如,塑料瓶、铝箔袋和玻璃瓶等不同材质的包装材料应分开存放,以防止材料之间的相互影响。药品包材物理机械性能检测企业药品包材溶剂残留检测技术的不断发展,使得检测结果更加准确可靠,提高了药品包材质量的监控水平。
医药包装材料的透气性和防潮性能是保证药品在包装中稳定性和长期保存性的重要因素。透气性是指包装材料对气体的渗透能力,而防潮性则是指包装材料对水分的阻隔能力,这两个性能的好坏直接影响着药品的质量和有效期。首先,透气性能对药品的稳定性起着关键作用。药品中的活性成分往往对氧气、水分和其他气体非常敏感,因此包装材料必须具备一定的透气性,以保持药品的稳定性。透气性能可以控制药品与外界环境的气体交换速率,避免药品中的活性成分受到氧化、分解或挥发等不良影响。透气性能好的包装材料可以有效地延长药品的有效期,并保持药品的疗效。其次,防潮性能对药品的长期保存性起着重要作用。药品中的水分含量是影响药品质量的重要因素之一,过高或过低的水分含量都会导致药品的性能下降甚至失效。因此,包装材料必须具备良好的防潮性能,以阻隔外界水分对药品的侵入。防潮性能好的包装材料可以有效地保护药品免受湿气的影响,防止药品受潮、变质或发生化学反应,从而保证药品的长期保存性。
药品包装材料的密封性能可以防止氧气的侵入。氧气是导致药品氧化和降解的主要因素之一。药品在与氧气接触时,容易发生氧化反应,导致药品的活性成分降解,从而影响药品的疗效。因此,药品包装材料必须具有良好的氧气屏障性能,以防止氧气的渗透。通过密封性能的检测,可以确保药品包装材料具有足够的氧气屏障性能,从而保护药品的质量。药品包装材料的密封性能可以防止水分的侵入。水分是导致药品吸湿、溶解和降解的主要因素之一。药品在与水分接触时,容易吸湿,导致药品的物理性质和化学性质发生变化,从而影响药品的稳定性和有效性。因此,药品包装材料必须具有良好的防潮性能,以防止水分的渗透。通过密封性能的检测,可以确保药品包装材料具有足够的防潮性能,从而保护药品的质量。药品包装材料检测可以评估材料的机械性能,确保包装在运输和储存过程中不会破裂或变形。
药品包装材料的生产过程中注重环保,还体现在生产工艺的改进上。传统的药品包装材料生产过程中,常常需要使用大量的化学物质和能源,这些化学物质和能源的使用不*会对环境造成污染,还会对人体健康产生潜在风险。为了减少对环境和人体健康的影响,现代药品包装材料的生产过程中采用了更加环保的生产工艺。例如,采用水性涂料替代传统的溶剂型涂料,减少有机溶剂的使用;采用高效节能设备,降低能源消耗;采用循环利用的生产工艺,减少废弃物的产生等。这些改进措施不*能够减少对环境的污染,还能够提高生产效率和产品质量。药品包装材料生产厂家需要严格执行法律法规和标准,以确保药品及其包装的质量和用户安全。成都药品包装材料标准检测
包装材料应具有良好的可回收性和可降解性,减少对环境的污染。药品包材物理机械性能检测企业
医药包装材料检测的目的是什么?一、保障药品质量:1.防止药品变质:医药包装材料检测可以确保包装材料的质量符合药品保存的要求,防止药品受到光、氧、湿气等外界因素的影响而变质。2.防止药品污染:通过检测包装材料的材质和成分,可以避免材料中存在有害物质的情况,从而防止药品受到污染。3.保持药品稳定性:医药包装材料检测可以确保包装材料对药品的稳定性有良好的保护作用,防止药品受到温度、湿度等因素的影响而失去活性。二、保障患者安全:1.防止误用:通过对包装材料的检测,可以确保药品的正确用途和用量信息能够准确地传达给患者,避免因包装材料不合格而导致的误用。2.防止伪劣药品:医药包装材料检测可以有效防止伪劣药品的出现,确保患者使用的是正规渠道购买的合格药品。3.提高用药便利性:通过对包装材料的检测,可以确保药品包装的易开性、易携带性等方面的要求,提高患者用药的便利性和舒适度。药品包材物理机械性能检测企业