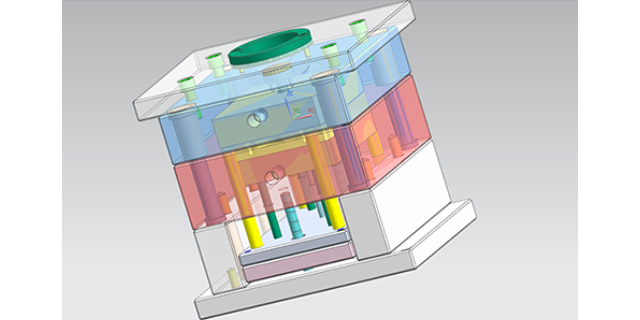
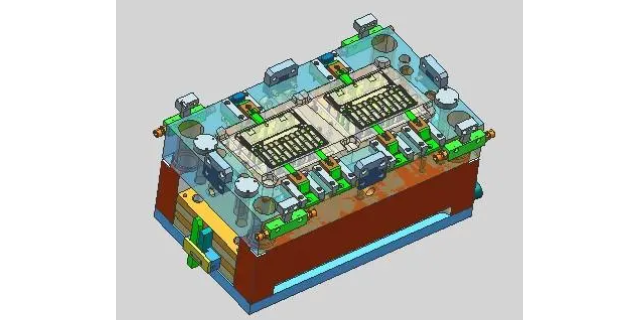
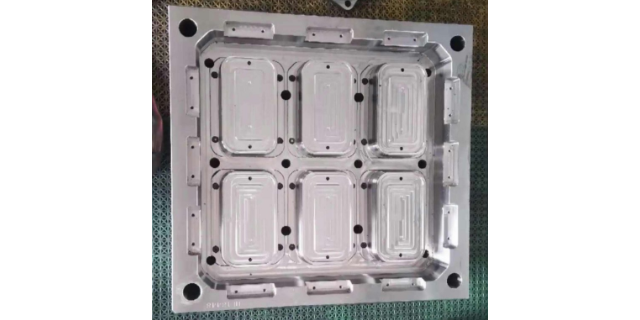
注塑BMC模具加工的作用和产品性能的考虑:1.注塑BMC模具推杆固定板自动复位的作用,装在复位杆的旁边,塑料BMC模具制品推出后,将推杆拉回原位,恢复型腔的作用。2.定位的作用,用于侧向抽芯中的滑块定位,与挡块一起使用。3.活动板、流道推板等活动零件的辅助动力。注塑BMC模具所使用的弹簧一般为圆弹簧和矩形弹簧,相对于圆形弹簧,矩形弹簧弹力更大,压缩比也更大,且不易疲劳失效,是比较常用的一种弹簧。BMC模具注塑加工报价、BMC模具注塑加工设计和BMC模具制造支撑着庞大的注塑产品开发过程,当客户需要提供BMC模具和或零件费用报价时,这就意味着就要开始了BMC模具注塑加工的详细设计阶段.制作注塑BMC模具关键的一点是确保与BMC模具制造商有效沟通。珠海先进BMC模具设备
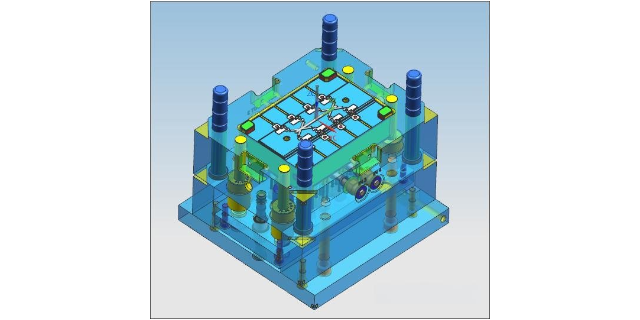
注塑BMC模具特点1、型腔及型芯呈立体型面。塑件的外部和内部形状是由型腔和型芯直接成型的,这些复杂的立体型面加工难度比较大,特别是型腔的盲孔型内成型表面加工,如果采用传统的加工方法,不只要求工人技术水平高、辅助工夹具多、刀具多,而且加工的周期长。注塑BMC模具特点2、精度和表面质量要求高,使用寿命要求长。目前一般塑件的尺寸精度要求为IT6-7,表面粗糙度μm,相应的注塑BMC模具零件的尺寸精度要求达到IT5-6,表面粗糙度μm以下。激光盘记录面的粗糙度要达到镜面加工的水平的μm这就要求BMC模具的表面粗糙度达到μm以下。长寿命注塑BMC模具对于提高高效率和降低成本是比较必要的,目前注塑BMC模具的使用寿命一般要求100万次以上。精密注塑模要用刚度大的模架,增加模板的厚度,增加支承柱或锥形定位元件以防止BMC模具受压力后产生变形,有时内压可以达到100MPa。风扇BMC模具材料选择为了满足注塑工艺对BMC模具的温度要求,必须对BMC模具温度进行控制。
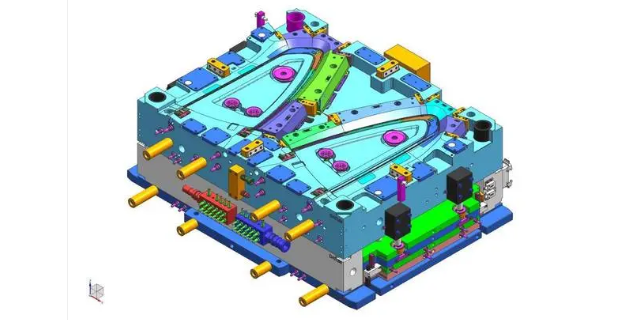
BMC模具温度的确定注射成型工艺过程中,BMC模具温度直接影响到塑料的充模、塑件的定型、模塑周期和塑件质量。而BMC模具温度的高低取决于塑料结晶性、塑件尺寸与结构、性能要求以及其它工艺条件如熔料温度、注射速度、注射压力和模塑周期等。对于无定型聚合物,其熔体在注入模腔后随着温度的降低而固化,但并不发生相的转变,模温主要影响熔体的粘度,即充模速率。因此,对于熔融粘度较低和中等的无定型塑料如聚苯乙烯、醋酸纤维素等,采用较低的BMC模具温度可以缩短冷却时间。
注塑精密加工是一门知识面广,技术性和实践性很强的行业。注塑精密加工生产过程中需使用塑胶原料、色粉、水口料、BMC模具、注塑机、周边设备、工装夹具、喷剂、各种辅料及包装材料等,这些给注塑车间的管理带来了很大的工作量和一定的难度,与其它行业或部门相比,对注塑车间各级管理人员的要求更高,那么注塑精密加工生产怎么运作的呢?注塑精密加工生产需要24小时连续运作,一般为两班倒方式,注塑车间的工作岗位多、职责分工繁杂,对不一样岗位人员的技能要求也亦不一样。要想使注塑车间的生产运作顺利,需要对每个环节和各个岗位所涉及的人员、物料、设备、工具等进行管理,主要包括:原料房、碎料房、配料房、生产现场、後加工区、工具房、半成品区、办公室等区域的运作与协调管理工作。在注射成型时动模与定模闭合构成浇注系统和型腔,开模时动模和定模分离以便取出塑料制品。
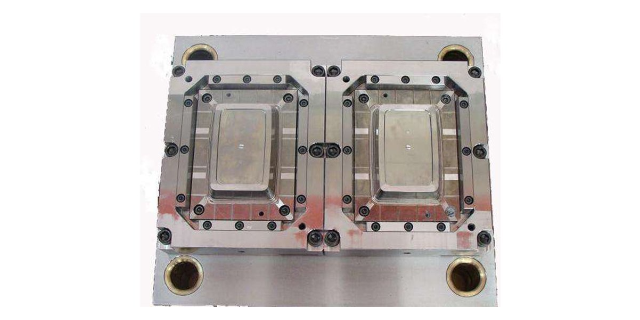
注塑BMC模具安装的几个建议:1、安装前的准备确认冷却水水路,螺丝拧入机板的深度是螺丝直径的1.5-1.8倍。拧入不足的话容易滑牙,且有BMC模具掉落的风险。确认生产所需要的作业人员,物料,工具,文件,设备辅机等是否齐全。2、吊模的方法:吊模不水平时,安装的BMC模具前后模型腔会有不同程的段差出现,对于生产精密的产品来说,就会出现同心度不良,段差不良,齿形精度不良,距离不良等现象。在安装BMC模具时,我们就必需要注意此问题,当吊模进去合到手能推动较小位置时,停止合模。BMC模具加工上尽量采用通用机床、通用刀具、量具和仪器,尽可能地减少二类工具的数量。茂名泵类设备BMC模具联系方式
吹瓶机、烘箱型号齐全,操作简单,成功率高,适用性广,适用于PET,PP,PE,PC,PS等各种塑料聚酯。珠海先进BMC模具设备
要选好注塑BMC模具产品的材料,首先得清楚材料的性能。ABS料是比较通用的一种材料。主要用在我们的日常用品的外壳上。ABS加PCV0防火材料。这种材料主要用在移动电源,变压器,插座产品上面。还有一种是PC,这种料主要是防冲击,耐高温,没有那么容易爆裂,所以经验丰富的产品工程师在设计的时候,它会根据注塑BMC模具产品的性能要求,选择好合适的材料,可以避免后续产品的进度和质量。若有腐蚀性注塑引起的锈点,要使用研磨机研磨抛光,并喷上专业的防锈油,然后将BMC模具置于干燥、阴凉、无粉尘处储存。珠海先进BMC模具设备