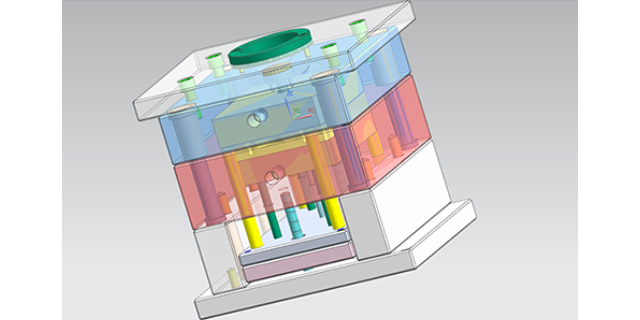
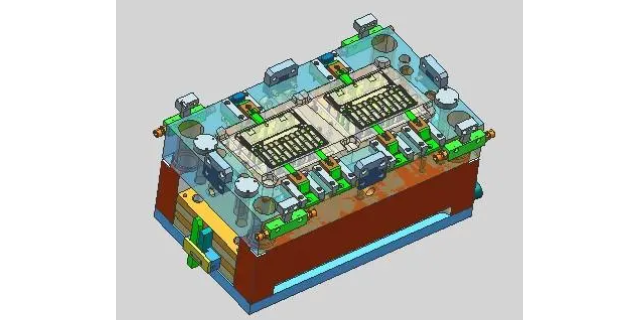
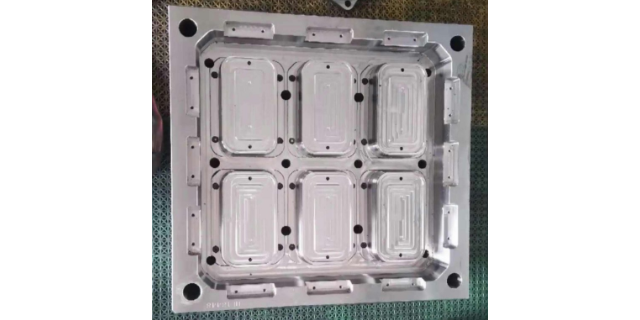
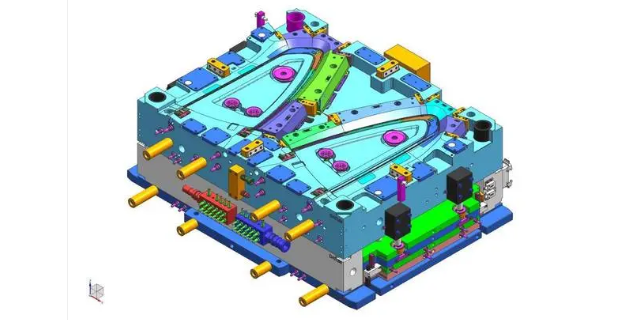
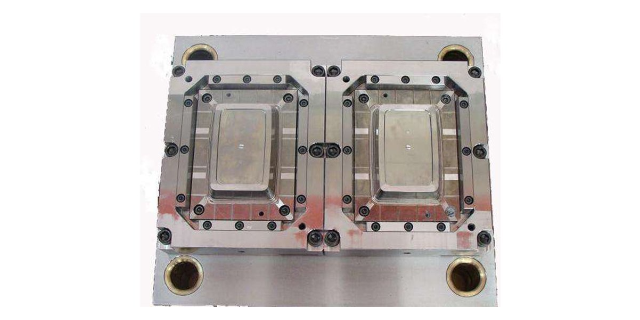
在新能源领域,BMC模具正发挥着越来越重要的作用。以电动汽车电池模块托架为例,该部件需具备较强度、耐腐蚀和绝缘性能。BMC模具通过采用特殊材料配方和先进的成型工艺,确保制品满足新能源领域对材料性能的严格要求。模具设计时,充分考虑电池模块的布局和散热需求,优化制品结构,提高空间利用率。同时,模具的排气系统设计合理,可有效排出模腔内的气体,防止制品内部产生气泡或裂纹。在成型过程中,通过精确控制模压温度和压力,确保材料充分固化,提高制品强度。经过BMC模具生产的电池模块托架,不只性能稳定,而且重量轻,有助于提升电动汽车的续航里程。模具的侧抽芯机构设计巧妙,简化复杂结构制品的脱模过程。东莞汽车BMC模具工艺流程
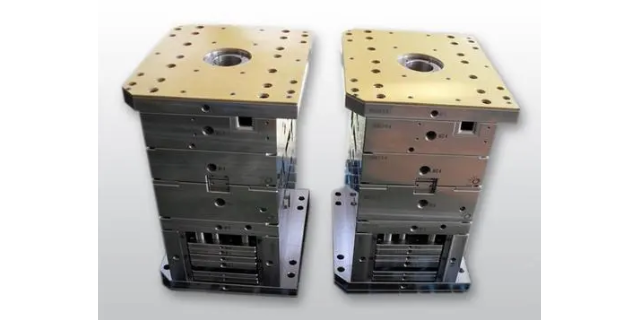
通信设备对结构件的尺寸精度和电磁屏蔽性能有较高要求,BMC模具能够满足这些特殊需求。在生产通信设备的结构件时,BMC模具可以精确控制结构件的尺寸,确保其与其他部件的紧密配合。BMC材料本身具有一定的电磁屏蔽性能,能够有效减少电磁干扰对通信设备的影响。例如,在一些通信基站的外壳结构件生产中,BMC模具制造的外壳能够为内部的电子设备提供良好的保护。同时,BMC材料的耐候性和耐腐蚀性较好,能够在户外环境中长期使用,保障通信设备的稳定运行。而且,BMC模具的生产效率较高,能够快速响应通信设备制造商的生产需求,缩短产品的上市时间。深圳工业用BMC模具采用BMC模具生产的部件,耐低温性能好,适合极寒环境使用。
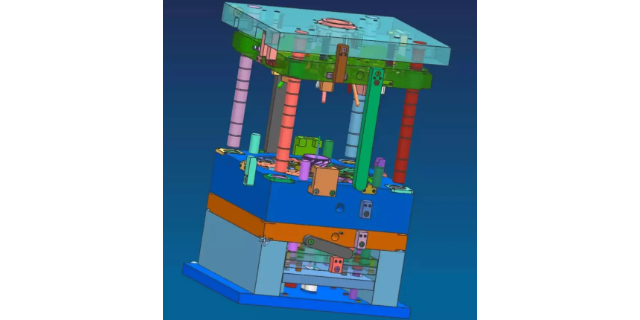
轨道交通产品对BMC模具的耐久性设计提出特殊要求。以列车车门锁具外壳为例,模具需承受-40℃至85℃的极端温度循环考验。在材料选择上,型腔采用H13热作模具钢,经真空淬火处理后硬度达到HRC52,具备优异的抗热疲劳性能。为防止低温脆裂,模具会设置温度缓冲层,通过铜合金导热板将加热元件的热量均匀传递至型腔表面。在排气系统设计上,采用波纹管式排气通道,既能适应热胀冷缩产生的形变,又能有效排除模腔内气体。此类模具的使用寿命可达15万次以上,满足轨道交通产品长达20年的使用周期要求。
BMC模具的嵌件成型技术突破:嵌件成型是BMC模具的高难度应用场景,某企业开发的自定位嵌件结构,通过在模具型腔设置弹性卡扣,使金属嵌件自动对中,定位精度达到±0.05mm。针对高温固化过程中的热膨胀差异,采用阶梯式温度控制,使嵌件与BMC材料的收缩率匹配度提升至92%。某连接器模具通过该技术,将嵌件拉脱力从350N提升至620N,同时使制品绝缘电阻达到1000MΩ以上。长期测试显示,该结构可使嵌件松动率降低至0.3%,较传统方案提升5倍。模具的模腔尺寸公差控制严格,确保制品尺寸符合标准。
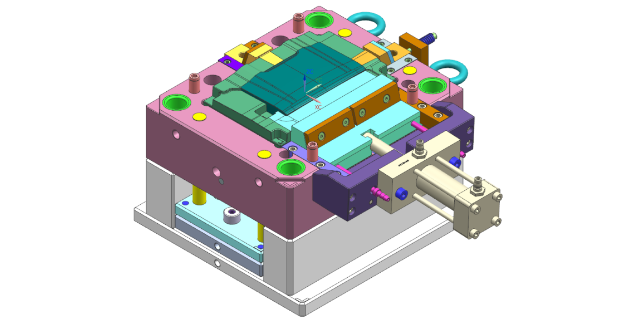
办公设备如打印机、复印机等,其内部有许多精密部件需要合适的支撑和保护结构。BMC模具在办公设备部件制造中具有独特的特点。例如,在打印机的进纸托盘制造中,BMC模具可以生产出具有合适强度和韧性的托盘。BMC材料的耐磨性较好,能够承受纸张的频繁摩擦,延长托盘的使用寿命。同时,其良好的尺寸稳定性可以确保托盘与打印机的其他部件准确配合,保证打印机的正常运行。在复印机的外壳部件制造中,BMC模具能够制造出外观美观、结构坚固的外壳。BMC材料的可设计性强,可以根据复印机的整体设计风格制造出不同形状和颜色的外壳,提升产品的市场吸引力。模具的动模与定模采用导柱导套导向,确保合模精度。浙江先进BMC模具
模具的冷却水道布局合理,缩短制品冷却时间,提高生产节拍。东莞汽车BMC模具工艺流程
轨道交通信号设备对零部件的机械稳定性与耐环境性要求严苛,BMC模具通过材料配方与成型工艺的协同改进,为该领域提供了可靠解决方案。在信号机外壳制造中,采用玻璃纤维含量35%的BMC配方,使制品抗冲击性能提升至15kJ/m²,可承受列车运行产生的振动与意外撞击。模具设计融入了双层壁结构,通过模流分析优化了物料填充路径,使制品壁厚均匀性达到±0.1mm,避免了因应力集中导致的开裂问题。在转辙机连接件生产中,模具采用侧抽芯机构,实现了复杂型腔的一次成型,减少了组装工序。通过表面镀铬处理,模具型腔耐磨性提升50%,延长了使用寿命。这些技术改进使BMC模具在轨道交通领域的应用深度不断拓展,推动了信号设备向集成化、轻量化方向发展。东莞汽车BMC模具工艺流程