- 品牌
- 新世纪齿科,SND
- 型号
- 01
应力及裂纹:义齿基托在热处理过程中会产生体积收缩,但是,由于基托被紧固在石膏型盒之中,树脂与石膏模型间的摩擦阻力抑制了部分体积收缩,冷却至室温时,基托内部就有潜伏的应力(stresses)存在。在以后的长期使用中,应力就会慢慢释放出来,导致基托变形,基托树脂内部及表面产生微细裂纹或裂缝(cracks),甚至较终导致义齿断裂。储存,牙托粉与牙托水的储存性能较好,尤其是牙托粉,长期放置不会发生变质。牙托水应避光储存于低温、干燥、通风处,并远离火种。牙托水过多:聚合收缩大且不均匀,可在基托各处形成不规则的大气孔或空腔。东北牙托粉
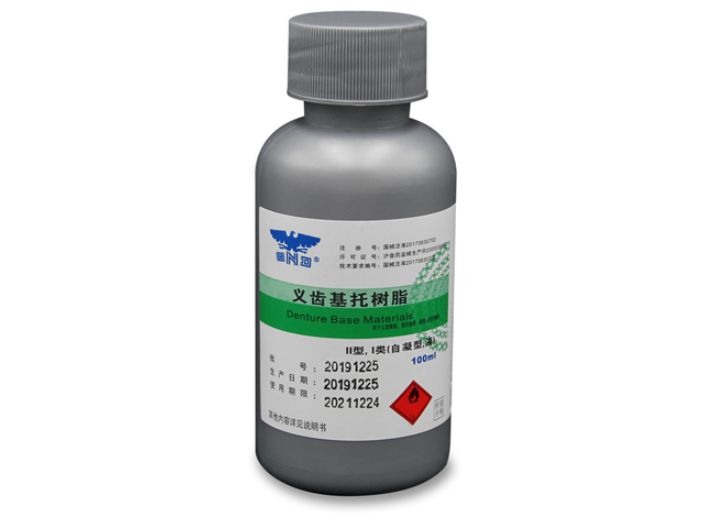
义齿基托内产生气泡的原因?1) 液体过多:聚合收缩大,且不均匀,易在基托各处形成不规则的大气孔或空腔。2) 液体过少:聚合物粉末完全溶胀,可形成微小气孔。3) 充填型盒过早:容易因粘丝人为地带入气泡,而且混合物流动性过大,不易压实,容易形成气孔。4) 充填型盒太晚:混合物变硬,可塑性和流动性降低,易形成缺陷。6) 充填型盒后没有进行试压或加压不足。5) 揉捏面团状的粉液混合物时人为地带入空气。6) 粉液混合时容器内有水滴或上次已固化的聚合物等。7) 基托过厚。8) 充填不足。9) 聚合过程中未用型盒夹或螺丝固定上下型盒。10) 用湿润的手揉捏粉液混合物。华东热凝牙托粉型号MMA在聚合过程中,链引发阶段是吸热反应,当水温达到700C 以上时,型盒中树脂调和物的温度达到600C以上。
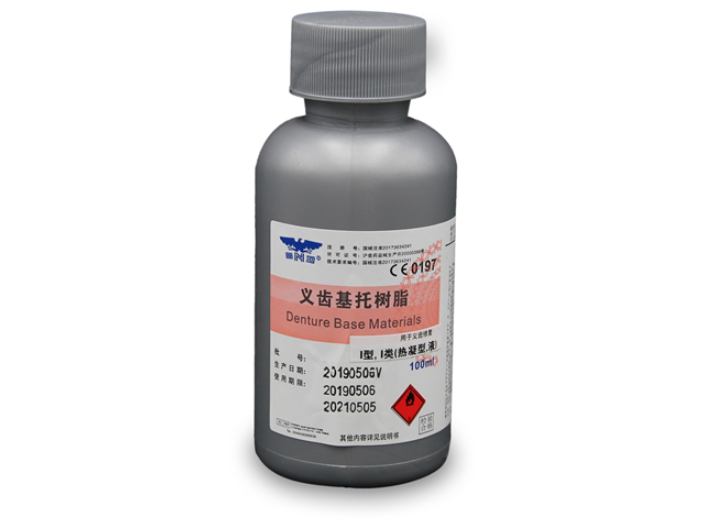
牙托粉主要成分编辑,是甲基丙烯酸甲酯的均聚粉或共聚粉。牙托粉是决定基托树脂性能的主要因素。目前聚合粉的种类较多,性能也有所不同。均聚粉,它是由MMA经悬浮聚合而制成,为无色透明的细小珠状,粒度在80目以上,其平均分子量一般为30万~40万。分子量愈大,制作的基托强度也愈好,但是,聚合粉溶于牙托水中的速度就愈慢,面团期形成时间就愈长,不利于临床使用,因此,聚合粉的分子量应适中。聚合粉在常温下很稳定,130℃以上可进行热塑加工,180~190℃开始解聚为MMA。聚合粉受热软化后粘度很大,而其分解温度又不高,故难以采用一般挤塑或注塑法加工制作义齿。聚合粉能溶于MMA单体及氯仿、二甲苯、苯等有机溶剂中,不溶于水和醇。
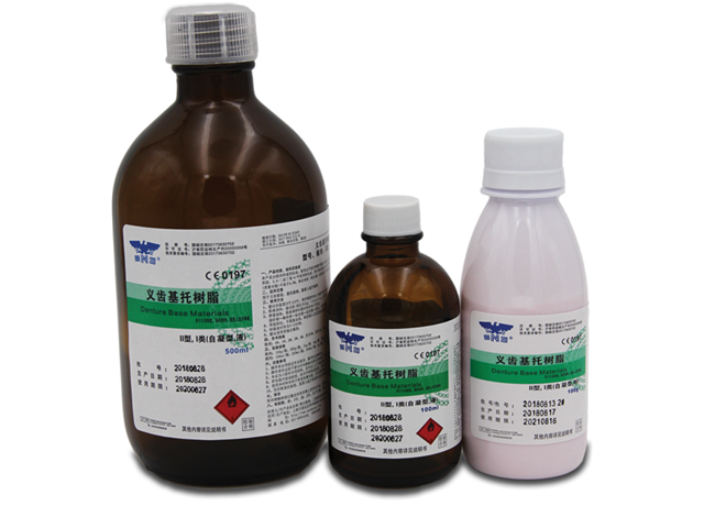
残余单体,我国医药行业标准规定自凝树脂的残余单体含量不能超过4.5%。与热固化型相比,自凝树脂的残余单体含量较多,而且残余单体量与聚合所用促进剂的种类有关。自凝树脂聚合温度及聚合时间对其残余单体含量也有明显的影响,有研究表明,聚合温度从30℃提高到60℃,残余单体含量由4.6%降至3.3%。为了减少残余单体含量,自凝树脂在室温下聚合后,需放入60℃水中以提高聚合程度。残余单体在基托中起着增塑剂的作用,既降低了强度,又加剧了氧化变色,还可能导致基托扭曲变形。义齿基托树copy脂(Ⅱ型) ——实质是自凝型义齿基托树脂。
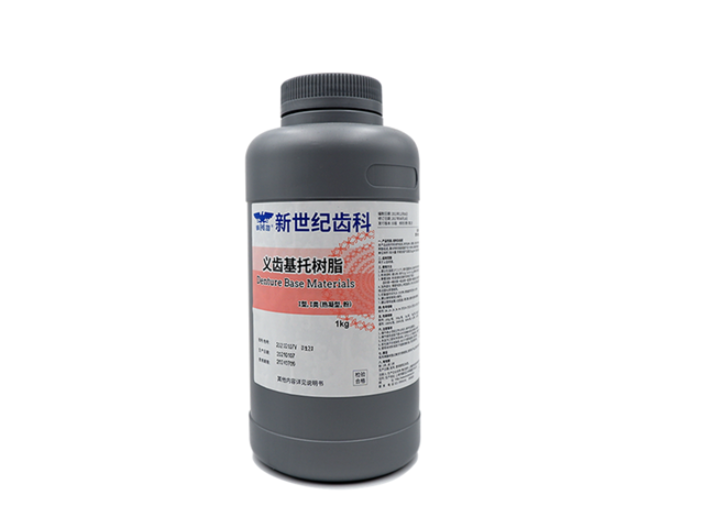
牙托粉的问题,如何才能更好的面对解决?5、义齿基托的折裂原因,以下原因会导致基托折裂:1) 基托薄,容易折裂。2) 聚合后的基托内部气泡多,容易折裂。3) 开盒时在基托的薄弱部位用力过猛导致折裂。4) 聚合得不够充分,导致聚合过度和分子量低,降低了材料的强度。5) 热处理中聚合物内部产生应力集中,导致折裂。6) 基托制作完成后不小心掉落时,受力点在形状尖锐的部位就容易折裂。7) 若基托与口腔组织不密合,当受到突然的外力冲击时容易折裂。填塞应在面团期内完成。华中热凝牙托粉电话
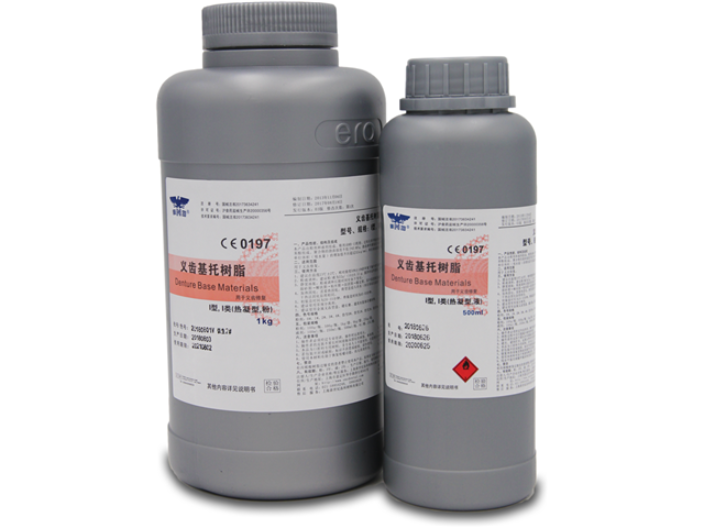
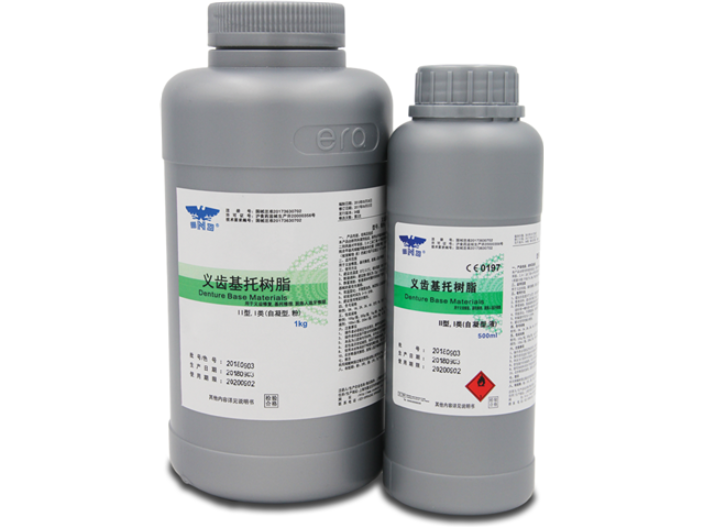
目前我们用的较多的是加热固化型和温室固化型,我们俗称热凝牙托粉和自凝牙托粉。东北牙托粉
变形原因:(1)装盒不妥,压力过大:若上下型盒只石膏接触受力,加压过大时,易使石膏模型变形,导致基托变形。因此,应当严格按照规定装盒。(2)填胶过迟:调和物超过面团期,失去可塑性,若强迫填胶,强压成型,常使模型变形或破损,导致义齿各部位移位,以致基托变形。(3)升温过快:基托树脂是不良热导体,若升温过快,基托表层聚合速度较内部要快,产生的聚合性体积收缩不均匀,也能使基托变形。(4)基托厚薄差异过大:基托厚薄各处的聚合性体积收缩大小不一,也会使基托外形改变。(5)冷却过快,开盒过早:冷却过快,开盒过早,因基托内外温差过大,造成基托温度收缩不一致,而且会使基托内所潜伏的应力在出盒后释放,造成基托变形。开盒过早,还易使尚未充分冷却和硬化的基托被拉变形。东北牙托粉


- 上海快速牙托粉类型 2026-03-09
- 东北血丝牙托粉代理商 2026-03-09
- 华南新世纪牙托粉 2026-03-09
- 仿生牙托粉价格 2026-03-08
- 华东血丝牙托粉代理商 2026-03-08
- 江苏snd牙托粉 2026-03-08