- 品牌
- 新世纪齿科,SND
- 型号
- 齐全
- 材质
- 树脂
- 质量标准
- 国标
- 加工定制
- 是
- 是否进口
- 是
- 一次性使用
- 是
- 有效期
- 60个月
- 产地
- 上海
在临床应用中,操作者常需处理各类特殊病例。对于深窝沟较多的磨牙修复,建议采用分层成型技术,先塑造主体结构再局部加压;多单位桥体制作时,需使用连接带辅助定位,分段进行真空处理;龈下边缘修复则需配合硅胶导板确保密合度。值得注意的是,成型片使用后应及时清理残留石膏碎屑,存放于避光干燥处,开封后有效期通常不超过7天。质量控制方面,成型后的修复体需进行多项检测:边缘密合度应控制在50μm以内,可通过硅橡胶印模材复制法验证;表面粗糙度Ra值需低于0.2μm,使用原子力显微镜检测;透光率应达到85%以上,保证美学修复效果。对于金属铸造冠成型,还需在成型片表面均匀涂布0.1mm厚分离剂,防止高温金属液粘连。成型片与聚醚橡胶印模材料兼容性良好,模型细节复制清晰度达20μm级别。山西1.0mm厚度成型片生产厂家
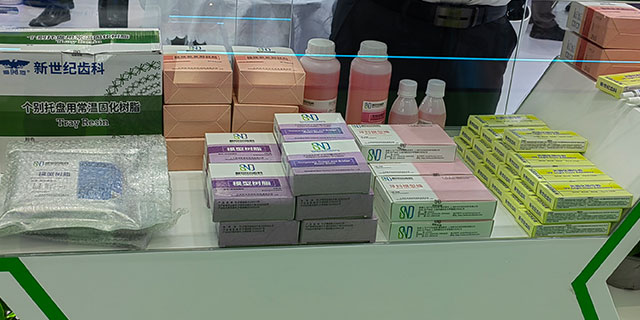
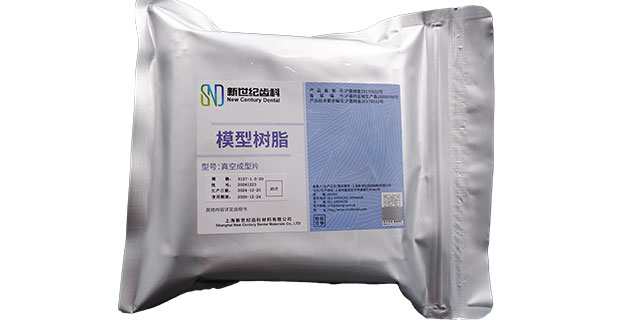
适用范围:牙科成型片普遍应用于以下几个方面:义齿制作:用于制作全口义齿或局部义齿的模型。正畸医治:帮助医生制定正畸方案,制作矫治器。种植牙:在种植手术中提供精确的模型,以确保种植体的正确放置。修复体设计:用于制作各类修复体,如冠、桥等。贮存要求:为了确保牙科成型片的性能和使用效果,正确的贮存方式至关重要。以下是具体的贮存要求:远离火源:成型片主要由树脂制成,树脂在高温下容易发生变形或分解。因此,在贮存时应确保远离任何火源,包括明火和高温设备,以防止因温度过高导致材料损坏。山西1.0mm厚度成型片生产厂家成型片适用范围受限,禁止用于非口腔医疗场景。
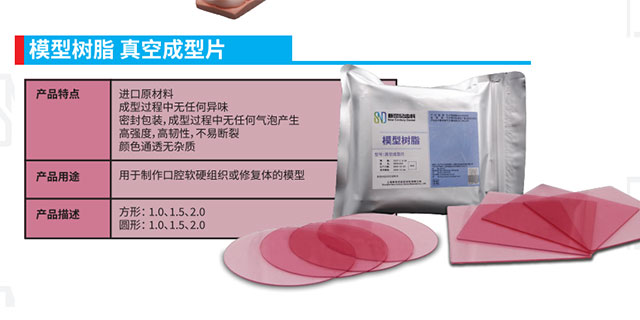
本文将系统阐述其操作流程的技术细节与质量控制要点。在正式开始操作前,操作者需进行充分的器械检查与环境准备。牙科真空成型机需提前预热至推荐温度范围,通常常规聚酯型成型片的加热温度应控制在185-210℃之间,具体参数需根据产品说明书调整。工作台面需保持无尘状态,建议使用紫外线消毒灯照射30分钟后铺设无菌医治巾。石膏模型的处理尤为关键,需用50μm氧化铝颗粒进行表面喷砂处理,随后均匀喷涂专门使用分离剂,重点覆盖预备体边缘区域,此步骤可有效防止成型片与模型粘连。
从技术演进视角看,树脂成型片正经历从被动复模到功能化设计的跨越。早期产品只满足形态复制需求,而新一代材料通过添加纳米级二氧化硅等增强填料,在保持透明度的同时提升抗撕裂强度1。部分高级型号引入温敏变色指示剂,当加热至75°C较佳塑形温度时显现特定色泽,避免过热导致分子链降解。临床研究更证实,优化流变学参数的树脂模型可使铸造修复体边缘间隙控制在20μm以内,明显优于传统藻酸盐印模的50μm误差阈值3。值得注意的是,包装规格的科学配置直接关联临床效益。针对高频使用的0.5-1.0mm常规厚度型号,20片装满足每月百例单冠修复的诊疗需求;而2.0mm厚片采用10片小包装,既符合大范围颌骨重建模型较少使用的特点,又避免材料长期存放导致的性能衰减。这种基于临床数据的量化分级,使牙科机构在控制耗材成本的同时减少浪费1。按规范贮存成型片,保持干燥阴凉,为模型制作提供可靠材料。
在实际操作过程中,牙科成型片展现出良好的工艺友好性。双面保护膜设计既方便剥离又不会留下残胶,加热软化后的材料具有适当的形状保持时间,为操作者提供了充足的定位调整时间。与牙科真空成型机配合使用时,材料表现出优异的成型记忆性和尺寸稳定性,冷却后几乎无收缩变形,确保模型精度。规范的冷却处理后,模型边缘可以轻松修整,保留2-3毫米的适当余量即可获得理想的修复体边缘形态。建议临床医师在选择模型材料时,充分考虑此类优良产品的长期价值,为患者提供更高标准的诊疗服务。成型片经5000次开合疲劳试验,制作的正畸保持器无断裂,颜色通透性保持率>95%。重庆1.5mm厚度成型片零售
牙医依治疗方案,选合适规格成型片,确保口腔模型制作精确有效。山西1.0mm厚度成型片生产厂家
牙科成型片的定义与本质:牙科成型片是一种专门用于制作口腔软硬组织或修复体模型的专业材料。它主要成分为树脂,这种材质赋予了它独特的性能,使其能够在牙科模型制作过程中发挥不可替代的作用。从本质上来说,牙科成型片是连接牙医医治方案与较终口腔修复效果的重要桥梁。它以自身的特性,将牙医对患者口腔状况的诊断和医治思路,转化为具体的、可操作的模型,为后续的修复体制作等环节提供了精确的参照。不同类型的树脂在牙科成型片中发挥着不同的作用,有的树脂负责提供成型片的强度,有的树脂则侧重于改善成型片的韧性和可塑性。这些树脂成分相互配合,共同构成了牙科成型片的优良性能。山西1.0mm厚度成型片生产厂家


- 江西口腔成型片厂家 2026-02-12
- 安徽树脂成型片加工 2026-02-11
- 甘肃修复成型片批发 2026-02-11
- 黑龙江真空成型片订制厂家 2026-02-11
- 广西真空成型片 2026-02-11
- 北京牙科膜片成型片加工定制 2026-02-11
- 辽宁进口成型片加工定制 2026-02-11
- 北京口腔成型片厂家 2026-02-10
- 安徽2.0mm厚度成型片零售 2026-02-10
- 保持器成型片公司 2026-02-10
- 江苏压膜片成型片订制厂家 2026-02-10
- 直径120mm成型片加工 2026-02-10