- 品牌
- 浸渗加工、浸渗设备
- 型号
- 齐全
浸渗就作为一种处孔的方法而被更多的使用,在微孔密封技术领域,相对于5mm铸件壁厚,我们将直径在0.254mm以下的孔称之为微孔。这些孔通常用肉眼是难以发现的。在汽车动力系统及气动液压系统铸件中,微孔的存在将导致被密封介质的浸漏,增加机加工刀具的磨损,同时带来生产成本的增加,使产品的质量难以得到保证。将在产品的使用过程中,令其丧失应有的功能。真空压力浸渗设备是解决上述难题行之有效的方法,浸渗剂长久可靠的零件微孔密封能力和有效的解决浸漏铸件这一工艺方法得到了世界范围的更多的信任。并且可抵抗热、油、化学侵蚀。这种处理过程可以使用在原料、已机加工零件上。不会导致尺寸变化,或是铸件被污染。上海江苏口碑好铸件浸渗厂家——无锡葆瑞翔。泰州正规铸件浸渗
一代有机浸渗剂(3代):为满足上述3点新要求,1992年在日本研制出第3代有机浸渗剂,目前是***比较好的,生产厂家比较少,很多大企业都在使用,完全满足了上述3点新要求。3代有机浸渗剂与无机浸渗剂的比较:以第三代有机浸渗剂汇毅901为例,HY-901是1992年在日本工作期间研发成功并投入商用的,回国后开始国产。综上所述,虽然无机浸渗剂比有机便宜10倍,但无机浸渗的总体成本是大的,但工作温度长期连续在250℃-300℃的耐热的零部件只能用无机浸渗。其它情况特别是批量生产,应该用有机浸渗。含浸剂别称:在国内,浸渗剂的称呼可以称得上是花样繁多五花八门,如铸件气孔密封剂,铸件缩孔疏松补漏剂,铸件缩孔补漏液,铸件补漏胶,铸件***密封胶、铸件气孔封闭胶液剂等。宿迁铸件浸渗技术上海江苏铸件浸渗产品——无锡葆瑞翔精密制造。
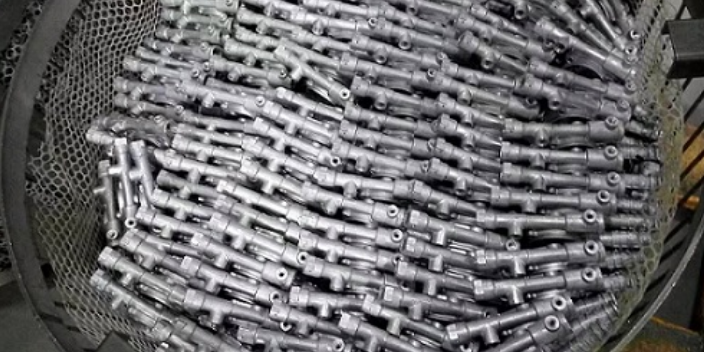
磨具浸渗处理技术与装置:在磨削过程中,固化膜受磨削热作用而熔化,使浸渗剂直接作用于磨削区,减小磨粒与工件之间摩擦,降低磨削温度,减少磨具表面的粘附和堵塞,减少磨具有磨损,从而有效地提高磨具的磨削性能,改善磨削零件的表面质量,避免磨削烧伤和磨削裂纹。磨具浸渗装置是根据上述原理设计的一种装置。适用范围:适用于各种具有微气孔的磨具(如砂轮、油石、抛磨块、珩磨砂条等)的浸渗处理,经浸渗处理的磨具可用于磨削钛合金、高温合金、超高强度钢、高速钢、淬硬钢、铸铁等材料,经浸渗处理的磨具不*适用湿磨,而且适用于干磨,特别在干磨和磨削供给不充分的情况下,效果尤为明显。
很多工件在铸造时都会进行浸渗加工这一道程序,以达到完美的工件效果,对此可能多数人只是稍有了解,但对为什么要进行浸渗加工,以及浸渗加工后对工件有什么作用这些问题却不清楚,所以,下面小编就带大家具体了解下浸渗加工后的好处,以便大家对浸渗加工工作有更***的认识。通过浸渗加工,被加工处理了的产品可以赋予其许多特性。1、赋予耐气密性2、赋予耐腐蚀性3、表面处理的预处理4、提高切削加工性能5、提高物理强度6、增加绝缘电阻降低成本可将从前理掉的不合格的产品处或经过重新铸造的产品通过浸渗加工,使它们何以成为合格的产品来使用,这样,可以大幅度节约生产的成本。重新铸造时所产生的费用中需要考虑重新铸造的费用、人工费、加工费、流动费、管理费等费用。进行了浸渗加工处理,会降低总的成本费用,减少重新铸造时的时间损耗。铸件浸渗供应商,欢迎各位新老客户莅临指导——无锡葆瑞翔精密制造。
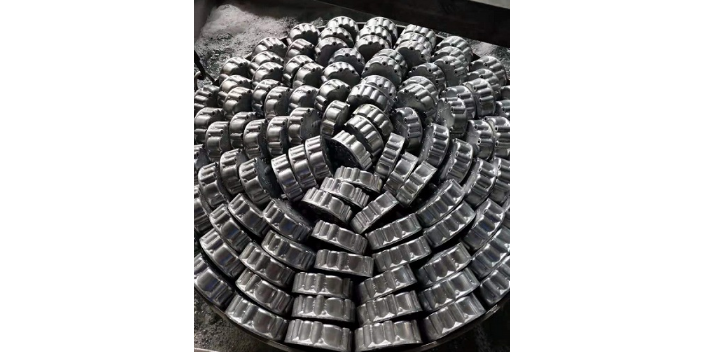
铝合金压铸件浸渗处理后的好处有哪些由于压铸件在压铸中存在着氧化夹杂或疏松等缺陷,从而降低了铸件的致密性。对于有气密性要求的压铸件可通过浸渗处理来填堵这些微隙。那么铝合金压铸件浸渗处理后的好处有哪些?一、提高效率和产量1、铝合金压铸件浸渗所用泡沫模型为机械发泡,在保证模型质量的同时,生产速度也是相当迅速。2、铝合金压铸件浸渗工艺简化了传统工艺繁琐步骤,比如造型下芯,不*费工费力且效率低下。3、铝合金压铸件浸渗为一箱多注,而且可同时浇注多箱,直至金属溶液利用完毕。二、节约成本1、铝合金压铸件浸渗所用模具可以终身使用,几乎无损耗,降低或者免除了模具费用。2、铝合金压铸件浸渗摒弃了传统造型下芯工序,在节省了劳动力的同时也降低了制造成本。3、铝合金压铸件浸渗由用很多男工的铸造业慢慢发展为也可以用很多女工,而且在各个环节上都很大的减少了劳动力,从工人工资上变相降低了成本。4、铝合金压铸件浸渗用砂可以循环利用,损耗为2%-5%。浸渗处理是将压铸件浸在装有渗透、填补作用的浸渗液中,使浸渗液透人压铸件内部的疏松处,从而提高压铸件的气密性能。铸件浸渗厂家供应就找无锡葆瑞翔精密制造有限公司。宿迁铸件浸渗技术
上海江苏提供铸件浸渗——无锡葆瑞翔精密制造。泰州正规铸件浸渗
浸渗液的添加方法:①在装有浸渗液的容器中取出要添加的相应量,装入搅拌桶,在往里加入固化剂均匀搅拌且固化剂完全融化到浸渗液后,从浸渗罐或储液箱里直接放入。※备注:固化剂的添加比率为浸渗液的0.2%~0.3%(管理标准为0.25%)浸渗作业时的注意事项:①肯定不能把热的部件及筐体放入浸渗罐里进行浸渗作业。③要浸渗的部件一定要干净,没有油份及水份等附着物(盛具筐体同样)。④浸渗完后,清洗时把表面附着的浸渗液及螺孔里的浸渗液一定要清洗干净。※备注:浸渗液有热源时会起聚合反应,发生固化,所以浸渗罐里肯定不能放进热源。部件表面液体洗不干净,进入固化罐时会固化,堵住螺纹孔的可能性。泰州正规铸件浸渗
上海昶炫实业有限公司是专业从事“浸渗加工|浸渗设备|浸渗液|浸渗技术服务”的企业,公司秉承“诚信经营,用心服务”的理念,为您提供质量的产品和服务。欢迎来电咨询!


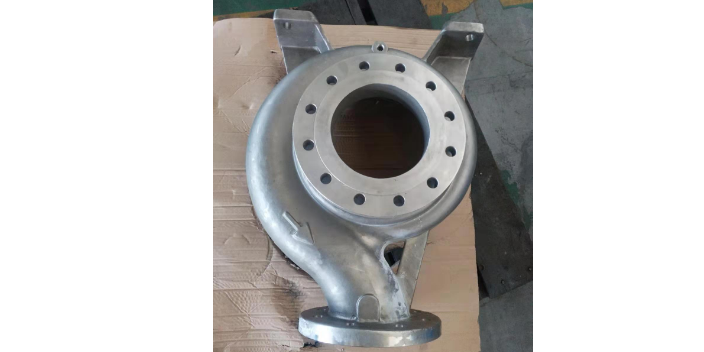
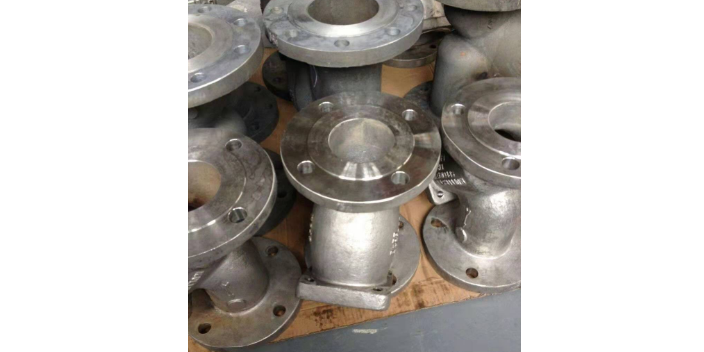
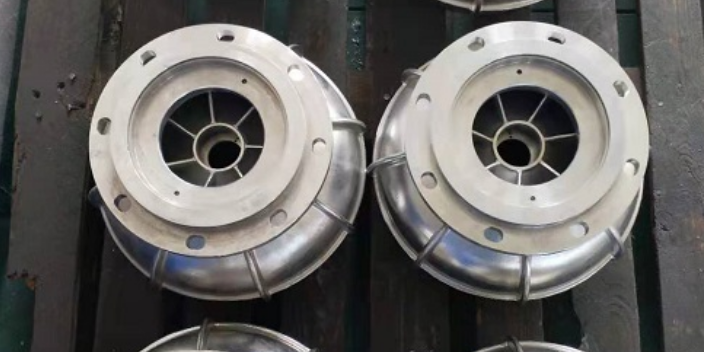
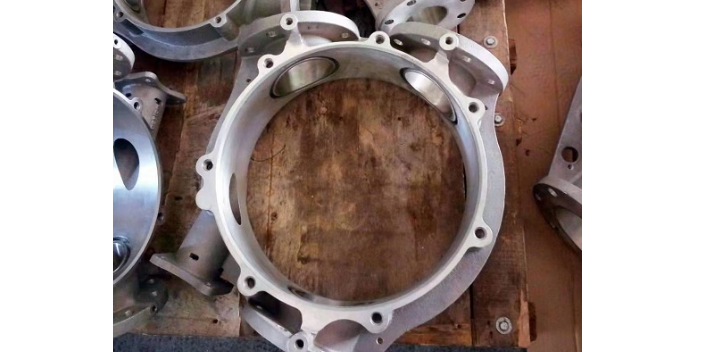
铸件浸渗铸件浸渗,就是将稳定且柔韧的密封材料填充铸件所有的微孔及互联气隙(浸渗可以覆盖万分之一mm至),使被浸渗后的部分对热、油、化学物品或其它外部影响(如振动)有抵抗力,获得高质量的表面处理。浸渗过程不会导致已经过表面处理及其它加工工序部件的外形尺寸的改变,或对其有任何的污染,并可缩短生产时间,提高产品质量,减少浪费,是针对微孔的一种长久性解决且节约成本的比较好方案。目前,浸渗技术已被广泛应用,成为汽车零件铸造过程中不可或缺的工艺流程。汽车动力系统的典型浸渗铸件如发动机缸体、缸盖、曲轴箱、进气歧管、油泵、油嘴、水泵、阀盖、变速箱壳体、压缩机等。浸渗处理能够覆盖直径在万分之一毫米至...
- 铝铸件铸件浸渗 2026-03-06
- 安庆铸件浸渗价格 2026-03-06
- 绍兴铝铸件铸件浸渗 2026-03-05
- 常州重力浇筑铸件浸渗 2026-03-05
- 标准铸件浸渗哪家好 2026-03-04
- 淮安铸件浸渗推荐 2026-03-03
- 扬州铸件浸渗报价 2026-03-01
- 专业铸件浸渗价格合理 2026-02-27
- 汽车零部件铸件浸渗加工 2026-02-26
- 淮安铝铸件铸件浸渗 2026-01-17