- 品牌
- 浸渗加工、浸渗设备
- 型号
- 齐全
浸渗剂:水玻璃是非常初广泛应用的一种浸渗剂,水玻璃属于硅酸盐,也称无机浸渗剂。无论国内外任何品牌的无机浸渗剂,其主要成份均为。用水玻璃做浸渗剂始于上个世纪30年代,它比较大的优点能承受高温,但缺点也很明显的的,浸渗过程长、零件难清洗、固化速度慢、二次泄漏率高和需多次重复浸渗等。但非常关键的缺陷是由它的化学成分决定的:1、硅酸盐浸渗剂里面含有60%以上的水分子,而在无机浸渗剂固化时靠加热脱水后的剩余物(硅酸钠Na2SiO3)来密封微孔,这就是反复浸渗的原因;2、无机浸渗的固化机理,属于可逆反应,为物理变化。这就是梅雨季节里涂有水玻璃的纸箱为什么变软、返潮,久置的食盐液化的原因。假设一个渗补好的工件存放在一个足够湿度的环境中,时间长了工件表面会“流鼻涕”。这就是水玻璃吸水还原反应的原理;3、固化物。水玻璃的脱水固化物Na2SiO3,这是一种类似细石沙的无机盐粉状物,毫无物理强力。总之,无机浸渗可靠性、耐久性差,已在国内大多数场合被淘汰。 铸件浸渗厂家——无锡葆瑞翔精密制造。口碑好铸件浸渗价格咨询
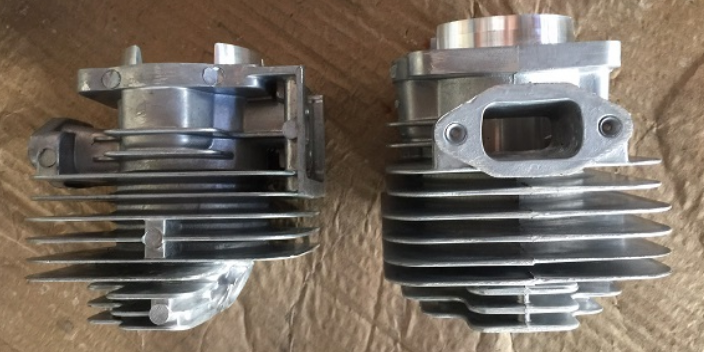
上世纪七十年代以来,汽车向轻量化发展,许多铸件被铝、镁、锌等轻金属极其合金材料所取代,但轻金属铸件容易产生微孔,导致铸件渗漏。同时,化学工业的发展,又促进了浸渗剂的研究和开发,相继推出了以苯乙烯为基础的不饱和聚酯类第二代浸渗剂和厌氧型、热固化型甲基丙烯酸酯类第三代浸渗剂。不饱和聚酯类浸渗剂需在140℃固化1~2h,长时间的高温固化易使孔隙中的树脂流出导致密封性差。过长的固化时间降低生产效率,且耐温低于150℃。第三代浸渗剂甲基丙烯酸酯类兼顾优异的耐高温性能(200℃)和耐化学介质性能。厌氧型甲基丙烯酸酯类树脂在室温,无氧的环境中即可固化;热固化型甲基丙烯酸酯类树脂在90℃,20min内可完全固化。目前,市场上更多的使用的浸渗剂为第三代甲基丙烯酸酯类树脂。 口碑好铸件浸渗价格咨询铸件浸渗厂家,欢迎各位新老客户来函来电——无锡葆瑞翔精密制造。
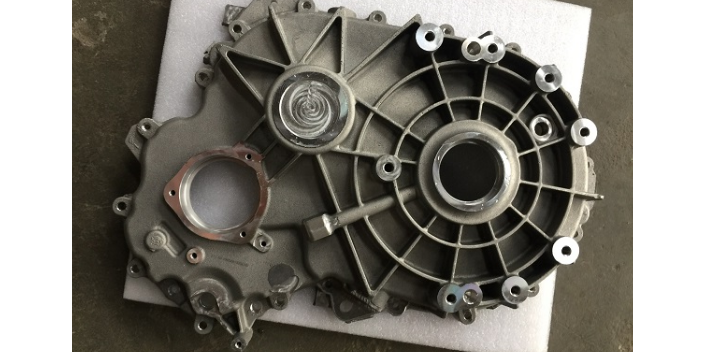
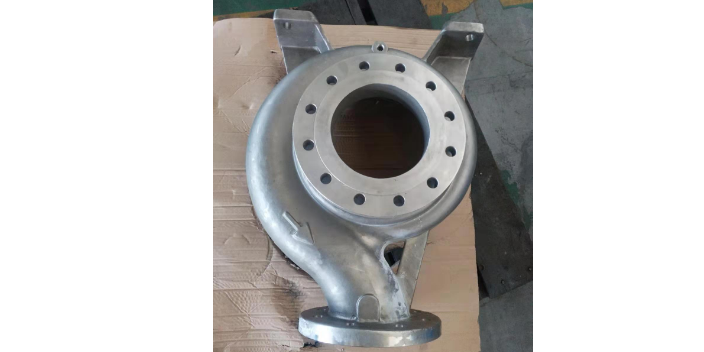
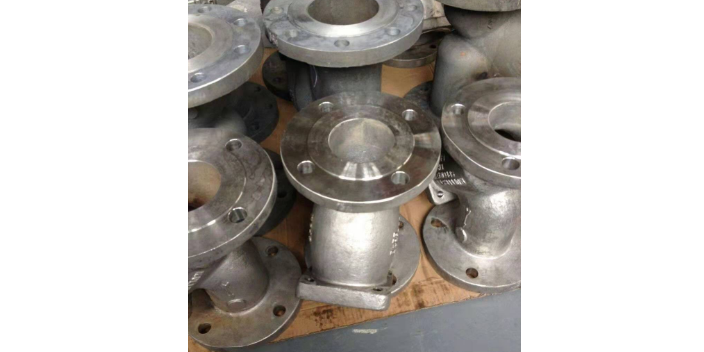
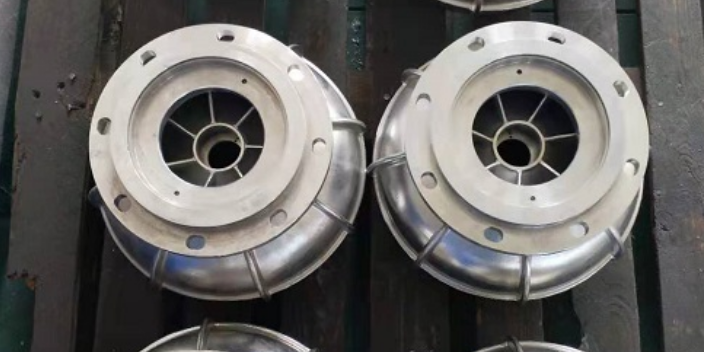
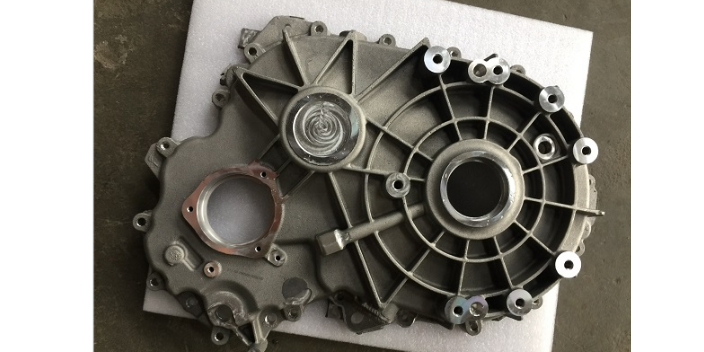
五金浸渗工艺适用于:铝合金、锌合金、铜合金、铸铁件、铸钢件等漏汽、漏水、漏油的浸渗。典型的浸渗铸件如发动机缸体、缸盖、进汽歧管、油泵、油嘴、水泵、阀盖、铸造油底壳、化油器壳体、变速箱壳体、铸铁平板、曲轴箱、压缩机、ABS控制器、动力转向器、汽车轮毂、燃油泵、天然气控制阀、液压阀、过滤器、油缸、汽缸、液压泵、冷却泵、密闭的飞机仪器及电子仪器护罩、气制动零件和各种气体仪表等。有色和黑色金属铸造件,在铸造过程中,易产生气孔,缩孔和疏松等缺陷。这些微小的孔洞,如果臂厚防线连通起来,铸件在受气压或液压作用时会形成泄露,导致产品报废。浸渗工艺是解决上述难题的行之有效的方法。
随着浸渗设备使用的越来越更多的,市场的需求也在增加。采用先进的浸渗工艺,可使零部件的设计薄壁化,可承受高压至零件爆裂,使以往需要返工的比例降到非常小。生产成本也降低了。那么浸渗设备该如何保养呢?请看下文:1、制冷机在室温大于25℃时打开,日夜不能关闭。2、制冷机在每天工作时关闭,下班时打开。3、储液罐内胶液必须奄没制冷盘管。4、真空泵油首先次用1个月后必须更换,以后每2个月更换一次。5、整套设备必须使用清洁的压缩空气。6、清洗缸和热水固化罐内的水必须定期更换。7、制冷空调每年使用时必须查验一次。8、浸渗罐密封圈必须常年有一根备用。9、汽缸定期加润滑油。10、浸渗罐斜块定期涂黄油。11、热水固化罐重新加水后必须把PH值调整到5左右。12、每天工作前打开隔离罐底的阀门,排放废液,10分钟关闭。以上12点就是对浸渗设备的维护,浸渗设备和其他设备一样,用久了都是要维护的,不然就会出现问题,导致不能正常工作。 上海江苏专业铸件浸渗销售——无锡葆瑞翔精密制造提供。
提高效率和产量1.铝合金压铸件浸渍用泡沫模型为机械发泡。在保证模型质量的同时,生产速度也相当快。2、铝合金压铸渗透工艺简化了传统工艺繁琐的步骤,如中心形状,不*费力且效率低下。3.铝合金压铸部件浸渍在一个盒子和多次注射,并可同时铸造多个盒,直到金属溶液用完。提高产品质量1.铝合金压铸零件浸渍由于不需要成型中心,将消除因成型中心而产生的缺陷或废品。2、不需要打箱,避免因箱体扣盒中出现闪光灯毛刺而产生的缺陷或残片,提高产品精度。3.炉体排出后,大部分油漆可以自然剥落,不添加闪光灯毛刺。因此,清洁工作时间可减少50%以上,清洁成本也可降低。4.由于铝合金压铸零件浸渍了干砂固体型负压铸造,消除或减少了铸件中的毛孔、砂孔等缺陷。5.由于铝合金压铸零件的浸渍是由泡沫成型模型蒸发的,因此金属溶液取代了模型,而原始形状在表面光洁度和尺寸精度方面尽可能接近精密铸件。上海江苏铸件浸渗厂家——无锡葆瑞翔精密制造有限公司。连云港铸件浸渗哪家好
上海江苏提供铸件浸渗——无锡葆瑞翔精密制造。口碑好铸件浸渗价格咨询
即使用于铝合金等非活性工件,长期使用也可能带进油水或其他杂质,杂质含量一定程度可能对胶液稳定不利并可能出现次品。解决方法:1.至少每月一次用滤布将胶液中的杂质滤出,如用人工滤可用300-400目,如用布袋过滤机则用400目。2.约半年一次将胶液沉淀48小时然后将下部沉淀物放出总量的5-10﹪,这种方法也就是业内说的清锅底。检验方法:约每周一次用8mm试管装2-3厘米胶液放在90-93℃热水中,比较好在化工试剂店买一个恒温水浴锅方便做试验。如果10分钟内固化则合格,如有超过10﹪以上仍为液体则可补加少量活性剂,添加量﹪以下,添加量不可过多,比较好在厂方指导下添加。口碑好铸件浸渗价格咨询
上海昶炫实业有限公司拥有很好的服务与产品,不断地受到新老用户及业内人士的肯定和信任。我们公司是全网商盟认证会员,点击页面的商盟客服图标,可以直接与我们客服人员对话,愿我们今后的合作愉快!


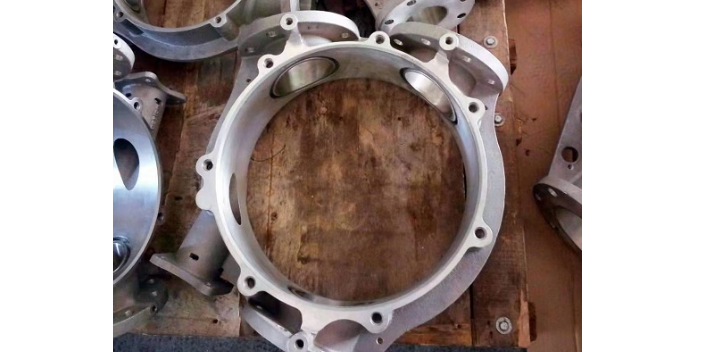
铸件浸渗铸件浸渗,就是将稳定且柔韧的密封材料填充铸件所有的微孔及互联气隙(浸渗可以覆盖万分之一mm至),使被浸渗后的部分对热、油、化学物品或其它外部影响(如振动)有抵抗力,获得高质量的表面处理。浸渗过程不会导致已经过表面处理及其它加工工序部件的外形尺寸的改变,或对其有任何的污染,并可缩短生产时间,提高产品质量,减少浪费,是针对微孔的一种长久性解决且节约成本的比较好方案。目前,浸渗技术已被广泛应用,成为汽车零件铸造过程中不可或缺的工艺流程。汽车动力系统的典型浸渗铸件如发动机缸体、缸盖、曲轴箱、进气歧管、油泵、油嘴、水泵、阀盖、变速箱壳体、压缩机等。浸渗处理能够覆盖直径在万分之一毫米至...
- 铝铸件铸件浸渗 2026-03-06
- 安庆铸件浸渗价格 2026-03-06
- 绍兴铝铸件铸件浸渗 2026-03-05
- 常州重力浇筑铸件浸渗 2026-03-05
- 标准铸件浸渗哪家好 2026-03-04
- 淮安铸件浸渗推荐 2026-03-03
- 扬州铸件浸渗报价 2026-03-01
- 专业铸件浸渗价格合理 2026-02-27
- 汽车零部件铸件浸渗加工 2026-02-26
- 淮安铝铸件铸件浸渗 2026-01-17