
- 品牌
- 昆山定丽
- 型号
- 齐全
- 加工定制
- 是
- 材质
- 高碳钢,碳钢,不锈钢
- 适用范围
- 机械加工
- 是否标准件
- 非标准件
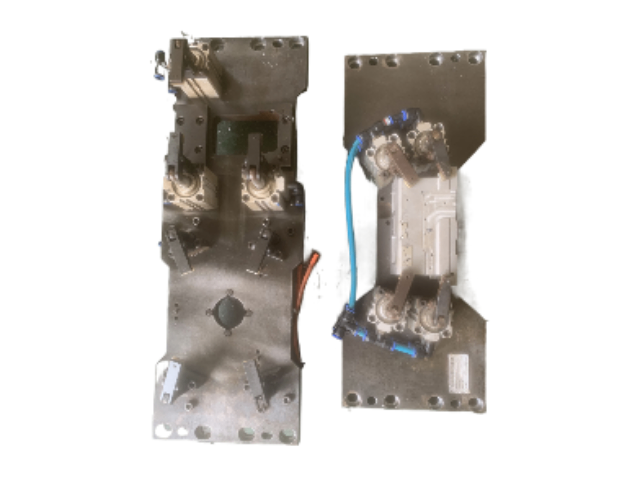
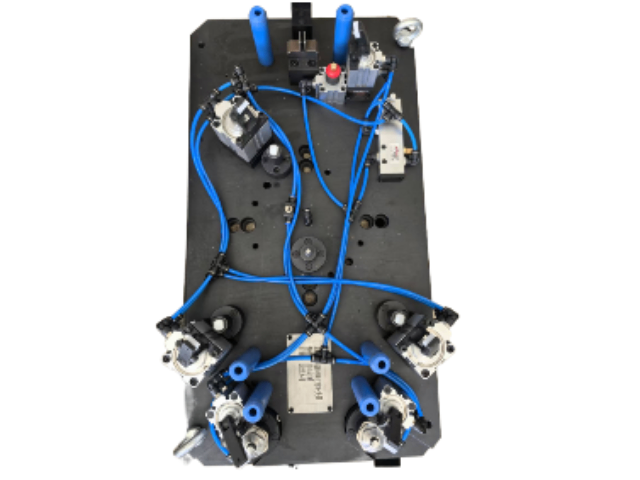
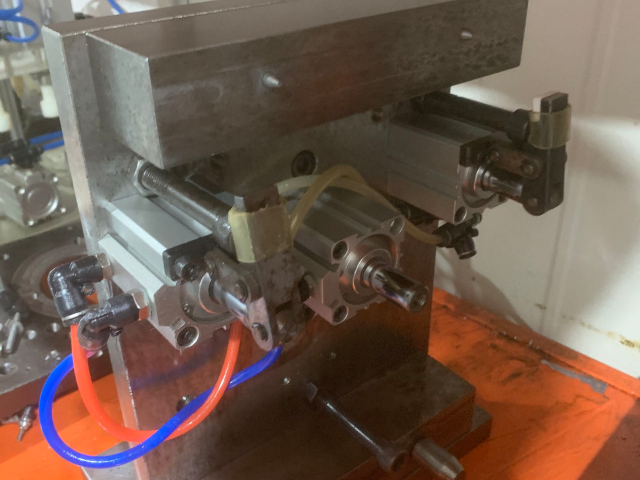
工装夹具在汽车白车身焊接中的定位精度保障:工装夹具是汽车白车身焊接过程中保证精度的关键,针对由数十个冲压件组成的车身结构,其采用“一面两销”的精细定位设计,配合多组气动压紧缸,能将各部件的相对位置误差控制在0.3mm以内,焊接变形量减少60%以上。定位销选用Cr12MoV材质,经淬火处理后硬度达HRC58-62,耐磨性能优异,重复定位精度可达±0.02mm。模块化结构支持30秒内快速换型,一条产线可兼容8种不同车型的焊接需求。使用时需注意,每次换型后必须用三坐标测量仪校准定位元件;焊接完成后要及时清理焊渣,防止堆积影响后续定位;每月需对活动关节加注高温润滑脂(耐150℃),确保动作灵活。某汽车工厂应用后,白车身焊接合格率从91%提升至99.2%,后续装配时的调整工时减少40%,为企业节省了大量人力成本。气压夹具的维护只需简单清洁,太省心省力了!福建气测夹具功能
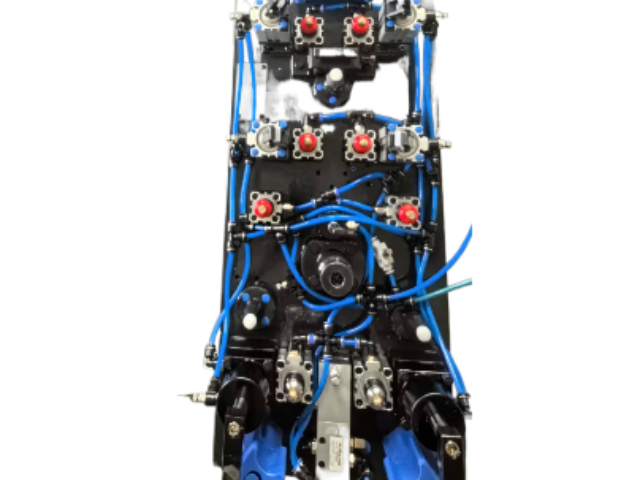
气压夹具的轻量化特点:气压夹具的主要部件如气缸、气管等通常采用铝合金、塑料等轻质材料制造,使得整个夹具的重量相对较轻。这种轻量化特点不*便于夹具的安装、搬运和调整,还能减少机床的负荷,延长机床的使用寿命。在一些小型机床或自动化机械手的应用中,轻量化的气压夹具更有利于实现快速移动和精确定位,提高了设备的灵活性和工作效率。例如在电子设备组装线上,自动化机械手配备轻量化的气压夹具,能够快速、准确地抓取和放置小型电子元件,提高了组装速度和精度。同时,轻量化的气压夹具也降低了对安装基础的要求,节省了设备的安装成本。摩擦焊夹具销售厂家工装夹具使用前需检查定位销磨损吗,避免加工偏差?

液压夹具在深海阀门加工中的防腐设计:液压夹具针对深海阀门(用于3000米深海油气开采)的加工环境,采用了完善的防腐设计。缸体选用双相不锈钢2205(耐点蚀当量≥35),能在盐雾环境中连续工作5000小时无锈蚀;活塞杆表面镀铬厚度达0.05mm,配合聚氨酯防尘圈,有效阻隔海水侵入。使用抗乳化型液压油,即使混入10%的海水,也能在30分钟内快速分离,确保夹紧力稳定(波动≤3%),保障阀门密封面加工精度(平面度≤0.005mm)。使用时需在每次加工后用淡水冲洗夹具表面去除盐分,每周检查油液的水分含量(≤0.1%),每半年更换一次油液和滤芯。某深海装备厂应用后,阀门密封面加工合格率从76%提升至99%,经装机测试,在3000米深海环境下的泄漏率≤1×10⁻⁷Pa・m³/s,远超行业标准。
气压夹具的低成本优势:气压夹具的制造成本和使用成本相对较低,其主要组成部件如气缸、电磁阀、气管等价格较为低廉,且结构简单,制造工艺相对简便,使得气压夹具的整体成本低于液压夹具。在一些对夹紧力要求不高、生产批量较大的行业,如电子元件装配、小型五金件加工等,使用气压夹具能有效降低设备投入成本。同时,气压系统的维护也较为简单,维护费用低,一般只需定期检查气管连接是否松动、过滤器是否堵塞等,相比液压系统需要定期更换油液、清洗油箱等维护工作,节省了大量的维护时间和成本。此外,压缩空气的获取也较为方便,大多数工厂都配备有空压站,无需额外的动力源设备投入。气压夹具的配件供应充足吗,更换无需长时间等待?
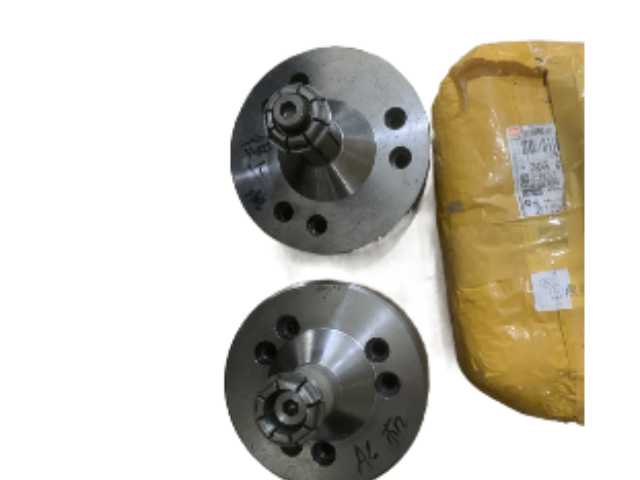
液压夹具在重型机械加工中的价值,为何重型机械加工推荐液压夹具?其优势在于刚性与精细控制力。面对5吨以上的大型工件,液压系统能输出100-500kN的均匀夹紧力,形成刚性支撑,将重切削时的振动幅度控制在0.02mm以内,保障加工表面光洁度达Ra0.8μm。重复定位精度达±0.01mm,适合批量生产中多次装夹需求。使用时需注意:启动前必须排净油路空气,每周检查油液清洁度(NAS8级以内),避免杂质磨损油缸。选择专业厂家的液压夹具,可享定制化油路设计,配合智能压力反馈系统,让重型加工合格率提升至99%以上,单批次加工时间缩短30%。昆山定丽专注夹具制作。工装夹具的底板安装孔位通用吗,适配多数机床?精定位夹具价格
液压夹具出现异常振动会自动停机吗,安全性高?福建气测夹具功能
气压夹具在物流分拣中的多规格适配能力:气压夹具在物流自动化分拣中,展现出强大的多规格适配能力,能高效处理不同类型的包裹。通过视觉识别系统自动判断包裹类型(信封、纸箱、袋装等),0.5秒内完成吸盘组的切换和负压调节(0.03-0.08MPa)。波纹管吸盘可适应表面凹凸不平的包裹(误差≤5mm),确保抓取成功率≥99.9%。在分拣生鲜等易损物品时,防刺穿吸盘能避免尖锐物品造成破损,配合柔性夹持力控制,减少了货物损伤。使用时需每周清理吸盘上的杂物,每月校准负压传感器,每季度更换过滤器确保气源洁净。某快递分拣中心应用后,分拣效率从5000件/小时提升至8000件/小时,破损率从0.5%降至0.01%,人工成本降低60%,在物流旺季也能轻松应对分拣压力。福建气测夹具功能


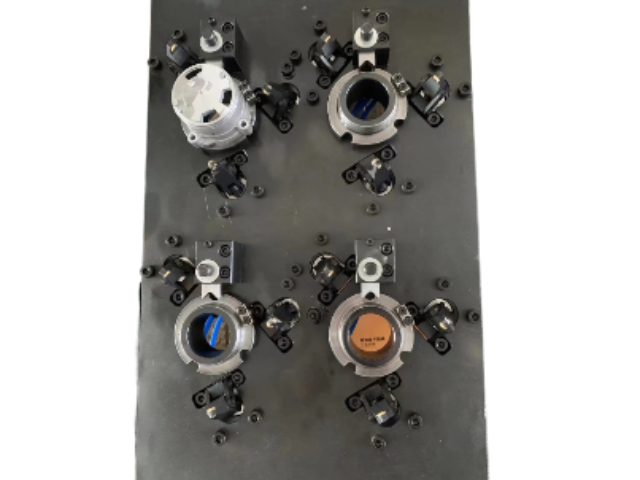
阀门制造企业,阀门的密封性能是重要质量指标,这就要求阀体加工时的孔位精度和端面平整度必须达标。普通夹具定位误差较大,导致阀门装配后泄漏率较高。液压夹具的高精度定位特性改变了这一现状,它通过精密的定位块和液压夹紧机构,将阀体的定位误差控制在0.01mm以内,确保了加工后孔位的同轴度和端面的平行度。工装夹具则为的大口径阀门设计了专门的的支撑结构,避免了加工过程中因工件自重导致的变形。昆山定丽可以提供液压夹具、气压夹具、工装夹具、夹具定制,技术团队还利用三维建模软件为模拟了夹具的使用效果,提前规避了可能出现的问题。合作后的阀门泄漏率下降了90%,产品在市场上的竞争力大幅提升。如果您从事阀门制造行业,...
- 浙江气缸夹具要多少钱 2026-02-28
- 气测夹具图片 2026-02-28
- 无锡自动气压夹具包括什么 2026-02-09
- 常州气测夹具特价 2026-02-09
- 宿迁液压夹具要多少钱 2026-02-09
- 浙江镗床夹具是什么 2026-02-09
- 淮安旋转夹具参考价 2026-02-09
- 福建机械夹具定做价格 2026-01-09
- 常州焊接夹具哪家便宜 2026-01-09
- 山东五金夹具近期价格 2026-01-09
- 泰州精定位夹具批量定制 2025-12-19
- 安徽手动夹具一般多少钱 2025-12-19
- 无锡焊接夹具资费 2025-12-18
- 福建气动夹具售价 2025-12-18
- 盐城自动液压夹具哪里买 2025-12-18
- 盐城半自动夹具图片 2025-12-18

- 宿迁液压夹具要多少钱 02-09
- 浙江镗床夹具是什么 02-09
- 淮安旋转夹具参考价 02-09
- 福建机械夹具定做价格 01-09
- 常州焊接夹具哪家便宜 01-09
- 山东五金夹具近期价格 01-09
- 淮安手动夹具多少钱 01-09
- 浙江工装夹具资费 01-09
- 江苏定位夹具市场价 12-19
- 扬州固定夹具价格 12-19