汽车注塑模具_汽车模具设计加工的注意事项:1、塑料制品设计方案是关键塑料制品设计是汽车模具设计方案上的一个关键阶段,对塑料制品的设计方案,需要尽量的使塑料制品模型简化。例如汽车模具的厚薄设计方案上,尽量使模具的厚度做到匀称,防止不出现适合的厚薄不匀的胶位。2、一个成形模具对零件的基础规定汽车模具在抗压强度与强度上应做到一定规范,要不然承受不了磨擦,会危害施工质量,汽车模具在成形后要使其表层有光泽度,能够使用打磨抛光来完成。3、选择汽车模具分形线与分型面分形线的明确方式能够依据零件的样子来明确,分形线的功效只不过便是使产品分为2个一部分,交界线一样的存在。要获得汽车模具的分型面就可以运用分形线,用分形线在多处模的四周扫描仪就可以明确模具的分型面。汽车模具的分型面有一处需要注意,便是要确保每一个同斜面都是有密封性间距,另外还需要确保该间距的实效性,那样可以在注入全过程使得塑胶溶体不随便流失。台州市黄岩睿达模塑有限公司是一家专业提供汽车模具的公司,有需求可以来电咨询!嘉兴零件汽车模具研发
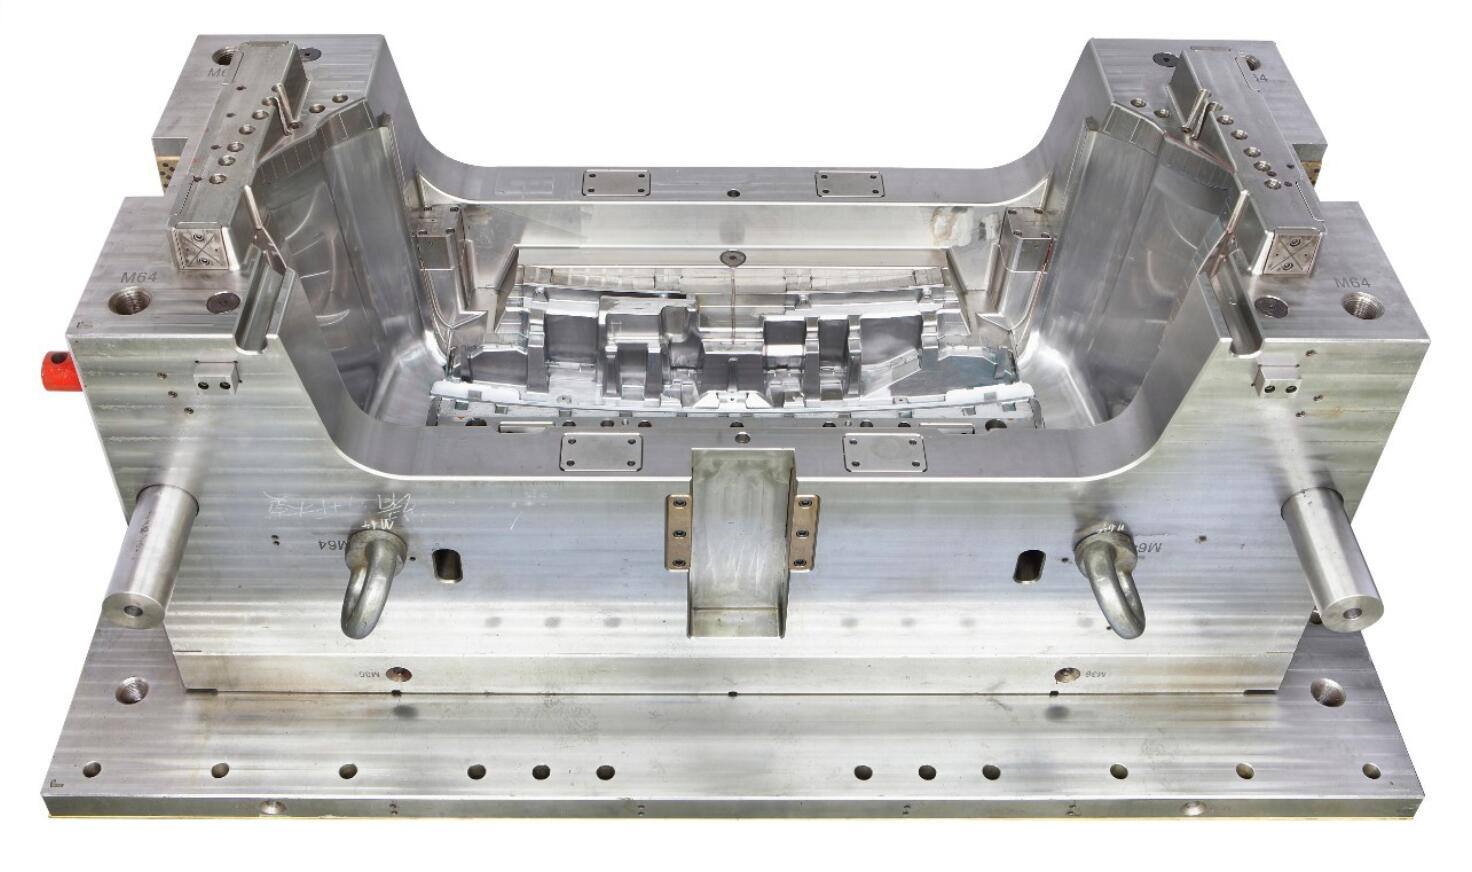
随着模具行业的不断发展,汽车模具在国内的模具行业已经有着举足轻重的位置。十年前中国汽车模具(黄岩模具)主要是以一汽、二汽、天汽、南汽、成飞以及中国台湾的模具团队为行业的标志性企业,汽车模具投资欣欣向荣,汽车模具企业日已发展到数十家,—批快速崛起的民营企业已经具备相当的规模。无论是技术上,还是产能上这些企业都超过了当年的标志性企业。黄岩模具在汽车模具这一块近年来的发展呈现一个良好的趋势。目前,我国的汽车产业发展态势良好,我国汽车销售量正以每年26%的速度增长,而汽车零部件的规模比整车还大,这些零部件90%都靠模具生产,这就有利的推动了我国的汽车模具产业发展。据统计,近年,我国的模具工厂扩产规模呈增长态势,每年新增投资7O0N亿元左右,其中汽车模具工厂约占四成,表明汽车模具投资已成为我国模具产业投资的主力之一。温岭现代汽车模具设计台州市黄岩睿达模塑有限公司是一家专业提供汽车模具的公司,有想法的不要错过哦!

我国的汽车模具与汽车几乎是同时起步的,1953年,一汽工具厂内开始健立冲模车间,当时设计能力为每年32万工时,主要承担小型、中型冲模制造和大型覆盖件冲模的维修任务。进入21世纪,我国汽车模具工业又有了很大发展。轿车覆盖件模具设计制造具有难度大、质量和精度要求高的特点,是汽车模具水平的体现。据了解,我国目前为汽车服务的模具约已占到了全部模具产量的三分之一左右。在这占模具总量三分之一的汽车模具中,冲压模具要占到一半左右,由此可见汽车冲压模具在模具行业和汽车工业中的重要地位。
汽车模具**主要的组成部分就是覆盖件模具。这类模具主要是冷冲模。广义上的"汽车模具"是制造汽车上所有零件的模具总称。例如,冲压模具、注塑模具、锻造模具、铸造蜡模、玻璃模具等。汽车车身上的的冲压件大体上分为覆盖件、梁架件和一般冲压件。能够明显表示汽车形象特征的冲压件是汽车覆盖件。因此,更加特指的汽车模具可以说成是"汽车覆盖件冲压模具"。简称汽车覆盖件冲模。例如,前车门外板修边模、前车门内板冲孔模等。当然汽车上的不只车身上有冲压件。汽车上所有冲压件的模具都称为"汽车冲压模具"。归纳起来就是:汽车模具,就选台州市黄岩睿达模塑有限公司,用户的信赖之选,欢迎您的来电哦!

汽车模具厂家根据流程组合的程度进行分类A.单工序冲模:在压力机的一个行程中只完成一个冲压工序的冲模。复合模:在压机的一个冲程中,只有一个工位和两个或两个以上冲压工序在同一工位完成的模具。C.级进模(也称连续模):一种在坯料进给方向上有两个或多个工位的模具,在这种模具中,在压机的一个行程中,两个或多个冲压工序在不同的工位上相继完成。二、汽车模具厂家按模具产品的加工方法分类根据加工方法的不同,具体请来电咨询睿达模塑有限公司台州市黄岩睿达模塑有限公司供应超声波清洗机设备,欢迎您的来电哦!温岭现代汽车模具设计
台州市黄岩睿达模塑有限公司致力于提供汽车模具,有想法可以来我司咨询!嘉兴零件汽车模具研发
汽车灯具双色模设计制造注意事项:1、焊接筋上扁顶杆需要排密一些,好是每隔50MM一根,另外因为模温要求达到90度,扁顶杆易拉毛,因此扁顶杆需要采取镀钛处理。2、焊接筋的深度较深,有时会出现夹气和打光不良的现象,做成镶件,采用埋入式结构,这样不但有利于排气而且有利于扁顶杆孔的加工,更重要的是有利于孔口飞边的焊接修整。3、灯具双色模具都采用动模旋转,中国台湾的注射机转盘精度不是太高。动模在开模时会带着产品下落,产品易给定模拉脱。因此模具的精定位很重要,设计时需采用大面积的精定位(精定位面积小了易拉毛)。4、灯具一般都采用PMMA和PC材料,由于这些材料的的流动性都比较差,如果我们设计时采用侧浇口时需将侧浇口设计大一些深一些。否则难打足且浇口处缺陷较多,例如流痕,缩印。5、上板需知:A.注塑机两头中心距尺寸及定位圈尺寸。定位圈高出上板15MM,口部5MM处必须要有单边15度导向倒角,定位圈尺寸比名义尺寸小0.1-0.2MM;B.上板压模螺丝及中心距尺寸;C.定位圈要在旋转中心轴线上,半副凹模组装后校直基准平面后,依据凹模固定板中心销孔,在31号五轴数控铣加工上板定位圈;嘉兴零件汽车模具研发


