
- 品牌
- 亚葵,江苏亚葵
- 型号
- 001
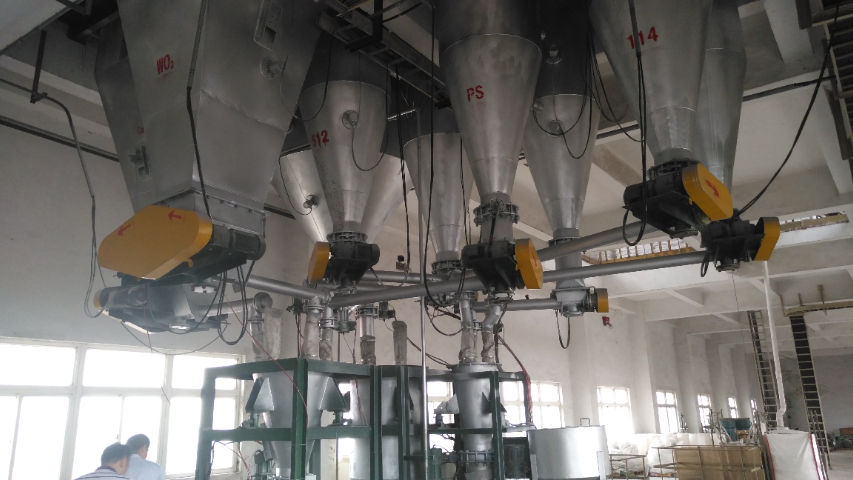
氨基糖粉末或颗粒在输送过程中易因碰撞、挤压出现破碎或结块,影响后续溶解、混合等工序,该气流输送生产线通过技术优化实现物料形态保护。采用低压密相输送技术,气流速度精确控制在 4-7m/s,配合特殊设计的气流分布器,使氨基糖在管道内以 “平缓悬浮” 状态输送,避免颗粒间过度碰撞导致的破碎(破碎率控制在 0.2% 以下)。输送管道内壁采用超光滑纳米涂层处理,粗糙度 Ra≤0.2μm,大幅降低氨基糖与管壁的摩擦吸附,同时管道转弯处设置弧形过渡结构(曲率半径≥管道直径的 3 倍),避免局部气流涡流造成的物料堆积与结块。针对氨基糖可能出现的轻微团聚现象,系统集成在线高频低幅打散装置,通过温和振动原理实时打散微小团聚颗粒,确保输送后氨基糖仍保持良好的流动性与均匀粒径,完全满足后续压片、胶囊填充或溶解提取等工序对物料形态的要求。柔性调节气流速度,从细腻粉体到细微颗粒,输送破损率<0.1%,物料完整性拉满!广东包装机食品药品输送生产线自动控制
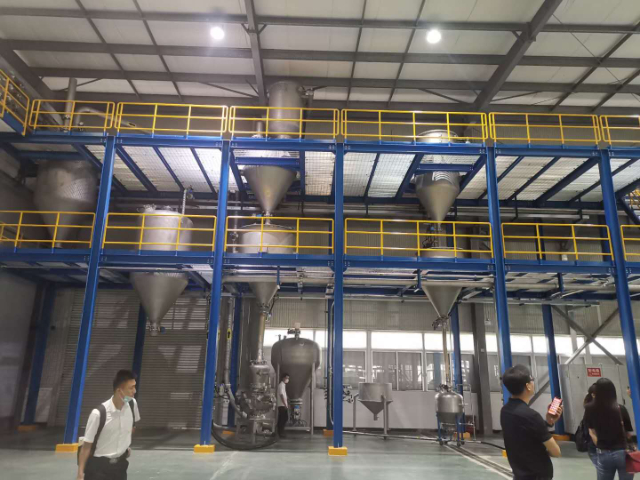
淀粉气流输送至仓顶卸料时,易因气流扩散产生粉尘,该仓顶除尘系统通过精确捕集设计,从源头控制粉尘污染。系统采用 “全覆盖式吸风罩” 结构,罩体贴合仓顶卸料口与管道接口,形成密闭式粉尘捕集空间,确保卸料过程中产生的粉尘无逃逸通道,捕集效率可达 99.5% 以上。吸风罩内设置导流板,引导粉尘气流有序进入除尘通道,避免局部气流紊乱导致的粉尘扩散;同时,根据淀粉输送量(如 500kg/h、1000kg/h)匹配对应风量的引风机(风量调节范围 1500-5000m³/h),确保粉尘气流稳定进入除尘系统,既避免风量不足导致的粉尘残留,又防止风量过大造成的能源浪费,使仓顶粉尘浓度严格控制在 8mg/m³ 以下,远低于国家工业场所粉尘限值标准,为操作人员打造洁净安全的工作环境。浙江罗茨风机食品药品输送生产线取样面粉制粉输送生产线采用全密闭气力输送,粉尘捕集效率超 99.8%,搭配变频风机,卫生与节能双达标!
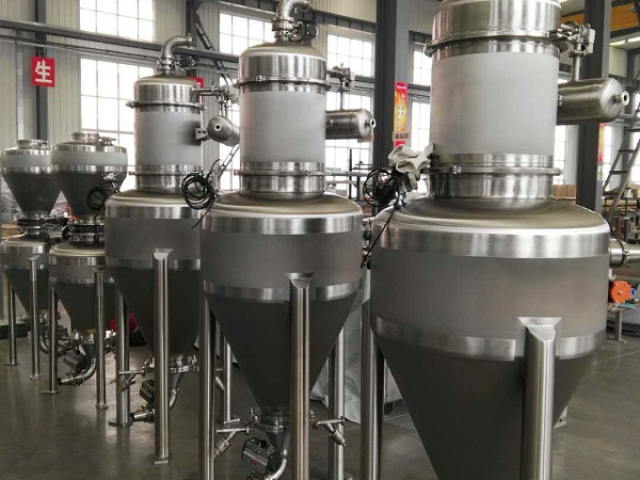
肌酸规模化生产对设备稳定性要求较高,该气流输送生产线通过结构简化、材质升级与智能预警设计,构建可靠的连续运行保障体系。中心部件如风机、除湿机、过滤器等均选用品牌产品,经严格测试验证,平均无故障运行时间(MTBF)可达 8000 小时以上,大幅降低设备故障风险。设备结构采用模块化组装,关键易损件如密封件、过滤芯等均设计为快装式,更换时无需拆卸复杂部件,单人即可在 30 分钟内完成,大幅缩短维护时间。系统配备智能监控系统,实时监测输送压力、气流湿度、电机温度等关键参数,当出现压力异常、湿度超标等情况时,立即发出声光报警并触发保护措施(如自动切断气流、启动备用除湿单元),避免故障扩大化。针对肌酸输送中可能出现的管道堵塞问题,系统设置堵塞检测传感器与自动清堵功能,通过反向气流吹扫快速疏通管道,将停机处理时间缩至 5 分钟以内,确保生产流程不中断,为肌酸连续化生产提供稳定可靠的输送保障。
淀粉生产规模大、输送量大,系统运行效率与能耗直接影响运营成本,该气流输送系统通过技术优化实现低耗高效。采用高效节能风机,配合变频控制系统,可根据淀粉输送量自动调节风机转速,例如输送量降低 30% 时,风机转速同步下调,能耗减少 25%-35%,长期运行可节省可观能源支出。输送管道与关键部件选用食品级 304 不锈钢材质,经特殊耐磨处理后,使用寿命比普通不锈钢提升 50% 以上,减少部件更换频率与成本;设备结构简洁,维护操作便捷,基础保养(如更换过滤芯、清理管道)无需专业技术团队,单人即可完成,降低维护人工成本。密闭式输送模式避免淀粉在转运中出现扬尘损耗,物料残留量≤0.2%,相比传统皮带输送损耗降低 80% 以上,间接提升原料利用率;同时,自动化连续输送减少人工搬运需求,按日均输送 100 吨淀粉计算,可减少 3-5 名搬运工人,大幅降低人工成本,为企业实现经济效益很大化提供支撑。复合营养粉制粉输送支持 5 种以上原料同步输送,换向阀快速切换管线,无需停机换料,生产效率翻倍;
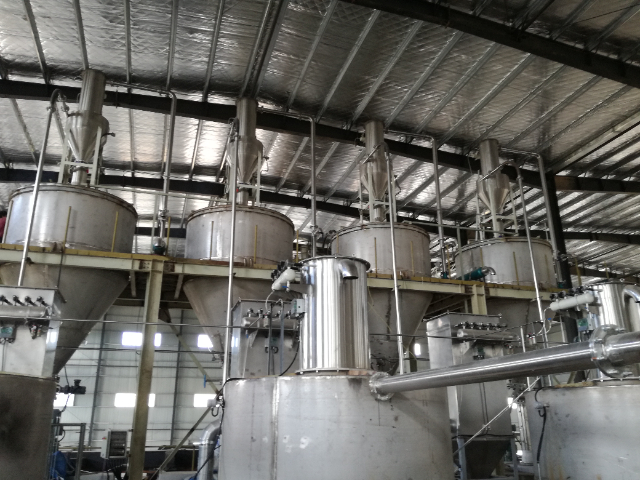
食品药品输送涉及多设备协同(如给料阀、输送机、除尘系统、料仓),传统分散控制易出现操作断层,该集中控制系统以 “管控 + 分布式执行” 为中心架构,构建全流程一体化管控体系。采用工业级 PLC 控制器(如西门子 S7-1500 系列)作为中心,通过 Profinet 工业总线与各输送设备(给料阀、气流输送机、仓顶除尘器等)实现实时数据交互,数据传输速率≤10ms,确保指令与反馈的同步性。配备 15 英寸高清触控操作屏,集成设备状态监控、参数设置、故障报警等功能于一体,操作人员可在中控室完成所有设备的启停、参数调节,无需现场逐个操作,大幅提升管控效率。同时,系统支持多区域分控管理(如原料输送区、成品输送区),可根据生产需求灵活划分管控单元,既保障整体协同,又满足局部调整需求,实现 “分散执行、集中管控” 的高效模式。食品药品输送生产线智能调速适配产能,输送效率较传统设备提升 30%,能耗直降 25%,高效又节能!青海食品添加剂食品药品输送生产线直销
行业的节能技术加持,单位产品输送能耗比国标低 18%,高效产出不增加能耗负担!广东包装机食品药品输送生产线自动控制
面对食品药品行业多样化的物料形态与生产场景,该输送生产线以模块化设计为中心,展现出极强的适配能力。链板宽度可在 63.5mm-304.8mm 之间灵活调整,通过快速更换模块,10 分钟内即可完成规格切换,适配颗粒、粉末、瓶体、块状等不同形态物料的输送需求。借助螺旋式结构与多段式轨道设计,能够实现水平、转弯、爬坡及垂直楼层间的立体转运,大幅提升车间空间利用率,完美适配复杂的场地布局。输送速度支持 0.1m/s 至 15m/min 的宽范围调节,可通过变频控制系统精确匹配前道工序的处理效率,无论是批量生产还是小批次定制都能灵活应对。针对特殊工况,设备可定制防滑纹路链板、防倾倒导向装置及抗静电处理,同时耐温范围覆盖 - 20℃至 120℃,能够适应冷冻食品、高温烘焙、医药洁净车间等多种极端生产环境。广东包装机食品药品输送生产线自动控制
江苏亚葵智能装备有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的化工行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**江苏亚葵智能装备供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!


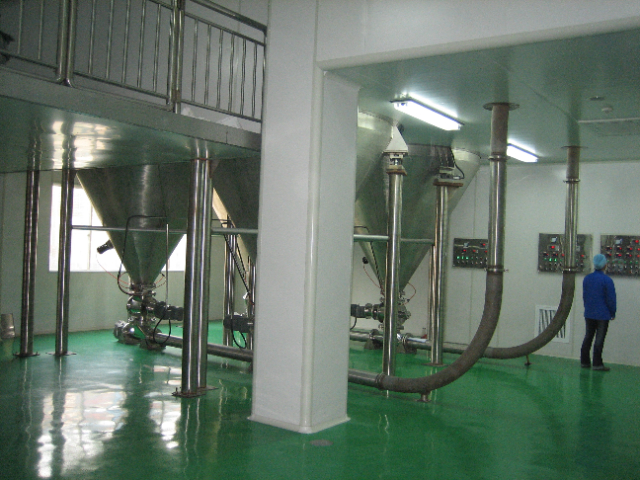
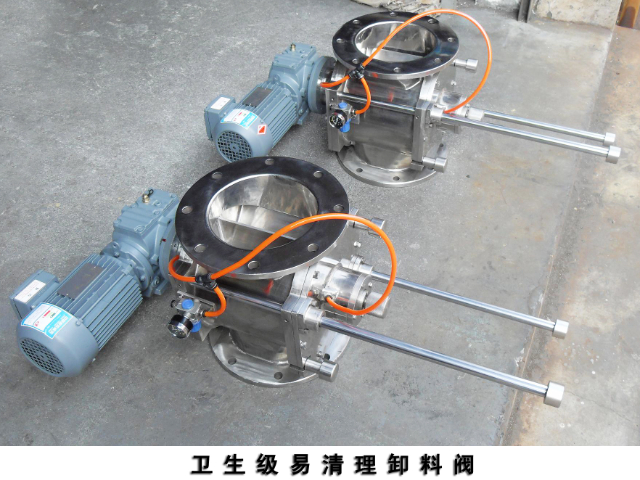
VC 作为高价值活性原料,给料精度直接影响产品质量稳定性,该给料阀通过 “称重反馈 + 双级调节” 实现微米级精确给料。采用失重式计量原理,集成高精度称重模块(精度 ±0.1g),实时监测料仓内 VC 质量变化,数据传输至 PLC 控制系统后,自动调节阀芯提升高度(调节精度 0.1mm),实现环形缝隙开口面积的精确控制,给料精度可达 ±0.3%,远高于行业常规的 ±1% 标准。针对不同生产场景需求,给料量可在 10g/min-50kg/h 范围内连续可调,例如实验室小试可稳定输出 10-50g/min 的微量料流,工业化量产则可适配 10-50kg/h 的大流量输送,且流量波动偏差≤0.5%。...
- 中国香港包装机食品药品输送生产线供应商 2026-03-09
- 广东氨基糖食品药品输送生产线厂家 2026-03-08
- 福建脱色罐食品药品输送生产线源头厂家 2026-03-07
- 浙江粉碎机食品药品输送生产线取样 2026-03-06
- 江苏淀粉食品药品输送生产线直销 2026-03-04
- 中国澳门分级机食品药品输送生产线多少钱 2026-02-28
- 广西包装机食品药品输送生产线取样 2026-02-28
- 天津浓缩液食品药品输送生产线源头厂家 2026-02-27
- 安徽成品结晶罐食品药品输送生产线厂家 2026-02-13
- 甘肃包装机食品药品输送生产线供应商 2026-02-11
- 海南脱色罐食品药品输送生产线厂家 2026-02-02
- 广西成品结晶罐食品药品输送生产线 2026-02-01
- 甘肃罗茨风机食品药品输送生产线直销 2026-01-30
- 重庆淀粉食品药品输送生产线厂家 2026-01-29
- 中国澳门筛分机食品药品输送生产线多少钱 2026-01-28
- 吉林风送系统食品药品输送生产线 2026-01-28

- 安徽锂砂磨磷酸铁生产线推荐 03-09
- 新疆气流输送磷酸铁生产线源头厂家 03-09
- 掺混磷酸铁生产线取样 03-09
- 河北均化磷酸铁生产线多少钱 03-09
- 中国香港包装机食品药品输送生产线供应商 03-09
- 贵州PVC管材配料集中供料系统价格 03-08
- 山东增重式定量加料源头厂家 03-08
- 山东自动控制SAP包装机工厂 03-08
- 天津螺旋计量地板背胶生产线推荐 03-08
- 广东氨基糖食品药品输送生产线厂家 03-08