焊接工艺评定常见失败原因与改进措施常见失败因素:焊缝缺陷超标:如射线检测发现未熔合、密集气孔(多因电流过小或坡口清理不彻底);力学性能不达标:拉伸试验断裂于焊缝区(强度不足),或弯曲试验出现裂纹(塑性不足);工艺参数偏离:实际施焊电流波动超过 WPS 允许范围(如规定 100-120A,实测 80A...
焊接基本参数
- 品牌
- 江苏全特
- 加工方式
- 来料加工
- 无铅制造工艺
- 提供
焊接企业商机
江苏全特技术服务有限公司的焊接体系建设具备强大的异种材料焊接能力,能够满足客户在复杂材料组合下的焊接需求。在现代制造业中,随着产品设计的复杂化和高性能要求,异种材料的连接成为了一个重要的技术难题。我们的技术团队通过多年的研发和实践,掌握了多种异种材料焊接技术,能够实现钢、铝、铜等不同金属材料的高质量连接。例如,在新能源汽车制造中,铝合金与高强度钢的焊接是关键工艺之一,我们通过优化焊接工艺参数和选择合适的焊接材料,成功解决了这一难题。此外,公司还提供异种材料焊接的工艺咨询和定制化服务,帮助客户在产品设计和生产过程中克服材料连接的挑战。凭借强大的异种材料焊接能力,江苏全特技术服务有限公司能够为客户提供更具竞争力的焊接解决方案,助力客户在制造领域取得突破。焊接工艺评定,助力企业提升焊接水平。杭州电器焊接工艺评定
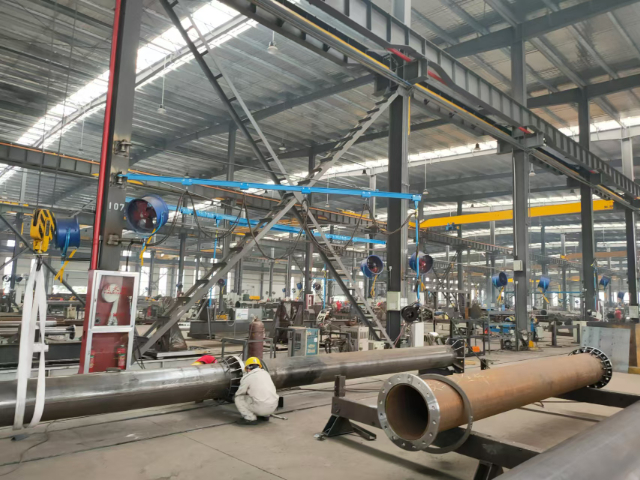
焊接工艺评定的优势:定制化解决方案我们深知不同客户的焊接需求存在差异,因此提供定制化的焊接工艺评定服务。根据客户的材料特性、产品结构和工艺要求,我们量身定制焊接工艺评定方案,确保评定结果的适用性和可靠性。这种定制化服务不*提高了焊接效率,还降低了生产成本,为客户创造更大的价值。焊接工艺评定的优势:高效的数据管理江苏全特技术服务有限公司的焊接工艺评定服务注重数据管理的高效性。我们通过智能化管理系统,实时记录焊接过程中的关键参数和检测结果,确保数据的准确性和可追溯性。这种高效的数据管理方式不*简化了评定流程,还为后续的质量改进提供了有力支持。深圳喷涂焊接技术优化着力强化焊接工艺评定工作,凭借丰富经验提供可靠焊接技术支持,搭建稳固焊接体系。
超声波检测具有快速、高效的特点,能够大面积扫描焊缝,显著提高检测效率。现代超声检测设备还具备实时检测与反馈功能,可以在焊接过程中或维修过程中实时监测焊缝质量,及时发现问题并进行处理。超声波检测适用于各种材料(如碳钢、不锈钢、奥氏体钢、镍基合金等)和结构(如对接焊缝、角焊缝、T型焊缝等),不受焊缝位置、形状和尺寸的限制。这种适用性使得超声波检测成为焊接工艺评定和质量控制中的方法之一。相比其他无损检测方法(如射线检测),超声波检测无需使用放射性物质,检测成本较低。同时,通过及时发现和修复焊缝缺陷,超声波检测能够减少因缺陷导致的设备故障和维修成本,提高生产效率和经济效益。
江苏全特技术服务有限公司的焊接工艺评定服务以科学规范的流程为主要优势。我们严格按照国家和国际标准(如ISO 15614、GB/T 228等)进行评定,确保每一个环节都符合高质量要求。从拟定预焊接工艺指导书(pWPS)到焊接试件、无损检测、力学性能试验,再到形成焊接工艺评定报告,我们的流程严谨、透明,为客户提供可靠的焊接工艺依据。江苏全特技术服务有限公司在焊接工艺评定中提供检测服务,涵盖焊缝外观检查、无损探伤(如射线检测、超声波检测、磁粉检测)、拉伸试验、弯曲试验、冲击试验、硬度测试等。通过这些检测手段,我们能够评估焊接接头的强度、塑性、韧性和耐腐蚀性,确保焊接质量符合设计要求。专业焊接工艺评定,为项目提供可靠保障。
超声波检测在焊缝质量评估中的应用得到了广的标准和规范支持,如GB/T 11345-2023和GB/T 40732-2021等。这些标准为超声波检测的实施提供了明确的指导,确保检测过程的标准化和检测结果的可靠性。在焊接过程中,超声波检测可以实时监控焊接质量,及时发现并纠正焊接偏差。这种实时监控能力对于复杂结构或关键部件的焊接尤为重要,能够有效提高焊接接头的质量和可靠性。超声波检测不产生任何电离辐射或有害物质,对操作人员和环境无污染。这使得超声波检测成为一种环保、安全的检测方法,符合现代工业对环保和安全的要求。深度探索焊接工艺评定方法,用先进技术提供创新焊接技术支持,升级焊接体系。杭州电器焊接工艺评定
全力开展焊接工艺评定活动,通过定制化服务提供专属焊接技术支持,完善焊接体系。杭州电器焊接工艺评定
焊接工艺评定的优势:预防焊接缺陷江苏全特技术服务有限公司的焊接工艺评定服务能够有效预防焊接缺陷。通过优化焊接参数和工艺流程,我们能够减少气孔、咬边、未熔合等常见焊接缺陷的发生率。这种预防性措施不*提高了焊接质量,还降低了因焊接缺陷导致的返工成本。焊接工艺评定的优势:持续的技术创新江苏全特技术服务有限公司致力于焊接工艺评定的持续技术创新。我们不断引入先进的检测设备和技术手段,如激光焊接工艺评定和智能化焊接管理系统。通过技术创新,我们能够为客户提供更高效、更准确的焊接工艺评定服务,满足客户在制造领域的需求。杭州电器焊接工艺评定
与焊接相关的文章
江苏电器焊接技术优化
- 台州焊接技术服务支持 2026-01-27
- 青岛焊接成本优化 2026-01-27
- 江苏电器焊接技术服务收费 2026-01-27
- 舟山喷涂焊接技术服务团队 2026-01-27
- 佛山电器焊接生产 2026-01-27
- 盐城焊接成本优化 2026-01-27
- 北京电器焊接工艺 2026-01-27
- 青岛喷涂焊接工艺 2026-01-27
- 山东电器焊接工程竣工资料 2026-01-27
- 绍兴电器焊接工程质量 2026-01-08
- 潍坊焊接成本优化 2026-01-08
- 嘉兴喷涂焊接工艺 2026-01-08
与焊接相关的产品
与焊接相关的新闻
-
青岛电器焊接设备 2026-01-07 06:06:41江苏全特技术服务有限公司的焊接工艺评定服务覆盖了多行业和应用场景,确保为客户提供专业的技术支持。我们的服务范围包括锅炉、压力容器、压力管道、桥梁、船舶、航空航天、核电、钢结构等领域的焊接工艺评定。此外,我们支持多种焊接方法,如手工电弧焊、钨极氩弧焊、熔化极气体保护焊、激光焊、埋弧焊等。通过严格的焊前...
-
金华焊接质量提升 2026-01-07 00:18:13江苏全特技术服务有限公司致力于推动焊接体系的智能化和自动化发展,以满足现代制造业对高效生产和质量稳定性的需求。随着工业4.0的推进,智能化焊接系统将成为未来焊接行业的重要发展方向。我们计划进一步集成机器人焊接系统和自动化生产线,实现焊接过程的无人化操作和智能化管理。通过引入先进的传感器技术和自动化控...
-
山东电器焊接工程质量 2026-01-07 00:18:14数字射线检测利用数字探测器阵列或存储磷光板技术,实现射线检测的数字化。与传统胶片射线检测相比,数字射线检测具有检测速度快、图像质量高、便于存储和分析等优点。在焊接工艺评定中,数字射线检测能够快速、准确地评估焊缝内部质量。宏观金相检测通过对焊缝截面的宏观观察,评估焊缝的熔深、熔合程度和缺陷情况。该方法...
-
无锡喷涂焊接技术服务收费 2026-01-07 10:06:44焊接质量管理体系的建立焊接质量管理体系是确保焊接质量稳定性和可靠性的关键。国际上通用的焊接质量管理体系标准是ISO3834系列标准。该标准基于ISO9000系列质量保证原则,结合焊接实际应用条件,规定了焊接生产过程中的质量管理要求,包括焊接工艺评定、焊工技能评定、焊接材料管理、焊接过程控制等方面。焊...
与焊接相关的问题
新闻资讯
产品推荐
-
连云港钳工劳务外包承揽
2026-01-26 -
苏州焊接劳务外包公司
2026-01-26 -
莆田油漆工劳务外包服务
2026-01-26 -
衢州铆工劳务外包工人
2026-01-26 -
佛山焊工劳务外包班组
2026-01-26 -
衢州电工劳务外包工人
2026-01-26 -
福州铆工劳务外包团队
2026-01-26 -
天津焊接劳务外包承揽
2026-01-26 -
金华电器劳务外包
2026-01-26