
- 品牌
- 中创富莱
- 型号
- 齐全
- 产地
- 上海
- 可售卖地
- 全国
- 是否定制
- 是
- 材质
- 不锈钢,碳钢
- 配送方式
- 物流
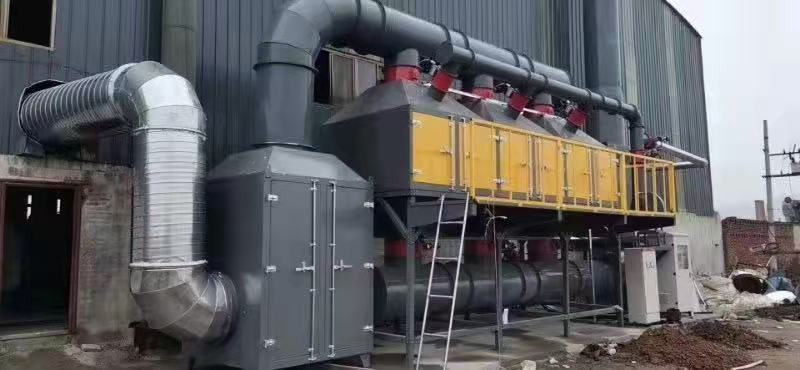
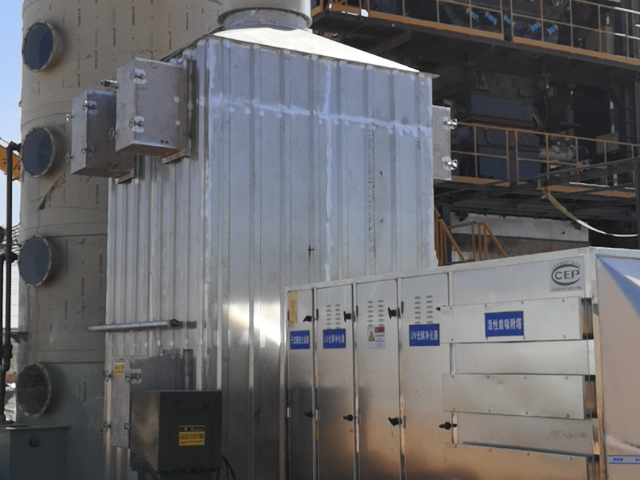
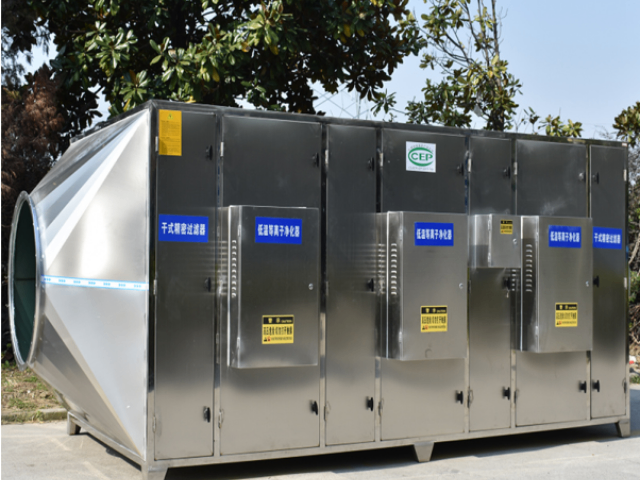
RCO催化燃烧设备以其良好的净化能力著称。该设备通过催化剂在高温条件下的氧化分解作用,将印刷废气中的有机污染物(如VOCs)转化为无害的二氧化碳和水。这一过程不只有效地去除了废气中的有毒物质,还明显降低了空气污染和对人体健康的危害。实验数据显示,RCO催化燃烧设备的净化效率一般可达95%以上,远高于传统废气处理工艺,为印刷行业的绿色发展提供了有力保障。在能耗方面,RCO催化燃烧设备同样表现出色。该设备启动加热至点火温度(在有机废气处理浓度高时)只需15-30分钟,且能耗只为风机功率。这一特点使得设备在运行过程中能够明显降低能耗,从而降低企业的运营成本。此外,RCO催化燃烧设备还具备余热回收功能,可将处理过程中产生的高温废气通过热交换系统回收,为印刷行业提供热回收方案。这些余热可用于干燥通道或其他热源需求,进一步降低企业的能耗和电费支出。碳钢RCO催化燃烧装置能够有效处理这些废气,确保生产车间的空气质量达标。淮安电子制造行业RCO催化燃烧设备厂家
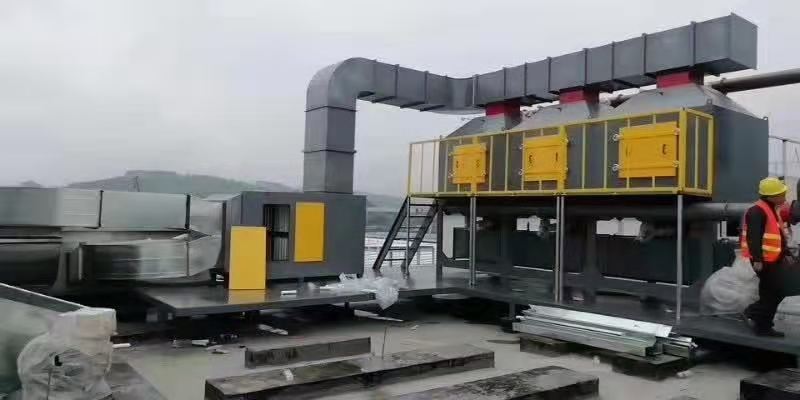
RCO催化燃烧技术通过催化剂的作用,在较低的温度下将印刷废气中的有害成分氧化分解为二氧化碳、水和无害物质。这一过程不只去除了废气中的有毒有害物质,还实现了废气的无害化处理。相较于传统的燃烧处理技术,RCO技术具有更高的净化效率,一般可达95%以上。这种高效的净化能力,使得印刷行业能够轻松应对日益严格的环保要求,确保废气排放达到国家及地方标准。RCO催化燃烧技术的另一个明显优点是低能耗和高效热回收。在反应过程中,催化剂的加入降低了反应的活化能,使得反应在较低的温度下即可进行,从而节约了能源。同时,RCO设备通过蓄热材料回收反应过程中释放的热量,用于预热后续进入的废气,实现了热量的有效利用。这种热回收机制不只提高了设备的能效,还降低了运行成本。在实际应用中,RCO设备的启动加热至点火温度(有机废气处理浓度高时)只需15-30分钟,且能耗只为风机功率,充分体现了其低能耗的特点。徐州印刷行业RCO催化燃烧不锈钢RCO催化燃烧设备采用一体化设计,结构紧凑、占地面积小。
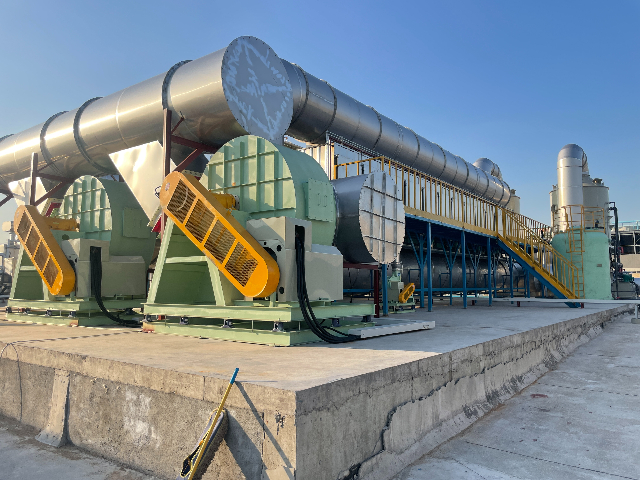
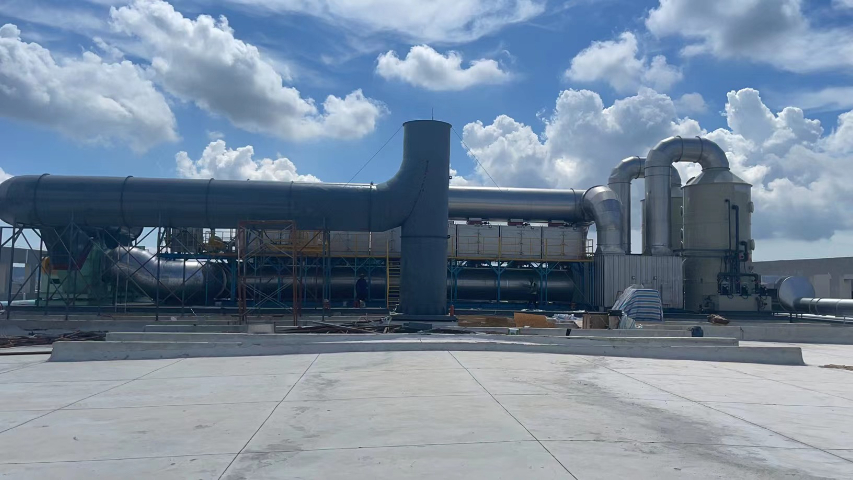
不锈钢RCO催化燃烧技术凭借其高效、环保、节能等优势,在多个行业领域得到了普遍应用。在化工、印刷、涂装、塑料等工业生产过程中,产生的大量有机废气通过RCO设备处理后,能够达到国家标准排放要求,符合环境法规。此外,在垃圾焚烧发电、医药制造等领域,RCO设备也能够高效处理废气,降低对人类健康和生态环境的影响。值得一提的是,不锈钢RCO催化燃烧技术还特别适用于处理低浓度、多组分且不易回收的废气。例如,在有机化工、涂料、绝缘材料等工业领域,这些废气往往难以通过传统的回收方式进行处理。而RCO技术则能够高效、彻底地去除这些废气中的有害物质,实现废气的资源化利用。
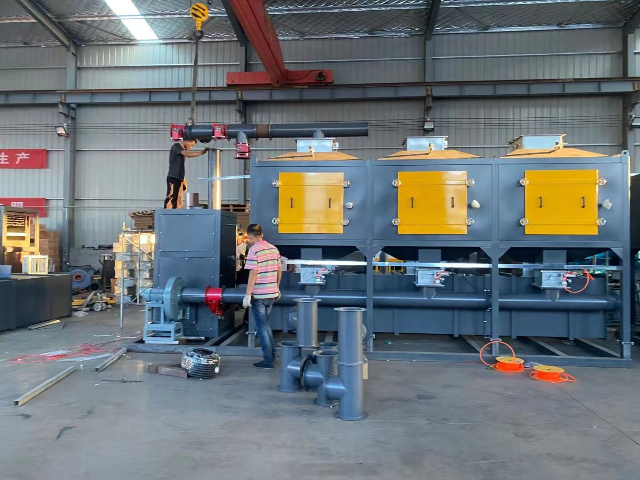
安全是企业生产的首要前提。RCO催化燃烧设备在安全性方面做了充分考虑,设备设有防火系统、防爆泄压系统、超温报警系统和先进的自动控制系统。这些安全系统能够实时监测设备的运行状态,一旦发现异常情况立即发出报警并采取相应的安全措施,确保设备在安全稳定的状态下运行。此外,RCO设备采用的催化剂和吸附材料均为高性能材料,具有耐高温、耐腐蚀等特性,能够在恶劣的工况下保持稳定的性能。造粒行业产生的有机废气种类繁多、浓度不一,对净化设备的要求较高。RCO催化燃烧设备采用了先进的大比表面积贵金属钯和铂浸渍蜂窝陶瓷载体催化剂,这种催化剂具有良好的催化活性和稳定性,能够在较低的温度下将废气中的有机污染物氧化分解为二氧化碳和水等无害物质。实验数据表明,RCO净化效率一般均可达95%以上,远高于其他传统的废气处理设备。这一特点使得RCO设备在造粒行业中的应用更加普遍和可靠。RCO催化燃烧技术生成的产物主要是二氧化碳和水蒸气等无害物质,不会对环境造成二次污染。
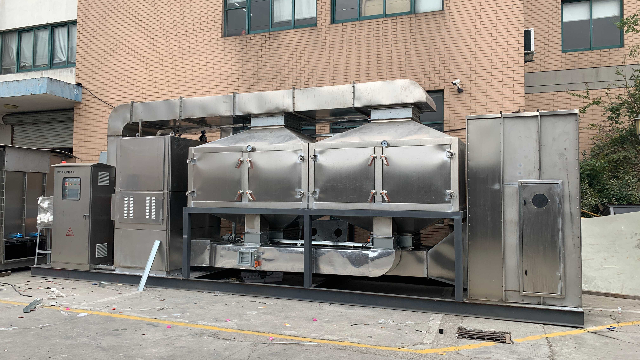
相比其他废气处理设备,RCO催化燃烧设备的占地面积较小,通常只占同行业同类产品的70%~80%。这对于土地资源紧张的企业来说,无疑是一个巨大的优势。同时,设备的基础无特殊要求,可以灵活布置在工厂的不同位置,进一步提高了空间利用率。RCO催化燃烧技术适用于处理各种类型的有机废气,包括涂装行业中的油漆和溶剂挥发出的VOCs废气。无论是汽车涂装、家具涂装还是电子产品涂装等过程产生的废气,RCO技术都能有效处理。此外,该技术还可以与烘箱等加热设备配套使用,将净化后的气体直接回用到烘箱中加热,实现了能源的循环利用和节能减排的目的。RCO催化燃烧设备易于与其他环保设备集成,形成完整的废气处理系统。常州电子制造行业RCO催化燃烧设备出厂价
相较于同行业同类产品,RCO催化燃烧设备占地面积更小,且对设备基础无特殊要求,便于安装和布局。淮安电子制造行业RCO催化燃烧设备厂家
碳钢RCO催化燃烧技术使用的催化剂和热储存材料均具有较高的稳定性和抗中毒性。催化剂能够在长时间内保持较高的催化活性,而热储存材料则能够耐受高温和腐蚀等恶劣环境。这种高稳定性确保了RCO系统能够长期稳定运行,减少了因设备故障导致的停机时间和维护成本。RCO技术适用于处理不同浓度、成分的VOCs废气。在实际应用中,可以根据废气的具体成分和浓度调整工艺参数,如温度、催化剂种类和用量等,以满足不同的处理需求。这种灵活性使得RCO技术在各种工业场景中得到了普遍应用。淮安电子制造行业RCO催化燃烧设备厂家


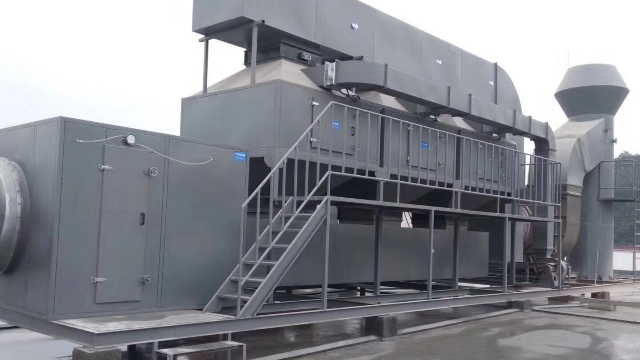
RCO催化燃烧设备在设计上充分考虑了用户的操作需求,实现了设备的自动控制。这意味着在设备运行过程中,用户无需频繁地进行手动操作,极大地减轻了操作人员的劳动强度。同时,自动化控制系统能够实时监测设备的运行状态,确保设备在较佳工况下运行,提高了设备的稳定性和可靠性。此外,RCO设备的启动和停机过程也非常简便,只需简单设置即可实现快速启动和停机,这对于需要频繁调整生产线的造粒行业来说尤为重要。能耗是造粒行业生产成本的重要组成部分。RCO催化燃烧设备在能耗方面表现良好,其启动加热至点火温度(有机废气处理浓度高时)只需15-30分钟,能耗只为风机功率。这一特点使得RCO设备在启动时能够迅速达到工作状态,...
- 淮安电子制造行业RCO催化燃烧装置工厂直销 2026-03-06
- 常州环保RCO催化燃烧装置厂家电话 2026-03-06
- 常州制药行业RCO催化燃烧设备费用是多少 2026-03-05
- 江苏造粒行业RCO催化燃烧设备工厂直销 2026-03-04
- 淮安电子制造行业RCO催化燃烧装置多少钱 2026-03-03
- 南京RCO催化燃烧设备费用是多少 2026-02-27
- 南京造粒行业RCO催化燃烧装置工厂直销 2026-02-27
- 南通工业RCO催化燃烧装置出厂价格 2026-02-25
- 常州不锈钢RCO催化燃烧设备供应商 2026-02-24
- 南京印刷行业RCO催化燃烧装置厂家电话 2026-02-10

- 无锡环保RCO催化燃烧设备工厂直销 2026-01-10
- 南通工业RCO催化燃烧设备定做价格 2026-01-09
- 江苏环保RCO催化燃烧设备多少钱 2026-01-08
- 绍兴小风量RCO催化燃烧 2026-01-08
- 南通印染行业RCO催化燃烧设备价格 2026-01-07
- 碳钢RCO催化燃烧装置厂家电话 2026-01-03

- 徐州不锈钢湿式高压静电装置源头厂家 03-08
- 无锡纺织行业湿式高压静电设备企业 03-07
- 淮安湿式高压静电装置源头厂家 03-07
- 淮安电子制造行业RCO催化燃烧装置工厂直销 03-06
- 常州环保RCO催化燃烧装置厂家电话 03-06
- 常州制药行业RCO催化燃烧设备费用是多少 03-05
- 宁波除木工粉尘布袋除尘器厂家电话 03-05
- 江苏造粒行业RCO催化燃烧设备工厂直销 03-04
- 金华滤筒除尘器除尘器价格 03-04
- 淮安电子制造行业RCO催化燃烧装置多少钱 03-03