
- 品牌
- 中创富莱
- 型号
- 齐全
- 产地
- 上海
- 可售卖地
- 全国
- 是否定制
- 是
- 材质
- 不锈钢,碳钢
- 配送方式
- 物流
RCO技术能在较低的温度下实现高效的VOCs去除,处理效率可达90%以上,甚至在某些情况下可达99%以上。这种高效的净化效果得益于催化剂的活化作用,降低了氧化反应的活化能,使得有机物能在较低的温度下迅速氧化分解。该技术采用再生式热交换技术,将催化氧化反应放出的热量回收并用于预热新进入的废气,从而降低了能耗。同时,由于催化燃烧过程中不产生明火,因此不会产生氮氧化物(NOx)等二次污染物,对环境和人体健康无害。碳钢RCO催化燃烧设备采用可再生的催化剂和热储存材料,具有较长的使用寿命和较高的抗中毒性。这些材料在长时间的使用过程中能保持稳定的催化活性,确保系统的高效稳定运行。RCO技术适用于不同浓度、成分的VOCs废气处理。通过调整工艺参数,可以满足不同工业场景下的废气处理需求。此外,该技术还可以与其他废气处理技术相结合,形成完整的废气处理系统。不锈钢RCO催化燃烧设备具有普遍的适用范围。南通化工行业RCO催化燃烧设备

RCO催化燃烧过程中产生的余热可以通过余热回收系统回收利用。这些余热可以用于预热进入系统的废气或作为其他工艺的热源,从而降低了整个生产过程的能耗和成本。同时,由于余热回收系统的应用减少了对外部能源的需求和排放的温室气体量,因此具有明显的节能环保效果。RCO催化燃烧设备结构紧凑、占地面积小,便于在印染企业有限的空间内安装布置。同时,设备的模块化设计使得安装和维护工作更加简便快捷。此外,设备的主要部件如催化剂、换热器等均可拆卸更换,便于设备的维护和升级改造。橡胶行业RCO催化燃烧装置源头厂家RCO催化燃烧设备集成了防火系统、防爆泄压系统、超温报警系统和先进的自动控制系统。
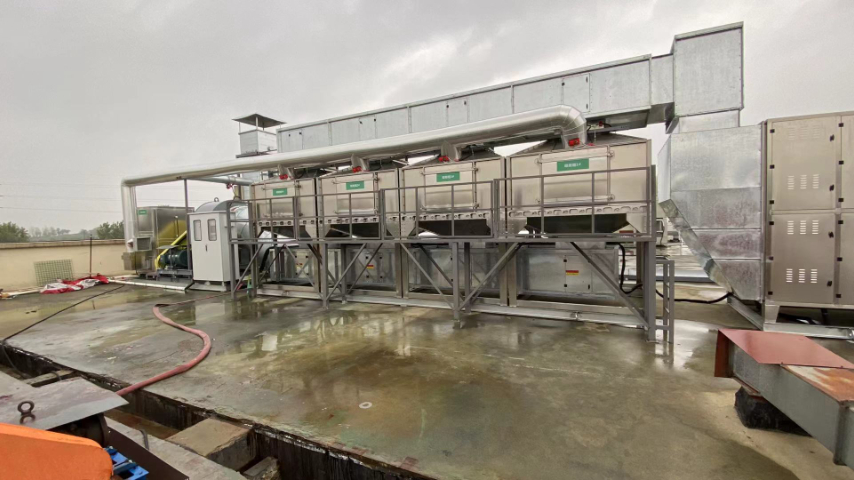
RCO催化燃烧设备在设计上充分考虑了用户的操作需求,实现了设备的自动控制。这意味着在设备运行过程中,用户无需频繁地进行手动操作,极大地减轻了操作人员的劳动强度。同时,自动化控制系统能够实时监测设备的运行状态,确保设备在较佳工况下运行,提高了设备的稳定性和可靠性。此外,RCO设备的启动和停机过程也非常简便,只需简单设置即可实现快速启动和停机,这对于需要频繁调整生产线的造粒行业来说尤为重要。能耗是造粒行业生产成本的重要组成部分。RCO催化燃烧设备在能耗方面表现良好,其启动加热至点火温度(有机废气处理浓度高时)只需15-30分钟,能耗只为风机功率。这一特点使得RCO设备在启动时能够迅速达到工作状态,减少了不必要的能耗浪费。此外,由于RCO设备采用催化燃烧技术,废气在较低的温度下即可被氧化分解,进一步降低了能耗。在正常使用过程中,由于采用的是蜂窝状活性炭,其阻力极低,所以使用过程中的能耗只为排风机功率,不会给用户增加额外费用。
RCO催化燃烧技术在多个行业领域得到了普遍应用,主要包括涂装、石油化工、制药、印染和电子等行业。涂装行业:汽车、家具、家电等涂装生产线会产生大量的含有有机物和有害物质的废气。RCO催化燃烧技术可以有效地处理这些废气,达到净化、除臭、消毒等目的。石油化工行业:石油化工行业在生产过程中会产生大量的废气,其中包括各种有机物和有害物质。RCO催化燃烧技术能够高效地处理这些废气,保障生产环境的清洁和安全。制药行业:制药行业在生产过程中会产生含有各种有机物和有害物质的废气。RCO催化燃烧技术能够有效地净化这些废气,保护生产人员和周边居民的健康。印染行业:印染行业在生产过程中会产生大量的含有有机物和有害物质的废气。RCO催化燃烧技术可以高效地处理这些废气,实现废气的达标排放。电子行业:电子行业在生产过程中同样会产生含有有机物和有害物质的废气。RCO催化燃烧技术为这些行业提供了有效的废气处理解决方案。RCO催化燃烧技术具有较强的适应性,能够处理多种类型的有机废气。
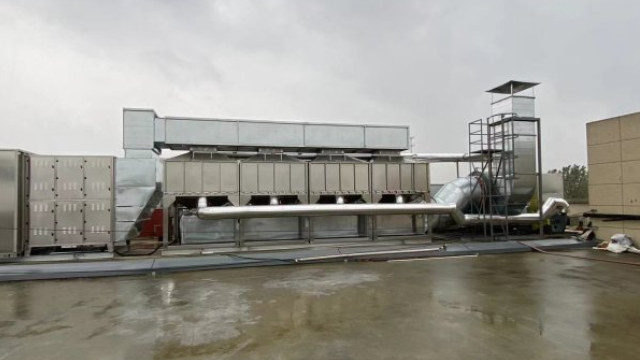
RCO催化燃烧设备在结构设计上注重紧凑性和灵活性。相比其他废气处理设备,RCO设备的占地面积较小,能够节省宝贵的生产空间。同时,设备可根据企业实际生产需求进行定制化设计,满足不同规模、不同工艺的电子制造企业的废气处理需求。此外,RCO系统还具有良好的可扩展性,随着企业生产规模的扩大,可方便地增加处理单元以满足更高的废气处理需求。从经济角度来看,RCO催化燃烧技术在电子制造行业的应用具有明显的综合效益。一方面,该技术通过高效的能源回收利用和降低能耗,为企业节省了大量的运行成本;另一方面,由于净化效率高、操作简便、维护成本低等优势,使得企业在环保投入上获得了较高的回报。此外,随着国家对环保要求的日益严格和公众环保意识的不断提高,采用RCO催化燃烧技术的电子制造企业能够更好地满足市场需求和环保法规要求,从而在市场竞争中占据有利地位。RCO催化燃烧过程中不产生二次污染物,确保环境安全。南通化工行业RCO催化燃烧设备
小风量RCO催化燃烧设备采用了300孔蜂窝催化剂,这种催化剂具有阻力低、催化燃烧净化率高的特点。南通化工行业RCO催化燃烧设备
RCO催化燃烧设备设有防火系统、防爆泄压系统、超温报警系统和先进的自动控制系统等多重安全保护措施。这些措施确保了设备在运行过程中的安全性和稳定性,有效防止了火灾、破坏等安全事故的发生。同时,设备的自动控制系统能够实时监测设备运行状态,一旦发现异常情况立即报警并采取相应的处理措施,确保设备和人员的安全。RCO催化燃烧技术采用先进的大比表面积贵金属钯和铂浸渍蜂窝陶瓷载体催化剂,具有低阻高净化效率的特点。废气在通过催化剂层时能够充分与催化剂接触并发生催化燃烧反应,从而实现高效净化。此外,由于催化剂的催化作用降低了燃烧反应的活化能,使得废气在较低的温度下即可完全燃烧,避免了传统燃烧技术中高温燃烧可能产生的二次污染问题。南通化工行业RCO催化燃烧设备


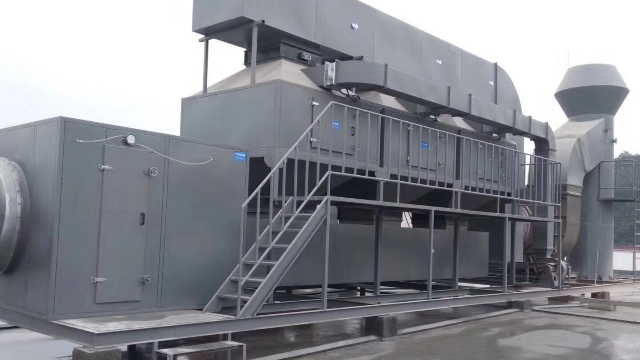
RCO催化燃烧设备在设计上充分考虑了用户的操作需求,实现了设备的自动控制。这意味着在设备运行过程中,用户无需频繁地进行手动操作,极大地减轻了操作人员的劳动强度。同时,自动化控制系统能够实时监测设备的运行状态,确保设备在较佳工况下运行,提高了设备的稳定性和可靠性。此外,RCO设备的启动和停机过程也非常简便,只需简单设置即可实现快速启动和停机,这对于需要频繁调整生产线的造粒行业来说尤为重要。能耗是造粒行业生产成本的重要组成部分。RCO催化燃烧设备在能耗方面表现良好,其启动加热至点火温度(有机废气处理浓度高时)只需15-30分钟,能耗只为风机功率。这一特点使得RCO设备在启动时能够迅速达到工作状态,...
- 淮安电子制造行业RCO催化燃烧装置工厂直销 2026-03-06
- 常州环保RCO催化燃烧装置厂家电话 2026-03-06
- 常州制药行业RCO催化燃烧设备费用是多少 2026-03-05
- 江苏造粒行业RCO催化燃烧设备工厂直销 2026-03-04
- 淮安电子制造行业RCO催化燃烧装置多少钱 2026-03-03
- 南京RCO催化燃烧设备费用是多少 2026-02-27
- 南京造粒行业RCO催化燃烧装置工厂直销 2026-02-27
- 南通工业RCO催化燃烧装置出厂价格 2026-02-25
- 常州不锈钢RCO催化燃烧设备供应商 2026-02-24
- 南京印刷行业RCO催化燃烧装置厂家电话 2026-02-10

- 无锡环保RCO催化燃烧设备工厂直销 2026-01-10
- 南通工业RCO催化燃烧设备定做价格 2026-01-09
- 江苏环保RCO催化燃烧设备多少钱 2026-01-08
- 绍兴小风量RCO催化燃烧 2026-01-08
- 南通印染行业RCO催化燃烧设备价格 2026-01-07
- 碳钢RCO催化燃烧装置厂家电话 2026-01-03

- 徐州不锈钢湿式高压静电装置源头厂家 03-08
- 无锡纺织行业湿式高压静电设备企业 03-07
- 淮安湿式高压静电装置源头厂家 03-07
- 淮安电子制造行业RCO催化燃烧装置工厂直销 03-06
- 常州环保RCO催化燃烧装置厂家电话 03-06
- 常州制药行业RCO催化燃烧设备费用是多少 03-05
- 宁波除木工粉尘布袋除尘器厂家电话 03-05
- 江苏造粒行业RCO催化燃烧设备工厂直销 03-04
- 金华滤筒除尘器除尘器价格 03-04
- 淮安电子制造行业RCO催化燃烧装置多少钱 03-03