轴类零件在潮湿、含盐雾环境中易产生点蚀缺陷,电刷镀 - 封闭剂复合修复可实现尺寸恢复与长效防腐。先对轴表面点蚀区域预处理:用砂纸打磨去除腐蚀产物,盐酸溶液活化,确保点蚀坑内无残留杂质;再通过电刷镀沉积铜基过渡层(厚度 0.2-0.3mm)填充点蚀坑,后续叠加镍基耐磨镀层(厚度 0.5-0.8mm),...
轴修复基本参数
- 品牌
- 茜萌热喷涂
- 型号
- 上海茜萌喷涂科技有限公司
轴修复企业商机
焊补前,必须认真做好清洁工作,并在裂纹处开坡口。焊补时,先在坡口周围加热,然后再进行焊补。为消除内应力,焊后需进行回火处理,通过机械加工满足尺寸要求。对于轻微裂纹还可用粘接修复,先在裂纹处开槽,然后用环氧树脂胶填补和粘接,待固化后进行机械加工。对轴上有深度超过轴直径10%的裂纹或角度超过10°的扭转变形,且是受载很大或重要的轴,应予以调换。当载荷大或重要的轴出现折断时,应及时调换。一般受力不大或不重要的轴,可用图所示的方法进行修复。轴修复的发展前景如何呢?常州 碳化钨轴修复施工
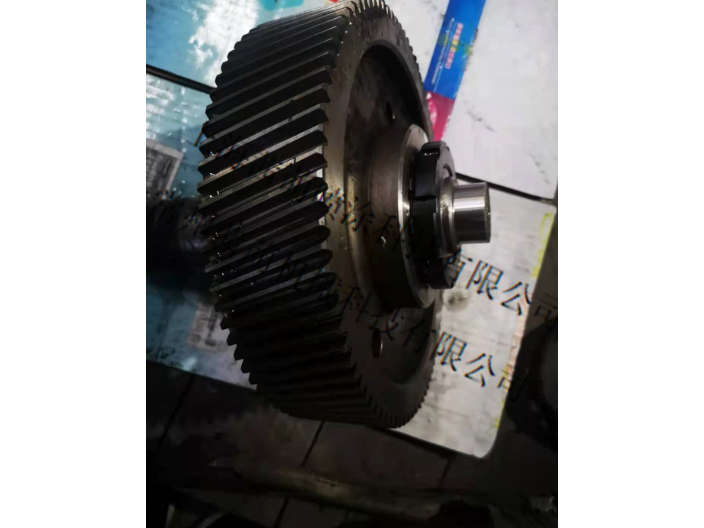
某纸业的一台3200mm纸机烘缸轴头出现严重磨损。单边磨损量高达2.5cm,并且后轴肩已经严重磨损,纸机已经无法继续运转,企业被迫停机检修。福世蓝维修团队结合实际问题,结合经验仔细分析,果断采用加强筋结合模具综合修复法。我们公司正是为困难企业***时间将全球比较好的技术、产品和服务及时嫁接给他们。我们在造纸行业有着众多的维修成功案例、众多的设备问题维护技术。我们的高分子材料修复技术正是我们的强项。企业是早上7点30分停的机,企业公司领导要求下午5点30分必须开机,任务非常严峻。经过大家的一起努力,设备终于按时开机。我们因此受到了纸业公司领导的高度称赞。给他们解决了燃眉之急,把检修时间压缩到**短。江苏轴修复设备使用轴修复能给人们带来便利吗?
修复后的轴表面可能需要进行进一步的处理和涂层,以提高其耐磨性和耐腐蚀性。常见的表面处理方法包括镀铬、热处理和喷涂等。这些处理可以延长轴的使用寿命,并提高机械装置的性能。
修复完成后,必须进行质量检验和测试,以确保修复后的轴符合设计要求并具有良好的性能。这可能包括尺寸测量、硬度测试、平衡测试等。只有通过严格的质量控制,才能保证修复后的轴能够正常运行并具有可靠性。
轴修复是恢复机械装置功能的关键步骤。通过准确识别问题、彻底清洁和准备、采用适当的修复方法、进行表面处理和涂层、以及进行质量检验和测试,可以有效地修复轴并延长其使用寿命。轴修复不*可以节约成本,还可以减少机械装置的停机时间,提高生产效率。因此,在面对轴问题时,及时进行修复是至关重要的。
蜗轮与蜗杆1、蜗轮、蜗杆的齿面表面粗糙度值大于Ra3.2μm的应更换2、蜗轮、蜗杆的接触偏移,其接触面积少于下列数值应更换:7级精度长度上65%高度上60%8级精度长度上50%高度上50%3、蜗轮或蜗杆齿面磨损,齿厚减小量减至原齿厚的80%的应更换。4、精密蜗轮副必须按原设计要求更换。(五)离合器1、爪式离合器的爪部有裂纹,或端面磨损大于齿高1/4者,应更换。2、片式离合器摩擦片的平行度误差超过0.2mm,或者出现不均匀的光亮斑点时,应更换。3、齿面接触和齿的损伤1)齿面接触斑点2)齿的损伤齿根龟裂、折断、齿面刮伤、压碎、胶合、熔点、麻点、齿根台阶、齿夹飞边、局部剥落等,应进行修理或更换。上海茜萌告诉您什么是轴修复?
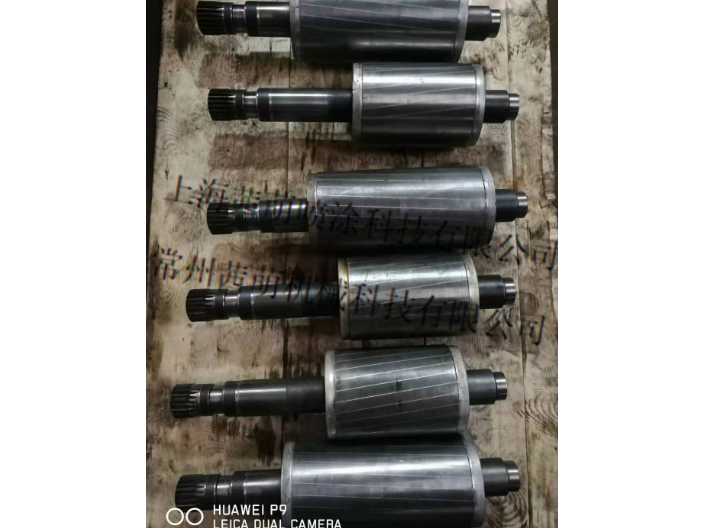
焊后修整第一步:车床加工,浇筑成型后,根据厂家提供电机转子轴的尺寸数据按标准加工轴瓦到一定尺寸(留刮削量0.3)。第二步:粗刮用粗刮刀将焊层高于轴瓦的部分大量去掉。第三步:半精刮用精刮刀去掉粗刮后的留量;第四步:精刮经过前两步的工作,轴瓦还不能完全恢复其原始尺寸,因为经刮削后的轴瓦还有高点,此时必须进行精刮的工作该工序需准备研磨轴(轴径略大于轴瓦直径)、红丹粉等在修复表面均匀涂抹层红丹粉,将研磨轴放入轴瓦内,上下轴瓦合拢并用螺钉紧固,反复转动轴瓦使轴和轴瓦充分磨擦,松开螺钉,取出研磨轴,观察轴瓦修复部位情况,如出现亮点(即为高点)需用精刮刀继续修复,修复后继续上述工序,直至无亮点出现;第四步:剖光用金相砂纸将轴瓦合金面整体剖光至镜面,用干净棉纱擦拭干净。上海茜萌轴修复的运用领域。浦东新区 碳化钨轴修复报价
上海茜萌告诉您轴修复的运用方式。常州 碳化钨轴修复施工
曲轴弯曲校正:将曲轴置于压床上,用V形铁支承两端主轴颈,并在曲轴弯曲的反方向对其施压,产生弯曲变形。若曲轴弯曲程度较大,为防止折断,校正可分几次进行。经过冷压校的曲轴,因弹性后效作用还会使其重新弯曲,比较好施行自然时效处理或人工时效处理,消除冷压产生的内应力,防止出现新的弯曲变形。B.轴颈磨损修复:主轴颈的磨损主要是失去圆度和圆柱度,比较大磨损部位是在靠近连杆轴颈的一侧。连杆轴颈磨损成椭圆形的比较大磨损部位是在各轴颈的内侧面常州 碳化钨轴修复施工
与轴修复相关的文章
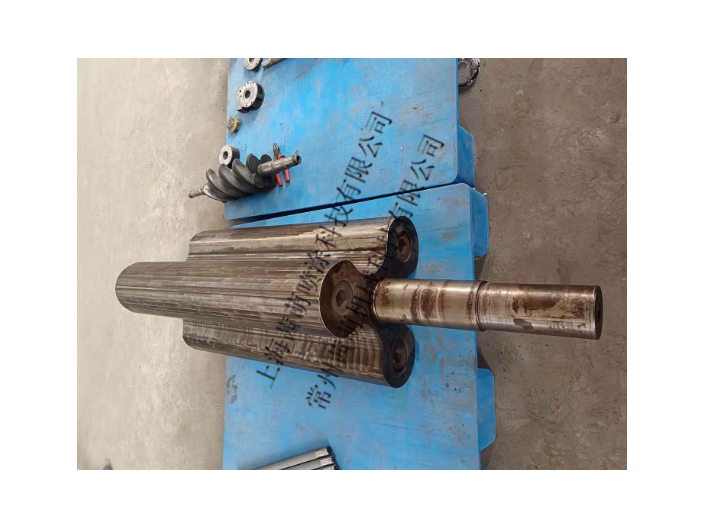
无锡超音速轴修复粉末
- 青浦区表面轴修复工艺 2026-03-09
- 静安区表面轴修复厂商 2026-03-08
- 江苏电弧轴修复厂商 2026-03-07
- 奉贤区特氟龙轴修复设备 2026-03-06
- 闵行区绝缘轴修复厂商 2026-03-05
- 浙江绝缘轴修复厂商 2026-03-04
- 淮南电弧轴修复 2026-03-03
- 安徽绝缘轴修复厂商 2026-03-02
- 徐汇区等离子轴修复 2026-03-01
- 闵行区超音速轴修复工艺 2026-02-28
- 淮安金属表面轴修复粉末 2026-02-27
- 奉贤区金属表面轴修复材料 2026-02-26
与轴修复相关的产品
与轴修复相关的新闻
-
闵行区陶瓷轴修复 2026-02-10 04:01:01高分子复合材料(如环氧树脂基、聚氨酯基)因施工便捷、耐腐蚀,成为轴类零件应急修复的推荐。这类材料无需复杂设备,通过涂抹、缠绕方式填充轴的磨损或划伤部位,固化后硬度可达邵氏 D85-95,抗压强度≥80MPa,与金属基体粘结强度≥15MPa。修复流程包括:表面处理(打磨去除油污锈蚀,露出金属本色)、调...
-
连云港 碳化钨轴修复厂家 2026-02-09 04:01:05金属轴类零件(如电机轴、传动轴)在长期运转中易因摩擦产生磨损,电刷镀修复是高效解决方案。该技术通过电解作用,将金属镀层(如镍基、铜基合金)沉积在轴磨损表面,镀层厚度可准确控制在 0.01-0.5mm,满足不同修复需求。修复前需对轴表面预处理:除油(用碱性除油剂浸泡 15-20 分钟)、除锈(盐酸溶液...
-
奉贤区绝缘轴修复工艺 2026-02-08 07:00:49花键轴 1)花键轴的花键部分,对两支承轴颈的同轴度误差超过0.05mm时,应校直。2)花键定心直径的间隙配合降低到E8时应加修复,降低到E8,E9,应更换。3)花键侧面对定心直径中心线的对称度误差超过GB1144-87所规定的数值50%时,应加修复。4)非键侧定心的花键,其侧面有***凸台...
-
镇江等离子轴修复施工 2026-02-06 19:00:59精密齿轮轴齿面因啮合传动易出现磨损、点蚀,等离子喷涂修复可快速恢复齿面尺寸和性能。修复前需对齿面进行预处理:先用喷砂设备(砂粒直径 0.1-0.3mm)对齿面进行喷砂粗化,表面粗糙度达 Ra 6.3-12.5μm,增强涂层附着力;再用压缩空气(压力 0.5-0.6MPa)吹净表面砂粒,用脱脂。等离子...
与轴修复相关的问题
新闻资讯
产品推荐
-
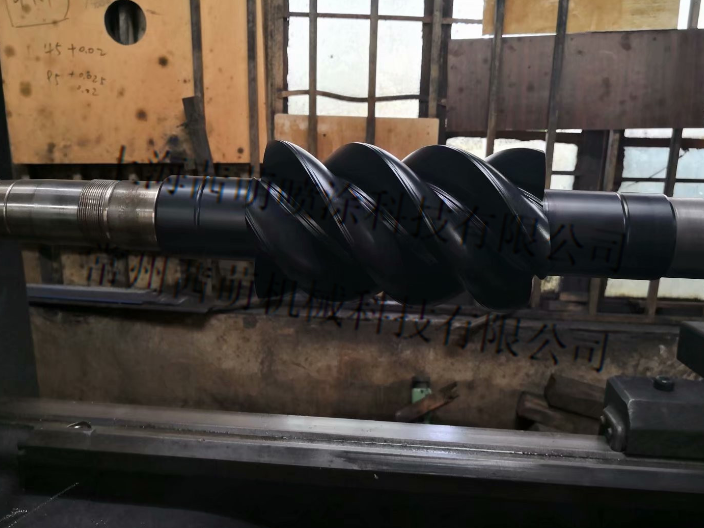
淮安金属表面轴修复粉末
2026-02-27 -
奉贤区金属表面轴修复材料
2026-02-26 -
连云港超音速轴修复
2026-02-25 -
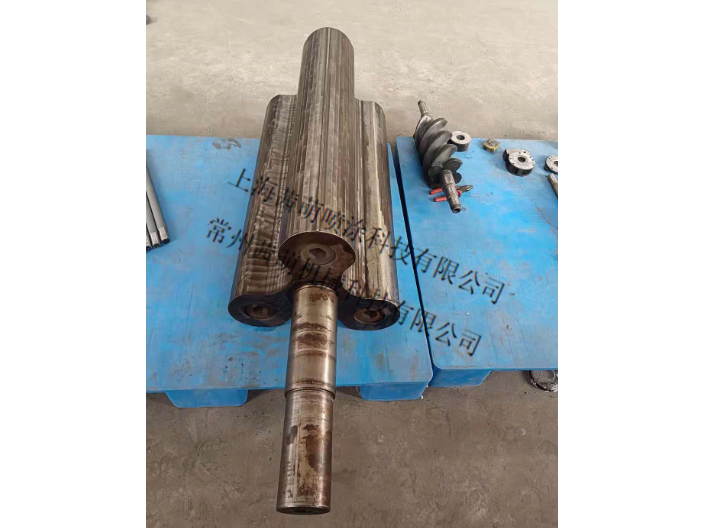
奉贤区超音速轴修复
2026-02-24 -
青浦区粉末轴修复技术
2026-02-13 -
徐汇区表面轴修复工艺
2026-02-12 -
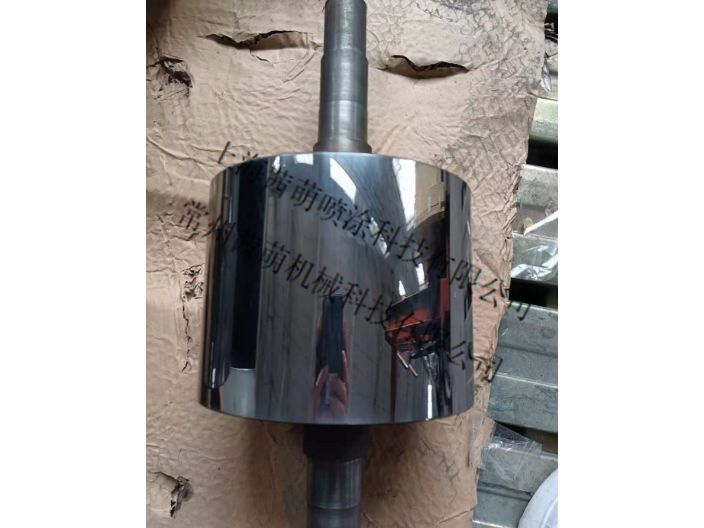
闵行区陶瓷轴修复
2026-02-10 -
连云港 碳化钨轴修复厂家
2026-02-09 -
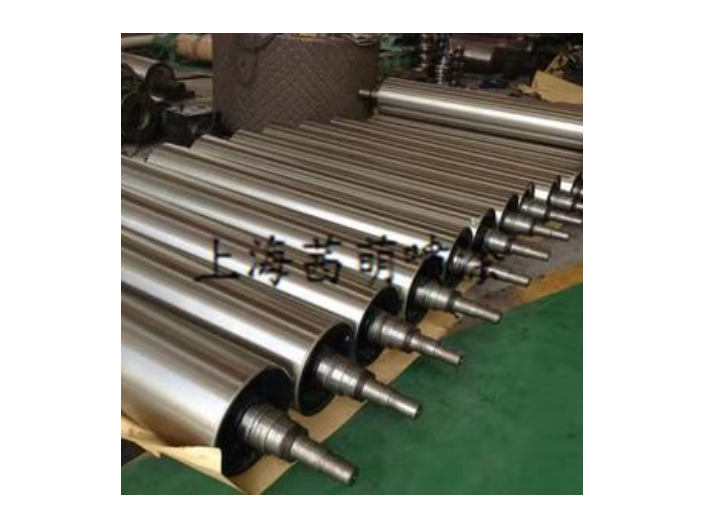
奉贤区绝缘轴修复工艺
2026-02-08