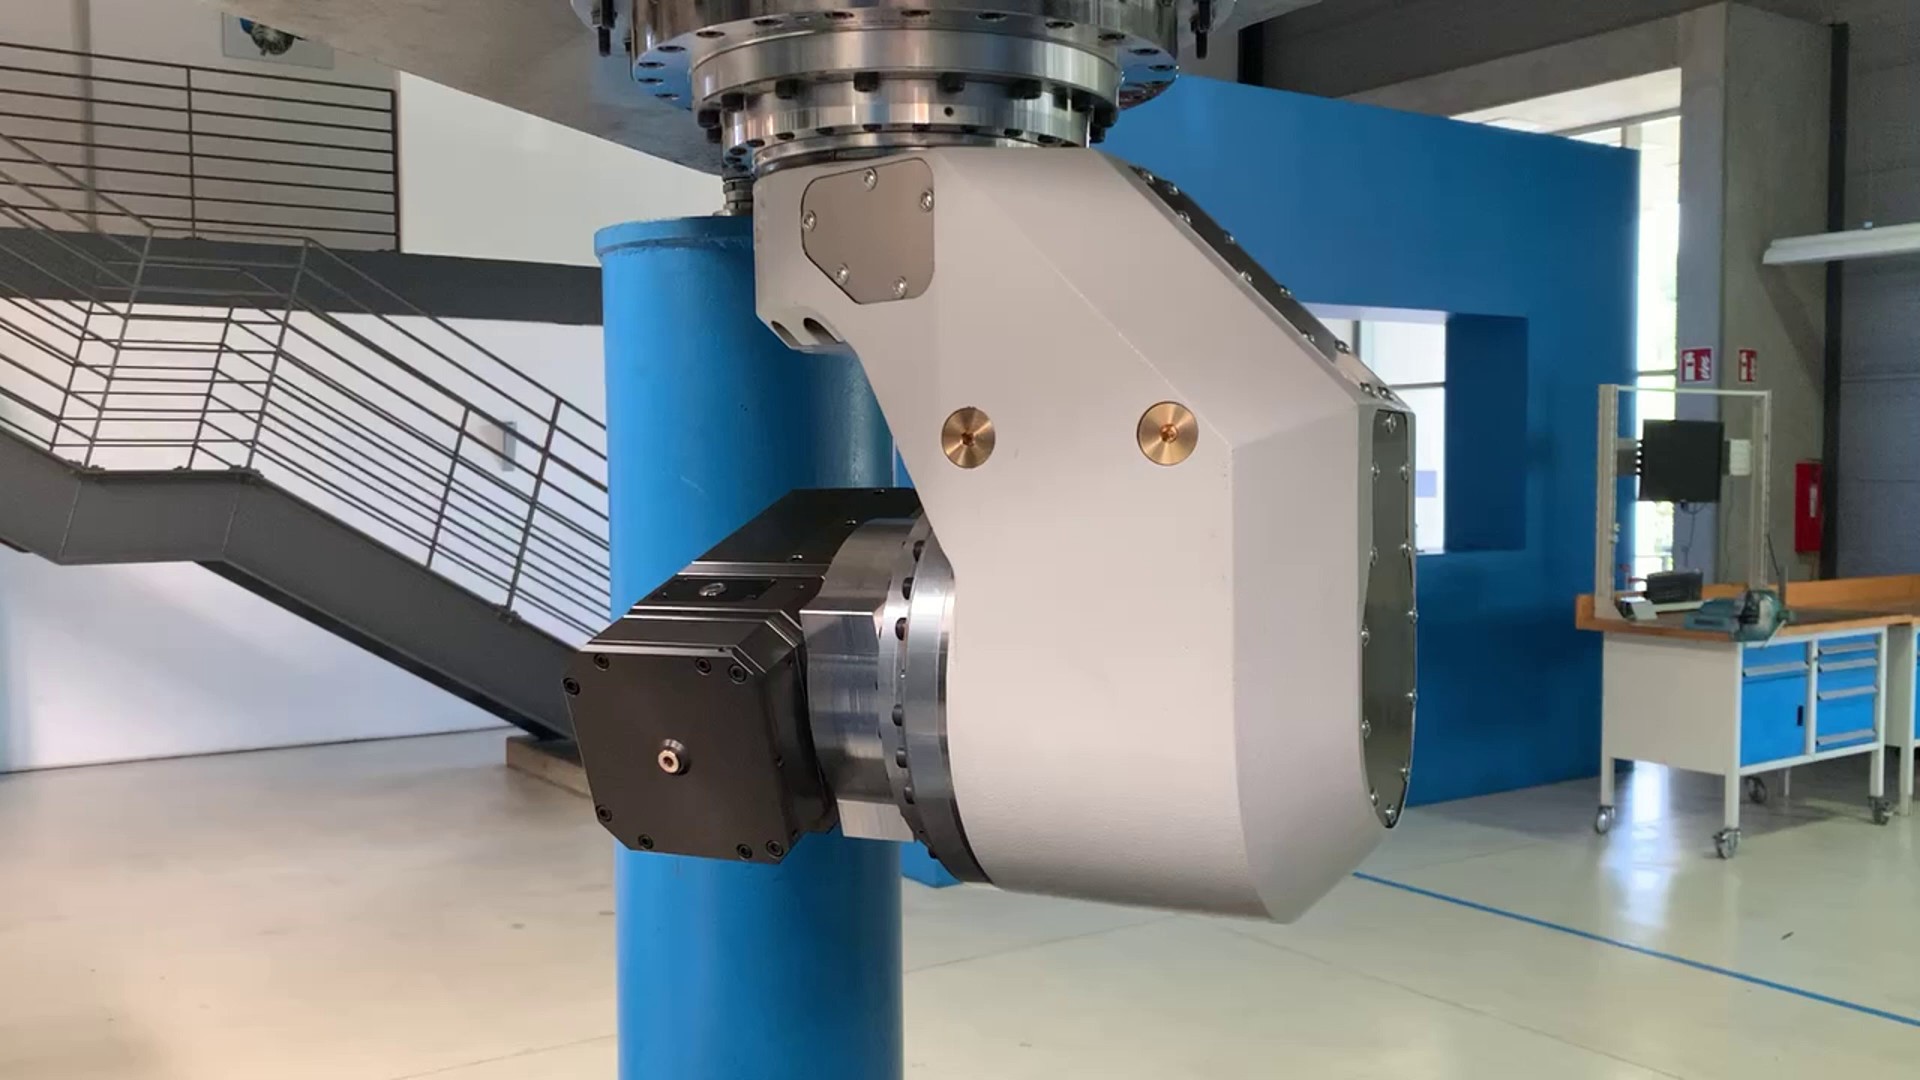
关于轴向夹紧系统高速加工技术的发展对工具系统提出了更高的要求,传统的工具系统由于其结构上的原因,已不能满足现代机械加工的高精度,高效率的要求。因此许多工具系统应运而生,冲模车间利用刀具夹紧的组合装置使小直径刀具的性能达到大化。加工中心的用户面临着许多刀具夹紧的选择。各种箝位机械装置——包括固定螺丝钉、卡头、热套系统和水压大体上都可以做同样的事情,它们都可以在保持同心度和硬度的情况下夹紧刀柄。尽管如此,各种机械装置在不同的应用领域达到这两个目标的程度还是不同的。此外,特殊的装卡公司对夹紧装置进一步扩大了其应用的范围。要想在一个特定的车间完成一项特定的工作,夹紧装置的正确选择也变得越来越难。天斯甲的轴向夹紧系统是来自德国Reckerth(睿克斯)的先进技术,在高速数控机床的工具的固定方面具有良好的名声,一个好的轴向夹紧系统可以使高数数控机床具有稳定性高,噪音低,振动低,对高精度的机械产品的生产有着积极的影响,所以非常适合厂家在轴向夹紧系统的选择。 主轴的回转精度会随着使用时间和频率的增加而降低。南通伺服电主轴代理商
精密高速电主轴日常维护1.电主轴轴承的检查与维护。轴承在使用一段时间后应该清洗.更换润滑脂或润滑油。清洗和换油的时间应随电机的工作情况.工作环境.清洁程度.润滑剂种类而定.一般每工作3-6个月.应该清洗一次.重新换润滑脂。根据电动机级数更换润滑剂(定时更换时:2级电机每三月一次.4级、6级电机每半年一次.8级电机每年一次).油温较高时.或者环境条件差、灰尘较多的电机要经常清洗和换油。2.精密高速电主轴的启动设备.也要及时清擦外部灰尘、泥垢.擦拭触头.检查各接线部位是否有烧伤痕迹.接地线是否良好。3.绝缘情况的检查。绝缘材料的绝缘能力因干燥程度不同而异.所以检查电机绕组的干燥是非常重要的。电机工作环境潮湿、工作间有腐蚀性气体等因素存在.都会破坏电绝缘。常见的是绕组接地故障.即绝缘损坏.使带电部分与机壳等不应带电的金属部分相碰.发生这种故障.不*影响电机正常工作.还会危及人身安全。所以电机在使用中.应经常检查绝缘电阻.还要注意查看电机机壳接地是否可靠。欢迎访问上海天斯甲/睿克斯官网,我们竭诚为您服务。哈尔滨外圆磨主轴生产厂家电主轴可以自动化地更换不同的加工工具,提高设备的灵活性和自动加工效率。
电主轴磨头组成及类型详细分析磨头有两种类型,是根据制作方式的不同而进行区分的,一种是将磨料和结合剂经混合、压型和烧结制成磨头,其尾部有一盲孔,再在盲孔处安上钢柄后使用。这种磨头按其头部形状又分为圆柱、截锥、60°锥、圆头锥、椭圆锥、半球形和球形磨头等形式,直径一般为4~10毫米。还有一种是用电镀方法把金刚石或立方氮化硼磨料直接镀在钢柄头部,直径通常在5毫米以下。观察磨头上的压力表,这时磨头处于静压状态。静压应该是:8MPa-12MPa之间。用手轻轻转动主轴,没有任何摩擦感觉,也有自转的可能。面对砂轮,顺时针转动。检查静压磨头电机转向是否和磨头一样,在不上皮带的情况下检查,转向一定要正确。把泵站电机接入机床总开关,即机床总开关一开,泵站电机就工作。检查泵站电机转向是否顺时针转动。把高压进油软管插在加油口内,泵站工作15~20分钟,油路自循环,保证泵站出油清洁。把泵站上的压力继电器接在磨头电机的控制线路上,即泵站供油压力>15kg时,磨头电机可以启动工作;泵站压力<15kg时磨头电机不能启动。这样做的目的是为了保护静压磨头正常使用过程中不受损伤。
这种变形会影响机床各坐标轴的运动精度和相互位置关系,从而影响加工精度。为了减少热变形对加工精度的影响,可以采取以下措施:优化电主轴的结构设计,减少发热;采用有效的冷却和散热措施,控制温度升高;对电主轴进行热补偿,通过实时监测温度并调整加工参数来补偿热变形;提高机床的结构刚度,减少热变形的传递。热对轴承使用寿命的影响:电主轴的发热不*会影响加工精度,还会降低轴承的使用寿命。高温加速磨损:高温会使轴承内部的润滑剂性能下降,失去润滑作用,从而导致摩擦系数增大,磨损加剧。同时,高温还会使轴承材料的硬度和强度降低,使其更容易受到磨损和疲劳破坏。热疲劳:由于温度的周期性变化,轴承会承受热应力的作用。长期的热应力循环会导致轴承材料发生热疲劳,产生裂纹和剥落,从而降低轴承的使用寿命。润滑失效:高温会使润滑剂氧化变质、挥发或流失,导致润滑失效。失去润滑剂的保护,轴承的磨损和疲劳破坏将会加速,使用寿命大幅缩短。为了延长轴承的使用寿命,需要采取有效的散热措施,控制轴承的工作温度;选择耐高温、高性能的润滑剂,并保证其充足供应;优化轴承的结构设计,提高其抗热变形和抗疲劳的能力。对电主轴使用寿命的影响。睿克斯主轴采用高质量材料和工艺制造,具有优异的可靠性和耐用性。
数控车床电主轴轴承为什么会有裂纹?1,振动裂纹:轴承在使用中受到较大的冲击载荷而引起的裂纹。滚动轴承的套圈和滚动体一般由高碳铬轴承钢制造,套圈和滚动体的硬度较高,虽然能承受较大的冲击载荷,但过大的冲击载荷会使轴承工作时受剧烈振动,引起破损和轴承裂纹。2,破损裂纹:轴承安装、拆卸不当,轴承在安装过程中没有必要的工具和辅助工具,用锤子等工具直接敲击轴承,用力过大或者敲击力不均匀均会使轴承的端面、挡边等部位出现裂纹或破损。3,疲劳裂纹:轴承在安装中的轴颈与轴承的内孔、轴承座与轴承外圆柱面接触不良,滚道受力部位接触不均匀,从而使轴承套圈或滚动体产生裂纹。4,硬脆裂纹:这种裂纹是由于轴承在制造过程中质量不佳或者材料的内部缺陷及热处理硬度过高而引起的。 电主轴剃齿机齿轮精加工是一种高精度的齿轮加工方式。贵阳定制电主轴哪里有卖
进口主轴,轻松应对各种材料,实现高效加工的同时提高质量!南通伺服电主轴代理商
怎样保障高速电主轴工作的稳定性?怎样保障高速电主轴工作的稳定性?高速电主轴是高速加工中心的重要部件。在模具自由曲面和复杂轮廓的加工中,常常采用2~12mm较小直径的立铣刀,而在加工铜或石墨材料的电火花加工用的电极时,要求很高的切削速度,因此,电主轴必须具有很高的转速。加工模具时,总是采用很高的转速,而高转速产生的发热,以及切削时可能产生的振动会影响模具加工精度。高速电主轴:为保证高速电主轴工作的稳定性,在主轴上装有用来测量温度、位移和振动的传感器,以便对电机、轴承和主轴的温升、轴向位移和振动进行监控。由此为高速加工中心的数控系统提供修正数据,以修改主轴转速和进给速度,对加工参数进行优化。当主轴产生轴向位移,则可通过零点修正或轨迹修正来进行补偿。使用前,应检查砂轮接杆不同轴度不超过0,03毫米,磨削时轴端不要撞击,电主轴必须在主轴完全停止转动后,才可关闭油雾。油雾管道接头应清洗干净,防止污物进入而造成轴承烧坏。然后向电主轴供润滑油雾,使用时应先接油雾管道。使电主轴前端部稍有油雾泄出后才干启动电主轴,油雾润滑建议采用5号主轴油调节进油量为18-25滴/分,并经常检查应符合要求,以免断油,造成损坏主轴。南通伺服电主轴代理商