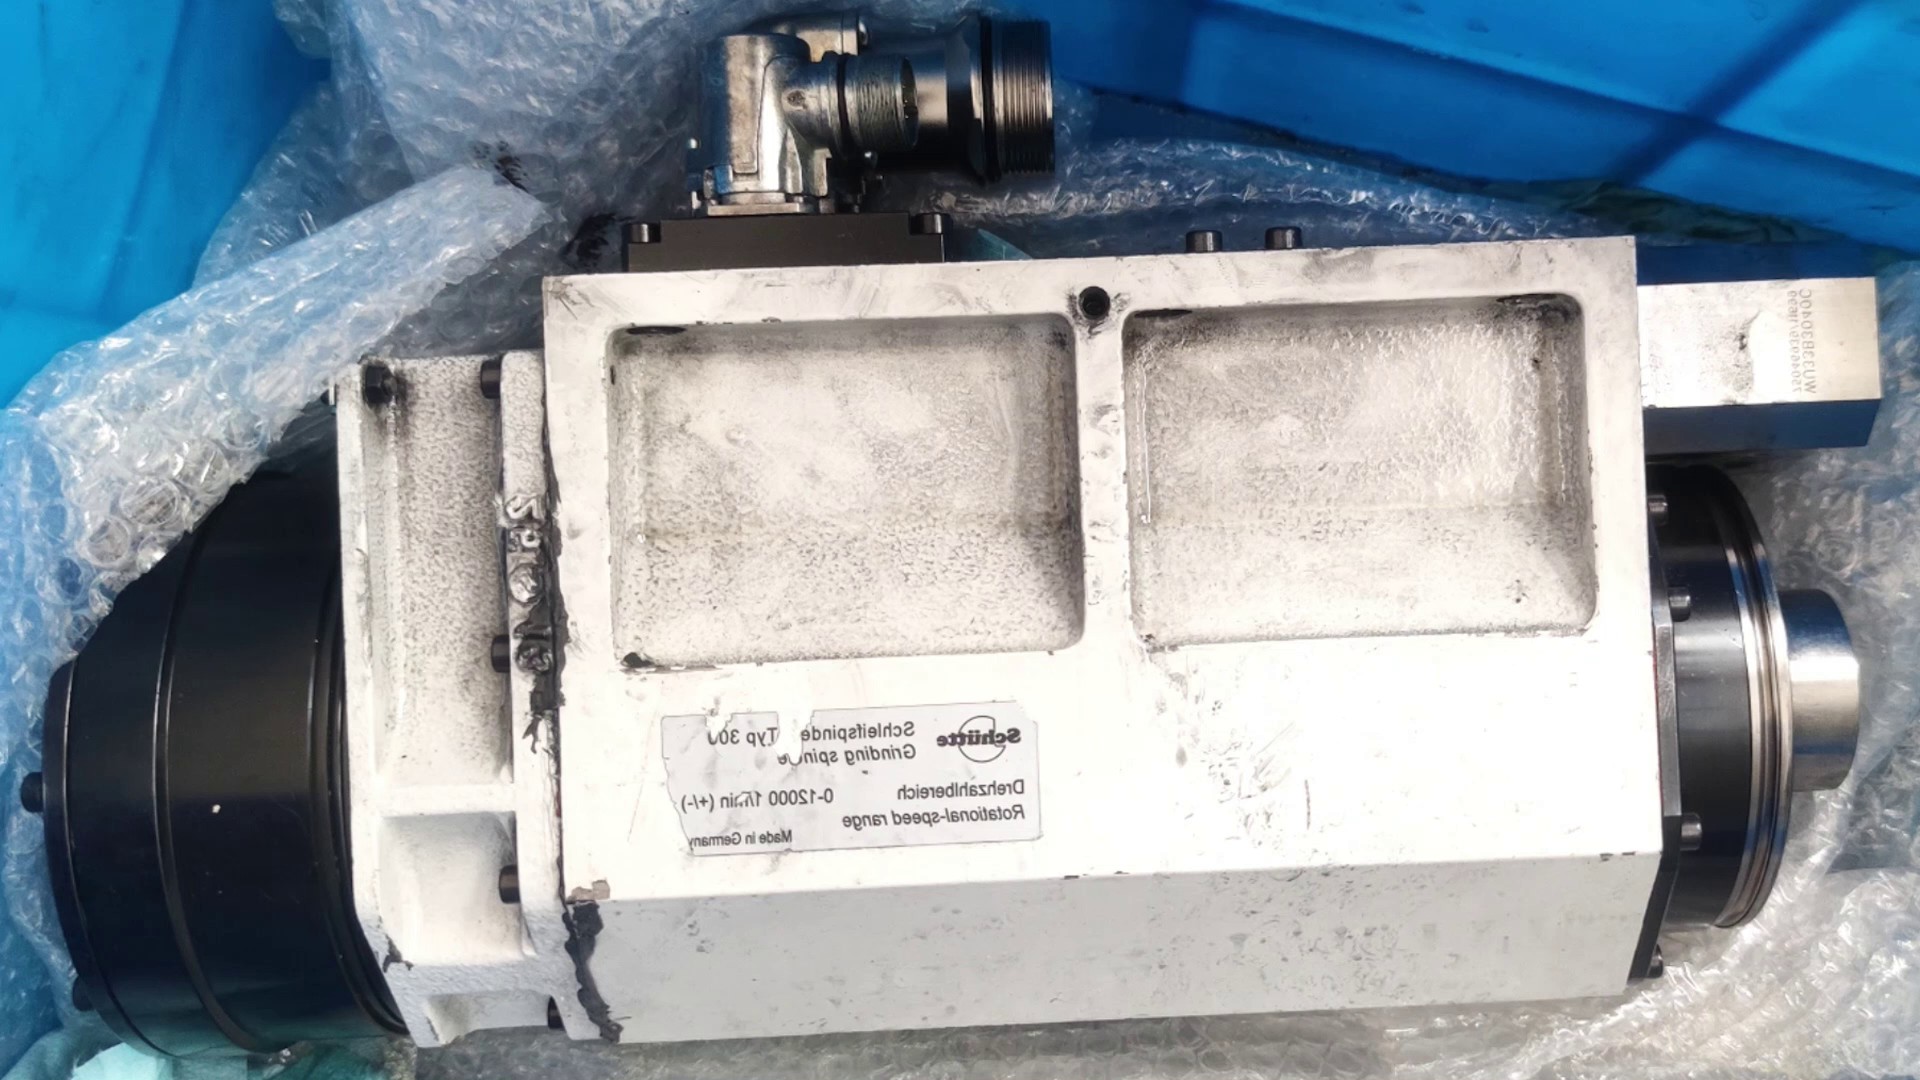
若主轴某部位温度明显高于其他部位,可能是该部位存在局部摩擦过大、散热不良等问题。比如轴承损坏会使该部位温度急剧升高。车床主轴精度检测,检测加工精度:通过加工零件,检查零件的尺寸精度、形状精度和表面粗糙度等。若加工出的零件出现尺寸偏差大、圆柱度超差、表面粗糙度值增大等问题,可能是主轴精度下降,如主轴轴承间隙过大、主轴轴线与工作台面不垂直等原因所致。进行精度测量:使用百分表等测量工具,直接测量主轴的径向跳动、轴向窜动等精度指标。根据测量数据判断主轴精度是否符合要求,确定故障所在。车床主轴故障电气系统检查,检查电机:查看主轴电机是否正常运行,有无过热、过载、缺相现象。电机故障可能导致主轴无法正常转动或转速不稳定。检测电气线路:检查主轴电机的电源线、控制线等电气线路是否有破损、短路、断路等问题。线路故障可能影响电机的供电和控制,进而导致主轴故障。排查驱动器和控制器:检查主轴驱动器、控制器的参数设置是否正确,有无报警信息。如驱动器参数设置不当,可能使主轴运行异常。以上是车床主轴故障的分析,欢迎咨询上海天斯甲精密机械有限公司的售后服务团队,我们将为您提供更具体的建议和帮助。 动平衡调试是维修的关键步骤。南京永磁电主轴维修团队
智能电主轴的预测性维护技术正在重构工业设备管理的底层逻辑。某国产电主轴企业研发的智能运维系统,通过边缘计算模块与深度神经网络的协同创新,实现了设备健康状态的准确预测。该系统搭载的工业级边缘计算单元,可并行处理振动、温度、电流等16路实时信号,运用深度置信网络(DBN)算法构建多维度故障特征空间。经过2000小时工业级数据训练后,系统对轴承点蚀故障的预测准确率达89%,可提前200小时发出预警,较传统阈值监测方法延长预警周期3倍以上。在风电齿轮箱加工领域,该预测性维护系统展现出良好的工艺优化能力。通过实时分析切削力信号的奇次谐波成分,结合主轴-刀具系统的模态频率响应特性,系统自动优化转速与进给参数匹配,使齿轮啮合噪音从82dB(A)降至76dB(A)。实测数据显示,刀具寿命延长,加工表面粗糙度Ra值波动范围缩小64%。其创新开发的健康状态数字孪生模型,基于20000小时历史运行数据构建,可动态模拟主轴在不同工况下的退化轨迹,预测精度达92%。系统级集成能力是该技术的另一大亮点。通过开放的RESTfulAPI接口,可无缝对接MES、PLM等数字工厂平台,实现全厂200台电主轴设备健康状态的动态可视化管理。某重工企业规模化应用结果表明。 无锡大功率主轴维修多少钱维修记录应详细存档以便后续跟踪和维护。
现代智能制造领域的主要动力源——电主轴技术,正以颠覆性创新重塑智能制造的技术边界。德国某精密机床制造商研发的第五代液体静压轴承电主轴,通过将永磁同步电机与高精度主轴进行同轴一体化设计,彻底摒弃了传统皮带、齿轮等中间传动环节,实现了动力传递效率接近100%的"零传动"系统。其创新采用的纳米级油膜压力动态控制技术,通过分布于轴承座的128个微型压力传感器实时监测油膜状态,结合伺服比例阀组实现μs级响应的压力补偿,达成了径向跳动≤μm的超精密运转性能,该指标较上一代产品提升40%。在极端工况下的性能表现尤为突出:当应用于五轴联动加工中心进行钛合金航空结构件加工时,该电主轴系统通过优化转子动力学设计,将主轴临界转速提升至18万rpm,配合智能振动抑制算法,使切削过程中的动态刚度较传统机械主轴提高。实测数据显示,加工钛合金时的表面波纹度只有μm,相当于人类头发丝直径的1/2000,成功突破航空航天领域对复杂曲面加工的精度极限。系统级热管理技术的突破同样具有里程碑意义。通过在主轴本体嵌入32个高精度RTD温度传感器,配合双循环冷却液路径设计,实现了主轴全域温度场的准确控制。当主轴以15万rpm高速运转时。
电主轴在高速运转时产生的振动问题,是精密加工领域常见的挑战之一。振动不*影响加工质量,还会对设备寿命和操作安全性造成严重威胁。首先,从加工精度的角度来看,振动会导致工件表面出现振纹、粗糙度超标或尺寸精度偏差等问题。例如,在模具加工或高光洁度零件切削中,即使微米级的振动也可能使成品报废,增加返工率和生产成本。其次,振动会加速电主轴内部关键部件的磨损,特别是轴承、转子和刀具夹持系统。长期振动环境下,轴承滚道可能出现点蚀或剥落,主轴芯轴会产生疲劳裂纹,导致设备提前失效。更严重的是,若振动频率与机床固有频率重合,可能引发结构共振,造成机床整体稳定性下降,甚至引发安全事故。从经济角度分析,振动问题带来的隐性成本较高。以某汽车零部件加工企业为例,因未及时解决电主轴振动,导致批量工件尺寸超差,单次损失超过50万元。此外,频繁的维修停机时间降低了设备利用率,进一步影响产能。因此,企业需建立振动监测体系,结合ISO10816等振动标准,定期评估主轴状态。现代智能机床还可通过内置传感器实时采集振动数据,并联动数控系统自动调整参数,从源头抑制振动。对于高附加值加工场景(如航空航天叶片加工)。 主轴精度恢复需要通过专业的研磨或调整工艺实现。
电主轴预防性维护的最佳实践预防性维护可明显延长电主轴寿命,减少意外停机损失。日常维护要点:每天检查冷却系统压力和流量,检查运行噪音;每周清洁外表面积尘,检查电缆接头;每月检测振动和温度趋势,分析润滑油状态。润滑维护是重中之重,油脂润滑主轴每运行1000-2000小时需补充润滑脂,油-气润滑系统则要定期更换过滤器并检查油气比例。定期专业维护:建议每6-12个月进行一次专业检测,包括振动频谱分析、绝缘测试和精度校验。建立完整的维护档案,记录每次维护内容和检测数据,便于分析劣化趋势。随着预测性维护技术的发展,采用在线监测系统可实时掌握主轴健康状态,提前发现潜在故障。统计显示,科学的预防性维护可使电主轴平均无故障时间延长3-5倍,综合维护成本降低40%-60%主轴动平衡检测是修复后必不可少的测试环节。成都磨削电主轴维修哪里有
主轴电机异响可能是轴承缺油或转子偏心,及时维修可防止更严重的机械故障。南京永磁电主轴维修团队
天斯甲精密主轴有限公司成功修复Renaud主轴在精密机械领域,主轴作为部件,其性能的优劣直接影响到整个设备的运行效率和加工精度。近日,天斯甲(苏州)精密主轴有限公司凭借专业的技术团队和丰富的维修经验,成功完成了一台Renaud主轴的维修工作,解决了一系列复杂的故障问题,赢得了客户的高度赞誉。一、故障初现,检测细致入微,这台送修的Renaud主轴来自一家对设备精度要求较高的制造企业。在日常使用中,企业发现主轴出现异常,随即联系了天斯甲(苏州)精密主轴有限公司。收到送修主轴后,天斯甲的技术团队迅速展开的检测工作。外观检测方面,主轴整体外观合格,然而进一步的电气性能检测却发现了问题。三相绝缘电阻不合格,这可能导致主轴在运行过程中出现漏电、短路等安全隐患,影响设备的稳定运行。在机械结构方面,轴承润滑方式采用油脂润滑,润滑通路畅通无泄漏,防尘吹气也畅通无泄漏,松拉刀信号正常,热敏阻值为202Ω,热敏类型为KTY,前后轴承座外观状态正常。但深入检测后发现,前后轴承存在磨损情况,内孔接触面≥70%判定为不合格。松拉刀方式与标准SK/BT/ISO-10-相比,实测拉力为,松夹刀状态卡顿,拉丁距离实测超差,拉爪状态损坏,碟簧。 南京永磁电主轴维修团队