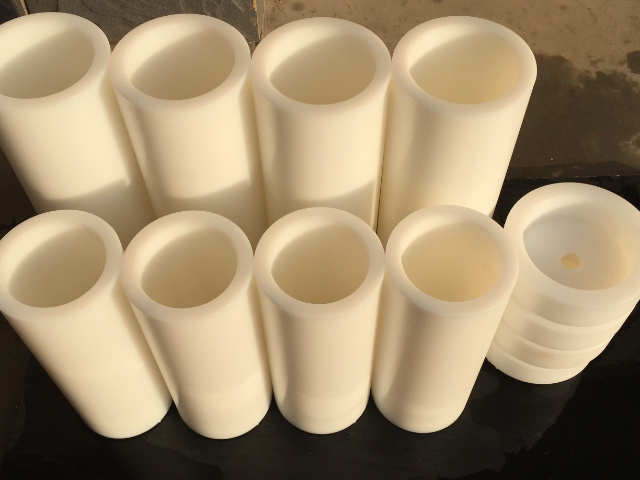
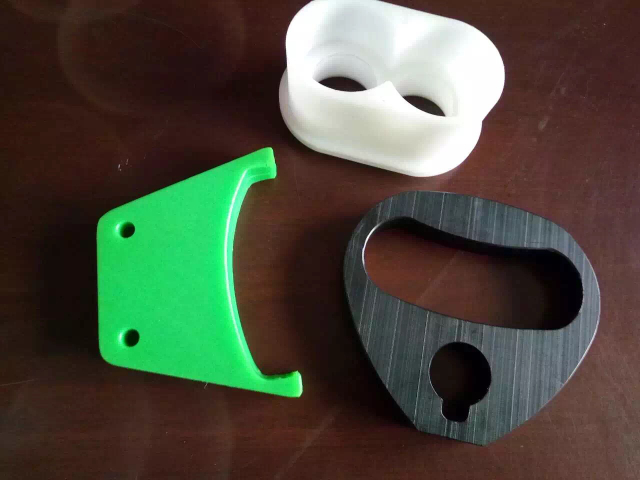
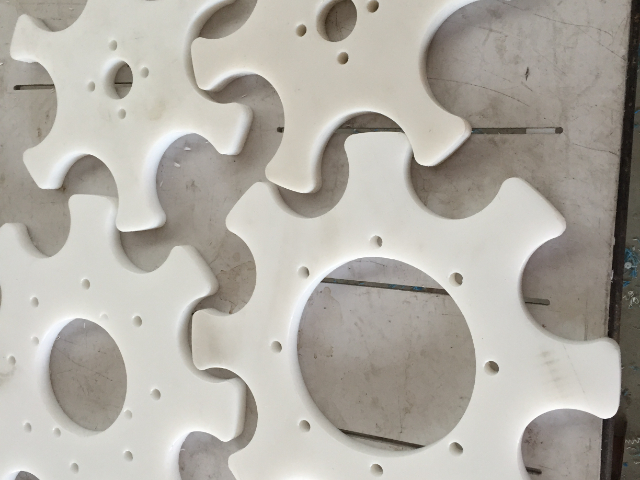
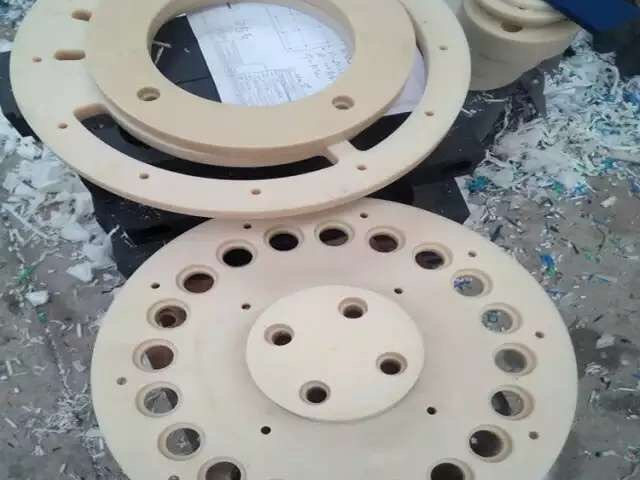
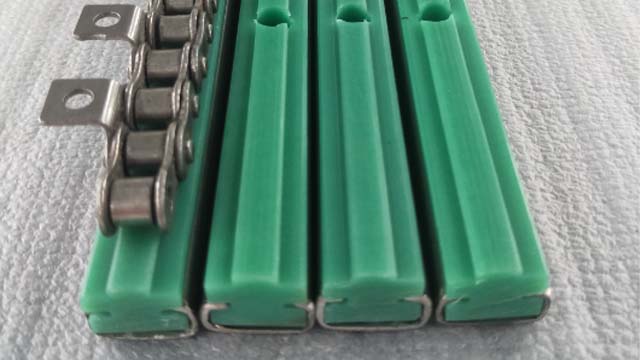
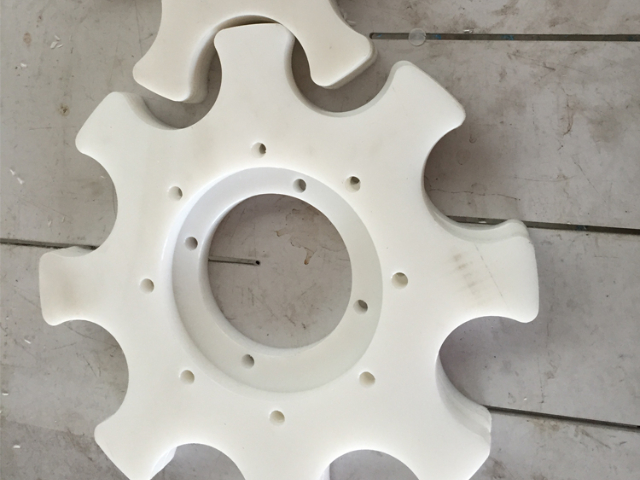
挤出成型 优点:对于连续生产的高分子异形件,如管材、型材等,挤出成型是一种理想的工艺。它可以通过精确控制挤出机的温度、螺杆转速和牵引速度等参数,使尼龙材料在挤出过程中得到充分的塑化和均匀的分布,从而提高制品的密度和力学性能,进而改善耐老化性能。此外,挤出成型后的制品表面光滑,有利于减少外界物质在表面的附着和侵蚀,对耐老化性能也有一定的帮助。 缺点:挤出成型的适用范围相对较窄,主要用于生产具有一定截面形状和长度的连续制品。对于一些形状复杂、尺寸多变的高分子异形件,挤出成型可能无法满足要求。而且,在挤出过程中,如果对温度和压力控制不当,容易导致尼龙材料的降解,影响耐老化性能。高分子异形件采用特定尼龙和工艺,制成异形状态,用途覆盖多个领域。吉林高分子异形件批发
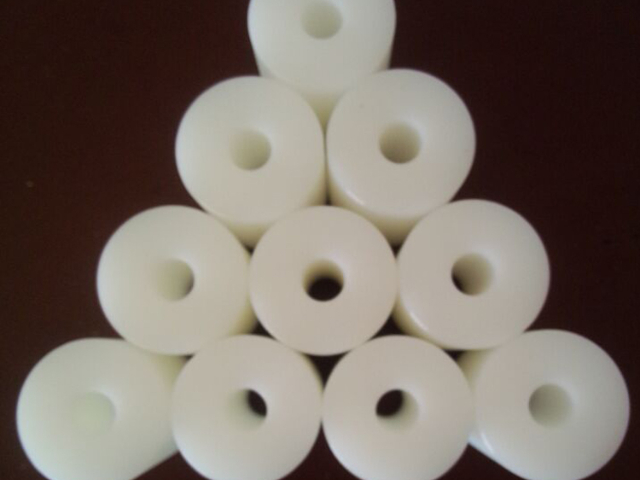
吸湿率 影响机制:尼龙是一种吸湿性较强的材料,吸湿后会发生溶胀,尺寸稳定性变差。如果在加工前原材料没有充分干燥,或者在使用过程中高分子异形件暴露在高湿度环境中,吸收的水分会使尼龙分子链间的作用力减弱,导致异形件出现变形。 应对措施:加工前必须对尼龙原材料进行充分干燥,将含水量控制在合适范围内。在储存和使用过程中,也要注意保持环境干燥,避免高分子异形件吸湿。热稳定性 影响机制:热稳定性差的尼龙材料在加工过程中容易发生热降解,导致分子链断裂,分子量降低,材料的力学性能下降,同时也会影响其收缩特性和尺寸稳定性,使异形件更容易出现变形。 应对措施:选择热稳定性好的尼龙材料,并严格控制加工温度和时间,避免材料在高温下停留过长时间。在加工过程中,可以添加适量的热稳定剂,提高尼龙的热稳定性。厦门高分子异形件厂家它凭借尼龙性能,经复杂工艺打造特殊形状,在众多行业有突出表现。
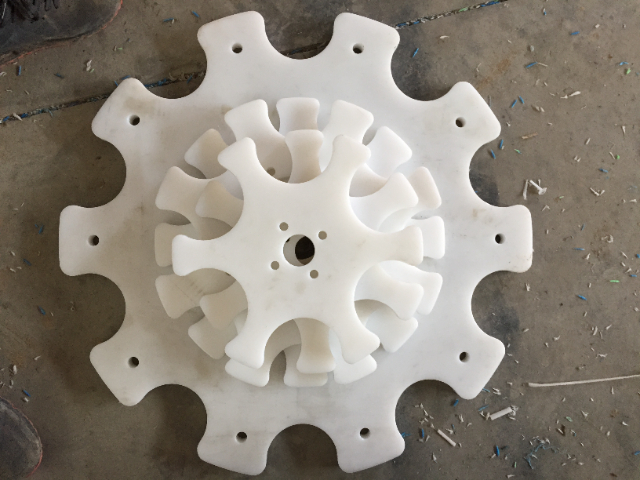
汽车内饰件:如仪表盘、座椅、门板和中心控制台等部位的一些零部件,常采用尼龙塑料件,可提供高质量的外观和舒适的手感。 汽车底盘件:如下摆臂等部件可以采用 PA6 材料,即使添加了玻璃纤维,PA6 零件仍然可以比铝合金轻 20% 到 30% 左右,减轻簧下质量,提升行驶性能。 安全系统:安全带卷收器中的部件和安全气囊中的传感器等可能会用到尼龙塑料件。 电子设备:用于电子设备的安装和固定,如导航系统和空调系统中的一些部件。 汽车外观:车灯罩、后视镜和车轮盖等外观部件也可能采用尼龙配件,提供美观和保护作用。
模具因素 模具设计:模具的浇口位置、数量和形状会影响尼龙熔体在模具中的流动情况。浇口设计不合理,可能会导致熔体流动不均匀,产生熔接痕、流痕等外观缺陷。此外,模具的排气系统也很关键,排气不畅会使制品表面出现气孔、烧焦等问题。 模具制造精度:模具的加工精度直接影响异形件的外观质量。如果模具的型腔表面粗糙度高,会使制品表面出现明显的纹理,影响光泽度;模具的尺寸精度不够,会导致制品的尺寸偏差大,外观不符合要求。 模具磨损与腐蚀:模具在长期使用过程中,会因磨损和腐蚀而影响其表面质量。磨损会使模具的表面粗糙度增加,导致制品表面出现拉伤、划痕等缺陷;腐蚀则可能使模具表面产生锈斑,进而转移到制品表面,影响外观。高分子异形件价格按重量、加工难度计算,类型多样,如汽车用、电子用型号 。
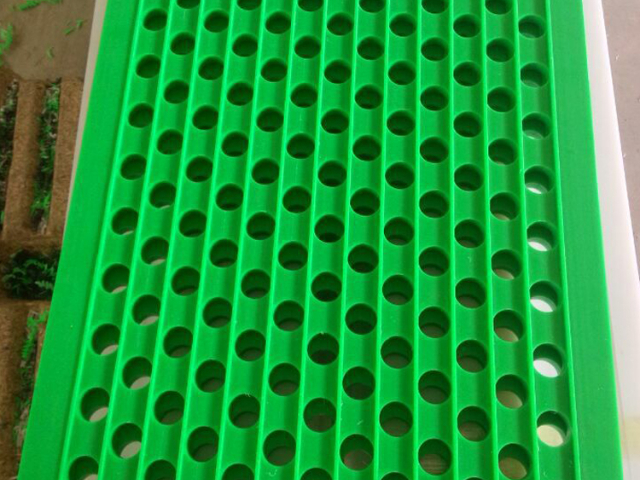
高分子异形件的重量因具体的尺寸、形状、厚度以及尼龙材料的密度等因素而异。 一般来说,普通尼龙材料的密度大约在 1.15 - 1.25 克 / 立方厘米。如果已知高分子异形件的体积,就可以通过密度公式 m=ρV (其中 m 是质量, ρ 是密度, V 是体积)来大致计算其重量。 例如,一个体积为 100 立方厘米的高分子异形件,若采用密度为 1.2 克 / 立方厘米的尼龙材料,其重量大约为 1.2×100=120 克。 但实际情况中,高分子异形件的形状往往较为复杂,准确计算体积可能有一定难度。对于一些规则形状的高分子异形件,可以通过相应的几何公式计算体积;而对于不规则形状的高分子异形件,可能需要采用排水法等实验方法来测量其体积,进而估算重量。高分子异形件价格按类型、型号、材质综合考量,适配多领域特殊需求 。吉林高分子异形件批发
高分子异形件经特殊工艺将尼龙制成各种形状,更多服务于工业场景。吉林高分子异形件批发
参考经验数据在实际生产中,对于一些常见的尼龙材料和成型工艺,行业内可能有一些经验数据可供参考。例如,一般尼龙6的收缩率在1.5%-2.2%左右,尼龙66的收缩率在1.2%-1.8%左右,但这些数据只为大致范围,实际收缩率可能会因材料的具体型号、添加剂的使用、成型工艺参数等因素而有所不同。参考同类型产品的生产经验也是一种方法。如果已经有类似尼龙制品的生产案例,可以参考其实际的收缩率数据,并结合当前产品的特点和工艺差异进行适当调整。确定不同类型尼龙材料收缩率时,要综合考虑多种因素,并尽可能通过实验测量来获得准确的数据,以确保在产品设计和生产过程中能够合理地控制尺寸精度。吉林高分子异形件批发