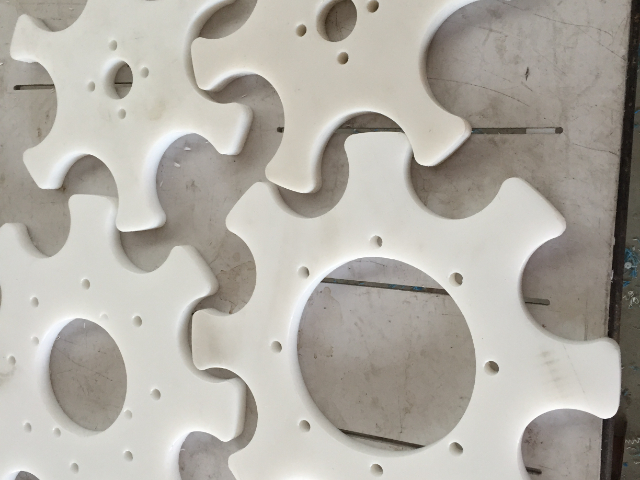
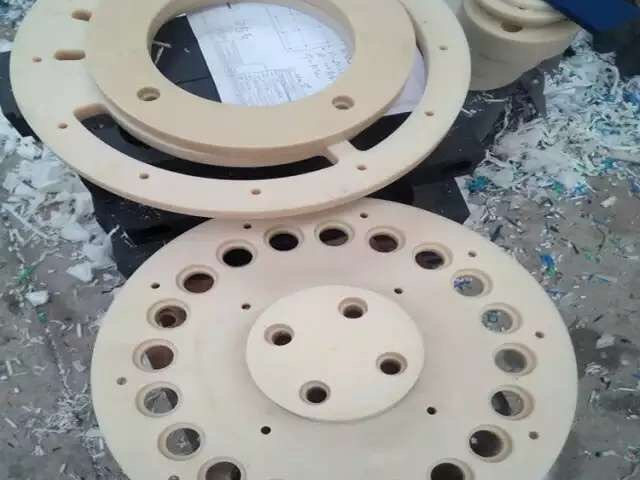
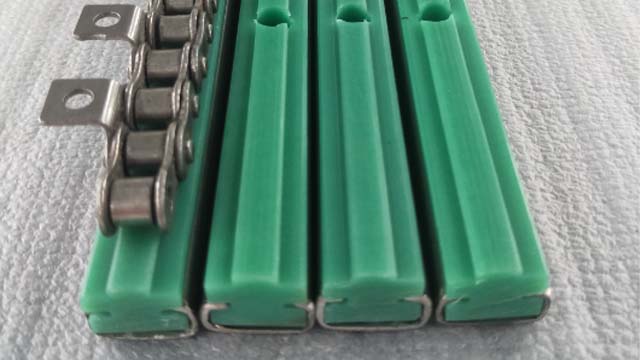
注塑成型工艺适用于结构复杂、精度要求高的中小型异形件。将混合好的原料加入注塑机料斗,经螺杆旋转输送至机筒,在 200-350℃的高温下熔融塑化。当熔料达到设定粘度时,螺杆将其以 50-150MPa 的压力注入定制模具型腔,模具内的冷却系统在 10-30 秒内快速降温,使熔料固化定型。对于带有倒扣、侧孔的异形结构,模具需配备抽芯或斜顶机构,确保产品顺利脱模,尺寸误差可控制在 ±0.05mm 以内。 模压成型多用于大型厚壁或增强型尼龙异形件,流程包括装料、加压、固化和脱模。先将预热至 60-80℃的物料按重量计量后放入模具型腔,闭合模具后通过液压机施加 5-50MPa 的压力,同时将模具加热至 150-200℃,使物料在压力和温度作用下充满型腔并发生交联反应。根据产品厚度,固化时间通常为 30 分钟至 2 小时,固化完成后缓慢卸压脱模,避免因内应力导致变形。该工艺尤其适合玻璃纤维增强的高分子材料,能减少纤维断裂,提升产品力学性能。这类异形件借助尼龙优点,通过工艺塑造形状,广泛应用于各类产业。黑龙江尼龙异形件定制
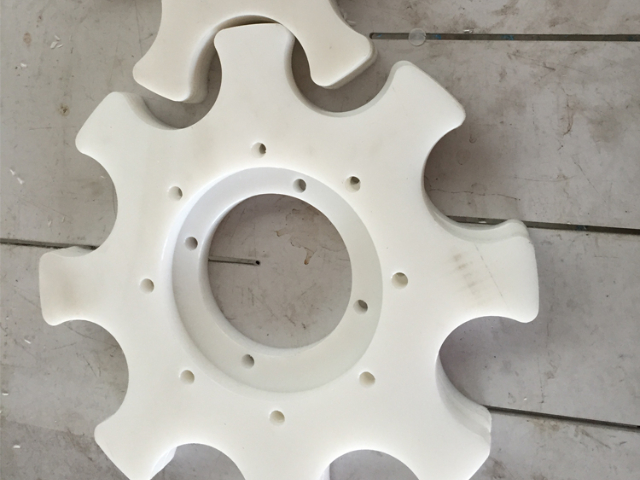
优化加工工艺 控制加工温度和时间:避免在过高的温度下长时间加工尼龙,以防止尼龙材料过热降解,影响其耐老化性能。精确控制加工温度和时间,有助于保持尼龙的分子结构完整性,提高产品的内在质量和耐老化性能。 改善成型工艺:采用合适的成型工艺,如注塑成型时优化模具设计和注塑参数,确保尼龙异形件成型质量良好,减少内部应力和缺陷。应力集中和缺陷部位容易在老化过程中成为薄弱点,引发裂纹扩展和性能下降,因此良好的成型工艺有助于提高尼龙异形件的耐老化性能。十堰尼龙异形件批发尼龙异形件采用特定尼龙和工艺,制成异形状态,用途覆盖多个领域。
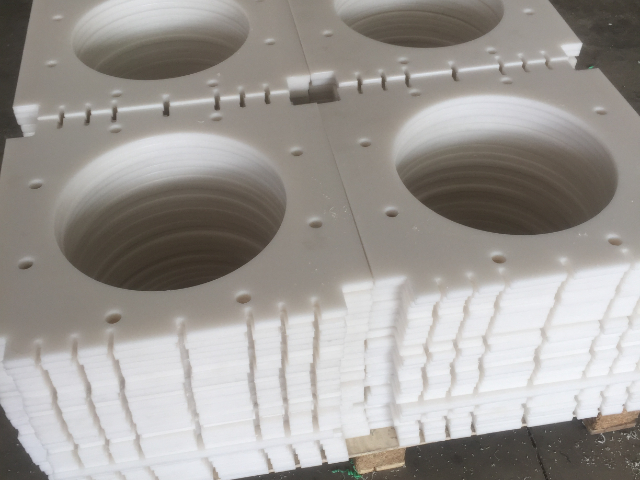
尼龙异形件的包装和运输有特殊要求,精密件需采用防静电包装袋,避免静电损坏;大型件需用木质托盘固定,并用泡沫缓冲垫填充间隙,防止运输过程中碰撞变形。储存时需远离热源和化学溶剂,温度保持在 10-30℃,相对湿度 50%-70%。 行业标准为尼龙异形件的生产提供规范,GB/T 1040 规定了拉伸性能测试方法,HG/T 2580 对橡胶异形件的尺寸公差作出要求,国际市场还需符合 ISO、ASTM 等标准。企业需建立标准化生产体系,通过第三方认证提升市场竞争力。
港口与船舶领域:港口起重机的滑轮衬套采用高分子材料。超高分子量聚乙烯制成的滑轮衬套,具有良好的耐磨性和自润滑性,能够在重载、频繁启停的工作条件下,有效减少滑轮与绳索之间的摩擦,降低设备故障率,延长设备使用寿命。在船舶制造中,聚乙烯异形件用于制作船舶的护舷板,其良好的缓冲性能可保护船体免受碰撞损伤。 医疗设备方面:在人工关节置换手术中,聚醚醚酮(PEEK)异形件得到较多应用。PEEK 材料具有与人体骨骼相似的力学性能和良好的生物相容性,可降低植入体与人体组织之间的排异反应。由其制成的人工关节部件,能够承受人体运动产生的复杂应力,为患者提供更接近自然关节功能的体验,极大地改善了患者的生活质量。其制作选用不同尼龙材料,经多样工艺形成独特形状,应用范围极为广。
尼龙材料的种类:不同种类的尼龙材料性能不同,价格也有较大差异。如普通尼龙 6 价格相对较低,而高性能的尼龙 66、尼龙 12 等,因生产工艺复杂或原料成本高,价格较高,会使尼龙异形件成本上升。 原料质量与纯度:高纯度、高质量的尼龙原料,杂质少,性能稳定,生产出的异形件质量好,但价格也高。低质量原料虽价格低,但可能导致产品性能不佳,次品率增加,综合成本未必低。 添加剂的使用:为改善尼龙异形件的性能,如添加增塑剂提高柔韧性、添加阻燃剂提高防火性能等,会增加原料成本。高性能添加剂价格昂贵,用量越多,成本增加越明显。尼龙异形件经特殊工艺处理尼龙,使其成为形状多样的实用工业配件。黑龙江尼龙异形件定制
尼龙异形件利用尼龙材料,经多道工艺制成特殊形状,满足多样工作要求。黑龙江尼龙异形件定制
原材料的特性如收缩率、吸湿率、热稳定性、流动性以及添加剂的使用等,都会对尼龙异形件的变形产生影响,具体如下: 收缩率 影响机制:尼龙在成型过程中会发生收缩,不同品种和型号的尼龙收缩率有所差异。收缩率大的尼龙材料,在冷却固化时体积变化大,容易产生内应力,从而导致异形件出现收缩变形。 应对措施:在模具设计时,需根据尼龙材料的收缩率来合理设计型腔尺寸,进行必要的尺寸补偿。对于收缩率较大的尼龙,可适当加大模具尺寸,以保证成型后的异形件尺寸符合要求。黑龙江尼龙异形件定制