-
嘉定区金属表面轴修复
15)将工装迅速安装到位,紧固好螺栓和安装定位销。安装工装过程中注意观察工装安装位置,同时紧固工装的过程中避免工装变形;16)材料固化:环境温度24℃以上时,材料固化12小时左右即可拆除工装或者加热固化,缩短固化时间;17)拆除工装时要谨慎,避免拆卸过程中造成材料损伤或脱落;18)工装拆卸后,可以用磨光机打磨的方式去除多余材料和局部高点;19)测量核实修复后的尺寸;20)做好轴承内圈的轴向定位(一般为轴肩端面定位),热装轴承;21)待轴承完全冷却后,加注润滑油安装其它部件,方可投入运行。上海茜萌向您介绍轴修复的好处。嘉定区金属表面轴修复沉没辊与轴套密封面贴合度检验,对沉没辊轴套预装配,要求轴头...
发布时间:2024.07.14 -
南京金属表面轴修复施工
电机轴磨损原因(1)加工精度:对于部件之间的配合,其轴表面的热处理工艺,加工精度等对轴的使用寿命起决定性作用。一般来说,轴表面的光洁度越高、圆度越高,其与轴承内圈的表面配合面积越大,配合面受力更均匀,单位面积的受力越小,可有效延缓配合表面的金属疲劳。另外轴表面的热处理工艺同样非常重要,轴表面硬度和韧性适中,可有效保证轴的使用寿命。轴和轴承内圈之间的配合一般采取过盈配合,如果过盈量过大,则容易造成轴承游隙过小,轴承发热,加剧轴承的磨损;如果过盈量过小,那么轴承内圈和轴之间容易发生相对运动,造成轴的径向和轴向双向磨损,因此精密的加工精度也是决定轴使用寿命的重要因素之一;轴修复的特点是什么?上海茜萌...
发布时间:2024.07.14 -
普陀区特氟龙轴修复设备
轴修复的过程通常包括以下步骤:首先,需要对轴进行检查,以确定损坏的程度和类型。然后,需要选择适当的修复方法,例如磨削、焊接或镗孔。接下来,需要对轴进行加工,以使其符合规格和要求。然后,需要对轴进行测试,以确保其符合质量标准和安全要求。轴修复可以应用于各种类型的轴,包括电机轴、泵轴、风扇轴、传动轴等。轴修复还可以应用于各种行业,包括制造业、采矿业、能源行业、建筑业等。轴修复可以帮助企业节省成本,提高生产效率,延长设备寿命。上海茜萌告诉您使用轴修复的便捷性。普陀区特氟龙轴修复设备 修复后的轴表面可能需要进行进一步的处理和涂层,以提高其耐磨性和耐腐蚀性。常见的表面处理方法包括镀铬、热处理和喷涂等。...
发布时间:2024.07.14 -
嘉兴金属表面轴修复
沉没辊系空间位置调整沉没辊架、纠正辊定期进行检查标定,详细规范参考《沉没辊系支架修复标定规范》沉没辊架、纠正辊架就位到调整区域,就位前对底座进行清理,要求底座面无异物和凸起;利用臂与横梁间增加垫片进行沉没辊、稳定辊水平度调整,-9--9-要求水平度w,垫片增加不超3层,垫片与本体接触面积》90%利用辊臂后面顶丝进行沉没辊、稳定辊垂直度调整,要求垂直度w,调整量》10mm时,需对横梁垂直位置进行调整,以补偿辊子消耗磨损。利用在轴承与座间增加不锈钢垫片对纠正辊水平度垂直度进行调整,要求水平度w,垂直度w,增加垫片不超3层。轴修复常见的用途有哪些?上海茜萌告诉您。嘉兴金属表面轴修复三、起重运输设备1...
发布时间:2024.07.13 -
松江区金属轴修复
3.液压泵、液压马达、液压阀1).齿轮泵(1)齿轮泵体内腔及齿轮工作面的表面粗糙度值大于原设计要求一个等级时,可以继续使用,高于两个等级时,应修换。(2)齿轮泵体与齿轮外径的间隙超过原规定的100%时,应换新件。其轴向间隙超过30%时,应加修复。2).叶片泵(1)定子、转子及叶片的表面粗糙度值高于原设计要求的一个等级时,可以继续使用,高于两个等级时应修复或换新。(2)叶片与转子槽配合的间隙超过原设计要求的50%时,应换新件。(3)定子的工作表面拉毛或有棱时,应加修复。3).柱塞泵(1)柱塞滚道、柱塞及转子柱塞孔的表面粗糙度值高于原设计要求的一个等级时,可继续使用,高于两个等级时,应修复。(2)...
发布时间:2024.07.12 -
苏州表面轴修复
花键轴1)花键轴的花键部分,对两支承轴颈的同轴度误差超过0.05mm时,应校直。2)花键定心直径的间隙配合降低到E8时应加修复,降低到E8,E9,应更换。3)花键侧面对定心直径中心线的对称度误差超过GB1144-87所规定的数值50%时,应加修复。4)非键侧定心的花键,其侧面有***凸台而影响平稳滑动时,应修复平滑,修理后配合间隙超过0.15mm(对于键宽6~10mm)时应换新件.5、光杠1)光杠的直线度误差超过0.1mm/1000mm时,应该校直(不包括自重而引起的下垂)。2)光杠的外径在有效长度上应该一致,其圆柱度误差超过下列数值应该修复:外径(mm)圆柱度误差(mm)Ф180.06Ф18...
发布时间:2024.07.12 -
青浦区 碳化钨轴修复材料
(二)轴类零件1.主轴修复标准:主轴支承有下列缺陷之一者,均应修复1)表面粗糙度值大于原设计一级或大于Ra0.8um以上者。2)对于装滚动轴承的轴颈,其直径尺寸精度超过原设计要求的次一等级配合公差时,或者其圆度及圆柱度误差超过规定公差时。3)对于装滑动轴承的轴颈,其圆度和圆柱度误差超过原定公差时。4)主轴前后两个支承轴颈的径向圆跳动误差,或其他有配合关系的轴颈,对支承轴颈的径向圆跳动误差超过原定公差50%时。5)在修复渗氮、碳氮共渗、渗碳淬火的主轴时,必须考虑保持主轴的硬度和一定的硬化层。2.定心轴颈与法兰盘的配合要求:主轴前端装法兰盘的定心轴颈与法兰盘的配合要符合规定公差,不能有晃动,否则要...
发布时间:2024.07.11 -
无锡陶瓷轴修复厂家
沉没辊与轴套密封面贴合度检验,对沉没辊轴套预装配,要求轴头台阶密封端面与轴套密封端面贴合压紧后(不加石墨密圭寸)间隙w0.02mm轴套组装,将石墨垫片、轴套、压紧环依次安装到沉没辊轴头上,并用工装套压住压紧环,并用100N-M力矩紧固;对压紧环进行阶段焊接,要求焊条为3.2mm316L不锈钢焊条直流焊接,焊缝高度5mm焊缝至少4段,每段长度10mm-15mm稳定辊装配要求及要点如下:将稳定辊(纠正辊)辊吊至稳定辊装配架上,要求稳定辊(纠正辊)有简易包装,且放置于标定架中间,避免装配架辊轮对辊面造成破坏;稳定辊(纠正辊)与轴套密圭寸面贴合度检验,对稳定辊(纠正辊)轴套预装配,要求轴头台阶密封端面...
发布时间:2024.07.11 -
嘉定区特氟龙轴修复厂商
封孔后检查辊面封孔后需要对辊面再次确认检查,1.终检对于完成所有修复工序的辊子,要求燕郊在送到京唐现场之前进行系统的检验确认,并整理以下报告:《尺寸检验报告》;《动平衡检测报告》;《轴头探伤检测报告》;《轴头材质报告》。1.流程时序控制整个修复流程的时序控制按下图执行,并且制定《沉没辊修复时间**记录》,记录从辊子拉走到送回现场的各个环节的时间节点,尽可能的缩短修复时间,增加沉没辊周转效率。。。。。。。。轴修复的运用领域有哪些?嘉定区特氟龙轴修复厂商1、不符合国家标准和厂家图纸要求而又不能利用;2、锈蚀严重或超过有效期限,又不能修复再生;3、耗能高,且效率低,技术状况落后;4、国家规定报废,且...
发布时间:2024.07.11 -
宿迁金属表面轴修复设备
轴修复是一项与机械工程密切相关的技术,它主要用于修复或恢复机械设备中的轴。轴作为机械设备的重要组成部分,承担着传递动力和承载负荷的重要任务。然而,由于长期使用、磨损、腐蚀等原因,轴往往会出现各种问题,如磨损、变形、断裂等,这些问题会严重影响机械设备的正常运行。 轴修复技术的应用范围非常广,涉及到各个行业和领域。无论是汽车制造、航空航天、能源行业还是制造业,都离不开轴修复技术的支持。轴修复不*可以延长机械设备的使用寿命,减少设备更换的成本,还可以提高设备的性能和可靠性。 轴修复的特点是什么?上海茜萌告诉您。宿迁金属表面轴修复设备1.1装配验收在维检单位通知设备点检沉没辊具备验收条件后的...
发布时间:2024.07.10 -
闵行区 碳化钨轴修复工艺
1、不符合国家标准和厂家图纸要求而又不能利用;2、锈蚀严重或超过有效期限,又不能修复再生;3、耗能高,且效率低,技术状况落后;4、国家规定报废,且不能利用。5、虽然可以修复,但修复费用高。二、一般机件(一)床身、箱体、壳体等铸件1、由于机床导轨面磨损或研伤而破坏机床精度时,应修复。2、床身、箱体等有裂纹或漏油等缺陷,在不影响设备的强度、刚度及精度条件下,可以采用修复而不换新。否则要更换。3、箱体上有配合关系的孔,其几何精度(圆度误差、圆柱度误差)超过孔的本身公差时,要修复。4、箱体上安装滚动轴承的孔,其配合精度不能超过原定的次一等级配合公差,如原孔为K7,磨损后为Js6,可不修换。若发现轴承孔...
发布时间:2024.07.10 -
黄浦区表面轴修复施工
3.4轴瓦的焊接修复过程补焊的部位有轴瓦壳体露出,必须先进行挂锡处理。将清理好的轴瓦水平放置,在待修复表面涂敷层30%氯化锌溶液,用氧一乙炔火焰将轴瓦均匀加热到70℃左右,然后将纯锡涂焊到轴瓦壳体及损坏轴瓦表面,涂焊层厚度0.5mm-lmm,然后再进行合金堆焊。选用型号为H01-6焊炬,1号喷嘴,采用中性火焰,使火焰具有3个明显的区域;采用平位焊接法,使火焰距离轴瓦80mm左右,将轴瓦均匀加热到600C-700C,持合金焊丝于待焊区域上方,使火焰白色焰心前列与焊接面呈450C角,保持5mm左右距离,焊炬及焊丝作锯齿形摆动动作将焊丝溶化形成焊道,焊道覆盖比较低端待修复区域表面后,形成***焊层,...
发布时间:2024.07.10 -
松江区轴修复加工
巴氏合金由美国大巴比特发明,又称白合金。巴氏合金的主要成分为:锡、铅、锑、铜,锑、铜用以提高合金的强度和硬度。因其有良好的耐磨性、导热性以及特殊的组织结构有利于减少磨擦,从而***用于大型机械的主轴轴瓦、轴套等。巴氏合金分为锡基合金和铅基合金,因锡基合金的强度、硬度和耐蚀性较铅基合金强,所以应用较为***,其常用牌号有ZChSnShll-6,ZChSnShB-4等,而铅基合金的造价较锡基合金低,也是部分客户的优先.其常用牌号有ZChPhSh16-16-2.ZChPhSh1-16-1等。轴修复对如今市场的影响。松江区轴修复加工三、起重运输设备1、桥式起重机1)、吊钩有下列情况之一,应报废。(1)...
发布时间:2024.07.10 -
无锡绝缘轴修复粉末
4、花键轴1)花键轴的花键部分,对两支承轴颈的同轴度误差超过0.05mm时,应校直。2)花键定心直径的间隙配合降低到E8时应加修复,降低到E8,E9,应更换。3)花键侧面对定心直径中心线的对称度误差超过GB1144-87所规定的数值50%时,应加修复。4)非键侧定心的花键,其侧面有***凸台而影响平稳滑动时,应修复平滑,修理后配合间隙超过0.15mm(对于键宽6~10mm)时应换新件.5、光杠1)光杠的直线度误差超过0.1mm/1000mm时,应该校直(不包括自重而引起的下垂)。2)光杠的外径在有效长度上应该一致,其圆柱度误差超过下列数值应该修复:外径(mm)圆柱度误差(mm)Ф180.06Ф...
发布时间:2024.07.09 -
安徽超音速轴修复技术
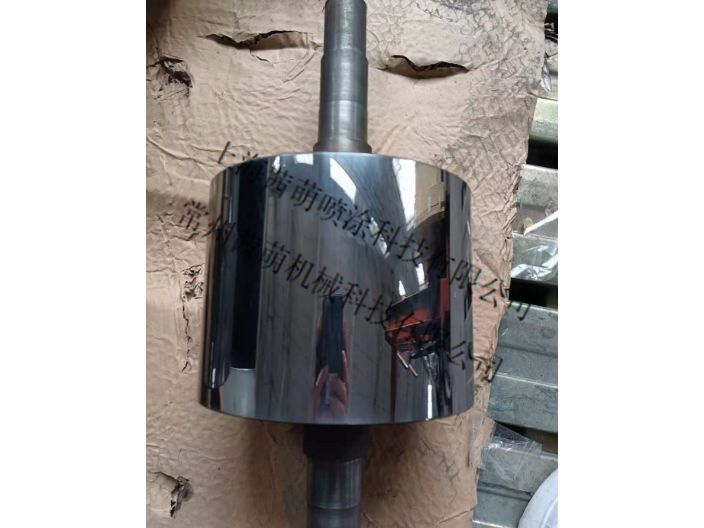
更换轴头对于尺寸超差或探伤不合格轴头,经车削加工后沉没辊轴头直径小于©80(稳定辊和校正辊轴头直径小于©35)仍有异常缺陷的必须更换轴头。轴头堆焊修复次数超过2次的同样必须做轴头更换处理。沉没辊、稳定辊和纠正辊更换的轴头采用H03Cr19Ni12Mo2Si。锻件必须按YB/级标准执行,锻造比必须保证》,锻件须进行固溶处理。锻件探伤应按YB/1级标准。焊接前需对轴头进行着色探伤,探伤合格后才可进行焊接操作。焊接材料必须与轴头材料相同,即采用©不含铁素体的材质为H03Cr19Ni12Mo2Si(ER316L的不锈钢焊条,为了保证堆焊层无气孔、夹渣和热裂纹等缺陷,堆焊或焊接时应采用小电流、高焊速、窄...
发布时间:2024.07.09 -
无锡防腐轴修复设备
轴是支承转动零件并与之一起回转以传递运动、扭矩或弯矩的机械零件。轴在使用过程中,因逐渐磨损而使尺寸超出公差范围,或局部产生严重的热机械疲劳裂纹,从而影响质量。轴修复方法有很多种,比如补焊机加工、电刷镀、热喷涂等。随着现代修复技术的不断涌现,我们还可以选择索雷碳纳米聚合物材料技术进行修复。接下来我们就通过对比分析了解一下,哪种轴修复方法更好。1.补焊机加工:该方法修复精度高,但是本身存在热应力问题,容易导致轴弯曲变形,同时可能造成焊接部位裂纹,使用过程中存在断轴的风险;另外补焊机加工对于大型设备轴磨损问题无法进行在线修复,拆卸和运输将增加修复成本和修复周期,综合性价比低。轴修复应用再哪些地方?无...
发布时间:2024.07.09 -
无锡轴修复材料
焊后修整第一步:车床加工,浇筑成型后,根据厂家提供电机转子轴的尺寸数据按标准加工轴瓦到一定尺寸(留刮削量0.3)。第二步:粗刮用粗刮刀将焊层高于轴瓦的部分大量去掉。第三步:半精刮用精刮刀去掉粗刮后的留量;第四步:精刮经过前两步的工作,轴瓦还不能完全恢复其原始尺寸,因为经刮削后的轴瓦还有高点,此时必须进行精刮的工作该工序需准备研磨轴(轴径略大于轴瓦直径)、红丹粉等在修复表面均匀涂抹层红丹粉,将研磨轴放入轴瓦内,上下轴瓦合拢并用螺钉紧固,反复转动轴瓦使轴和轴瓦充分磨擦,松开螺钉,取出研磨轴,观察轴瓦修复部位情况,如出现亮点(即为高点)需用精刮刀继续修复,修复后继续上述工序,直至无亮点出现;第四步:...
发布时间:2024.07.08 -
浙江轴修复技术
经常使用。B.用堆焊法修复:几乎所有的堆焊工艺都能用于轴颈的修复。堆焊后不进行机械加工的,堆焊层厚度应保持在1.5~2.0mm;若堆焊后仍需进行机械加工的,堆焊层厚度应比轴颈名义尺寸大2~3mm。堆焊后应进行热处理退火。C.用电镀或喷涂修复:当轴颈磨损量在0.4mm以下时,可用镀铬修复,但成本较高,只适于重要的轴。为降低成本,对于非重要的轴应用镀铁修复,用低温镀铁效果很好,原材料便宜,成本低,污染小,镀层厚度可达1.5mm,硬度较高。磨损量不大的也可用喷涂修复。轴修复的功能具体介绍。浙江轴修复技术1.1退锌过程退锌过程对于沉没辊系修复来说至关重要,退锌的好坏也直接影响到沉没辊系辊面能否回用。退...
发布时间:2024.07.05 -
苏州等离子轴修复技术
纸机烘缸轴头轴承位磨损的原因分析烘缸轴在工作过程中承受较大的扭矩力和挤压应力,在使用过程中轴与轴承之间一旦出现配合间隙,将会使轴颈与轴承内圈之间磨损加剧,使设备产生较大的振动及噪音,降低设备的工作性能造成辊体转动不平稳。由于工作过程中烘缸内通有热蒸汽,温度到达120℃以上,进一步加剧了轴承位的磨损程度。一旦出现间隙,严重时会损坏轴承,轴承报废,造成恶性事件。后期保养不及时也是造成轴头磨损的另一个重要原因。使用轴修复到底有什么好处?苏州等离子轴修复技术3)、卷筒出现下述情况之一时,应报废。(1)裂纹。(2)筒壁磨损原壁厚的20%。4)、滑轮出现下述情况之一时,应报废。(1)裂纹。(2)轮槽不均匀...
发布时间:2024.07.04 -
黄浦区超音速轴修复粉末
蜗轮与蜗杆1、蜗轮、蜗杆的齿面表面粗糙度值大于Ra3.2μm的应更换2、蜗轮、蜗杆的接触偏移,其接触面积少于下列数值应更换:7级精度长度上65%高度上60%8级精度长度上50%高度上50%3、蜗轮或蜗杆齿面磨损,齿厚减小量减至原齿厚的80%的应更换。4、精密蜗轮副必须按原设计要求更换。(五)离合器1、爪式离合器的爪部有裂纹,或端面磨损大于齿高1/4者,应更换。2、片式离合器摩擦片的平行度误差超过0.2mm,或者出现不均匀的光亮斑点时,应更换。3、齿面接触和齿的损伤1)齿面接触斑点2)齿的损伤齿根龟裂、折断、齿面刮伤、压碎、胶合、熔点、麻点、齿根台阶、齿夹飞边、局部剥落等,应进行修理或更换。上海...
发布时间:2024.07.04 -
普陀区陶瓷轴修复报价
电机轴磨损原因(1)加工精度:对于部件之间的配合,其轴表面的热处理工艺,加工精度等对轴的使用寿命起决定性作用。一般来说,轴表面的光洁度越高、圆度越高,其与轴承内圈的表面配合面积越大,配合面受力更均匀,单位面积的受力越小,可有效延缓配合表面的金属疲劳。另外轴表面的热处理工艺同样非常重要,轴表面硬度和韧性适中,可有效保证轴的使用寿命。轴和轴承内圈之间的配合一般采取过盈配合,如果过盈量过大,则容易造成轴承游隙过小,轴承发热,加剧轴承的磨损;如果过盈量过小,那么轴承内圈和轴之间容易发生相对运动,造成轴的径向和轴向双向磨损,因此精密的加工精度也是决定轴使用寿命的重要因素之一;上海茜萌告诉您轴修复的应用范...
发布时间:2024.07.03 -
普陀区陶瓷轴修复厂家
1.装配要求沉没辊到现场后的第二个工作日将沉没辊组装并调整完成,具备验收条件后通知设备点检进行检查。装配主要工序有:装配前部件尺寸核实-辊子装配-轴承轴套安装就位-辊子安装就位-空间位置调整-验收,详细参看《沉没辊辊系装配规范》。1.1装配前部件尺寸核实装配前需参照报废尺寸及匹配尺寸,对相关各个部件的尺寸进行核实确认,达到报废值的部件必须停止使用。1.1辊子装配辊子装配需要部件需要提前15天准备齐全,沉没辊装配要点及要求如下:将沉没辊吊至沉没辊装配架上,要求沉没辊有简易包装,且放置于标定架中间,避免装配架辊轮对辊面的破坏;轴修复的原理是什么?上海茜萌告诉您。普陀区陶瓷轴修复厂家7)空试工装后,...
发布时间:2024.07.03 -
盐城绝缘轴修复粉末
4、花键轴1)花键轴的花键部分,对两支承轴颈的同轴度误差超过0.05mm时,应校直。2)花键定心直径的间隙配合降低到E8时应加修复,降低到E8,E9,应更换。3)花键侧面对定心直径中心线的对称度误差超过GB1144-87所规定的数值50%时,应加修复。4)非键侧定心的花键,其侧面有***凸台而影响平稳滑动时,应修复平滑,修理后配合间隙超过0.15mm(对于键宽6~10mm)时应换新件.5、光杠1)光杠的直线度误差超过0.1mm/1000mm时,应该校直(不包括自重而引起的下垂)。2)光杠的外径在有效长度上应该一致,其圆柱度误差超过下列数值应该修复:外径(mm)圆柱度误差(mm)Ф180.06Ф...
发布时间:2024.07.03 -
崇明区超音速轴修复施工
轴是许多机械装置中的关键组成部分,它们承载着旋转运动和传递力量的重要任务。然而,由于长期使用、磨损或意外损坏,轴可能会出现问题,导致机械装置无法正常运行。在这篇文章中,我们将探讨轴修复的重要性以及一些常见的轴修复方法,帮助恢复机械装置的功能。 机械装置在现代工业中扮演着重要的角色,而轴作为其中的主要组件,承担着关键的功能。然而,由于长期使用和环境因素的影响,轴可能会出现磨损、断裂或变形等问题。这些问题不*会导致机械装置的性能下降,还可能引发更严重的故障。因此,轴修复成为了维护和恢复机械装置功能的重要步骤。 上海茜萌告诉您轴修复哪家好?崇明区超音速轴修复施工3.液压泵、液压马达、液压阀...
发布时间:2024.07.03 -
江苏电弧轴修复厂家
经常使用。B.用堆焊法修复:几乎所有的堆焊工艺都能用于轴颈的修复。堆焊后不进行机械加工的,堆焊层厚度应保持在1.5~2.0mm;若堆焊后仍需进行机械加工的,堆焊层厚度应比轴颈名义尺寸大2~3mm。堆焊后应进行热处理退火。C.用电镀或喷涂修复:当轴颈磨损量在0.4mm以下时,可用镀铬修复,但成本较高,只适于重要的轴。为降低成本,对于非重要的轴应用镀铁修复,用低温镀铁效果很好,原材料便宜,成本低,污染小,镀层厚度可达1.5mm,硬度较高。磨损量不大的也可用喷涂修复。轴修复哪家便宜?上海茜萌告诉您。江苏电弧轴修复厂家万向轴的正确安装,合理使用和经常性维护对于保证其工作质量和工作寿命是至关重要的,特此...
发布时间:2024.07.02 -
青浦区绝缘轴修复厂商
涂层判定退锌后对沉没辊、稳定辊、纠正辊辊面情况进行检查,依据附表1.《沉没辊辊面判定报告》和附表2.《稳定辊辊面判定报告》对涂层是否回用进行判定。燕郊检验后进行处判,并填写《沉没辊辊面判定报告》和《稳定辊辊面判定报告》,如满足判废标准需要对判废辊面的缺陷部位拍照留档,并以电子邮件的形式发给甲方相关人员,经甲方人员确认后方可维持初判,将辊子及《沉没辊辊面判定报告》和《稳定辊辊面判定报告》送到君山,经君山终检后填写《沉没辊辊面判定报告》和《稳定辊辊面判定报告》,如判定结果与燕郊初判一直,则维持初判,如君山和燕郊检验结果不一致,则由京唐、燕郊和君山三方共同商议决定涂层是否回用。回用辊直接进行封孔工序...
发布时间:2024.07.02 -
盐城表面轴修复
8)、齿轮联轴器出现下列情况之一时,应报废。(1)裂纹。(2)断齿。(3)齿厚的磨损量起升机构达原齿厚的15%,或其他级达原齿厚的20%时;9)主要金属构件的要求。桥式起重机的桥架产生严重塑性变形的应予以校正、修复,产生裂纹处应在裂纹终端钻不大于ø8的孔,以防止裂纹继续扩展,裂纹处应加工出适当的坡口,以利堆焊加固,并经轻锤敲击消除焊接应力。但裂纹长度超过其所在钢板同方向长(宽)度的1/3及主梁腹板产生裂纹者均不允许焊补,应于报废。钢板腐蚀达到板厚10%的,应报废;主要受力构件因塑性变形,时机构不能正常运行,如不能修复,应报废;当小车处于跨中,且在额定载荷下,主梁跨中的下挠值在水平线下,达到跨度...
发布时间:2024.07.02 -
常州表面轴修复厂商
轴修复技术的出现,为解决轴问题提供了一种有效的方法。轴修复通常包括以下几个步骤:评估和诊断:在进行轴修复之前,需要对轴进行的评估和诊断。通过检查轴的磨损程度、变形情况以及断裂位置等,确定轴的具体问题,并评估修复的可行性。清洁和准备:在进行轴修复之前,需要对轴进行彻底的清洁和准备工作。清理轴上的污垢和残留物,确保修复过程的顺利进行。修复方法选择:根据轴的具体问题和修复要求,选择合适的修复方法。常见的轴修复方法包括焊接、热处理、冷却、磨削等。修复操作:根据选择的修复方法,进行具体的修复操作。例如,对于磨损严重的轴,可以通过磨削或镀铬等方法进行修复;对于断裂的轴,可以通过焊接或热处理等方法进行修复。...
发布时间:2024.07.02 -
上海特氟龙轴修复施工
轴是许多机械装置中的关键组成部分,它们承载着旋转运动和传递力量的重要任务。然而,由于长期使用、磨损或意外损坏,轴可能会出现问题,导致机械装置无法正常运行。在这篇文章中,我们将探讨轴修复的重要性以及一些常见的轴修复方法,帮助恢复机械装置的功能。 机械装置在现代工业中扮演着重要的角色,而轴作为其中的主要组件,承担着关键的功能。然而,由于长期使用和环境因素的影响,轴可能会出现磨损、断裂或变形等问题。这些问题不*会导致机械装置的性能下降,还可能引发更严重的故障。因此,轴修复成为了维护和恢复机械装置功能的重要步骤。 轴修复的发展前景如何呢?上海特氟龙轴修复施工5.电机轴修复过程中的注意事项(1...
发布时间:2024.07.02 -
奉贤区金属轴修复材料
封孔后检查辊面封孔后需要对辊面再次确认检查,1.终检对于完成所有修复工序的辊子,要求燕郊在送到京唐现场之前进行系统的检验确认,并整理以下报告:《尺寸检验报告》;《动平衡检测报告》;《轴头探伤检测报告》;《轴头材质报告》。1.流程时序控制整个修复流程的时序控制按下图执行,并且制定《沉没辊修复时间**记录》,记录从辊子拉走到送回现场的各个环节的时间节点,尽可能的缩短修复时间,增加沉没辊周转效率。。。。。。。。轴修复可以去哪里购买?奉贤区金属轴修复材料5、安装好的万向联轴器带负荷运转一个班后,应检查法兰联接螺栓是否松动,并按规定的预紧力矩再次拧紧,如此重复几个班,直到螺栓不再松动。6、应避免万向联轴...
发布时间:2024.07.01
