-
 10 09
-
 09 09总成生产下线NVH测试诊断
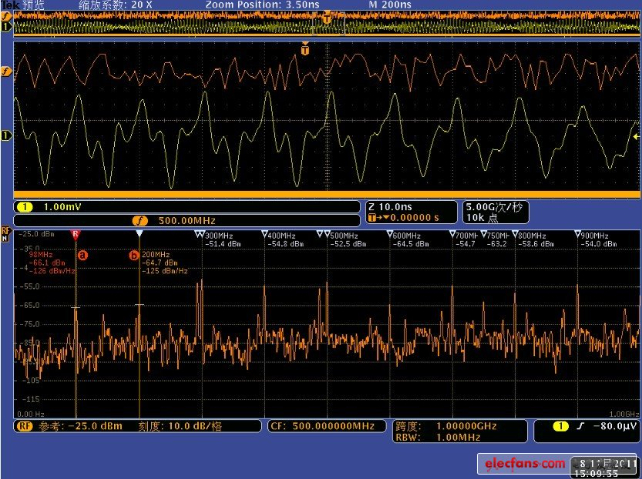
生产下线NVH测试高速通信技术**了海量数据传输瓶颈。5G 网络支持振动、噪声、温度等多参数每秒 10MB 级同步传输,配合边缘计算节点的实时 FFT 分析,可在测试过程中即时判定电驱系统阶次异常。某智慧工厂案例显示,这种架构使数据处理延迟从 10 秒降至 200ms,当检测到轴承 1.5 阶振动超限时,能立即触发产线拦截,不良品流出率降... 【查看详情】
-
 08 09
-
 05 09上海电机生产下线NVH测试技术
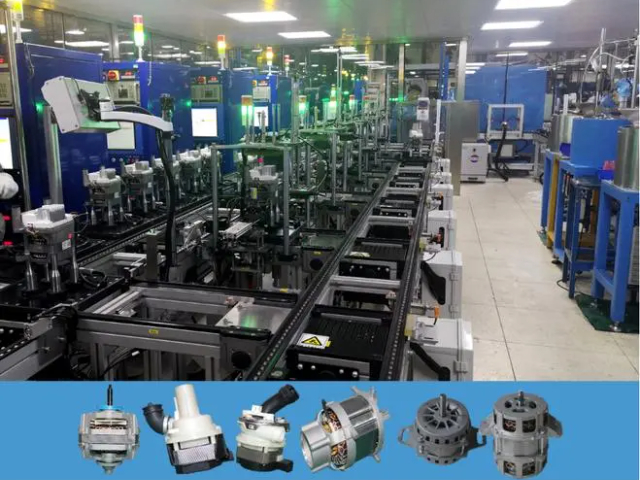
生产下线 NVH 测试是量产车辆出厂前的关键品质验证环节,聚焦噪声、振动与声振粗糙度三项**指标的一致性检测。作为整车质量控制的***关口,其通过标准化流程确保每辆车的声学舒适性符合设计标准,区别于研发阶段的优化测试,下线测试更侧重量产一致性验证,需严格遵循 ISO 362 等国际标准规范。测试流程通常在半消声室或滚筒测试台上完成,模拟怠... 【查看详情】
-
 05 09上海减振异响检测系统
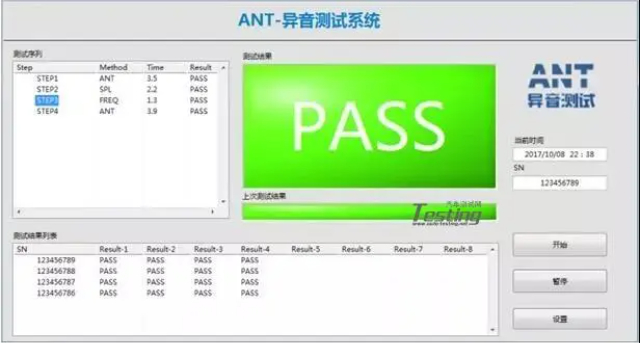
电梯生产的下线异响检测覆盖全运行过程。电梯轿厢和曳引系统下线后,检测系统会控制电梯进行升降测试,采集曳引机、导轨、门机的声音。它能识别曳引轮异响、导轨摩擦异响、门机传动异响等,这些异响不*影响乘坐体验,还可能是安全隐患的信号。检测数据为电梯调试提供依据,确保交付后运行平稳。工业机器人的下线异响检测关乎运行精度。机器人手臂、关节驱动系统下线... 【查看详情】
-
 04 09上海汽车异响检测供应商
在新能源汽车的生产线上,下线异响检测针对电机系统做了专项优化。当车辆完成总装后,检测平台会模拟不同时速下的行驶状态,高灵敏度麦克风重点捕捉电机运转时的声音。系统能精细识别轴承异音、齿轮啮合异常等问题,还能区分电池冷却系统的正常水流声与管路松动的异响。相比传统检测,它对电机特有高频异响的识别准确率提升 40%,成为保障新能源车行驶质感的关键... 【查看详情】
-
 03 09混合动力系统异响检测价格
轮胎作为车辆与地面直接接触的部件,其产生的噪声和振动对整车 NVH 性能有***影响。轮胎花纹磨损不均、气压异常、动平衡不良或轮胎与轮毂安装不当,都可能导致行驶过程中出现异常噪声,如 “嗡嗡” 声、“哒哒” 声等,同时还会引起车身振动。在 NVH 检测中,常用轮胎噪声测试设备,在转鼓试验台上模拟车辆行驶工况,测量轮胎在不同速度、载荷下的噪... 【查看详情】
-
 02 09南通生产下线NVH测试诊断
测试设备的预防性维护是保障测试稳定性的关键,需建立 “日检 - 周校 - 月修” 三级维护体系。每日开机前,需检查传感器线缆是否有破损(绝缘层开裂>1mm 需更换),连接器针脚是否氧化(用酒精棉擦拭,确保接触电阻<0.1Ω);数据采集仪需进行自检,查看硬盘存储空间(剩余<20% 需清理)、风扇运转是否正常(噪音>60dB 需检修)。每周需... 【查看详情】
-
 01 09零部件生产下线NVH测试异响
生产下线NVH产线节拍与测试数据完整性的平衡困境。为适配年产 30 万台的产线需求,单台动力总成测试需控制在 2 分钟内,这导致多参数同步采集时易出现数据 “断档”。例如,在变速箱正拖 - 稳拖 - 反拖工况切换中,传统数据采集系统需 0.3 秒完成工况识别与参数调整,易丢失换挡瞬间的冲击振动信号(持续* 0.1-0.2 秒);若采用更高... 【查看详情】
-
 01 09上海零部件生产下线NVH测试设备
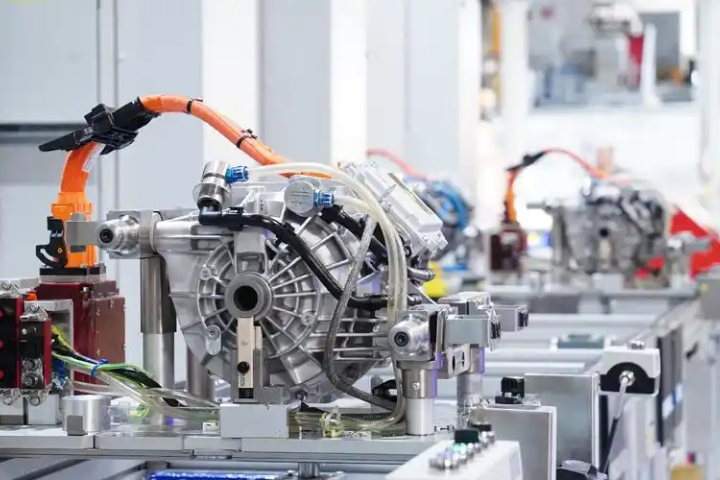
生产下线 NVH 测试的可靠性离不开标准体系的支撑,这些标准从测试环境、设备要求、方法流程到评价指标,构建起完整的质量控制框架。国际层面,ISO 362 标准规定了车辆噪声测试的基本方法和程序,ISO 10816 系列则专注于机械振动的测量与评估,为不同类型产品提供了可比的测试基准。行业规范如 SAE J1470 则更细致地覆盖了振动测试... 【查看详情】
-
31 08上海降噪异响检测控制策略
人工检测的要点与局限:人工检测在某些场景下仍是下线异响检测的手段之一。训练有素的检测人员凭借经验,使用听诊器等工具贴近产品关键部位聆听声音。比如在电机检测中,检测人员可通过听电机运转声音的节奏、音调变化,初步判断是否有异常。然而,人工检测存在明显局限。人的听力易受环境噪声干扰,在嘈杂的生产车间,微小的异响可能被忽略。而且不同检测人员对声音... 【查看详情】
-
 30 08温州轴承总成耐久试验早期
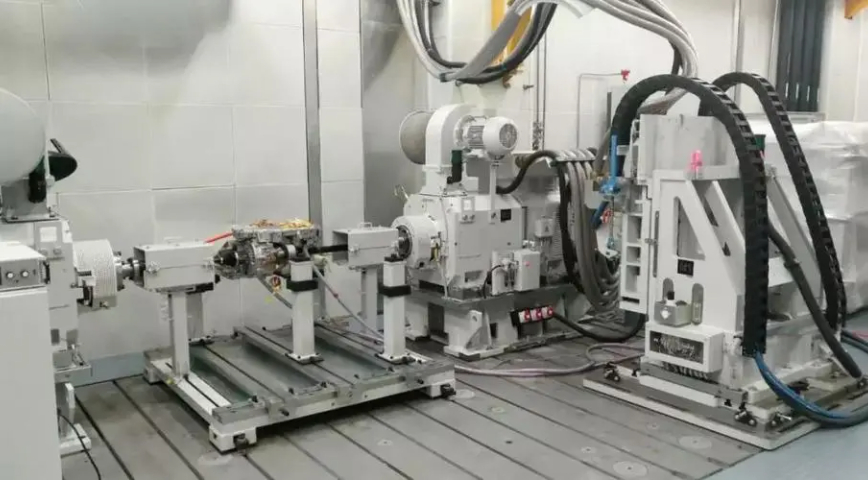
铁路机车的牵引系统总成耐久试验是保障铁路运输安全与高效的重要环节。试验时,牵引系统需模拟机车在不同线路条件下的启动、加速、匀速行驶以及制动等工况。在试验台上,对牵引电机、变流器等关键部件施加各种复杂的负载,检验它们在长期运行中的性能稳定性。早期故障监测在这一过程中发挥着关键作用。通过对牵引电机的电流、温度以及转速等参数的实时监测,能够及时... 【查看详情】