 首页 > 新闻中心
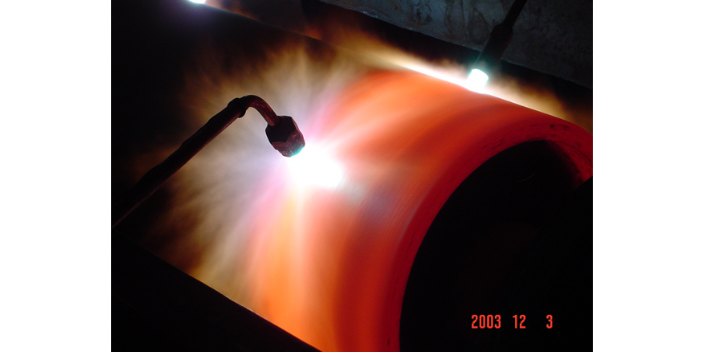
司太立堆焊合金含铬25-33%,含钨3-21%,含碳0.7-3.0%。随着含碳量的增加,其金相组织从亚共晶的奥氏体+M7C3型共晶变成过共晶的M7C3型初生碳化物+M7C3型共晶。含碳越多,初生M7C3越多,宏观硬度加大,抗磨料磨损性能提高,但耐冲击能力,焊接性,机加工性能都会下降。被铬和钨合金化的...
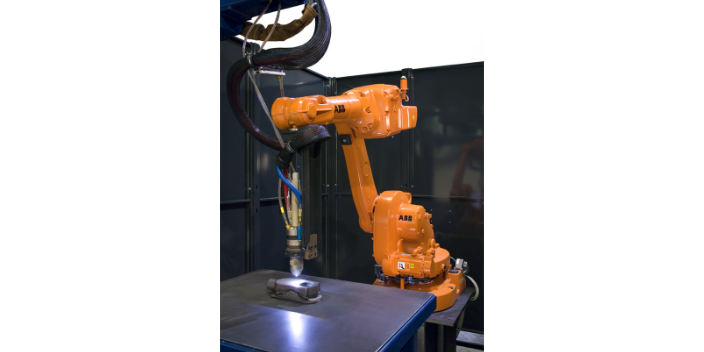
粉末等离子堆焊工艺在我国阀门制造行业成功的推广应用已有四十余年的历史,主要用于密封面堆焊钴基、镍基、铁基硬面合金。对于高温高压阀门或耐腐蚀阀门,密封面堆焊钴基或镍基合金,具有优良、高效、节材、工艺稳定、劳动强度低等突出的优越性。对于量大面广的中温中压阀门,采用已研制成功有良好工艺及使用性能的铁基合金...
药芯焊丝和实心焊丝相比究竟区别在哪里呢?药芯焊丝在焊接的时候不需要外加保护气、抗风抗气孔性能强,操作工艺性能好!它还可用于焊接各种类型的钢结构,包括低碳钢、低温钢、耐热钢、不锈钢及耐磨堆焊等。因此,药芯焊丝与实心焊丝相比,应用范围更为普遍。药芯焊丝和实心焊丝的区别:生产效率:对于生产效率而言,药芯焊...
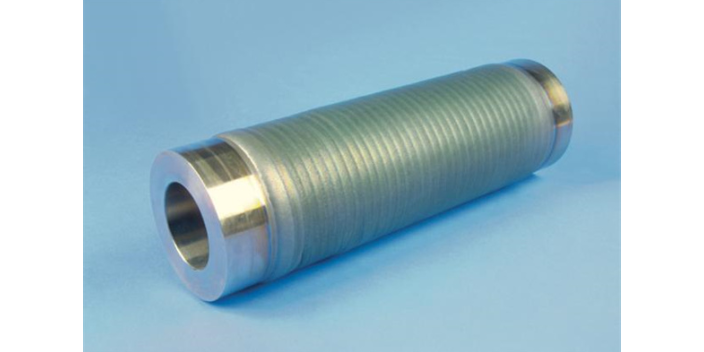
挑选一个高质量的耐磨涂层特别紧要:在挑选时不只是需要注意分析厂家的实力,并且还要挑选质量不错价格低的厂家以减低各项费用。在挑选耐磨涂层厂家时需注意看厂家可靠技术实力表现,唯有技术实力强有力的厂家才能给用户在给出可靠性能好的产品,而且还依照不同用户的需求实行产品的制作,这也是能保证产品质量并能非常好的...
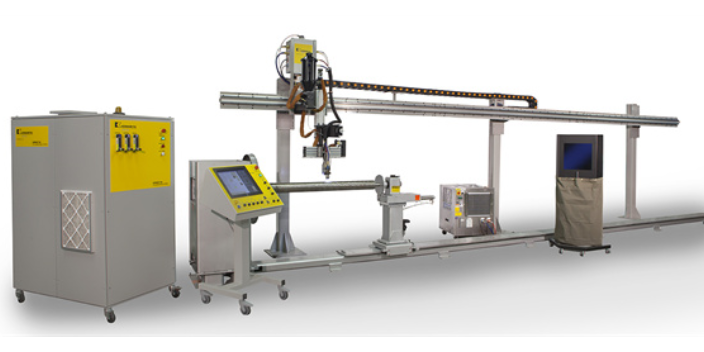
等离子弧焊特点:(1)等离子弧能量密度大,弧柱温度高,穿透能力强,10~12mm厚度钢材可不开坡口,能一次焊透双面成形,焊接速度快,生产率高,应力变形小。(2)焊缝截面成酒杯状,无指状熔深问题。(3)电弧挺直性好,受弧长波动的影响,熔池的波动小。(4)电弧稳定0.1A,仍具有较平的静特性,配用恒流源...
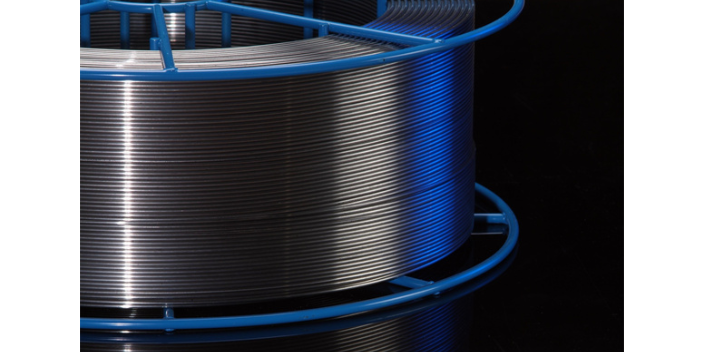
自保护药芯焊丝是在气保护药芯焊丝问市不久便被发展出来而且也很快的被工业界广为认同于特定的用途上。另据资料介绍:日本从1985年其焊条占整个焊材的比例从45%下降到20%;而药芯焊丝所占比例已达到近30%。在美国焊条比例下降到不足40%,药芯焊丝则接近40%;西欧各国焊条约占30%,药芯焊丝约占20%...
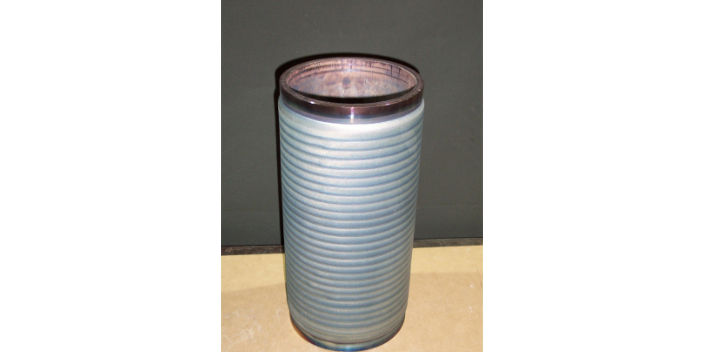
超音速等离子喷涂的工作原理是什么?超音速等离子喷涂是一种热喷涂技术,它以刚性非转移型等离子电弧为热源,将工作气体加热形成高温高速的等离子射流(温度可达上万摄氏度),从而将送入射流中的难熔金属、碳化物陶瓷和氧化物陶瓷等材料比如碳化钨(WC)加热、加速形成熔融的粒子流,高速撞击到基体表面形成涂层,例如,...
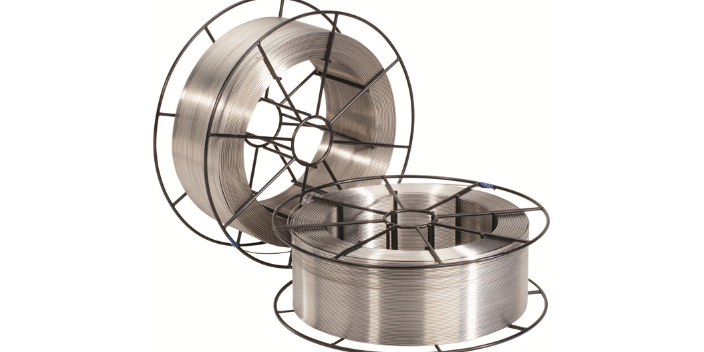
运用耐磨损药芯焊丝运用前的疑难问题:(1)酸碱度耐磨损药芯焊丝对水分不较为比较敏感,而有机物金红石型耐磨损药芯焊丝能容许有高些的水份成分。因而要根据潮湿的具体情况,在75-150吹干三十分钟,存储速度更快且包装优良,一般运用前不需吹干。(2)偏碱低氢型耐磨损药芯焊丝在运用前尽量吹干,以降低耐磨损药芯...
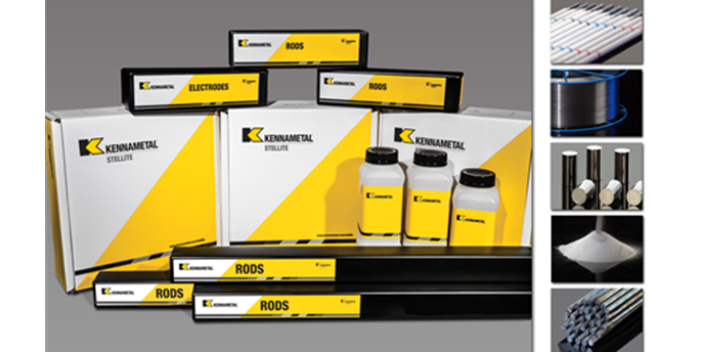
司太立合金如何加工?司太立合金机加工后表面粗糙度低,具有高的抗擦伤能力和低的摩擦系数,也适用于粘着磨损,尤其在滑动和接触的阀门密封面上。但在高应力磨料磨损时,含碳低的钴铬钨合金耐磨性还不如低碳钢,因此,价格昂贵的司太立合金的选用,要有专业人士的指导,才能发挥材料的潜力。国外还有用铬,钼合金化的含La...
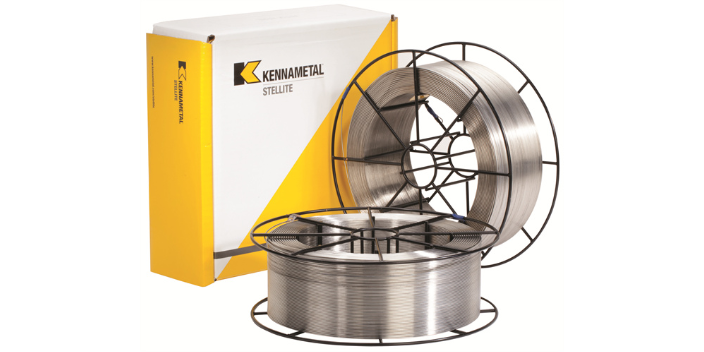
药芯焊丝的制造/生产过程中如何不使焊丝内因管制不良而造成部分线材形成中空(没有焊剂)是药芯焊丝生产品质的关键。另外线材表面亦需光滑平顺且清洁否则将影响送丝的顺畅及焊接电流的传迅。焊丝包装成卷或成桶以避免线材相互纠缠或折损,通常成卷丝材均以塑胶套包封后并放置干燥剂使避免材料受潮,包封后的材料再放入硬纸...
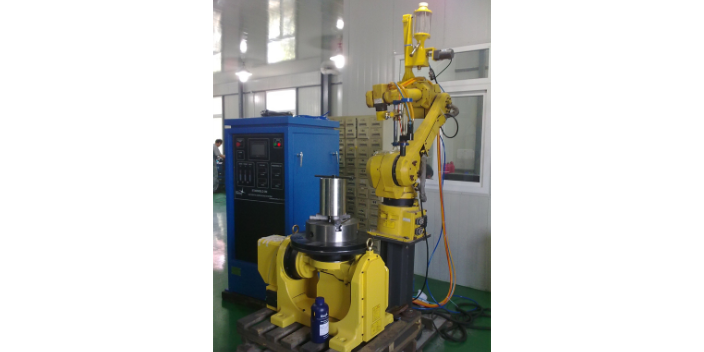
等离子堆焊时哪几种金属的应用比较多?马氏体钢堆焊金属:利用马氏体金属作为等离子堆焊机的焊接金属时,堆焊完成后焊接层部位的硬度以及屈服度会比较高,且具有极强的耐磨性,但是抗冲击能力较差。合金铸铁堆焊金属:该类堆焊金属的应用较为频繁,其具有很好的抗磨料磨损性,且耐热、抗腐蚀等性能也比较好。但需要注意,借...
CO2气体保护药芯焊丝电弧焊具有焊接质量高、飞溅小、生产率髙的优点,CO2气体保护药芯焊丝电弧焊虽具有气渣联合保护功能,CO2气体保护药芯焊丝电弧焊的熔池铁液,CO2药芯焊操作技能上既有与CO2实心焊丝的相同之处。药芯焊丝也称为管状焊丝,可以通过调整药粉的合金成分种类和比例,很方便地设计出各种不同用...