 首页 > 新闻中心
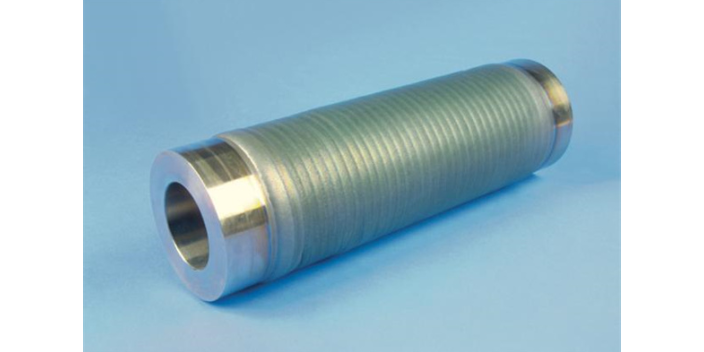
整台发动机,从风扇到尾喷管的主要部件无不使用涂层。发动机涂层按用途分为抗氧化耐腐蚀涂层、隔热涂层、耐磨涂层和封严涂层。耐磨涂层:影响发动机寿命的另一个因素是高温磨损,包括撞击磨损和微振磨损。等离子喷涂碳化钨-钴、碳化铬-镍铬涂层较为有效。涂覆后,零件的耐磨损寿命可延长7~100倍,已在大型运输机的发...
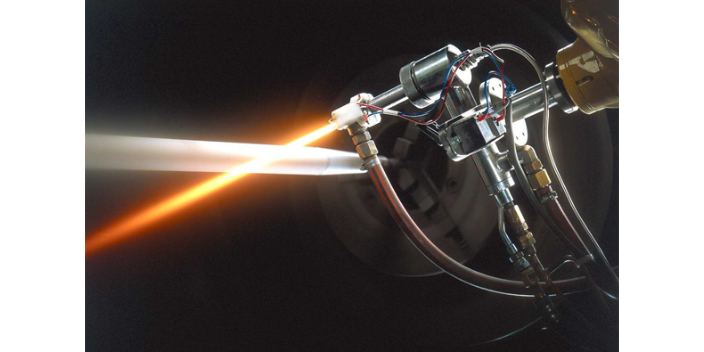
等离子粉末堆焊工艺特点:等离子堆焊由于利用等离子弧作热源和采用合金粉末作填充金属,从而与其他表面堆焊方法相比较,具有许多优点。(1)熔覆速度快,生产率较高。(2)熔深可控,稀释率低。(3)堆焊面平整光滑,致密度高,可实现0.5-5mm的堆焊面一次完成。(4)工艺稳定性好,喷焊层质量高,可长时间连续获...
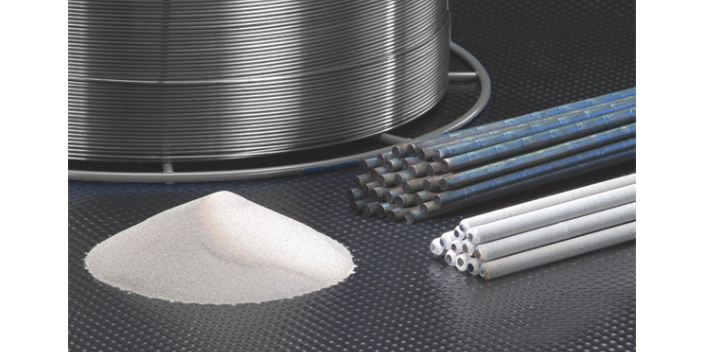
运用耐磨损药芯焊丝运用前的疑难问题:(1)酸碱度耐磨损药芯焊丝对水分不较为比较敏感,而有机物金红石型耐磨损药芯焊丝能容许有高些的水份成分。因而要根据潮湿的具体情况,在75-150吹干三十分钟,存储速度更快且包装优良,一般运用前不需吹干。(2)偏碱低氢型耐磨损药芯焊丝在运用前尽量吹干,以降低耐磨损药芯...
自保护药芯焊丝是在气保护药芯焊丝问市不久便被发展出来而且也很快的被工业界广为认同于特定的用途上。两者很大的不同点在第二单元已有所述明,本单元只做整体的探讨。另据资料介绍:日本从1985年其焊条占整个焊材的比例从45%下降到20%;而药芯焊丝所占比例已达到近30%。在美国焊条比例下降到不足40%,药芯...

在某些钴基合金中会出现的拓扑密排相如西格玛相和Laves等是有害的,会使合金变脆。钴基合金较少使用金属间化合物进行强化,因为Co3﹑Co3Ta等在高温下不够稳定,但近年来使用金属间化合物进行强化的钴基合金也有所发展。钴基合金中碳化物的热稳定性较好。在温度上升时﹐钴基合金的强度下降一般比较缓慢。钴基合...
药芯焊丝起源于50年代,发展于60-70年代,药芯焊丝主要以粗直径为主(Φ3.2mm,Φ2.4mm)使用交流电源,气体保护药芯焊丝用于钢管的焊接,自保护药芯焊丝用于建筑结构。80年代发展了细直径药芯焊丝(Φ1.2~1.6mm)使用直流电源,其中直径为Φ1.2~1.6mm的全位置药芯焊丝大量用于船舶的...
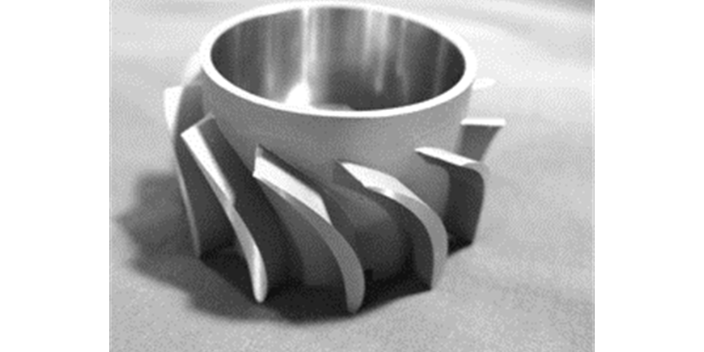
司太立合金(Stellite)是一种能耐各种类型磨损和腐蚀以及高温氧化的硬质合金。即通常所说的钴铬钨(钼)合金或钴基合金,司太立合金由美国人Elwood Hayness于1907年发明。司太立合金是以钴作为主要成分,含有相当数量的镍、铬、钨和少量的钼、铌、钽、钛、镧等合金元素,偶而也还含有铁的一类合...
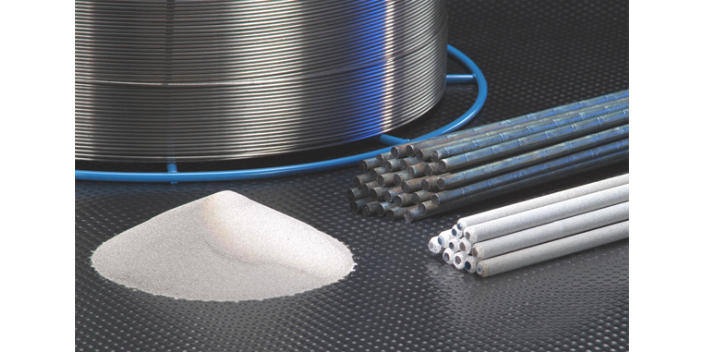
自保护药芯焊丝是在气保护药芯焊丝问市不久便被发展出来而且也很快的被工业界广为认同于特定的用途上。两者很大的不同点在第二单元已有所述明,本单元只做整体的探讨。另据资料介绍:日本从1985年其焊条占整个焊材的比例从45%下降到20%;而药芯焊丝所占比例已达到近30%。在美国焊条比例下降到不足40%,药芯...
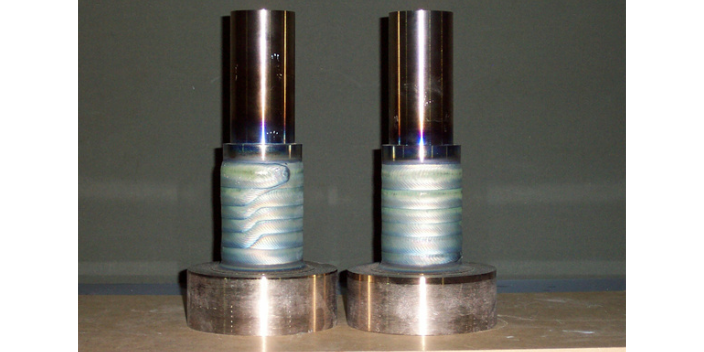
提高碳化钨耐磨涂层耐磨性的方法如下:根据磨料种类影响、耐磨性选择合适的磨料种类。可通过耐磨性实验进行验证。根据抛光等级影响、耐磨涂层所需的粒度大小,仔细分级和耐磨性实验进行验证。同态的情况下,同态的情况下,树脂的情况下,根据制造商的性能有所不同,因此必须实验性地选择合适的制造商。可以选择减少摩擦材料...
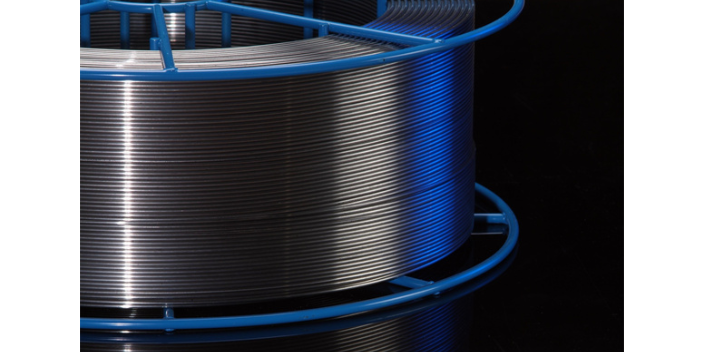
填充率稳定,无空管串粉现象无缝药芯焊丝的另外一个优点就是填充率稳定,没有空管串粉现象的发生。因为无缝药芯焊丝在粗轧时直径比有缝药芯焊丝粗,在细减径前已经轧实,而且成品无缝药芯焊丝不会发生漏粉现象。而有缝药芯焊丝经常会出现漏粉、空管串粉现象。药芯焊丝空管、串粉会导致渣覆盖不住,出现气孔、虫孔,致使焊接...
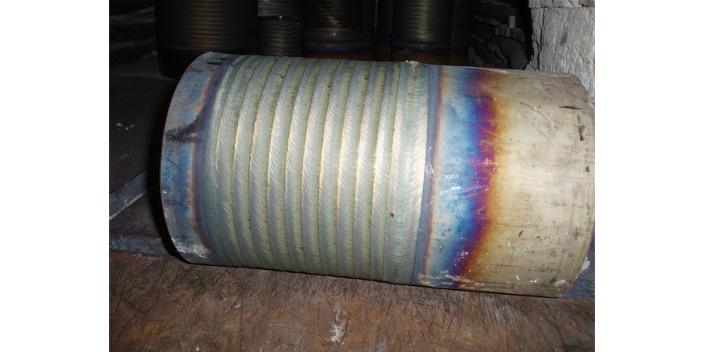
耐磨涂层的性能主要体现在哪些方面?涂层摩擦系数可低至0.06一0.08,能有效降低部件之间的摩擦,同时对防止部件之间的咬合、降阻及磨损、卡死等功效都是非常易见的。涂层可在金属表面形成一层致密、牢固的润滑膜回厚,隔断了金属基体与空气的接触,使其不易出现锈蚀现象,提高了材料的防锈性和使用寿命。与常规耐磨...
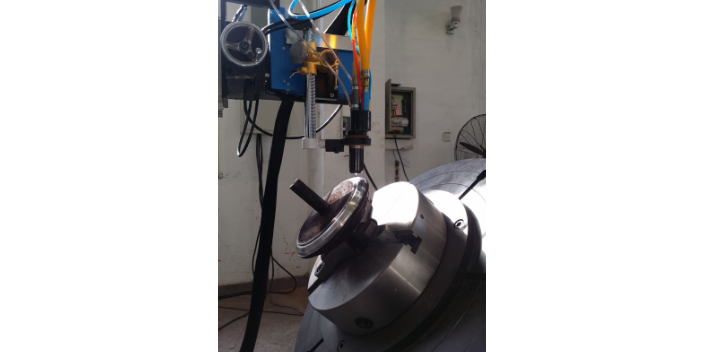
粉末等离子堆焊工艺已应用于工业制造业的多个领域,主要目的在于获得有特定性能(耐磨、耐蚀、耐温等性能)的合金硬面层。从应用角度有以下分类:按工件堆焊面的几何形状分类。主要分为:园平面、园锥面、园柱面、园柱螺旋面、平面线段或平面等。针对不同类型的工件,在工艺控制程序上有所区别。对于复杂的平面线段(连续或...