 首页 > 新闻中心
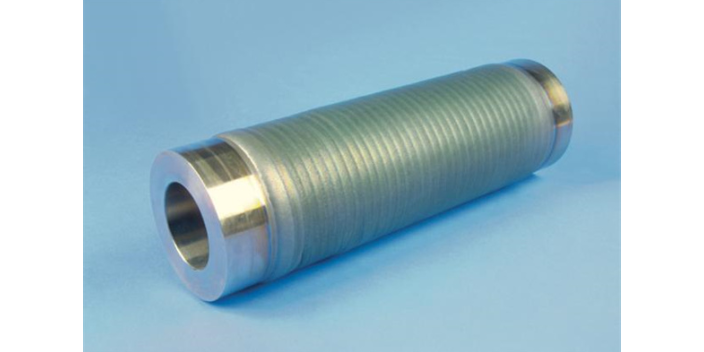
涂层是涂料一次施涂所得到的固态连续膜,一般涂料所得涂层较薄,约在20~50微米,厚浆型涂料一次可得厚达1毫米以上的涂层。涂层是为了防护、绝缘、装饰等目的涂布于金属、织物、塑料等基体上的塑料薄层,依据所用涂料种类有不同的称呼,如底漆的涂层称为底漆层,面漆的涂层称为面漆层。涂料可以为气态、液态、固态,通...
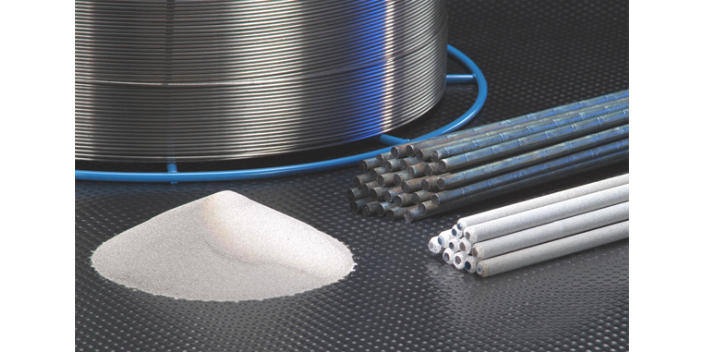
运用耐磨损药芯焊丝运用前的疑难问题:(1)酸碱度耐磨损药芯焊丝对水分不较为比较敏感,而有机物金红石型耐磨损药芯焊丝能容许有高些的水份成分。因而要根据潮湿的具体情况,在75-150吹干三十分钟,存储速度更快且包装优良,一般运用前不需吹干。(2)偏碱低氢型耐磨损药芯焊丝在运用前尽量吹干,以降低耐磨损药芯...
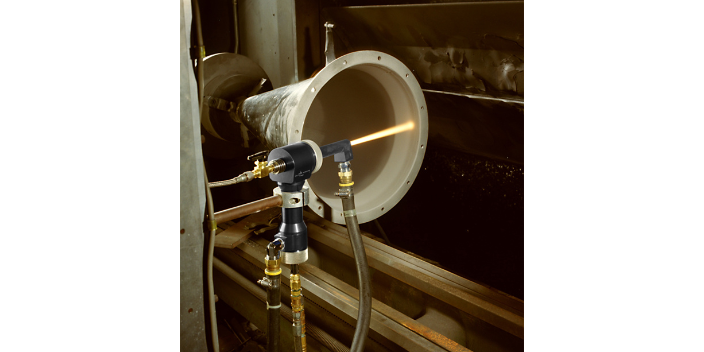
等离子堆焊由于恶劣的工况造成磨损致使零部件尺寸不足,无法正常使用,是让工矿企业经常烦恼的问题。通常只是在工件局部产生磨损,而就这样随意丢弃这些磨损件,是不符合当前提倡环保和构建节约型社会的大潮流的。采用等离子堆焊耐磨合金方法修复上述工件,是一种非常有效的工艺方法。修复后的工件不只能正常使用,很多情况...
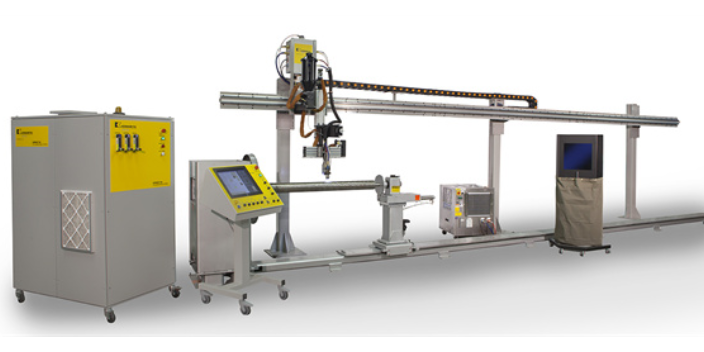
等离子堆焊作为焊接领域中的一个分支,等离子堆焊技术的应用范围非常普遍,几乎遍及所有的制造业,如矿山机械、工程机械、冶金机械、动力机械、农业机械、汽车、石油设备、化工设备、建筑施工以及工具模具及金属结构件的制造与维修中。通过等离子堆焊可以修复加强外形磨损的金属零部件及产品,或制造双金属合金零部件。采用...
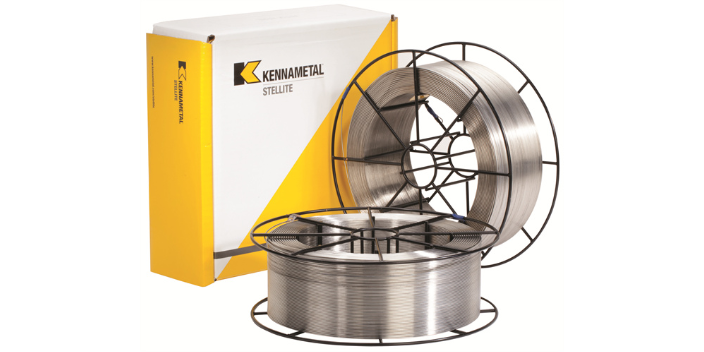
药芯焊丝也称粉芯焊丝、管状焊丝,它分为加气保护和不加气保护两大类。药芯焊丝表面与实芯焊丝一样,是由塑性较好的低碳钢或低合金钢等材料制成的。其制造方法是先把钢带轧制成U形断面形状,再把按剂量配好的焊粉填加到U形钢带中,用压轧机轧紧,终了经拉拔制成不同规格的药芯焊丝。早在1950年代初气保护药芯焊丝便已...
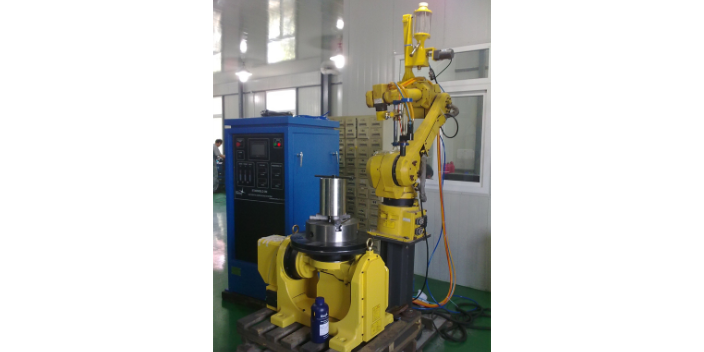
等离子堆焊中,铁基自熔性合金粉是铁-碳合金中加入一定量的硼、硅元素制成的,通常应用在常温500℃以下耐磨损、耐弱酸腐蚀介质的机械零部件上,尽管铁基自溶性合金综合性能不如镍基、钴基合金,然而原料来源普遍,价格便宜,这是其得以普及应用的一大优势。比如,FF60是高硬度的铁镍铬硅硼合金粉末,自熔性较好,具...
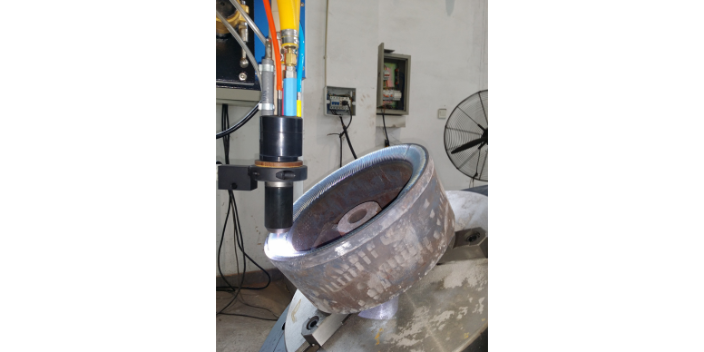
等离子喷焊机产生的电弧特点:等离子弧和自由电弧相比。显着的不同是弧柱细,电流密度大,气体电离很充分,因而具有以下主要特点:(1)温度高,能量集中。弧柱相当于一段通电导体,由于等离子弧具有很高的导电性,能承受的电流密度大幅度高于自由电弧,因而弧柱的热功率密度大幅度高于自由电弧,等离子弧的温度可达100...
药芯焊丝的种类与特性:自保护药芯焊丝:自保护焊丝是指不需要保护气体或焊剂,就可进行电弧焊,从而获得合格焊缝的焊丝,自保护药芯焊丝是把作为造渣、造气、脱氧作用的粉剂和金属粉置于钢皮之内或涂在焊丝表面,焊接时粉剂在电弧作用下变成熔渣和气体,起到造渣和造气保护作用,不用另加气体保护。自保护药芯焊丝的熔敷效...
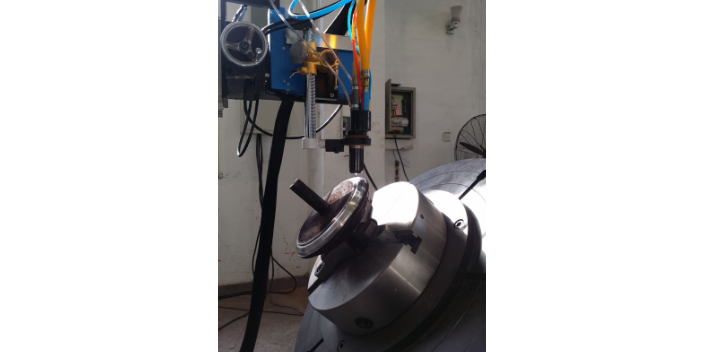
等离子喷焊机是新型焊接机中的一种,其能够将需要焊接的材料进行长期性的连接,较传统的焊接机而言,具改善焊接物组织结构的作用。随着等离子焊接机的发展,被越来越多的行业所应用。如大到几十吨的巨轮或是以毫克为单位重量的电子类产品等,都可能会应用到等离子焊机。使用等离子喷焊机时,以下几点工作要做到位:应用等离...
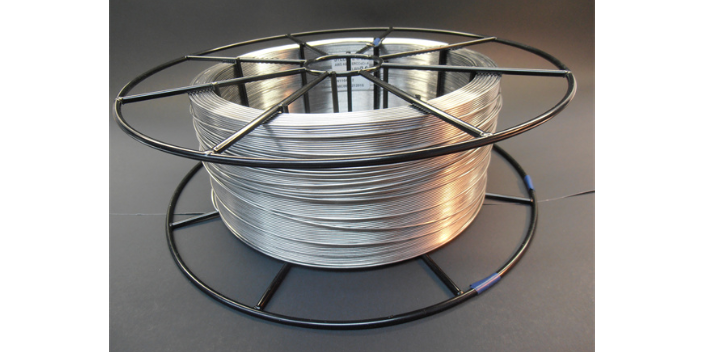
药芯焊丝的截面形状越复杂、越对称,电弧越稳定,药芯的冶金反应和保护作用越充分。但是随着焊丝直径的减小,这种差别逐渐缩小,当焊丝直径小于2mm时,截成形状的影响已不明显了。药芯焊丝的焊接工艺性能好、焊缝质量好、对钢材的适应性强,可用于焊接各种类型的钢结构,包括低碳钢、低合金高强钢、低温钢、耐热钢、不锈...
等离子熔覆堆焊工艺制备高耐磨性的制砖机螺旋铰刀,制砖机是砖瓦工业中不可缺少的重要设备,而螺旋铰刀又是其主要部件,它的品质直接关系到砖机的使用。由于螺旋铰刀的工作条件恶劣,其表面极易受到磨损侵蚀,应用等离子堆焊技术能有效改善它的耐磨性,提高砖机的使用寿命。相比其它工艺手段,等离子熔覆堆焊电流大、效率高...
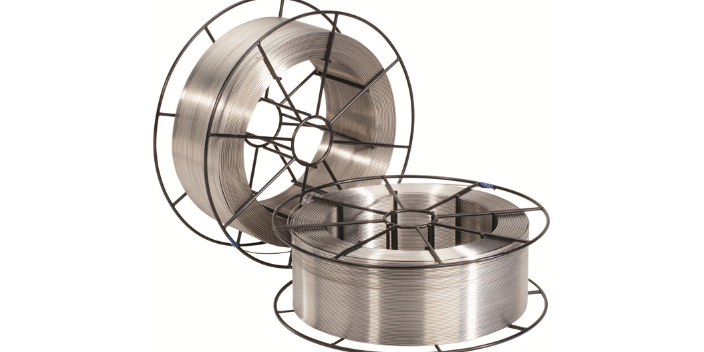
药芯焊丝按生产特点可分为有缝和无缝药芯焊丝。无缝药芯焊丝的成品丝可进行镀铜处理,焊丝保管过程中的防潮性能以及焊接过程中的导电性均优于有缝药芯焊丝。药芯焊丝按不同的情况有不同的分类方法。按保护情况可分为气体保护(CO2、富Ar混合气体)和自保护、埋弧以及明弧四种。按焊丝直径可分为细直径(2.0mm以下...