-
 15 02南京专业五金加工生产厂家
随着竞争的深入,五金加工产业链各阶段的利润空间均在压缩,降价的空间日趋减少。越来越多的企业认识到单靠价格竞争不能建立竞争力,不是长远发展的方向,从而努力探索新的发展道路。为了在竞争中处于有利位置,现在很多的五金加工厂企业以及一些小的五金冲压件厂企业都加大了技术投入,为了寻求新的市场需求,不断的开发新的具有高技术含量的产品,将产品的差异化作... 【查看详情】
-
 14 02泰州品质五金加工哪家好
导致线切割加工的冲压模具易产生初期损坏,立即危害模具冷冲压空隙的维持及齿面非常容易崩刃,减少模具使用期。因而,在线切割加工中,应挑选有效的电规准,尽量避免霉变层深层。5.高速冲床机器设备的采用高速冲床吨数,冷冲压力不足,调模大概过深。冲压机床(如冲压机)的精密度与刚度,对冲压模具使用寿命的危害极为重要。冲压机床的高精度、刚度好,冲压模具使... 【查看详情】
-
 14 02金华品质五金加工批量定制
五金加工过程中,五金表面加工细分可分为:五金喷漆加工、电镀、表面抛光加工、五金腐蚀加工等等。五金零件表面加工:1、喷漆加工:五金厂在生产大件的五金成品时候都采用了喷漆加工,通过喷漆加工使五金件避免生锈,比如:日常用品、电器外壳、工艺品等2、电镀:电镀也是五金加工普遍的一种加工工艺,通过现代工艺技术对五金件表面电镀,保证产品长时间使用下不发... 【查看详情】
-
 13 02衢州智能五金加工厂家
设计方案加工工艺模具抗压强度不足,伤口间隔太近,模具设计不科学,模版块数不足无垫块垫脚。3.调质处理:热处理淬火加工工艺不善造成形变实践经验,模具的热处理品质对模具的特性与使用期危害甚大。从模具无效缘故的剖析统计分析所知,因热疏忽大意所引起模具无效“安全事故”约占40%左右。4.线割疏忽大意地吊线线割,线割空隙解决错误,没作清角及线割的霉... 【查看详情】
-
12 02无锡精密五金加工设备制造
五金加工的产品表面质量是通过精密加工设备或者其他的方法来改变毛坯的外观尺寸、形状以及性能,让其能够达到设计图纸的要求。但精密机械加工经过车削之后所形成的外圆面,并非是完全理想的,在加工之后,零件的表面会形成一层浅浅的表面层,其特性跟内部基材的特性区别很大。精密五金加工的时候,表面在整个切削过程中处于楔入、断裂、挤压跟摩擦的受力状态,进行弹... 【查看详情】
-
12 02扬州品质五金加工报价
五金冲压件是一种生产效率较高,材料损耗较少,在五金加工成本中是较低的一种加工方式。杭州渊博五金机械有限公司成立于2015年,从事物流设备研发及制造的供应商,主要致力于钣金加工、萧山厚板激光加工、精密仪器钣金加工、机柜加工、大型设备钣金加工、机床外罩钣金加工、空间道具五金加工,钣金设计五金来图加工制作等系列产品开发、制造、销售、服务为一体的... 【查看详情】
-
 11 02南京品质五金加工价位
在五金加工行业中,精密五金是指五金行业对精度要求较高的五金加工类别,是普通五金行业的细分,一般指精度要求在。指用五金制成的机器零件或零件,以及一些小五金制品。可单独使用,也可作为辅助用具。如五金工具、五金零件、日用五金、建筑五金及安防用品等。大多数小五金产品不是日常消费品。作为工业制造的配套产品,半成品及生产工具等。只有少数日用五金产品(... 【查看详情】
-
 11 02苏州智能五金加工厂家价格
设计方案加工工艺模具抗压强度不足,伤口间隔太近,模具设计不科学,模版块数不足无垫块垫脚。3.调质处理:热处理淬火加工工艺不善造成形变实践经验,模具的热处理品质对模具的特性与使用期危害甚大。从模具无效缘故的剖析统计分析所知,因热疏忽大意所引起模具无效“安全事故”约占40%左右。4.线割疏忽大意地吊线线割,线割空隙解决错误,没作清角及线割的霉... 【查看详情】
-
 10 02盐城机械五金加工哪家好
五金加工行业目前处于高速发展态势,许多企业的零件、设备生产都需要依靠它,也因此,目前精密五金加工的要求越来越高,对加工图纸、材料、加工技术等条件都相对苛刻,因此我们需要了解如何避免加工时工件报废,提高生产效率需要做的相应准备,针对CNC精密五金加工工艺还是比较有挑战性的。。CNC加工工艺线路具备较大的可变性,一种零部件或产品能够有多种多样... 【查看详情】
-
09 02连云港机械五金加工报价
五金加工安全操作规程:在处理产品的时候。操作人员应保持正确姿势,有足够的精神应对工作,如发现身体不舒服,为个人安全,应立即离岗,并向工厂主管或高层反映。作业时一定要思想集中,禁止闲聊,互相配合,操作者切勿在烦躁、疲劳状态下操作,为个人安全,避免发生事故,保证操作安全。全体员工在上岗之前,先检查他们的服装是否符合工作要求。不能穿拖鞋... 【查看详情】
-
 09 02宁波精密五金加工厂家
五金加工的工作原理:在使用该五金加工用压平打孔装置时,首先将该装置放置在所需地点,接通至外部电源,将五金材料放置在承载架6之间,再转动螺栓7使其向下移动,从而带动压板8向下移动,以此将材料压紧,从而带动材料向后移动,直至将需要打孔的位置移动至打孔模具18的正下方,启动液压缸15,液压缸15带动液压杆16伸长,从而带动承载块17和打孔模具1... 【查看详情】
-
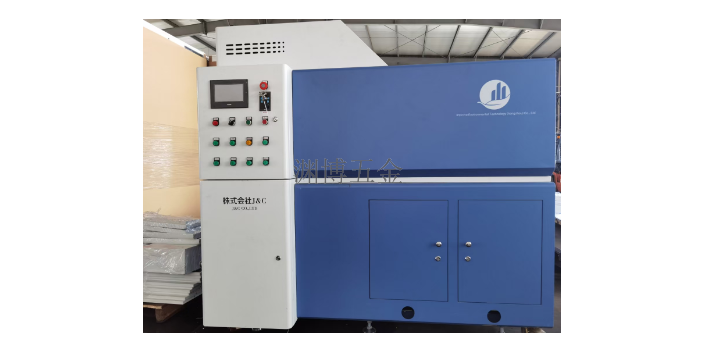 08 01衢州机柜加工设备制造
对于机柜加工中,都有哪些影响激光切割机精度的要点呢。激光束通过聚焦后的光斑的大小:激光束聚集后的光斑越小,切割精度越高,特别是切缝较小,小的光斑可达。2、工作台的走位精度决定着切割的重复精度:工作台精度越高,切割的精度越高。3、工件厚度越大,精度越低,切缝越大。由于激光光束为锥形,切缝也是锥形,厚度。4、工件材质对激光切割精度... 【查看详情】