
-
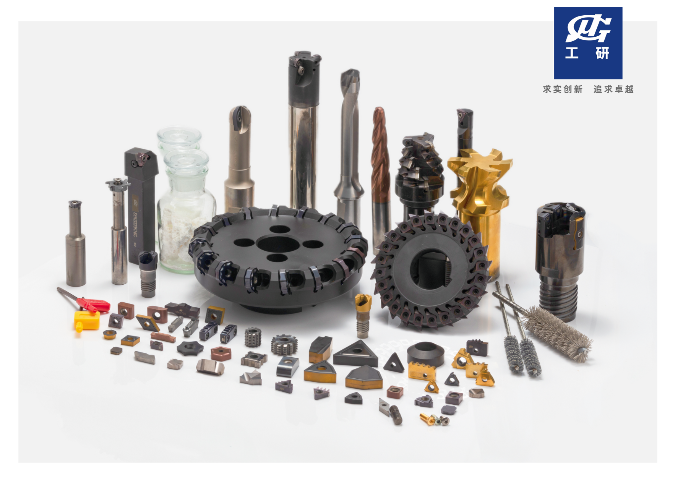 成都精密切削刀具06.28
工研所轴承刀具的发展起源于1991年部基金课题“大截面硬质合金成型刀具的开发与研究”,经过20多年的发展,CTRI可以为轴承客户提供轴承车加工和磨加工的系统解决方案。公司生产的金属陶瓷成型刀具,主...

-
 西南切削刀具批发06.28
公司致力于精密切削刀具、精密测量仪器和表面改性技术三大领域共性基础技术研究、产品开发和应用服务,建立了完善的科研、生产和经营管理体系。主导产品有螺纹刀具、轴承刀具、难加工材料切削用数控刀具、重载切削用...
-
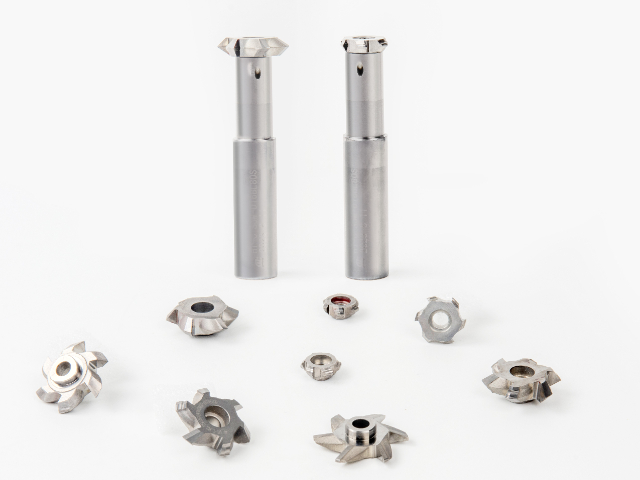 成都高效切削刀具品牌06.28
成都工研所的可换头铣刀HT-C系列,刀头和刀杆分开,打破了整体硬质合金铣刀材料形状上的限制,性价比高。刀杆采用硬质合金钎焊方式,刚性媲美整体硬质合金;刀杆采用内部冷却方式更有利于内孔零部件冷却润滑...
-
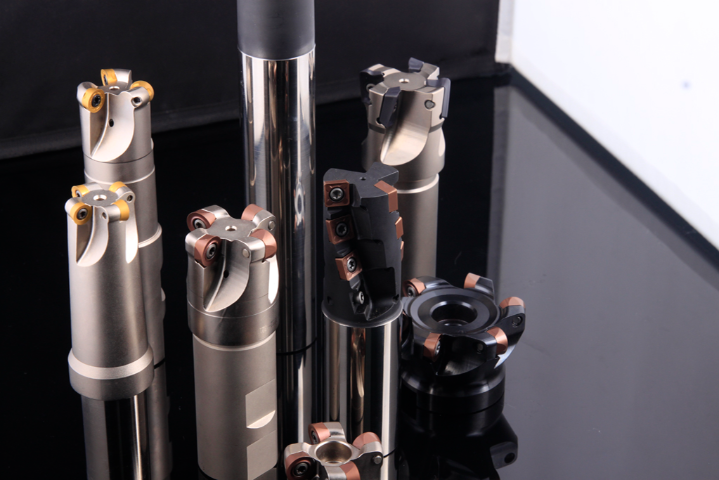 成都高效切削刀具源头厂家06.28
随着制造技术的不断发展,切削刀具的性能和寿命也在不断提高。新材料的应用、刀具涂层技术的改进以及刀具设计的创新都为切削加工提供了更高效、更精确的解决方案。 切削刀具的选择和使用需要根据具体的加...
-
高精度切削刀具是什么06.27
工研所的通用螺纹刀具是一种高性能的刀具,具有多项优势。该产品采用质量材料制造,具有高硬度和耐磨性,能够在高速加工条件下保持稳定的性能;具有精确的刀具几何形状,可以保证螺纹加工的精度和表面质量;具有...
-
 CNC切削刀具图片06.27
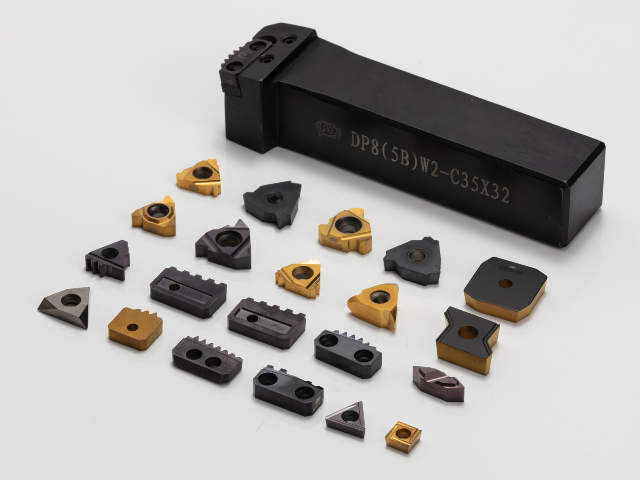
工研所轴承刀具的发展起源于1991年部基金课题“大截面硬质合金成型刀具的开发与研究”,经过20多年的发展,CTRI可以为轴承客户提供轴承车加工和磨加工的系统解决方案。公司生产的金属陶瓷成型刀具,主...
-
 国产切削刀具厂家供应06.27
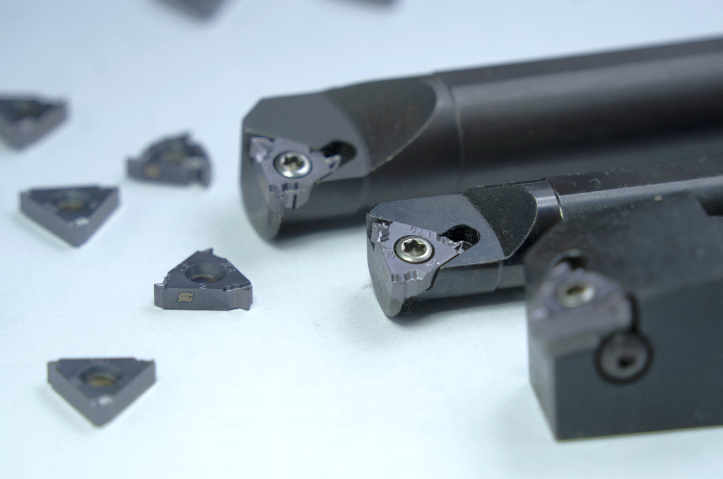
工研所利用添加稀土元素和采用特殊的烧结工艺,研发出专门的铣削车削等基体材质牌号,特别在搭配推荐的PVD复合涂层后,具有明显的韧性和耐磨性,主要用于镍基高温合金、钛合金、不锈钢、强度钢、高硬钢的铣削...
-
西南高精度切削刀具公司06.26
工研所的轴承外圈沟道刀,相对角的两种加工方式采用相同的刀片形式,在刀片反装时(刀片正面向下),刀杆沿轴向旋转180°对应的刀杆改为刀杆底面拧紧方式。在初次采购及变更加工方式时,请告知详细的加工工艺...
-
钢铁加工切削刀具生产厂家06.26
1.工研所轴承刀具包含镗孔刀具,端面刀,沟道刀,密封槽,倒角刀,大/小端油槽刀,止动槽刀等成型刀具。工研所亦提供CNC机床应用新设计和本地修磨服务,可以根据客户的需求定制刀具修磨所需的配套附件,并...
-
高速切削刀具直销06.26
工研所的轴承外圈沟道刀,相对角的两种加工方式采用相同的刀片形式,在刀片反装时(刀片正面向下),刀杆沿轴向旋转180°对应的刀杆改为刀杆底面拧紧方式。在初次采购及变更加工方式时,请告知详细的加工工艺...
-
四川切削刀具作用06.25
立方氮化硼刀具(简称PCBN刀具)、人造金刚石刀具(简称PCD刀具),是成都工具研究所早期在1973年和1980年先后在国内率先研制生产的超硬刀具,该项目曾先后获得国家“科技进步三等奖",四川省、...
-
金属切削刀具售后06.25
工研所的多齿皮带轮车刀可加工各类钢件、铸铁皮带轮。刀具采用V型定位结构,装夹稳定可靠。加工截面大,可实现多个皮带轮槽、台阶、倒角一次成型,产品精度高,且提升了加工效率。通用皮带轮车刀相比多齿皮带轮...