 首页 > 新闻中心
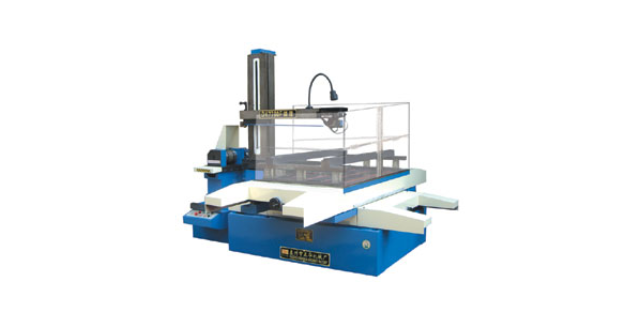
线切割机床其实就是利用数控电火花进行切割加工的一种数控机床。这是一种利用来数字来操作切割运动的,而使用电火花进行高速或者慢速切割的一种切割机床。线切割机床机器的控制台是可以直接下操作指令,这些操作指令则是全部由数字组成,在控制台上可以对需要加工的工件的切割工艺进行数字编程,而在切割操作时,只需要操作...
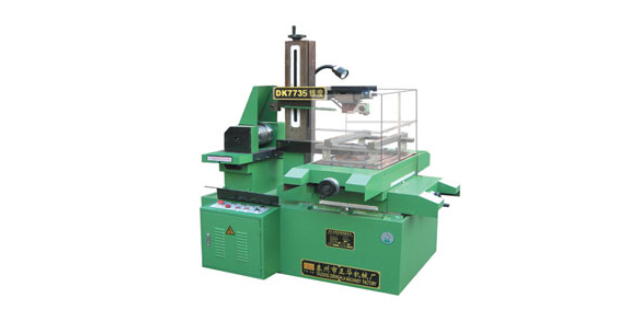
线切割机床具有的微电脑控制技术和间隙补偿的功能,能够在加工玩去昂不同形状的两种模具时间中随意调节,这个功能可以去无视电极丝损耗,达到了加工精度高的作用。线切割机床的功能是准确切割,现在被应用于切割某些稀有特殊属性金属的特殊材料加工时,由于其特性这些特殊材料加工时几乎不可能去采用机加工的方法,但使用了...
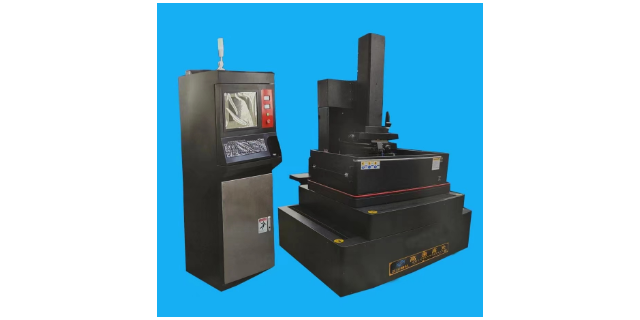
立式加工中心立式加工中心与卧式加工中心相比,结构简单,占地面积小,价格也便宜。中小型立式加工中心一般都采用固定立柱式,因为主轴箱吊在立柱一侧,通常采用方形截面框架结构、米字形或井字形筋板,以增强抗扭刚度,而且立柱是中空的,以放置主轴箱的平衡重。立式加工中心通常也有三个直线运动坐标,由溜板和工作台来实...
线切割的加工精确度可达±0.01mm,表面粗糙度Rα为1.25~2.5um。线切割可以加工用一般切削加工方法难以加工或无法加工的硬质合金和淬火刚等高硬度、复杂轮廓形状的板状金属工件,特别是对冲裁(落料)模具中的凸凹模尤其适用。数控线切割加工是机械制造中不可缺少的一种先进的加工方法,具有如下特点:(1...
立式加工中心立式加工中心与卧式加工中心相比,结构简单,占地面积小,价格也便宜。立式加工中心通常有三个直线运动坐标,由立柱或和工作台来实现平面上X、Y两个坐标轴的移动。中、小规格机床的常用的结构形式是固定立柱、工作台移动式立式加工中心的布局。立式加工中心通常有三个直线运动坐标,由溜板和工作台来实现平面...
解决方法:导致线切割机出现漏电的原因主要有以下七种,大家可以从这里着手,逐一排查线切割机漏电原因:没加装地线或地线接地电阻太大电网电位过高,三相用电严重失衡或零线在输送途中的接触不良所致机床内的电源变压器的不够绕组与壳体间击穿水泵定子或接线盒处进水。所以换水时水泵严防横放或倒置。防止残存污水流入...
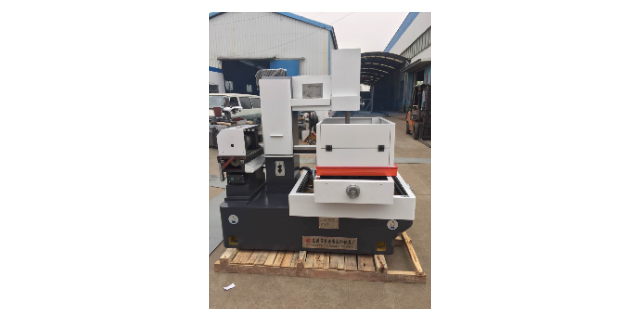
多次切割工艺的研究3.1次切割次切割的主要任务是高速稳定切割。各有关参数选取用原则如下:(1)脉冲参数:应选用高峰值电流大能量切割,采用分组脉冲和脉冲电源逐个增大方法,控制脉冲电流上升率,经获得更好的工艺效果。(2)电极丝中心轨迹的补偿量F:F=δ+1/2ΦD+⊿+S式中:F为补偿量,MM;δ为次切...
短路电流测试置“电压调整”旋钮2档,“脉冲幅度”开关接通1+2+2,“脉宽选择”旋钮3档,“间隔微调”旋钮中间位置,用较粗导线短路高频输出端(上线臂前端靠上导轮的一块钨钢是高频输出负极,工作台上沿是高频输出正极),开高频电源,开丝筒电机,开控制器高频控制开关,此时高频电源电流表指示约为2.8A(三)...
卧式加工中心卧式加工中心通常采用移动式立柱,工作台不升降,T形床身。T形床身可以做成一体,这样刚度和精度保持性能比较好,当然其铸造和加工工艺性差些。分离式T形床身的铸造和机械加工工艺性都改善,但联接部份要用定位键和的定位销定位,并用大尺寸螺栓紧用以保证刚度和精度。卧式加工中心的立柱普遍采用双立柱框架...
区分快走丝线切割,中走丝线切割,慢走丝线切割。快走丝电火花线切割的走丝速度为6~12mm/s,电极丝作高速往返运动,切割精度较差。中走丝电火花线切割是在快走丝线切割的基础上实现变频多次切割功能,是近几年发展的新工艺。慢走丝电火花线切割的走丝速度为0.2mm/s,电极丝做低速单向运动,切割精度很高...
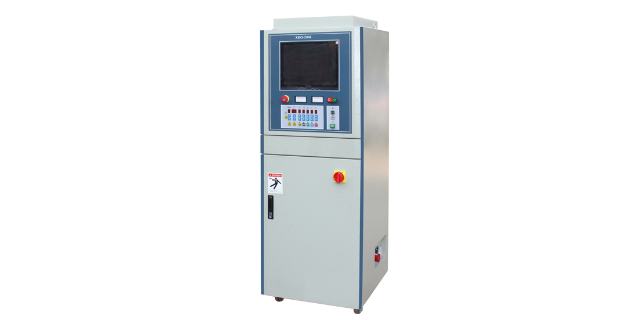
总结由于社会对产品多样化的需求更加强烈,多品种、中小批量生产的比重明显增加,中走丝加工采用传统的普通加工设备已难以适应高效率、高质量、多样化的加工要求,但中走丝加工具有结构简单、造价低以及使用消耗少等特点,因此也有其生存的空间。慢走丝的加工机床与快走丝加工机床相比,在加工效率,精度,表面质量等方面都...
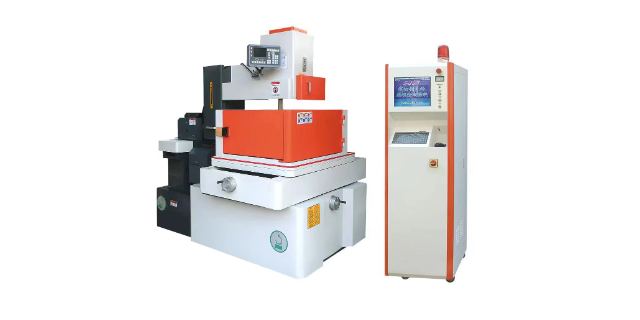
对于线切割机床中所做到的就是对于生产产品的生产过程中一定是需要按照一定的规定和要求去进行操作,这个是非常关键的一个部分,往往所可以做到的比较多的就是需要去找到更多的设备上的提升,线切割机床应该如何延长寿命,往往带来的比较多的发展就是可以做到更多的可靠性,同时也是需要符合国家相关标准,所生产的产品在市...