综合穿孔机生产
导板和导盘的比较导板和导盘是穿孔机常用的导位装置,导辊是一种老式的导位装置,现在几乎不用了。导板和导盘的区别为:1)导板对孔型的封闭好,可以根据变形区的长度设计导板的长度,而导盘在变形呈弧形分布,接触长度较短,轧辊和导盘的间隙逐渐增大,金属容易进入辊缝而产生链带;2)因导盘的主动旋转,可以提高穿孔效率,管坯也容易咬入。导板则次之3)使用导板的穿孔机的延伸系数(即可以生产的毛管小壁厚)比使用导盘的穿孔机要大。电火花穿孔机需要注重维护几个方面。综合穿孔机生产穿孔机加热速度太快时,容易导致管坯表面产生加热裂纹而造成穿孔外折。这种情况通常在穿轧合金含量较高的管坯时发生。因此,当高合金钢管坯入炉后,应采...
发布时间:2025.11.26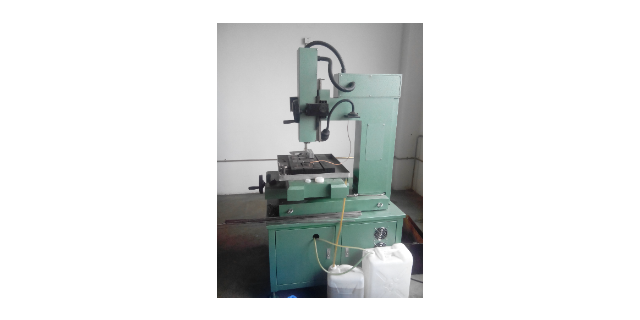
穿孔机批发公司
机架盖的打开方式?常见的机架盖打开方式有以下几种:1)整体拆卸的机架盖,多见于老式的小机组,如76机组和100的卧式穿孔机;2)机架盖侧翻式,利用液压缸将机架盖侧翻起来并放置在机架牌坊的一侧,不足的地方是增加了厂房的高度;3)侧移式,现代的穿孔机多采用此种方式,可以将机架盖移到一侧或者将机架盖一分为二分别移到两侧。4)无机盖式,压下装置装在牌坊的内侧,轧辊拆装很方便。常用的轧辊平衡装置有哪几种?轧辊平衡机构的作用是使轧辊或转鼓紧紧压在压下丝杠的端部,以消除丝杠和轧辊之间的间隙,使轧辊或转鼓能随压下螺丝一起进退。轧辊的平衡装置主要通过液压缸完成(老式穿孔机采用弹簧),作用的位置视转鼓的样式而定,...
发布时间:2025.11.05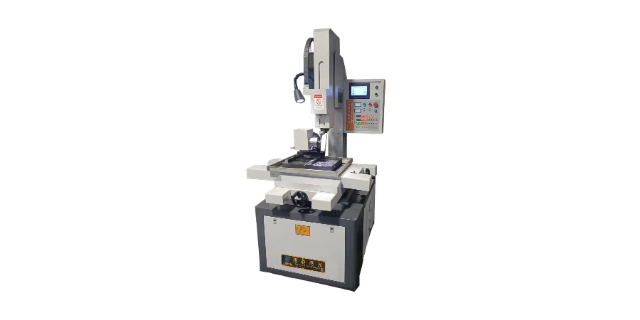
四川小孔加工穿孔机厂家现货
外折和外结疤毛管的外折和外结疤与钢质缺陷、操作不当、加热制度不合理以及工具质量不良等因素有关。(1)钢质缺陷。当管坯表面存在裂纹、严重划痕、耳子、结疤、翻皮或皮下气泡时,在穿孔过程中都有可能产生外折或外结疤。(2)操作不当。孔型调整不正确,特别是在穿轧薄壁毛管时,如果孔型封闭性不好,金属容易挤入辊缝而造成外折或外结疤。若轧辊打滑,管坯表面金属被刮削到辊缝处产生堆积,会造成外结疤。3)加热制度不合理。加热制度不合理主要包括:加热速度太快、加热温度过高或过低、加热时间过长等。穿孔机国内比较好的品牌。四川小孔加工穿孔机厂家现货穿孔机(1)可穿轧高合金钢等低塑性难变形金属。锥形辊斜轧穿孔机的轧辊直径由...
发布时间:2025.11.03
成都高速精密穿孔机生产
顶杆小车止推座的结构?为了使顶头位置在穿孔过程中能够保持不变,顶杆小车要有固定装置,这个固定装置叫做止推座。止推座一般为框架结构,顶杆小车到位后框架上液压缸(或气缸)带动楔块将小车锁死,另外一个液压缸带动楔块消除间隙。穿孔时,顶头对应轧辊的位置是否正确,直接影响毛管的质量,因此顶头的位置需要时常调整。顶头位置是由顶杆小车位置决定的。为此,在止推座上装有顶杆小车前后位置调整机构。结构一般由电机、蜗轮蜗杆组成并配以平衡液压缸消除间隙。电火花穿孔机工作原理及应用。成都高速精密穿孔机生产穿孔机安装场所应具备良好的供电和接地设施。电火花穿孔机一般需要较大的电功率支持,因此安装场所应有稳定的电源和足够的电...
发布时间:2025.10.30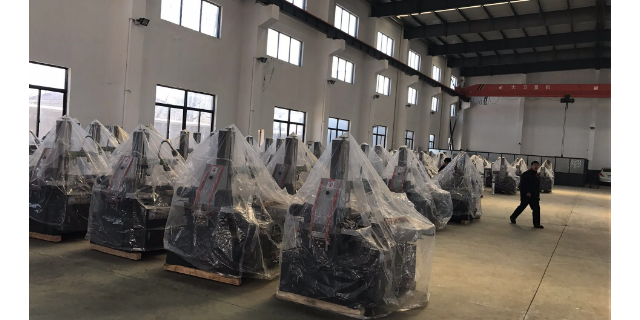
全自动穿孔机推荐品牌
导板和导盘的比较导板和导盘是穿孔机常用的导位装置,导辊是一种老式的导位装置,现在几乎不用了。导板和导盘的区别为:1)导板对孔型的封闭好,可以根据变形区的长度设计导板的长度,而导盘在变形呈弧形分布,接触长度较短,轧辊和导盘的间隙逐渐增大,金属容易进入辊缝而产生链带;2)因导盘的主动旋转,可以提高穿孔效率,管坯也容易咬入。导板则次之3)使用导板的穿孔机的延伸系数(即可以生产的毛管小壁厚)比使用导盘的穿孔机要大。四川成都穿孔机哪家好?全自动穿孔机推荐品牌穿孔机导板的设计要素有些?导板的设计原则是:一种管坯需要设计一种导板,如果是用一种管坯生产不同尺寸的毛管,可以只设计一种导板。导板的纵剖面形状应与轧...
发布时间:2025.10.28
电火花穿孔机厂
电火花穿孔机是指用电火花加工原理,加工尺寸小于5mm的孔的电火花加工机床。用于加工中小型冲模,其加工特点是不受金属材料硬度的限制,可先将模板淬火后用本机加工所需要的孔型,以保证质量和提高使用寿命。工具电极材料采用钢、铸铁、铜均可。穿孔机根据应用的介质不同大致分为两种,一种是液体穿孔机,由于液体加工时要通过铜棒小孔,可能堵塞铜棒小孔,所以小可加工0.15mm的细孔,深度也只能加工350mm。是普遍应用的,另外一种是气体穿孔机,经过铜棒小孔的介质采用的是气体,所以不易被堵塞,可加工更精密的小孔。简易电火花穿孔机制作。电火花穿孔机厂穿孔机三辊斜轧穿孔机是20世纪60年代为生产以轴承管为的机加工用中、...
发布时间:2025.10.26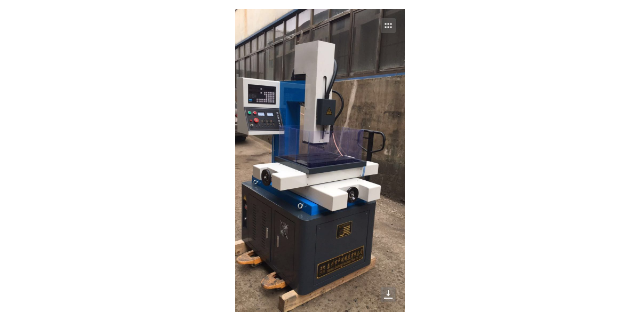
成都家政穿孔机直销
常用的轧辊平衡装置有哪几种?轧辊平衡机构的作用是使轧辊或转鼓紧紧压在压下丝杠的端部,以消除丝杠和轧辊之间的间隙,使轧辊或转鼓能随压下螺丝一起进退。轧辊的平衡装置主要通过液压缸完成(老式穿孔机采用弹簧),作用的位置视转鼓的样式而定,常用的有两种。若转鼓与轧辊固定在一起,则平衡缸的位置一般放在机架内,液压缸直接作用在转鼓上,此种方式常见于锥形辊穿孔机;另一种方式是液压缸放在机架盖上通过T形装置作用于轧辊,此种方式常见于桶形辊穿孔机。轧辊间距的调整方式有哪几种?轧辊间距的调整方式一般都是通过涡轮、涡杆来实现的,卧式穿孔机的调整机构放机架的侧面,立式穿孔机放置在在机盖上。通过一个电机带动两套涡轮、涡杆...
发布时间:2025.10.25
一站式穿孔机价格
穿孔过程的三个阶段指的是什么?斜轧穿孔整个过程可以分成三个阶段:个不稳定过程—为管坯前端金属逐步充满变形区,即从管坯同轧辊开始接触(一次咬入)到前端金属出变形区,这个阶段中存在着一次咬入和二次咬入。稳定过程—这是穿孔过程的主要阶段,从管坯前端金属充满变形区到管坯尾端金属开始离开变形区为止。第二个不稳定过程—为管坯尾端金属逐渐离开变形区到金属全部离开轧辊为止。稳定过程和不稳定过程有着明显的差别,在生产中可以很容易看到毛管头尾尺寸和中间部分尺寸有差别,一般是毛管前端直径大、尾端椭圆度大,而中间部分尺寸是一致的。造成头部直径大的原因是:前端金属在逐渐充满变形区,金属同轧辊接触面上的曳入摩擦力是逐渐增...
发布时间:2025.10.25
成都海航穿孔机加工中心
斜轧穿孔机常见的生产故障有管坯不咬入、轧卡、打滑、链带,毛管穿不透和破尾等。管坯不咬入管坯不咬入可能是由以下原因造成的:轧制中心线偏离、顶伸量太大、管坯直径太大或太小(烧损严重)、管坯压下量太大或太小、管坯温度太高或太低、轧辊磨损严重等。管坯轧卡轧卡是指管坯穿孔到一定阶段后,突然停止旋转而卡在孔型之中。造成轧卡的原因包括:管坯的直径压下量太小或太大,孔型椭圆度太大,顶头严重磨损或熔化,顶杆被卡住,管坯温度太高或太低,电气系统或液压系统故障,毛管穿偏或穿破,轧制中心线不正确等。管坯打滑在穿孔过程中,当轴向阻力大于轧辊曳入管坯前进的动力时,管坯会停止前进而原地旋转(即打滑),导致穿孔过程不能进行。...
发布时间:2025.10.23
物流穿孔机厂家
电火花穿孔机也称电火花打孔机、电火花小孔机、电火花细孔放电机,其工作原理是利用连续上下垂直运动的细金属铜管(称为电极丝)作电极,对工件进行脉冲火花放电蚀除金属成型。与电火花线切割机床、成型机不同的是,它电脉冲的电极是空心铜棒,介质从铜棒孔中间的细孔穿过,起冷却和排屑作用。电极与金属间放电产生高温腐蚀金属达到穿孔的目的,用于加工超硬钢材、硬质合金、铜、铝及任何可导电性物质的细孔。小可加工0.015mm的小孔,也可加工带有锥度的小孔,被使用在精密模具加工中,一般被当作电火花线切割机床的配套设备,用于电火花线切割加工的穿丝孔、化纤喷丝头、喷丝板的喷丝孔、滤板、筛板的群孔、发动机叶片、缸体的散热孔、液...
发布时间:2025.10.21
综合穿孔机定制
顶头的使用方式有几种?顶头的使用方式主要有以下几种:1)顶头与顶杆连接在一起一同进行循环的。顶头损坏后需要离线进行更换,一般情况下,一组顶杆6~7支,冷却站在轧线之外,占地面积较大,设备较复杂。2)顶头在线循环。即使用一支顶杆,每穿孔一次,顶头更换一次,一般情况下使用三个顶头,顶头循环的次序是1,2,3,再1,2,3。这种方式只更换顶头,使用方便,生产节奏快。但要求顶头的定位精确,工具加工精度高,设备运转正常,否则的话,容易发生顶头与顶杆连接不牢,顶头脱落的情况。3)一个顶头/顶杆单独使用。当顶头损坏后,须在线更换顶头顶杆,降低了机组作业率。电火花穿孔机遇到这些故障该如何处理?综合穿孔机定制穿...
发布时间:2025.10.20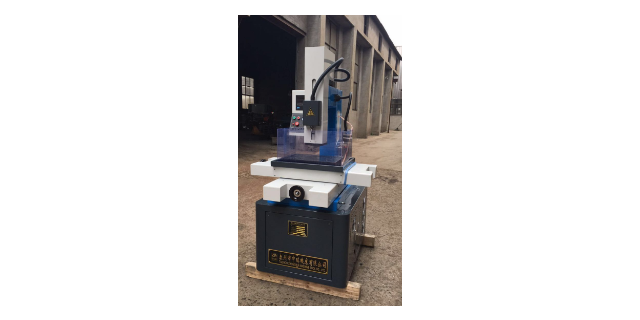
成都综合穿孔机直销
斜轧穿孔机的设备由哪几部分组成?穿孔机设备由主传动、前台、机架和后台四大部分组成。主传动一般由主电机或主电极+变速箱组成。前台设备一般包括受料槽、导管和推钢机组成。机架中包括轧辊和导向设备(导盘或导板)。后台设备主要包括定心辊、毛管回送辊道、顶杆小车、顶杆小车的止推座及将毛管从穿孔机组运送到轧辊机组的运输设备,常见的运输设备有传送链、回转臂和电动车。主传动的方式及特点?穿孔机的主传动电机可以使用直流电机或交流电机。直流电机一般通过传动轴直接与轧辊连接,而交流电机则通过减速机和传动轴与轧辊连接。一个机组可以使用一个电机,即一个电机连接减速机,减速机输出两个输出轴用来驱动轧辊。也可以每个轧辊使用一...
发布时间:2025.10.18
成都海航穿孔机按需选型
顶杆小车的作用和驱动方式?顶杆小车的作用是将顶头送到穿孔机轧辊之间的适当位置,在穿孔时承受顶头传来的轴向力。穿孔时顶杆和顶头与管坯一起转动。由于穿孔机轧辊直径一般要比管坯直径大3~5倍,故管坯的转速要比轧辊的转速高3~5倍(精确计算时要考虑滑移系数)。作用在顶杆小车上的力一般约为轧制力的30~40%,顶头和管坯接触的瞬间还产生冲击载荷。这些力全部作用在顶杆小车上。顶杆小车的前后移动的方式有液压缸驱动、有电机+滚筒+钢丝绳驱动、有电机+齿条驱动的。特点分别是:液压缸驱动的行程较短,一般在3米左右,适合于顶杆循环的机组;另外两种驱动方式适用于行程较长,一般行程在10~15米左右,非顶杆循环的机组。...
发布时间:2025.10.05
高速精密穿孔机供应
(1)压力穿孔压力穿孔是在压力机上穿孔,这种穿孔方式所用的原料是方坯和多边形钢锭。工作原理是首先将加热好的方坯或钢锭装入圆形模中(此圆形模带有很小的锥度),然后压力机驱动带有冲头的冲杆将管坯中心冲出一个圆孔。这种穿孔方式变形量很小,一般中心被冲挤开的金属正好填满方坯和圆形模的间隙,从而得到几乎无延伸的圆形毛管,延伸系数比较大不超过1.1。(2)推轧穿孔推轧穿孔是在推轧穿孔机上穿孔,这种穿孔方式是压力穿孔的改进。把固定的圆锥形模改成带圆孔型的一对轧辊。这对轧辊由电机带动方向旋转(两个轧辊的旋转方向相反),旋转着的轧辊将管坯咬入轧辊的孔型,而固定在孔型中的冲头便将管坯中心冲出一个圆孔。为了便于实现...
发布时间:2025.10.05
大功率穿孔机生产厂家
加工不稳定电极出液口偏斜,出液不直,造成加工不稳定。电极质量不高可能引起这种情况,请更换电极。加工深孔时常短路回退,可能是电极前端不直或钻夹头中心孔与导向器中心孔不同心。若电极前端不直,请换电极方向,若中心孔与导向器不同心,请用调整芯棒重新调整同心度。检查工件和电极装夹是否可靠。加工电压无法调节,或者短路或者开路,伺服系统可能有故障,请与销售商或本公司联系。放电线是否连接可靠。电极质量不高或工件材质有夹渣,造成电极端部损耗不均匀,从而出现电极斜偏,可截去斜偏部分同时要用较好的电极和工件材料。穿孔机提高顶头寿命的措施。大功率穿孔机生产厂家穿孔机顶头的种类有些?顶头按冷却方式来分,有内水冷、内外水...
发布时间:2025.10.02
四川大功率穿孔机供应
斜轧穿孔机的设备由哪几部分组成?穿孔机设备由主传动、前台、机架和后台四大部分组成。主传动一般由主电机或主电极+变速箱组成。前台设备一般包括受料槽、导管和推钢机组成。机架中包括轧辊和导向设备(导盘或导板)。后台设备主要包括定心辊、毛管回送辊道、顶杆小车、顶杆小车的止推座及将毛管从穿孔机组运送到轧辊机组的运输设备,常见的运输设备有传送链、回转臂和电动车。主传动的方式及特点?穿孔机的主传动电机可以使用直流电机或交流电机。直流电机一般通过传动轴直接与轧辊连接,而交流电机则通过减速机和传动轴与轧辊连接。一个机组可以使用一个电机,即一个电机连接减速机,减速机输出两个输出轴用来驱动轧辊。也可以每个轧辊使用一...
发布时间:2025.09.29
实验室穿孔机现货
注:Roll—轧辊;plug---顶头;diescherDisc—狄舍尔导盘8.锥形辊穿孔机和桶形辊穿孔机的比较?这两种穿孔机是当今使用的主要机组,锥形辊穿孔机的历史较短,具有更多优点。比较如下:1)桶形辊穿孔机和锥形辊穿孔机的轧辊均可以上下和左右布置;2)桶形辊穿孔机的轧辊由两个锥形组成,锥形辊穿孔机的轧辊由一个锥形组成;3)桶形辊穿孔机的轧件速度变化为小-大-小,锥形辊穿孔机的轧件速度随轧辊直径的增加从小逐步增大;4)毛管在孔型中的宽展,锥形辊穿孔机要小些,更有利金属轴向延伸变形,附加变形小,毛管内表面质量好,壁厚精度较桶形辊穿孔机高;5)锥形辊穿孔机的延伸系数比桶形辊穿孔机大,更适合穿孔...
发布时间:2025.09.21
四川综合穿孔机厂家
顶杆小车的作用和驱动方式?顶杆小车的作用是将顶头送到穿孔机轧辊之间的适当位置,在穿孔时承受顶头传来的轴向力。穿孔时顶杆和顶头与管坯一起转动。由于穿孔机轧辊直径一般要比管坯直径大3~5倍,故管坯的转速要比轧辊的转速高3~5倍(精确计算时要考虑滑移系数)。作用在顶杆小车上的力一般约为轧制力的30~40%,顶头和管坯接触的瞬间还产生冲击载荷。这些力全部作用在顶杆小车上。顶杆小车的前后移动的方式有液压缸驱动、有电机+滚筒+钢丝绳驱动、有电机+齿条驱动的。特点分别是:液压缸驱动的行程较短,一般在3米左右,适合于顶杆循环的机组;另外两种驱动方式适用于行程较长,一般行程在10~15米左右,非顶杆循环的机组。...
发布时间:2025.09.20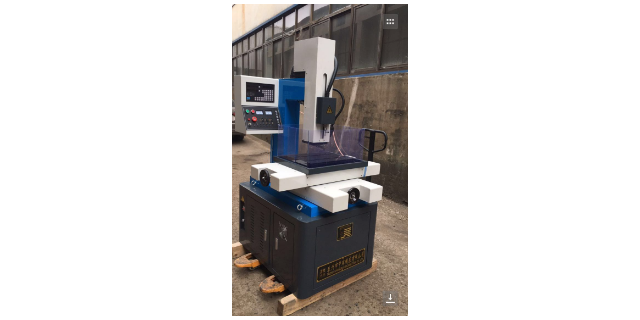
成都家政穿孔机厂
三辊式穿孔机的特点是:i.由于三个辊呈等边三角形布置,因而在变形中管坯横断面的椭圆度小;ii.由于三个辊都是驱动的,存在顶头上的轴向力,因而穿孔速度较快,但顶头上的轴向阻力比二辊式大;iii.在轧制实心管坯时,由于管坯始终受到三个方向的压缩,加上椭圆度小,一般在管坯中心不会产生破裂,即形成孔腔,从而保证了毛管内表面质量。这种变形方式更适合穿孔高合金钢管。三个轧辊穿孔时坯料和顶头容易保正对中,因此毛管几何尺寸精度高,即毛管横断面壁厚偏差小。iv.因穿孔薄壁毛管时容易形成尾三角,使毛管尾端卡在轧辊辊缝中,更适合穿孔中厚壁毛管。d/s比不超过8。哪款电火花机销量好_2023年穿孔机榜。成都家政穿孔机...
发布时间:2025.09.20
实验室穿孔机现货经营
加热速度太快时,容易导致管坯表面产生加热裂纹而造成穿孔外折。这种情况通常在穿轧合金含量较高的管坯时发生。因此,当高合金钢管坯入炉后,应采用较低的加热速度,随着管坯温度的升高,加热速度才可以随之提高。加热温度过高、加热时间太长,会使管坯表面过分“软化”,穿孔时,表面金属容易“流入”辊缝产生堆积,形成划伤或结疤。当管坯发生过热或过烧后,不*会产生内折,还会产生外折或外结疤,甚至发生碎裂。加热温度太低,钢的塑性随之降低,变形能力降低,穿孔时容易产生裂纹而形成外折。电火花穿孔机的一些问题解决方法。实验室穿孔机现货经营穿孔机管坯定心机的组成结构?定心方法有两种,即热定心和冷定心。热定心是用压缩空气或液压...
发布时间:2025.09.18
伺服穿孔机品牌推荐
导板的设计要素有些?导板的设计原则是:一种管坯需要设计一种导板,如果是用一种管坯生产不同尺寸的毛管,可以只设计一种导板。导板的纵剖面形状应与轧辊辊形相对应,也有入口锥、压缩带和出口锥组成。导板入口锥主要起到引导管坯的作用,使管坯中心线对准穿孔中心线。当管坯与上、下导板接触时,它起着限制管坯椭圆度的作用。限制椭圆度是为了避免过早形成孔腔,同时促进金属的纵向延伸。导板的出口锥起限制毛管横变形,并控制毛管轧后外径的作用。压缩带是过渡带,它不在导板的中间,而是向入口方向移动,移动值一般在20~30mm,也有到50mm的。移动的目的是:可以减小管坯在顶头上开始辗轧时的椭圆度和减小导板的轴向阻力,提高穿孔...
发布时间:2025.09.17
四川一站式穿孔机可定制
顶头的使用寿命与哪些因素有关?为延长顶头的使用寿命,应通过加强冷却水的压力来提高顶头在孔型中顶头的冷却,尤其是顶头的前部。使用内水冷主要是为了降低顶头内部温度,应尽可能降到比较低水平,冷却水压应保证在10~15bar。影响顶头寿命的因素:1)管坯材质,合金含量越高,变形抗力越大,顶头寿命越低;2)顶头化分和热处理工艺,热处理工艺决定顶头寿命。3)顶头直径,一般情况下直径越大寿命越高。4)穿孔时间和管坯长度,穿孔时间越长,顶头温度越高,顶头越容易变形和损坏。在穿轧碳钢和低合金钢时顶头的寿命为~400支,用普通顶头穿孔合金钢管坯的寿命在10支以内。穿孔机电流大怎么解决。四川一站式穿孔机可定制穿孔机...
发布时间:2025.09.12
四川高速精密穿孔机加工定制
安装场所应具备良好的供电和接地设施。电火花穿孔机一般需要较大的电功率支持,因此安装场所应有稳定的电源和足够的电容能力,以防止设备因供电不稳定而受到干扰或损坏。同时,接地设施应完善,以确保设备的电气安全。综上所述,电火花穿孔机的安装场所及位置要求涉及通风条件、地面稳定性、磁场电场干扰、环境干燥度、阳光直射、清洁程度、危险品距离、供电和接地等多个方面。在进行安装时,需综合考虑这些要求,以确保电火花穿孔机的高效、稳定和安全运行,终提高加工质量和工作效率。电火花穿孔机有问题,自己学会搞,一年省几千元红包钱。四川高速精密穿孔机加工定制穿孔机电火花穿孔机也称电火花打孔机、电火花小孔机、电火花细孔放电机,其...
发布时间:2025.08.26
物流穿孔机供应商
穿孔过程的三个阶段指的是什么?斜轧穿孔整个过程可以分成三个阶段:个不稳定过程—为管坯前端金属逐步充满变形区,即从管坯同轧辊开始接触(一次咬入)到前端金属出变形区,这个阶段中存在着一次咬入和二次咬入。稳定过程—这是穿孔过程的主要阶段,从管坯前端金属充满变形区到管坯尾端金属开始离开变形区为止。第二个不稳定过程—为管坯尾端金属逐渐离开变形区到金属全部离开轧辊为止。稳定过程和不稳定过程有着明显的差别,在生产中可以很容易看到毛管头尾尺寸和中间部分尺寸有差别,一般是毛管前端直径大、尾端椭圆度大,而中间部分尺寸是一致的。造成头部直径大的原因是:前端金属在逐渐充满变形区,金属同轧辊接触面上的曳入摩擦力是逐渐增...
发布时间:2025.08.17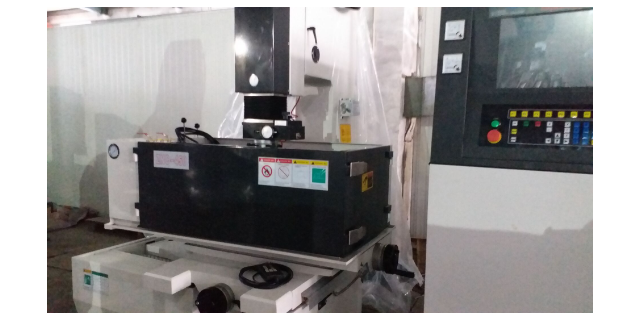
伺服穿孔机批发价格
二辊式穿孔机和三辊式穿孔机的特点?二辊式穿孔机主要有带导辊的穿孔机、带导板的穿孔机和带导盘的穿孔机,带导辊的穿孔机一般不常用,只用于穿孔软而粘的有色金属,如铜管、钛管等。带导板的穿孔机具有孔型封闭好、接触变形区长、穿出的毛管壁厚可以更薄的特点而仍然得到重视;带导盘的穿孔机越来越得到发展,它的特点是:1)生产率高,这是由于主动导盘对轧件产生轴向拉力作用,导致毛管轴向速度增加。快可以达到3~4支/分;2)由于导盘的轴向力作用,使管坯咬入容易一些,减少了形成管端内折的可能性,也可以提高壁厚的精度;3)导盘比导板有较高的耐磨性,从而减少了换工具的时间并提高了工具寿命;三辊式穿孔机的特点是:i.由于三个...
发布时间:2025.08.17
综合穿孔机批发价
管坯穿孔的方式有几种?管坯的穿孔方式有压力穿孔,推轧穿孔和斜轧穿孔。(1)压力穿孔压力穿孔是在压力机上穿孔,这种穿孔方式所用的原料是方坯和多边形钢锭。工作原理是首先将加热好的方坯或钢锭装入圆形模中(此圆形模带有很小的锥度),然后压力机驱动带有冲头的冲杆将管坯中心冲出一个圆孔。这种穿孔方式变形量很小,一般中心被冲挤开的金属正好填满方坯和圆形模的间隙,从而得到几乎无延伸的圆形毛管,延伸系数比较大不超过1.1。(2)推轧穿孔推轧穿孔是在推轧穿孔机上穿孔,这种穿孔方式是压力穿孔的改进。把固定的圆锥形模改成带圆孔型的一对轧辊。这对轧辊由电机带动方向旋转(两个轧辊的旋转方向相反),旋转着的轧辊将管坯咬入轧...
发布时间:2025.08.15
成都全自动穿孔机按需选型
穿孔机轧辊形状有哪些?穿孔机轧辊形状主要有盘式辊、桶形辊和锥形辊,盘式辊现很少使用,常用的是桶形辊和锥形辊。从大体的形状来看,桶形辊和锥形辊度一般是由两个锥形段组成的,即入口锥和出口锥。如果细分的话,入口锥又可以分为一段式和两段式,两段式是为了改善咬入条件和减少从车次数。根据毛管扩径量的需求,出口锥也可以分为一段式和两段式,两段式用于大扩径量的机组。另外,有的轧辊在入口锥和出口锥之间采用过渡带即轧制带,有的则没有。轧制带的作用是防止两锥相接处形成尖锐棱角,这种棱角在穿孔时会使毛管外表面产生划伤。简易电火花穿孔机制作。成都全自动穿孔机按需选型穿孔机管坯穿孔的方式有几种?管坯的穿孔方式有压力穿孔,...
发布时间:2025.08.15
一站式穿孔机厂家直销
(1)钢质缺陷。如果管坯低倍组织不合格(中心疏松严重、残余缩孔超标、中心裂纹,非金属夹杂物富集)、柱状晶发达等,毛管内表面容易产生内折和内结疤。塑性较差的合金钢,穿孔时产生内折的几率比碳钢大。(2)操作不当。当孔型或工艺参数调整不当(如顶头前压下率太大或太小、轧辊转速太高、喂入角太小、椭圆度太大)、定心孔形状不正确或定心孔表面不光滑等,毛管表面存在产生内折和内结疤的风险。(3)加热温度不合理。若加热温度太低,钢的塑性也低,管坯穿孔时容易产生内折;而加热温度太高,如果金属发生过热,毛管会产生“网状”内折,一旦发生过烧,晶界间出现熔断,毛管内表面会出现“掉肉”、破裂。穿孔时,毛管温度会高于穿孔前的...
发布时间:2025.08.14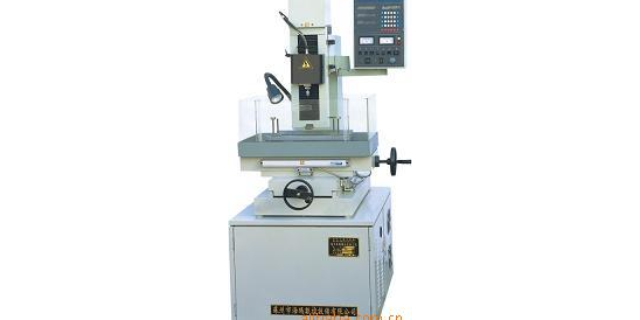
成都实验室穿孔机推荐厂家
顶头的使用寿命与哪些因素有关?为延长顶头的使用寿命,应通过加强冷却水的压力来提高顶头在孔型中顶头的冷却,尤其是顶头的前部。使用内水冷主要是为了降低顶头内部温度,应尽可能降到比较低水平,冷却水压应保证在10~15bar。影响顶头寿命的因素:1)管坯材质,合金含量越高,变形抗力越大,顶头寿命越低;2)顶头化分和热处理工艺,热处理工艺决定顶头寿命。3)顶头直径,一般情况下直径越大寿命越高。4)穿孔时间和管坯长度,穿孔时间越长,顶头温度越高,顶头越容易变形和损坏。在穿轧碳钢和低合金钢时顶头的寿命为~400支,用普通顶头穿孔合金钢管坯的寿命在10支以内。简易电火花穿孔机制作。成都实验室穿孔机推荐厂家穿孔...
发布时间:2025.08.13
成都家政穿孔机采购
注:Roll—轧辊;plug---顶头;diescherDisc—狄舍尔导盘8.锥形辊穿孔机和桶形辊穿孔机的比较?这两种穿孔机是当今使用的主要机组,锥形辊穿孔机的历史较短,具有更多优点。比较如下:1)桶形辊穿孔机和锥形辊穿孔机的轧辊均可以上下和左右布置;2)桶形辊穿孔机的轧辊由两个锥形组成,锥形辊穿孔机的轧辊由一个锥形组成;3)桶形辊穿孔机的轧件速度变化为小-大-小,锥形辊穿孔机的轧件速度随轧辊直径的增加从小逐步增大;4)毛管在孔型中的宽展,锥形辊穿孔机要小些,更有利金属轴向延伸变形,附加变形小,毛管内表面质量好,壁厚精度较桶形辊穿孔机高;5)锥形辊穿孔机的延伸系数比桶形辊穿孔机大,更适合穿孔...
发布时间:2025.08.10
 热门标签