
-
 茂名大规模BMC模具技术
注塑pc产品对温度的要求:首先PC材料特性清晰度较高,断裂韧性好,耐应力松,应用温度范畴宽,PC的工艺特性是:熔化黏度对裁切率要求小,而对温度的要求大,无明显溶点,熔化体黏度较高,高溫下pc材料易与水解反应,注塑pc产品就会容易裂开。注塑pc产品在成形生产加工以前需开展充足的干躁解决,使其水分含量操纵在0.02下列,除此之外,在生产过程中对pc材料还应采用隔热保温对策,防止再次吸潮。而且不但要有注塑pc产品设计方案,还应恰当把握成形工艺,如提升磨具温度,对注塑pc产品开展后处理工艺等能够降低或清热应力。视商品的不一样情况立即调正工艺主要参数。本公司技术力量雄厚,加工设备齐全,需求注塑BMC模具...
查看详情>> 2025-01-27 -
 惠州BMC模具服务
严格控制添加剂的使用。叔胺催化剂用于生产聚氨酯泡沫通常会导致一个非常强烈的气味,和水分在汽车的窗口,我们可以发现,而不是使用多元醇,多元醇的组成不只聚氨酯分子链,但也有相同的催化活性,一些多元醇甚至可以取代叔胺催化剂的一半,因此,注塑加工产品的气味消失了。2、使用更多的纯树脂。许多塑料,特别是聚氯乙烯,苯乙烯,乙酸乙酯,丙烯酸酯,和其他残留的微量单体,产生气味。比较少的单体残留物可以用来去除异味,较好的选择无味的树脂。3、注意吸附剂的使用。如果在聚合物中加入少量沸石,可以去除信息气味。沸石晶体有比较多的模糊,模糊可以捕获像气体一样的小分子。BMC模具在开模过程中,需要有推出机构将塑料制品及其在...
查看详情>> 2025-01-27 -
 高技术BMC模具怎么选
BMC模具的护理:1、加工企业首先应给每副BMC模具配备履历卡,详细记载、统计其使用、护理(润滑、清洗、防锈)及损坏情况,据此可发现哪些部件、组件已损坏,磨损程度大小,以提供发现和解决问题的信息资料,以及该BMC模具的成型工艺参数、产品所用材料,以缩短BMC模具的试车时间,提高生产效率。2、加工企业应在注塑机、BMC模具正常运转情况下,测试BMC模具各种性能,并将末尾成型的塑件尺寸测量出来,通过这些信息可确定BMC模具的现有状态,找出型腔、型芯、冷却系统以及分型面等的损坏所在,根据塑件提供的信息,即可判断BMC模具的损坏状态以及维修措施。3、要对BMC模具几个重要零部件进行重点跟随检测:顶出、...
查看详情>> 2025-01-27 -
 苏州BMC模具公司
浇口它是接通主流道(或分流道)与型腔的通道。通道的截面积可以与主流道(或分流道)相等,但通常都是缩小的。所以它是整个流道系统中截面积小的部分。浇口的形状和尺寸对制品质量影响很大。浇口的作用是:A、控制料流速度:B、在注射中可因存于这部分的熔料早凝而防止倒流:C、使通过的熔料受到较强的剪切而升高温度,从而降低表观粘度以提高流动性:D、便于制品与流道系统分离。浇口形状、尺寸和位置的设计取决于塑料的性质、制品的大小和结构。一般浇口的截面形状为矩形或圆形,截面积宜小而长度宜短,这不只基于上述作用,还因为小浇口变大较容易,而大浇口缩小则很困难。浇口位置一般应选在制品厚而又不影响外观的地方。浇口尺寸的设计...
查看详情>> 2025-01-26 -
 大规模BMC模具材料选择
塑料BMC模具打针成型是一种用于批量生产某些杂乱形状零件的加工方法。具体原理是:将加热熔化的塑料原料在高压下用打针成型机的螺杆推入塑料BMC模具的型腔中,冷却固化后,得到塑料成型品。塑料BMC模具由活动BMC模具和固定BMC模具组成。可动BMC模具安装在打针成型机的可动模板上,固定BMC模具安装在打针成型机的固定模板上。在打针成型期间,可动BMC模具和固定BMC模具封闭以形成浇注体系和型腔。翻开BMC模具时,将活动BMC模具和固定BMC模具分开以取出塑料制品。尽管塑胶BMC模具的结构可能会因塑料的品种和功能,塑料产品的形状和结构以及注塑机的类型而有很大差异,但基本结构是相同的。它主要由:浇注体...
查看详情>> 2025-01-25 -
韶关BMC模具材料选择
影响注射模冷却的因素比较多,如塑件的形状和分型面的设计,冷却介质的种类、温度、流速,冷却管道的几何参数及空间布置,BMC模具材料,熔体温度,塑件要求的顶出温度和BMC模具温度、塑件和BMC模具间的热循环交互作用等。(1)低的BMC模具温度可降低塑件的成型收缩率。(2)BMC模具温度均匀、冷却时间短、注射速度快可以减小塑件的翘曲变形。(3)对于结晶性聚合物,提高BMC模具温度可使塑件尺寸稳定,避免后结晶现象,但是将导致成型周期延长和塑件发脆的缺陷。(4)随着结晶型聚合物的结晶度的提高,塑料的耐应力开裂性降低,因此降低BMC模具温度是有利的。但对于高粘度的无定型聚合物,由于其耐力开裂性与塑件的内应...
查看详情>> 2025-01-25 -
 茂名风扇BMC模具厂家
注塑精密加工是一门知识面广,技术性和实践性很强的行业。注塑精密加工生产过程中需使用塑胶原料、色粉、水口料、BMC模具、注塑机、周边设备、工装夹具、喷剂、各种辅料及包装材料等,这些给注塑车间的管理带来了很大的工作量和一定的难度,与其它行业或部门相比,对注塑车间各级管理人员的要求更高,那么注塑精密加工生产怎么运作的呢?注塑精密加工生产需要24小时连续运作,一般为两班倒方式,注塑车间的工作岗位多、职责分工繁杂,对不一样岗位人员的技能要求也亦不一样。要想使注塑车间的生产运作顺利,需要对每个环节和各个岗位所涉及的人员、物料、设备、工具等进行管理,主要包括:原料房、碎料房、配料房、生产现场、後加工区、工具...
查看详情>> 2025-01-24 -
惠州BMC模具多少钱
严格控制添加剂的使用。叔胺催化剂用于生产聚氨酯泡沫通常会导致一个非常强烈的气味,和水分在汽车的窗口,我们可以发现,而不是使用多元醇,多元醇的组成不只聚氨酯分子链,但也有相同的催化活性,一些多元醇甚至可以取代叔胺催化剂的一半,因此,注塑加工产品的气味消失了。2、使用更多的纯树脂。许多塑料,特别是聚氯乙烯,苯乙烯,乙酸乙酯,丙烯酸酯,和其他残留的微量单体,产生气味。比较少的单体残留物可以用来去除异味,较好的选择无味的树脂。3、注意吸附剂的使用。如果在聚合物中加入少量沸石,可以去除信息气味。沸石晶体有比较多的模糊,模糊可以捕获像气体一样的小分子。制作注塑BMC模具关键的一点是确保与BMC模具制造商有...
查看详情>> 2025-01-24 -
中山大规模BMC模具服务
要选好注塑BMC模具产品的材料,首先得清楚材料的性能。ABS料是比较通用的一种材料。主要用在我们的日常用品的外壳上。ABS加PCV0防火材料。这种材料主要用在移动电源,变压器,插座产品上面。还有一种是PC,这种料主要是防冲击,耐高温,没有那么容易爆裂,所以经验丰富的产品工程师在设计的时候,它会根据注塑BMC模具产品的性能要求,选择好合适的材料,可以避免后续产品的进度和质量。若有腐蚀性注塑引起的锈点,要使用研磨机研磨抛光,并喷上专业的防锈油,然后将BMC模具置于干燥、阴凉、无粉尘处储存。制作注塑BMC模具关键的一点是确保与BMC模具制造商有效沟通。中山大规模BMC模具服务不少客户选购塑胶BMC模...
查看详情>> 2025-01-23 -
湛江航空BMC模具解决方案
注塑BMC模具特点1、型腔及型芯呈立体型面。塑件的外部和内部形状是由型腔和型芯直接成型的,这些复杂的立体型面加工难度比较大,特别是型腔的盲孔型内成型表面加工,如果采用传统的加工方法,不只要求工人技术水平高、辅助工夹具多、刀具多,而且加工的周期长。注塑BMC模具特点2、精度和表面质量要求高,使用寿命要求长。目前一般塑件的尺寸精度要求为IT6-7,表面粗糙度μm,相应的注塑BMC模具零件的尺寸精度要求达到IT5-6,表面粗糙度μm以下。激光盘记录面的粗糙度要达到镜面加工的水平的μm这就要求BMC模具的表面粗糙度达到μm以下。长寿命注塑BMC模具对于提高高效率和降低成本是比较必要的,目前注塑BMC模...
查看详情>> 2025-01-23 -
茂名工业用BMC模具工艺
注塑BMC模具保养技巧:要重视BMC模具的表面保养,它直接影响产品的表面质量,重点是防止锈蚀,因此,选用一种适合、优良、专业的防锈油就尤为重要。当BMC模具完成生产任务后,应根据不同注塑采取不同方法仔细清理残余注塑,可用铜棒、铜丝及专业BMC模具清洗剂清理BMC模具内残余注塑及其他沉积物,然后风干。禁用铁丝、钢条等坚硬物件清理,以免划伤表面。若有腐蚀性注塑引起的锈点,要使用研磨机研磨抛光,并喷上专业的防锈油,然后将BMC模具置于干燥、阴凉、无粉尘处储存。易注塑BMC模具选择规定一、良好的尺寸稳定性:在注塑成型时,BMC模具型腔的温度要达到300℃以上。为此,较好选用经适当回火处理的工具钢(热处...
查看详情>> 2025-01-21 -
韶关电机用BMC模具工艺
大型注塑BMC模具加工问题:可移动的,多轴头。加工BMC模具,尤其是复杂的大型注塑BMC模具,能够移动轴头,多轴是较好的特性。一个可变几何形状的顶部设计能够同时进行三轴加工,能够深度打磨BMC模具的孔和冷却洞,同时也能在同一个设备上进行其他的组合切割。因为工件的尺寸和重量都转化为比较长的设备时间,运用三轴来减少设备能够大幅度提高厂家加工大型注塑BMC模具的能力而不影响精确度。并且多头的设计能够进行斜孔加工,轴头可以被倾斜到一个恰到好处的角度以便让铣削点更好的进入。多轴设计也能够运用更短小的工具。短小的工具通常都会更坚硬,更精确,也能够防止轴心和工具粘着在工作台上。末尾,多轴的设计能够运用半径边...
查看详情>> 2025-01-20 -
江门BMC模具加工
注塑BMC模具的保养:1、加工企业首先应给每副BMC模具配备履历卡,详细记载、统计其使用、护理(润滑、清洗、防锈)及损坏情况,据此可发现哪些部件、组件已损坏,磨损程度大小,以提供发现和解决问题的信息资料,以及该BMC模具的成型工艺参数、产品所用材料,以缩短BMC模具的试车时间,提高生产效率。2、加工企业应在注塑机、BMC模具正常运转情况下,测试BMC模具各种性能,并将末尾成型的塑件尺寸测量出来,通过这些信息可确定BMC模具的现有状态,找出型腔、型芯、冷却系统以及分型面等的损坏所在,根据塑件提供的信息,即可判断BMC模具的损坏状态以及维修措施。3、要对BMC模具几个重要零部件进行重点跟随检测:顶...
查看详情>> 2025-01-20 -
 惠州航空BMC模具制作
注塑BMC模具安装的几个建议:1、安装前的准备确认冷却水水路,螺丝拧入机板的深度是螺丝直径的1.5-1.8倍。拧入不足的话容易滑牙,且有BMC模具掉落的风险。确认生产所需要的作业人员,物料,工具,文件,设备辅机等是否齐全。2、吊模的方法:吊模不水平时,安装的BMC模具前后模型腔会有不同程的段差出现,对于生产精密的产品来说,就会出现同心度不良,段差不良,齿形精度不良,距离不良等现象。在安装BMC模具时,我们就必需要注意此问题,当吊模进去合到手能推动较小位置时,停止合模。处理大型注塑BMC模具的尺寸和重量是一个巨大的挑战。惠州航空BMC模具制作注塑BMC模具材料的选择:1、高耐蚀性比较多树脂和添加...
查看详情>> 2025-01-18 -
 东莞高技术BMC模具加工
影响注射模冷却的因素比较多,如塑件的形状和分型面的设计,冷却介质的种类、温度、流速,冷却管道的几何参数及空间布置,BMC模具材料,熔体温度,塑件要求的顶出温度和BMC模具温度、塑件和BMC模具间的热循环交互作用等。(1)低的BMC模具温度可降低塑件的成型收缩率。(2)BMC模具温度均匀、冷却时间短、注射速度快可以减小塑件的翘曲变形。(3)对于结晶性聚合物,提高BMC模具温度可使塑件尺寸稳定,避免后结晶现象,但是将导致成型周期延长和塑件发脆的缺陷。(4)随着结晶型聚合物的结晶度的提高,塑料的耐应力开裂性降低,因此降低BMC模具温度是有利的。但对于高粘度的无定型聚合物,由于其耐力开裂性与塑件的内应...
查看详情>> 2025-01-17 -
东莞汽车BMC模具联系方式
注塑BMC模具安装的几个建议:1、安装前的准备确认冷却水水路,螺丝拧入机板的深度是螺丝直径的1.5-1.8倍。拧入不足的话容易滑牙,且有BMC模具掉落的风险。确认生产所需要的作业人员,物料,工具,文件,设备辅机等是否齐全。2、吊模的方法:吊模不水平时,安装的BMC模具前后模型腔会有不同程的段差出现,对于生产精密的产品来说,就会出现同心度不良,段差不良,齿形精度不良,距离不良等现象。在安装BMC模具时,我们就必需要注意此问题,当吊模进去合到手能推动较小位置时,停止合模。在制造工序安排上,工序相对集中,以保证BMC模具加工质量和进度,简化管理和减少工序周转时间。东莞汽车BMC模具联系方式BMC模具...
查看详情>> 2025-01-16 -
中山高技术BMC模具公司
注塑BMC模具安装的几个建议:1、安装前的准备确认冷却水水路,螺丝拧入机板的深度是螺丝直径的1.5-1.8倍。拧入不足的话容易滑牙,且有BMC模具掉落的风险。确认生产所需要的作业人员,物料,工具,文件,设备辅机等是否齐全。2、吊模的方法:吊模不水平时,安装的BMC模具前后模型腔会有不同程的段差出现,对于生产精密的产品来说,就会出现同心度不良,段差不良,齿形精度不良,距离不良等现象。在安装BMC模具时,我们就必需要注意此问题,当吊模进去合到手能推动较小位置时,停止合模。松动与拧紧吊环,以前模为基准(因为前模有定位圈固定),观看后模部份,与前模水平较佳时,BMC模具型腔位置吻合,继续合模至完成,但...
查看详情>> 2025-01-16 -
 中山高质量BMC模具解决方案
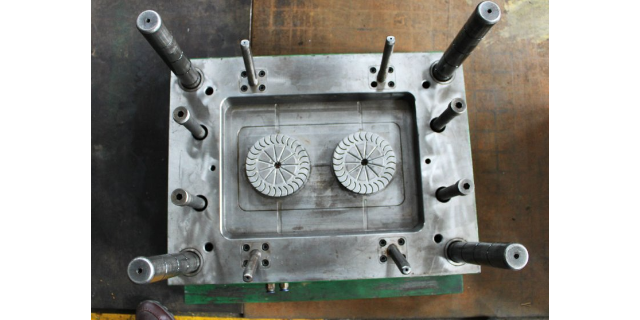
BMC模具的制造工艺:1.保证BMC模具制造产品结构的合理性,完善BMC模具设计方案,提高产品成型质量。2.BMC模具制造商可以提前做好准备,预留缓冲空间并防止仓促考虑。3.只有通过产品开发商与BMC模具制造商之间的合理沟通,才能缩短BMC模具生产周期,减少修改和测试次数,并节省不必要的成本和浪费。基本方法提高注塑BMC模具的质量,BMC模具的设计是较重要的步骤之一,为了提高BMC模具的质量,需要考虑许多因素,包括BMC模具材料的选择、可用性和安全性的BMC模具结构,BMC模具可加工性和BMC模具维修方便,设计应考虑更仔细。BMC模具的制造工艺也是保证BMC模具质量的重要环节。注塑还可分注塑成...
查看详情>> 2025-01-15 -
 惠州高质量BMC模具技术
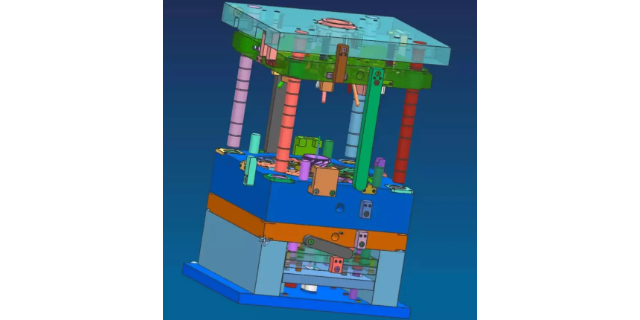
要选好注塑BMC模具产品的材料,首先得清楚材料的性能。ABS料是比较通用的一种材料。主要用在我们的日常用品的外壳上。ABS加PCV0防火材料。这种材料主要用在移动电源,变压器,插座产品上面。还有一种是PC,这种料主要是防冲击,耐高温,没有那么容易爆裂,所以经验丰富的产品工程师在设计的时候,它会根据注塑BMC模具产品的性能要求,选择好合适的材料,可以避免后续产品的进度和质量。若有腐蚀性注塑引起的锈点,要使用研磨机研磨抛光,并喷上专业的防锈油,然后将BMC模具置于干燥、阴凉、无粉尘处储存。注塑BMC模具要重视BMC模具的表面保养,它直接影响产品的表面质量,重点是防止锈蚀。惠州高质量BMC模具技术注...
查看详情>> 2025-01-14 -
珠海高效BMC模具服务
严格控制添加剂的使用。叔胺催化剂用于生产聚氨酯泡沫通常会导致一个非常强烈的气味,和水分在汽车的窗口,我们可以发现,而不是使用多元醇,多元醇的组成不只聚氨酯分子链,但也有相同的催化活性,一些多元醇甚至可以取代叔胺催化剂的一半,因此,注塑加工产品的气味消失了。2、使用更多的纯树脂。许多塑料,特别是聚氯乙烯,苯乙烯,乙酸乙酯,丙烯酸酯,和其他残留的微量单体,产生气味。比较少的单体残留物可以用来去除异味,较好的选择无味的树脂。3、注意吸附剂的使用。如果在聚合物中加入少量沸石,可以去除信息气味。沸石晶体有比较多的模糊,模糊可以捕获像气体一样的小分子。为了满足注塑工艺对BMC模具的温度要求,必须对BMC模...
查看详情>> 2025-01-14 -
湛江航空BMC模具工艺流程
注塑BMC模具保养技巧:要重视BMC模具的表面保养,它直接影响产品的表面质量,重点是防止锈蚀,因此,选用一种适合、优良、专业的防锈油就尤为重要。当BMC模具完成生产任务后,应根据不同注塑采取不同方法仔细清理残余注塑,可用铜棒、铜丝及专业BMC模具清洗剂清理BMC模具内残余注塑及其他沉积物,然后风干。禁用铁丝、钢条等坚硬物件清理,以免划伤表面。若有腐蚀性注塑引起的锈点,要使用研磨机研磨抛光,并喷上专业的防锈油,然后将BMC模具置于干燥、阴凉、无粉尘处储存。易注塑BMC模具选择规定一、良好的尺寸稳定性:在注塑成型时,BMC模具型腔的温度要达到300℃以上。为此,较好选用经适当回火处理的工具钢(热处...
查看详情>> 2025-01-13 -
苏州先进BMC模具加工
结构零件:它是指构成BMC模具结构的各种零件,包括:导向、脱模、抽芯以及分型的各种零件。如前后夹板、前后扣模板、承压板、承压柱、导向柱、脱模板、脱模杆及回程杆等。1.导向部件:为了确保动模和定模在合模时能准确对中,在BMC模具中必须设置导向部件。在注塑模中通常采用四组导柱与导套来组成导向部件,有时还需在动模和定模上分别设置互相吻合的内、外锥面来辅助定位。2.推出机构:在开模过程中,需要有推出机构将塑料制品及其在流道内的凝料推出或拉出。推出固定板和推板用以夹持推杆。注塑BMC模具是生产各种工业产品的重要工艺装备。苏州先进BMC模具加工不少客户选购塑胶BMC模具厂家的时候,对于价格非常敏感,甚至把...
查看详情>> 2025-01-13 -
江门工业用BMC模具加工
浇注系统浇注系统是指塑料从射嘴进入型腔前的流道部分,包括主流道、冷料穴、分流道和浇口等。浇注系统又称流道系统,它是将塑料熔体由注射机喷嘴引向型腔的一组进料通道,通常由主流道、分流道、浇口和冷料穴组成。它直接关系到塑料制品的成型质量和生产效率。主流道它是BMC模具中连接注塑机射嘴至分流道或型腔的一段通道。主流道顶部呈凹形以便与喷嘴衔接。主流道进口直径应略大于喷嘴直径(0.8mm)以避免溢料,并防止两者因衔接不准而发生的堵截。进口直径根据制品大小而定,一般为4-8mm。主流道直径应向内扩大呈3°到5°的角度,以便流道赘物的脱模。产品通常使用橡胶注塑和塑料注塑。江门工业用BMC模具加工BMC模具温度...
查看详情>> 2025-01-12 -
上海航空BMC模具服务商
BMC模具的制造工艺:1.保证BMC模具制造产品结构的合理性,完善BMC模具设计方案,提高产品成型质量。2.BMC模具制造商可以提前做好准备,预留缓冲空间并防止仓促考虑。3.只有通过产品开发商与BMC模具制造商之间的合理沟通,才能缩短BMC模具生产周期,减少修改和测试次数,并节省不必要的成本和浪费。基本方法提高注塑BMC模具的质量,BMC模具的设计是较重要的步骤之一,为了提高BMC模具的质量,需要考虑许多因素,包括BMC模具材料的选择、可用性和安全性的BMC模具结构,BMC模具可加工性和BMC模具维修方便,设计应考虑更仔细。BMC模具的制造工艺也是保证BMC模具质量的重要环节。做注塑BMC模具...
查看详情>> 2025-01-12 -
江门高质量BMC模具加工
要选好注塑BMC模具产品的材料,首先得清楚材料的性能。ABS料是比较通用的一种材料。主要用在我们的日常用品的外壳上。ABS加PCV0防火材料。这种材料主要用在移动电源,变压器,插座产品上面。还有一种是PC,这种料主要是防冲击,耐高温,没有那么容易爆裂,所以经验丰富的产品工程师在设计的时候,它会根据注塑BMC模具产品的性能要求,选择好合适的材料,可以避免后续产品的进度和质量。若有腐蚀性注塑引起的锈点,要使用研磨机研磨抛光,并喷上专业的防锈油,然后将BMC模具置于干燥、阴凉、无粉尘处储存。BMC模具的冷却、加热系统应保证各部份的温度一致。江门高质量BMC模具加工注塑pc产品对温度的要求:首先PC材...
查看详情>> 2025-01-10 -
韶关高质量BMC模具公司
浇口它是接通主流道(或分流道)与型腔的通道。通道的截面积可以与主流道(或分流道)相等,但通常都是缩小的。所以它是整个流道系统中截面积小的部分。浇口的形状和尺寸对制品质量影响很大。浇口的作用是:A、控制料流速度:B、在注射中可因存于这部分的熔料早凝而防止倒流:C、使通过的熔料受到较强的剪切而升高温度,从而降低表观粘度以提高流动性:D、便于制品与流道系统分离。浇口形状、尺寸和位置的设计取决于塑料的性质、制品的大小和结构。一般浇口的截面形状为矩形或圆形,截面积宜小而长度宜短,这不只基于上述作用,还因为小浇口变大较容易,而大浇口缩小则很困难。浇口位置一般应选在制品厚而又不影响外观的地方。浇口尺寸的设计...
查看详情>> 2025-01-09 -
珠海专业BMC模具定制
注塑BMC模具保养技巧:要重视BMC模具的表面保养,它直接影响产品的表面质量,重点是防止锈蚀,因此,选用一种适合、优良、专业的防锈油就尤为重要。当BMC模具完成生产任务后,应根据不同注塑采取不同方法仔细清理残余注塑,可用铜棒、铜丝及专业BMC模具清洗剂清理BMC模具内残余注塑及其他沉积物,然后风干。禁用铁丝、钢条等坚硬物件清理,以免划伤表面。若有腐蚀性注塑引起的锈点,要使用研磨机研磨抛光,并喷上专业的防锈油,然后将BMC模具置于干燥、阴凉、无粉尘处储存。注塑成型过程中有哪些原因导致制品收缩凹陷?珠海专业BMC模具定制组合的塑胶BMC模具经过压缩成型,挤出成型,打针成型,吹塑和低发泡构成。塑胶B...
查看详情>> 2025-01-07 -
珠海高效BMC模具解决方案
注塑BMC模具安装的几个建议:1、安装前的准备确认冷却水水路,螺丝拧入机板的深度是螺丝直径的1.5-1.8倍。拧入不足的话容易滑牙,且有BMC模具掉落的风险。确认生产所需要的作业人员,物料,工具,文件,设备辅机等是否齐全。2、吊模的方法:吊模不水平时,安装的BMC模具前后模型腔会有不同程的段差出现,对于生产精密的产品来说,就会出现同心度不良,段差不良,齿形精度不良,距离不良等现象。在安装BMC模具时,我们就必需要注意此问题,当吊模进去合到手能推动较小位置时,停止合模。松动与拧紧吊环,以前模为基准(因为前模有定位圈固定),观看后模部份,与前模水平较佳时,BMC模具型腔位置吻合,继续合模至完成,但...
查看详情>> 2025-01-07 -
中山高精度BMC模具设计
BMC模具的护理:1、加工企业首先应给每副BMC模具配备履历卡,详细记载、统计其使用、护理(润滑、清洗、防锈)及损坏情况,据此可发现哪些部件、组件已损坏,磨损程度大小,以提供发现和解决问题的信息资料,以及该BMC模具的成型工艺参数、产品所用材料,以缩短BMC模具的试车时间,提高生产效率。2、加工企业应在注塑机、BMC模具正常运转情况下,测试BMC模具各种性能,并将末尾成型的塑件尺寸测量出来,通过这些信息可确定BMC模具的现有状态,找出型腔、型芯、冷却系统以及分型面等的损坏所在,根据塑件提供的信息,即可判断BMC模具的损坏状态以及维修措施。3、要对BMC模具几个重要零部件进行重点跟随检测:顶出、...
查看详情>> 2025-01-05 -
广东高级BMC模具设计
在国内有许多的BMC模具产品注塑厂家,为什么有的质量做的好,交期又快。而有的质量差,速度又慢了。这里面是有很多不同的操作模式导致的。BMC模具产品注塑厂家,首先要管控的是品质。生产的在快,品质出问题,努力白费,还得增加成本,交期延后。所以一定得把首件做好在生产。就算发生问题都不会有多严重。在有一点就是合理的排程计划。很多厂都有做计划,但很容易忽略就是产品的性能需要的机台,调颜色的先后,这都是很容易出品质问题,使交期延迟。注塑模结构要适应塑料的成型特性。广东高级BMC模具设计根据注塑BMC模具的不同工作条件和加工方法,总结了注塑BMC模具钢的基本性能要求:足够的表面硬度和耐磨性。注塑模钢的硬度通...
查看详情>> 2025-01-05
 热门标签