
-
 佛山大型BMC模压定制
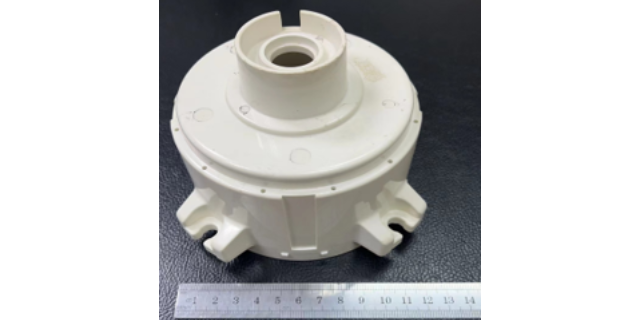
汽车行业对零部件的轻量化、较强度和耐久性要求较高,BMC模压工艺恰好能满足这些需求。以大灯反光罩为例,BMC模压件通过优化玻璃纤维排列方向,实现了各向同性的力学性能,在承受振动和冲击时不易开裂。同时,其表面可进行高光处理,反射率高达90%以上,卓著提升了照明效果。在保险杠支架制造中,BMC模压工艺通过调整填料比例,使制品兼具刚性和韧性,既能有效吸收碰撞能量,又能保持结构完整性。此外,BMC模压件的耐化学腐蚀性使其能抵抗汽油、润滑油等物质的侵蚀,延长了零部件的使用寿命,降低了维护成本。经过BMC模压的智能空调外壳,优化空气调节效果。佛山大型BMC模压定制在建筑与卫浴领域,BMC模压工艺有着独特的...
查看详情>> 2025-08-22 -
 湛江储能BMC模压服务
表面质量是衡量BMC模压制品的重要指标。针对制品表面的微孔缺陷,现采用纳米二氧化硅填充技术——将粒径50nm的二氧化硅按3%比例添加至表面涂层,通过高速搅拌使颗粒均匀分散,涂层固化后可在制品表面形成致密的纳米结构层,使表面粗糙度从Ra1.6降至Ra0.2。对于需要金属质感的制品,开发出物理的气相沉积(PVD)镀膜工艺,在真空环境中将钛金属原子沉积在制品表面,形成0.3μm厚的金属膜层,该膜层与BMC基体的结合强度达15MPa,经48小时盐雾测试无腐蚀现象。在色彩表现方面,引入数码打印技术,通过高精度喷头将环保型水性涂料直接打印在制品表面,可实现1670万种颜色的渐变效果,满足消费电子产品的个性...
查看详情>> 2025-08-21 -
 深圳大型BMC模压服务
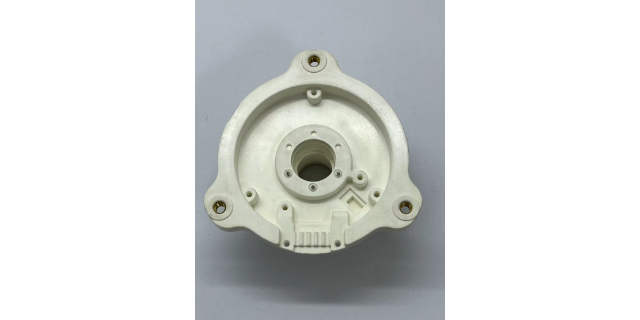
BMC模压件在成型后通常需要进行后处理,以进一步提升其性能。例如,对于有飞边的制品,需采用机械修整或化学蚀刻的方法去除飞边,确保制品尺寸精度。对于有内应力的制品,需进行退火处理,以消除内应力,防止制品在使用过程中开裂。对于需要高光表面的制品,可采用抛光或喷涂工艺,提升表面光洁度。此外,对于有特殊功能需求的制品,如电磁屏蔽、导电等,可采用表面镀层或复合工艺,实现功能化。通过合理的后处理技术,可卓著提高BMC模压件的附加值和市场竞争力。采用BMC模压技术制作的矿山设备零件,坚固耐用。深圳大型BMC模压服务模具设计是BMC模压工艺中的关键环节,直接影响着制品的质量和生产效率。在设计BMC模具时,需要...
查看详情>> 2025-08-20 -
 珠海永志BMC模压定制服务
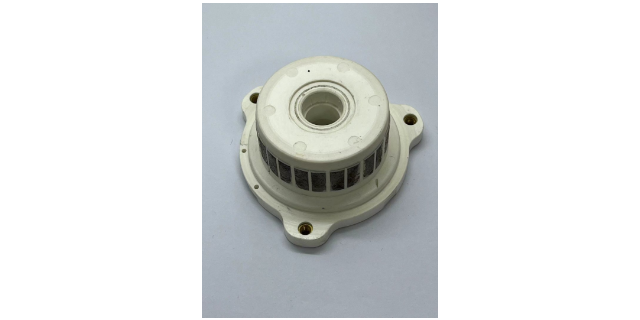
BMC模压工艺在电气领域展现出独特的应用价值。以高压开关壳体制造为例,BMC模塑料凭借其优异的绝缘性能和耐热性,成为该部件的理想材料。在模压过程中,将特定配比的BMC模塑料放入预热至合适温度的压模中,通过精确控制压力和温度参数,使物料在模具内均匀流动并充满模腔。这种工艺不只能确保制品的尺寸精度,还能有效避免内部缺陷的产生。与传统金属材料相比,BMC模压成型的高压开关壳体重量更轻,便于安装和运输,同时其良好的耐腐蚀性延长了设备的使用寿命,降低了维护成本。此外,BMC模压工艺的快速固化特性缩短了生产周期,提高了生产效率,满足了电气行业对大规模生产的需求。BMC模压成型的乐器配件,助力乐器发挥比较佳...
查看详情>> 2025-08-19 -
 湛江阻燃BMC模压服务商
在建筑领域,BMC模压技术为建筑材料的发展带来了新的思路。以墙壁开关底座为例,传统的开关底座可能存在易变形、不耐用等问题,而采用BMC模压工艺制造的开关底座则具有更好的性能。BMC模塑料的高硬度和良好的尺寸稳定性,使得开关底座在长期使用过程中不易发生变形,保证了开关的正常使用。在生产过程中,根据开关底座的设计要求,精确计算投料量,将BMC模塑料放入模具中进行压制成型。通过优化模具设计和工艺参数,能够制造出表面光滑、无毛刺的开关底座,提升了产品的品质。此外,BMC模压工艺还可以用于制造排水管件、安装板等建筑部件,为建筑行业的现代化发展提供了有力的支持。经过BMC模压的智能空调外壳,优化空气调节效...
查看详情>> 2025-08-18 -
 惠州压缩机BMC模压联系方式
BMC模压工艺中的压制过程需要严格控制各个参数,以确保制品的质量。闭模、加压加热和固化是压制过程的关键步骤。在闭模时,由于BMC模压料的固化速度较快,为了缩短成型周期,防止物料出现过早固化,在阳模未触及物料前,应尽量加快闭模速度;而当模具闭合到与物料接触时,为避免出现高压对物料和嵌件等的冲击,并能更充分地排除模腔中的空气,此时应放慢闭模速度。加压加热过程中,要根据BMC模塑料的特性和制品的要求,合理控制压力和温度。压力过小可能导致物料无法充满模腔,制品出现缺料;压力过大则可能使制品内部产生内应力,影响其性能。温度过高会使物料固化过快,导致制品内部产生缺陷;温度过低则会使固化时间延长,降低生产效...
查看详情>> 2025-08-17 -
 深圳阻燃BMC模压材料选择
BMC模压制品的后处理直接关系到其然后性能。对于表面质量要求较高的制品,如家电面板,需采用三道工序:首先用压缩空气去除飞边,再用800目砂纸进行手工打磨,然后通过喷涂UV漆提升光泽度。在尺寸修正方面,针对精密电子元件外壳,可采用数控铣床对关键部位进行微量加工,确保装配间隙控制在0.05mm以内。此外,对于需承受动态载荷的制品,如汽车传动轴支架,后处理阶段需增加热处理工序——在150℃环境下保温2小时,可消除内应力,使制品抗疲劳性能提升20%。选用比较好BMC配方,提升模压制品性能。深圳阻燃BMC模压材料选择家电外壳需要具备良好的外观、刚性和耐热性,BMC模压工艺通过模具设计和材料配方的协同优化...
查看详情>> 2025-08-14 -
茂名储能BMC模压怎么选
模具设计是BMC模压工艺的中心环节。针对多腔型模具,采用CAE模流分析软件优化流道布局,可使物料填充时间差控制在0.5秒以内,避免因填充不同步导致的密度差异。排气系统设计方面,在型芯周围设置0.05mm宽的排气槽,配合真空辅助装置,可将模腔内气体压力降至10kPa以下,有效消除制品表面的气孔缺陷。模具材料选用方面,对于产量超过10万模次的项目,推荐采用2738预硬化钢,其硬度达32-36HRC,兼具耐磨性和抛光性,可减少模具维护频次。对于需要嵌件成型的模具,在嵌件安装位设置0.1mm的弹性补偿层,可吸收物料固化收缩产生的应力,防止嵌件松动。经过BMC模压的智能空调外壳,优化空气调节效果。茂名储...
查看详情>> 2025-08-13 -
 苏州大规模BMC模压定制
BMC模压工艺特别适合制造带有金属嵌件的复合材料制品,其技术优势体现在嵌件与基体的结合强度上。通过在模具型腔中预置金属嵌件,高压压制过程中玻璃纤维会嵌入嵌件表面的微孔结构,形成机械互锁效应。实验表明,采用喷砂处理的金属嵌件,其与BMC基体的剥离强度可达15MPa以上,远高于胶粘连接的5MPa水平。某电子企业利用该工艺生产的连接器外壳,在经历50次插拔测试后,嵌件与基体仍保持完整结合,未出现松动现象。此外,BMC材料的低收缩特性可避免因冷却差异导致的嵌件应力开裂,使制品在-30℃至120℃温度范围内保持结构稳定性。利用BMC模压可制作出造型独特的园林景观装饰件。苏州大规模BMC模压定制建筑卫浴领...
查看详情>> 2025-08-13 -
韶关精密BMC模压定制服务
模具冷却效率直接影响BMC模压制品的质量与生产节拍。传统随形水路设计在复杂型腔中易出现冷却盲区,导致制品局部收缩率差异达0.3%以上。现采用共晶凝固技术制造的3D打印随形冷却水路,水路直径可精确至2mm,与型腔表面距离控制在5mm以内,使冷却水与模具的热交换效率提升40%。以生产汽车仪表板支架为例,优化后的冷却系统将制品顶出温度从120℃降至85℃,保压时间缩短25秒,单模生产周期由180秒压缩至150秒。同时,通过在冷却水路中安装流量传感器与温度调节阀,实现冷却水流量与温度的闭环控制,使制品尺寸稳定性达到±0.1mm,满足汽车行业对精密件的要求。采用BMC模压技术制作的机器人外壳,保护内部电...
查看详情>> 2025-08-12 -
精密BMC模压加工
建立完善的质量检测体系是保障BMC模压制品可靠性的关键。在原材料检验环节,需对树脂粘度、玻璃纤维长度分布等参数进行实时监测,确保批次稳定性。生产过程中,采用红外测温仪对模具温度进行动态控制,波动范围控制在±3℃以内;同时,通过压力传感器监测成型压力,确保制品密度均匀性。成品检测方面,除常规的尺寸测量和外观检查外,还需进行X射线探伤检测内部缺陷,以及高低温循环试验验证环境适应性。例如,某汽车零部件供应商通过引入AI视觉检测系统,将制品缺陷识别准确率提升至99.5%,卓著降低了客户投诉率。选用高精度压机,提升BMC模压精度。精密BMC模压加工汽车行业对零部件的轻量化、较强度和耐久性要求较高,BMC...
查看详情>> 2025-08-12 -
 深圳家用电器BMC模压材料
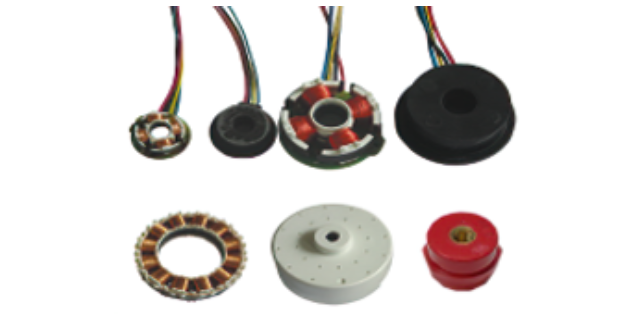
电子通信设备对材料的电磁屏蔽性、尺寸稳定性和耐环境性有严格要求,BMC模压工艺通过添加导电填料和优化成型工艺,成功满足了这些需求。例如在5G基站外壳制造中,BMC模压件通过掺入碳纤维或金属粉末,实现了良好的电磁屏蔽效果,有效防止了信号干扰。同时,其低收缩率特性确保了制品在高温、高湿环境下的尺寸稳定性,避免了因变形导致的接触不良问题。在路由器壳体生产中,BMC模压工艺通过采用多腔模具,提高了生产效率,降低了单件成本。此外,BMC模压件的耐化学腐蚀性使其能抵抗清洁剂、消毒剂等物质的侵蚀,延长了设备的使用寿命。预热与模压温度匹配,BMC制品质量更佳。深圳家用电器BMC模压材料电气与电子行业对材料的绝...
查看详情>> 2025-08-11 -
佛山家用电器BMC模压材料
医疗器械行业对材料生物相容性和清洁度的严格要求促使BMC模压技术持续改进。以手术器械手柄为例,BMC材料通过添加抵抗细菌剂,可使制品表面细菌滋生率降低99%,满足医院传播控制标准。模压工艺采用无尘车间生产,配合模具表面等离子处理技术,使制品清洁度达到ISO 8级标准,可直接用于无菌环境。某医疗设备企业采用该工艺后,手柄不良率从2%降至0.3%,年节约返工成本超百万元。经检测,BMC手柄在134℃高温蒸汽灭菌100次后,尺寸变化率小于0.1%,确保与器械主体的精确配合。BMC模压成型的体育用品零件,为运动提供可靠支撑。佛山家用电器BMC模压材料汽车制造业正通过BMC模压技术推进结构件轻量化。以发...
查看详情>> 2025-08-11 -
家用电器BMC模压材料
BMC模压工艺的成功实施离不开合适的模具。模具的质量和性能直接影响着制品的质量和生产效率。由于BMC模塑料在模压过程中具有一定的流动性,模具需要具备良好的密封性,以防止物料泄漏。同时,模具的材质应具有较高的硬度和耐磨性,以承受模压过程中的高压和高温。例如,采用高硬度钢材如P20、2738等制造的模具,能够保证模具的使用寿命和制品的尺寸精度。模具的设计也需要考虑BMC模塑料的流动特性,合理设置进料口和排气系统。进料口的位置和大小应能保证物料均匀地充满模腔,排气系统则要及时排出模腔内的气体,避免制品出现气泡和缺陷,从而提高BMC模压制品的质量。严格筛选BMC原料,确保模压制品品质。家用电器BMC模...
查看详情>> 2025-08-10 -
 惠州精密BMC模压厂家
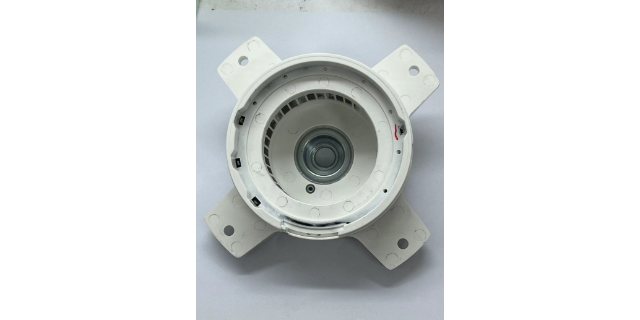
BMC模压工艺在电气绝缘领域展现出独特优势。其原料由不饱和聚酯树脂、低收缩添加剂、玻璃纤维及矿物填料等组成,经模压成型后,制品具备优异的绝缘性能。例如在高压开关壳体制造中,BMC模压件可承受数千伏电压而不击穿,其介电强度远超普通塑料。同时,制品表面光洁度高,能有效减少电晕放电现象,延长设备使用寿命。在电机端盖生产中,BMC模压工艺可实现复杂结构的一次成型,如散热筋、安装孔等,无需二次加工,既提高了生产效率,又保证了尺寸精度。此外,BMC模压件的耐热性可达200℃以上,可满足电机长期高温运行的需求,其低吸水率特性也确保了绝缘性能的稳定性。BMC模压工艺制造的眼镜框架零件,轻便且佩戴舒适。惠州精密...
查看详情>> 2025-08-10 -
上海大规模BMC模压定制
BMC模压工艺在电气绝缘领域展现出独特优势。该工艺通过将不饱和聚酯树脂、低收缩添加剂、玻璃纤维及矿物填料等原料预先混合成团状模塑料,再经加热加压固化成型。在电力设备制造中,BMC模压制成的绝缘板、接线盒等部件,凭借其优异的电气性能和耐热性,有效保障了设备运行的稳定性。例如,某型号高压开关壳体采用BMC模压工艺后,其耐电弧性达到190秒,介电强度卓著提升,同时热变形温度可长期稳定在200℃以上。此外,BMC模压制品的尺寸稳定性比较好,线膨胀系数接近金属材料,与铜、铝等导电部件复合使用时,能有效减少因热胀冷缩导致的接触不良问题,为电气系统的安全运行提供了可靠保障。BMC模压生产的智能电水壶外壳,隔...
查看详情>> 2025-08-10 -
茂名家用电器BMC模压加工
汽车制造业正通过BMC模压技术推进结构件轻量化。以发动机进气歧管为例,传统金属部件重量达3.2kg,而采用BMC模压工艺后,制品重量降至1.8kg,减重幅度达43.7%。这种减重效果源于材料的高比强度特性——BMC制品的拉伸强度可达98-127MPa,弯曲模量8.83GPa,在保持结构刚性的同时实现轻量化。生产过程中,模具采用H13钢材经精密CNC加工,型腔表面粗糙度控制在Ra0.4以下,确保制品表面光洁度达到镜面效果。通过模流分析优化进料系统设计,可使3mm长的玻璃纤维在模腔内实现三维随机分布,避免纤维取向导致的各向异性,使制品在-40℃至130℃温度范围内保持尺寸稳定性。经过BMC模压的消...
查看详情>> 2025-08-09 -
惠州储能BMC模压加工
家电行业对产品外观和耐用性的双重需求,推动了BMC模压工艺的普遍应用。该工艺通过精确控制模具温度和成型压力,可实现外壳表面亚光、高光或纹理等多种质感效果。以某品牌洗衣机控制面板为例,采用BMC模压成型后,其表面硬度达到97-102洛氏硬度,耐磨性较传统ABS塑料提升3倍,且能长期抵御清洁剂腐蚀。在生产效率方面,BMC模压的成型周期只需3-5分钟,配合多腔模具设计,单台设备日产量可达2000件以上。此外,该工艺对嵌件成型的兼容性比较好,可一次性将金属螺母、导电片等部件预埋入制品,简化了后续组装工序。高效脱模技术,减少BMC模压制品损坏。惠州储能BMC模压加工随着制造业向自动化方向发展,BMC模压...
查看详情>> 2025-08-09 -
深圳精密BMC模压一站式服务
在汽车制造领域,BMC模压技术正发挥着日益重要的作用。BMC模塑料凭借其独特的材料特性,成为制造汽车零部件的理想选择。以汽车大灯反光罩为例,通过BMC模压工艺,能够精确地塑造出反光罩复杂的曲面形状,确保光线能够按照设计要求进行反射,提升大灯的照明效果。在生产过程中,将一定量的BMC模塑料放入预热好的压模中,经过加压、加热固化成型。这种工艺使得反光罩具有较高的尺寸精度和表面光洁度,无需进行二次修饰,提高了生产效率。同时,BMC模塑料的耐热性和耐腐蚀性,使得反光罩能够在恶劣的汽车运行环境下长期保持良好的性能,延长了使用寿命。此外,像汽车的保险杠支架、发动机部件绝缘结构等也常采用BMC模压工艺制造,...
查看详情>> 2025-08-08 -
 杭州精密BMC模压定制
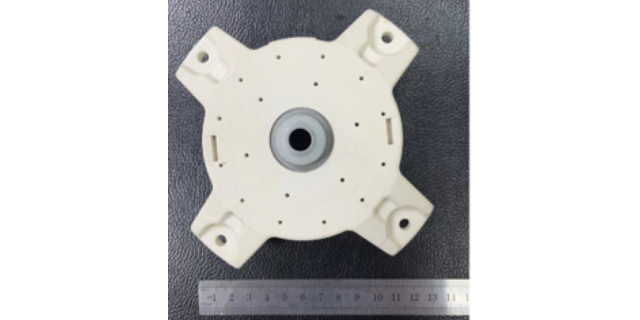
BMC模压工艺的模具设计需综合考虑材料流动性、排气效率及制品脱模性等多重因素。在型腔结构方面,采用阶梯式分型面设计可有效控制飞边产生,例如将合模线设置在非功能面,可使制品边缘毛刺厚度控制在0.1mm以内。针对玻璃纤维取向问题,模具流道系统需采用渐变截面设计,确保物料在填充过程中保持均匀流动速度,避免因流速差异导致的纤维聚集现象。某模具企业通过优化排气槽布局(将排气槽深度控制在0.02-0.05mm范围),成功解决了BMC模压制品表面气孔缺陷,使产品合格率从82%提升至95%。此外,模具表面镀硬铬处理可卓著提高脱模性,使制品与型腔的摩擦系数降低40%。BMC模压工艺制造的智能手表外壳,兼具美观与...
查看详情>> 2025-08-08 -
江门压缩机BMC模压工艺
温度控制是BMC模压工艺中的另一个关键因素,直接影响着BMC模塑料的固化过程和制品的性能。在预热模具阶段,要将模具预热至适当的温度,一般根据BMC模塑料的种类、配方和制品的形状等因素来确定。预热温度过高或过低都会影响制品的质量,预热温度过高可能导致物料过早固化,影响物料的流动;预热温度过低则会使固化时间延长,降低生产效率。在压制过程中,还需要控制模腔内的温度,确保BMC模塑料能够在合适的温度下进行固化反应。可以通过在模具内设置加热装置和温度传感器,实时监测和调整模腔内的温度。同时,要注意温度的均匀性,避免模腔内出现温度差异过大导致制品性能不一致的问题。BMC模压生产的无人机配件,适应高空飞行环...
查看详情>> 2025-08-08 -
浙江ISO认证BMC模压加工服务
BMC模压制品在成型后通常需要进行一定的后处理工艺,以进一步提高制品的质量和性能。制品的后处理主要包括修整和热处理等步骤。由于BMC模压制品在成型过程中可能会产生一些飞边,需要进行修整去除。修整时要使用合适的工具,如挫刀片、修饰砂带等,确保飞边去除干净,同时避免对制品表面造成损伤。热处理是另一种常见的后处理工艺,通过将制品置于烘箱中进行缓慢冷却,可以消除制品因收缩而产生的内应力,减少制品翘曲的情况。对于一些对尺寸精度要求较高的制品,热处理工艺尤为重要。通过合理的后处理工艺,能够使BMC模压制品的性能更加稳定,提高制品的合格率。BMC模压成型的3D打印设备外壳,保障打印过程的稳定性。浙江ISO认...
查看详情>> 2025-08-08 -
 中山储能BMC模压定制
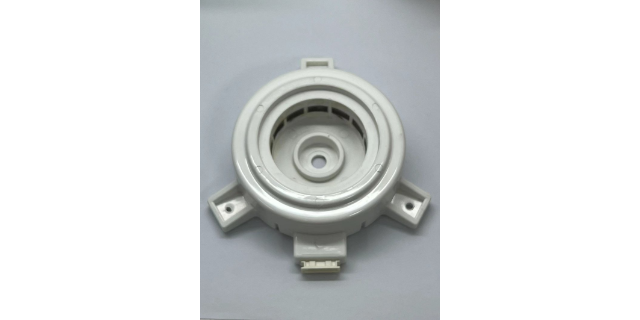
轨道交通领域对材料性能要求严苛,BMC模压工艺凭借其独特的材料特性逐步获得应用。以地铁车辆用端墙板为例,传统铝合金材料重量大且加工工序复杂,而BMC模压制品通过优化玻璃纤维与树脂配比,在保持弯曲强度达120MPa的同时,将重量降低至铝合金的60%。生产过程中,模具采用分段式加热设计,上模温度控制在145℃,下模138℃,这种温差控制可避免制品因上下表面固化速率差异导致的翘曲变形。针对轨道交通装备的防火要求,在BMC配方中添加30%的氢氧化铝阻燃剂,使制品通过EN45545-2 HL3级防火测试,在650℃明火下30分钟内不产生滴落物,有效保障乘客安全。此外,制品表面通过模内涂层技术实现与车身漆...
查看详情>> 2025-08-07 -
上海高质量BMC模压品牌
BMC模压件在成型后通常需要进行后处理,以进一步提升其性能。例如,对于有飞边的制品,需采用机械修整或化学蚀刻的方法去除飞边,确保制品尺寸精度。对于有内应力的制品,需进行退火处理,以消除内应力,防止制品在使用过程中开裂。对于需要高光表面的制品,可采用抛光或喷涂工艺,提升表面光洁度。此外,对于有特殊功能需求的制品,如电磁屏蔽、导电等,可采用表面镀层或复合工艺,实现功能化。通过合理的后处理技术,可卓著提高BMC模压件的附加值和市场竞争力。BMC模压的智能马桶盖外壳,提升使用的舒适度与卫生性。上海高质量BMC模压品牌家电制造行业对产品的性能和外观都有着较高的标准,BMC模压技术能够很好地满足这些要求。...
查看详情>> 2025-08-07 -
广东建筑BMC模压材料选择
在建筑领域,BMC模压工艺为管道系统提供了环保、耐用的解决方案。以排水管件为例,传统的金属或塑料管件在长期使用后易出现腐蚀、老化等问题,而BMC模压成型的管件则具有优异的耐化学腐蚀性和抗老化性能。在模压过程中,选用环保型BMC模塑料,不含有害物质,符合建筑行业对环保材料的要求。同时,BMC模压管件的重量较轻,便于搬运和安装,减少了施工难度和劳动强度。其光滑的内壁设计降低了水流阻力,提高了排水效率。此外,BMC模压工艺可实现管件的一次成型,减少了连接部位的数量,降低了渗漏风险,为建筑排水系统提供了可靠保障。严格质量控制,确保BMC模压制品一致性。广东建筑BMC模压材料选择BMC模压工艺凭借其独特...
查看详情>> 2025-08-07 -
江门ISO认证BMC模压供应商
BMC模压工艺在电气领域展现出独特的应用价值。以高压开关壳体制造为例,BMC模塑料凭借其优异的绝缘性能和耐热性,成为该部件的理想材料。在模压过程中,将特定配比的BMC模塑料放入预热至合适温度的压模中,通过精确控制压力和温度参数,使物料在模具内均匀流动并充满模腔。这种工艺不只能确保制品的尺寸精度,还能有效避免内部缺陷的产生。与传统金属材料相比,BMC模压成型的高压开关壳体重量更轻,便于安装和运输,同时其良好的耐腐蚀性延长了设备的使用寿命,降低了维护成本。此外,BMC模压工艺的快速固化特性缩短了生产周期,提高了生产效率,满足了电气行业对大规模生产的需求。模具设计创新,推动BMC模压技术进步。江门I...
查看详情>> 2025-08-06 -
浙江泵类设备BMC模压服务
在绿色建筑领域,BMC模压工艺为结构件制造提供了新思路。通过调整填料比例,可开发出具有阻燃、隔音、隔热等特性的复合材料。例如,某新型卫浴洁具框架采用BMC模压成型后,其吸水率低于0.2%,在潮湿环境中长期使用不变形;同时,通过在原料中添加氢氧化铝阻燃剂,制品的氧指数达到32%,满足B1级防火标准。在生产工艺上,BMC模压的低压成型特性(成型压力约10MPa)有效降低了模具磨损,配合精密CNC加工的模具型腔,可确保制品尺寸精度达到±0.1mm,为建筑部件的标准化安装提供了便利。BMC模压工艺制造的铁路轨道配件,保障列车行驶的稳定性。浙江泵类设备BMC模压服务建筑卫浴领域对材料的防水性、耐污性和美...
查看详情>> 2025-08-06 -
东莞精密BMC模压工艺
BMC模压工艺特别适合制造带有金属嵌件的复合材料制品,其技术优势体现在嵌件与基体的结合强度上。通过在模具型腔中预置金属嵌件,高压压制过程中玻璃纤维会嵌入嵌件表面的微孔结构,形成机械互锁效应。实验表明,采用喷砂处理的金属嵌件,其与BMC基体的剥离强度可达15MPa以上,远高于胶粘连接的5MPa水平。某电子企业利用该工艺生产的连接器外壳,在经历50次插拔测试后,嵌件与基体仍保持完整结合,未出现松动现象。此外,BMC材料的低收缩特性可避免因冷却差异导致的嵌件应力开裂,使制品在-30℃至120℃温度范围内保持结构稳定性。借助BMC模压工艺生产的智能床垫外壳,保障睡眠质量。东莞精密BMC模压工艺随着新能...
查看详情>> 2025-08-06 -
杭州家用电器BMC模压材料
BMC模压工艺参数对制品的性能有着重要影响。成型压力是影响制品密度和机械强度的关键因素之一。适当的成型压力可使BMC模塑料充分填充模腔,提高制品的致密性,从而增强其机械性能。然而,过高的压力可能导致物料过度压缩,产生内应力,影响制品的尺寸稳定性。成型温度则影响物料的固化速度和制品的物理性能。温度过低时,物料固化不完全,制品强度不足;温度过高则可能导致物料过早固化,影响其流动性,导致制品出现缺料或表面缺陷。固化时间需根据制品的厚度和材料特性进行合理设定,确保物料充分固化,达到比较佳性能。通过优化这些工艺参数,可生产出性能稳定、质量可靠的BMC模压制品。BMC模压成型的医疗器械外壳,符合严格的卫生...
查看详情>> 2025-08-06 -
上海家用电器BMC模压材料选择
BMC模压工艺在电气绝缘领域展现出独特优势。其材料体系以不饱和聚酯树脂为基体,通过短切玻璃纤维增强,配合低收缩添加剂和内脱模剂,形成具有优异电气性能的团状中间体。在高压开关壳体制造中,BMC模压制品凭借0.05%的低成型收缩率,确保壳体与内部导电部件的精密配合,避免因热胀冷缩导致的接触不良。同时,190秒的耐电弧性能使其能承受瞬时高电压冲击,保障设备运行安全。生产过程中,模具温度控制在130-150℃区间,配合10MPa的成型压力,可使玻璃纤维均匀分散,避免取向性差异导致的局部薄弱。这种工艺特性使得BMC制品在电表箱、电缆接线盒等场景中,既能满足IP65防护等级要求,又能实现20年以上的户外使...
查看详情>> 2025-08-05
 热门标签