
-
 广东高精度BMC模压
BMC模压工艺的精密性体现在多维度参数控制。投料阶段需根据制品体积和密度精确计算用料量,误差需控制在2%以内,否则超量物料会在合模面形成0.5mm以上的飞边,增加后续修整成本。模具预热温度管理至关重要,预热不足会导致物料固化不均,预热过度则可能引发物料提前固化。实际生产中,采用红外测温仪实时监测模腔表面温度,确保温差不超过±3℃。闭模速度控制同样关键,阳模接触物料前需保持0.5m/s的高速,接触后立即降至0.1m/s,这种两段式闭模方式既能快速排除模腔空气,又能避免高压冲击导致的嵌件移位。BMC模压的办公设备外壳,能提升设备的整体美观与耐用性。广东高精度BMC模压BMC模压工艺的成型参数对制品...
查看详情>> 2025-12-03 -
杭州耐高温BMC模压加工服务
数字化模拟技术为BMC模压工艺优化提供有力支撑。采用Moldflow软件进行模流分析,可预测物料在模腔中的填充过程、纤维取向分布及固化收缩情况。以生产复杂结构件为例,通过模拟发现原设计方案存在局部纤维取向集中问题,可能导致制品强度下降20%。经优化流道布局与浇口位置后,纤维取向均匀性提升35%,制品强度波动范围从±15%缩小至±5%。在温度场模拟方面,通过建立模具-物料的热传导模型,可精确计算不同位置的固化时间,指导模具加热系统分区控制,使制品固化均匀性提升25%,减少因固化不足导致的内应力缺陷。经过BMC模压的智能冰箱外壳,隔热且美观。杭州耐高温BMC模压加工服务轨道交通领域对材料性能要求严...
查看详情>> 2025-12-02 -
 惠州阻燃BMC模压公司
医疗器械对材料生物相容性和加工精度的严苛要求,与BMC模压工艺的特性高度契合。通过选用医用级不饱和聚酯树脂和食品级填料,可开发出符合ISO 10993标准的模压制品。例如,某型号超声波探头外壳采用BMC模压成型后,其表面粗糙度控制在Ra0.8μm以内,有效减少了声波传输损耗;同时,制品的耐消毒性能优异,可承受121℃高压蒸汽灭菌100次以上而不变形。在生产过程中,BMC模压的短周期特性(单件成型时间<3分钟)与医疗器械小批量、多品种的生产模式高度适配,为快速响应市场需求提供了可能。利用BMC模压可制作出多样化的珠宝展示架。惠州阻燃BMC模压公司BMC模压工艺的成功实施离不开精密模具的支持。模具...
查看详情>> 2025-12-02 -
 苏州永志BMC模压工艺
模具设计是BMC模压工艺的中心环节。针对多腔型模具,采用CAE模流分析软件优化流道布局,可使物料填充时间差控制在0.5秒以内,避免因填充不同步导致的密度差异。排气系统设计方面,在型芯周围设置0.05mm宽的排气槽,配合真空辅助装置,可将模腔内气体压力降至10kPa以下,有效消除制品表面的气孔缺陷。模具材料选用方面,对于产量超过10万模次的项目,推荐采用2738预硬化钢,其硬度达32-36HRC,兼具耐磨性和抛光性,可减少模具维护频次。对于需要嵌件成型的模具,在嵌件安装位设置0.1mm的弹性补偿层,可吸收物料固化收缩产生的应力,防止嵌件松动。BMC模压的智能马桶盖外壳,提升使用的舒适度与卫生性。...
查看详情>> 2025-11-28 -
上海大规模BMC模压材料
环保要求推动BMC模压工艺向绿色化转型。在原料替代方面,用生物基不饱和聚酯树脂替代30%的石油基树脂,该生物基树脂以植物油为原料,经环氧化改性后具有与石油基树脂相当的力学性能,且挥发性有机化合物(VOC)排放降低45%。生产过程中,引入闭环水循环系统,通过膜分离技术将冷却水中的树脂残留物过滤回收,使水循环利用率达98%,年节约用水1200吨。在废气处理环节,采用旋转式分子筛吸附装置,对模压过程中产生的苯乙烯单体进行吸附-脱附循环处理,净化效率达95%,排放浓度低于20mg/m³,满足国家环保标准。BMC模压工艺制造的安防监控设备外壳,保护内部设备稳定运行。上海大规模BMC模压材料BMC模压工艺...
查看详情>> 2025-11-28 -
 江门大型BMC模压材料
新能源储能设备对材料的绝缘性与耐候性提出新要求。BMC模压工艺通过配方调整,开发出适用于储能电池箱体的专属材料——在树脂基体中添加25%的玄武岩纤维,使制品的介电强度提升至22kV/mm,满足48V储能系统的绝缘要求;同时,通过引入受阻胺光稳定剂,使制品在UVB313灯照射2000小时后,色差ΔE值小于3,保持外观稳定性。生产过程中,采用双色模压技术,将电池箱体外壳与内部绝缘支架一体成型,减少装配工序的同时提升结构强度。经测试,该箱体在-40℃至85℃温度循环试验中,尺寸变化率低于0.08%,满足户外储能设备的使用需求。通过BMC模压可制造出适合电动汽车使用的电池外壳。江门大型BMC模压材料医...
查看详情>> 2025-11-27 -
茂名储能BMC模压公司
建筑卫浴行业正利用BMC模压技术突破传统材料局限。以SMC/BMC复合材料洗脸盆底座为例,该制品通过模压工艺一次成型,集成了排水槽、安装孔和加强筋等复杂结构。生产过程中,采用垂直加料方式将条状BMC料团投入模腔,配合150℃的模具温度和30秒的保压时间,使制品收缩率控制在0.1%以内,避免装配间隙产生。相比传统陶瓷材料,BMC制品的抗冲击性能提升3倍,在1米高度跌落测试中无开裂现象。其耐化学腐蚀性同样突出,经24小时5%盐酸溶液浸泡后,表面无腐蚀痕迹,重量损失率低于0.5%,满足卫浴环境长期使用需求。BMC模压的通信设备外壳,能屏蔽外界信号干扰保证通信稳定。茂名储能BMC模压公司在汽车制造领域...
查看详情>> 2025-11-26 -
茂名高精度BMC模压一站式服务
家电行业对零部件的成本和质量有着严格要求,BMC模压工艺在这方面具有卓著优势。以洗衣机电机端盖为例,采用BMC模压成型可有效降低生产成本。在模压前,通过精确计算投料量,避免物料浪费,同时模具的标准化设计减少了模具制造和维护成本。在生产过程中,BMC模塑料的快速固化特性缩短了成型周期,提高了设备利用率。此外,BMC模压成型的端盖具有良好的密封性和耐腐蚀性,能够有效防止电机内部进水或受潮,延长了电机的使用寿命。通过优化工艺参数,如调整成型压力和温度,可进一步提高制品的尺寸精度和表面质量,减少后续加工工序,从而在保证质量的前提下实现了成本的有效控制。BMC模压工艺制造的安防监控设备外壳,保护内部设备...
查看详情>> 2025-11-25 -
 上海阻燃BMC模压怎么选
家电行业对零部件的成本和质量有着严格要求,BMC模压工艺在这方面具有卓著优势。以洗衣机电机端盖为例,采用BMC模压成型可有效降低生产成本。在模压前,通过精确计算投料量,避免物料浪费,同时模具的标准化设计减少了模具制造和维护成本。在生产过程中,BMC模塑料的快速固化特性缩短了成型周期,提高了设备利用率。此外,BMC模压成型的端盖具有良好的密封性和耐腐蚀性,能够有效防止电机内部进水或受潮,延长了电机的使用寿命。通过优化工艺参数,如调整成型压力和温度,可进一步提高制品的尺寸精度和表面质量,减少后续加工工序,从而在保证质量的前提下实现了成本的有效控制。BMC模压工艺能制造出形状复杂的电气绝缘部件,满足...
查看详情>> 2025-11-24 -
东莞大规模BMC模压供应商
BMC模压模具的设计需兼顾制品精度与模具寿命。在排气系统设计方面,针对BMC材料流动性强的特点,模具需设置深度为0.02-0.05mm的排气槽,以避免气体滞留导致的制品表面缺陷。在型腔表面处理上,采用镀硬铬工艺可提升模具的耐磨性与耐腐蚀性,延长使用寿命。模具维护方面,定期清理型腔内的残留物料至关重要。采用铜质工具与压缩空气联合清理的方式,可避免损伤型腔表面镀层。此外,对模具活动部件进行润滑保养,可减少磨损,确保模具开合顺畅。BMC模压的烘焙设备配件,确保烘焙过程的稳定与安全。东莞大规模BMC模压供应商BMC模压工艺的模具设计需兼顾材料流动性和制品复杂性。针对BMC模塑料的团状特性,模具流道系统...
查看详情>> 2025-11-17 -
江门储能BMC模压公司
BMC模压工艺的成型温度控制直接影响制品的物理性能与表面质量。实验数据显示,当模具温度控制在135-145℃范围时,制品的弯曲强度可达120MPa以上,而温度偏差超过±5℃时,强度值将下降15%-20%。在加热阶段,采用分段升温方式可避免材料局部过热:首先将模具预热至80℃,使BMC团料初步软化;再以5℃/min的速率升至140℃,确保树脂充分交联;然后保持恒温3-5分钟完成固化。某企业通过引入红外测温系统,实时监控模具表面温度分布,将温度波动范围控制在±2℃以内,使制品尺寸稳定性提升30%,有效解决了因热应力导致的翘曲变形问题。模具预热与模压同步,提高BMC制品生产效率。江门储能BMC模压公...
查看详情>> 2025-11-15 -
东莞泵类设备BMC模压工艺
BMC模压制品成型后,通常需要进行后处理以进一步提升其质量。制品的后处理主要包括修整和表面处理等环节。由于BMC模压制品往往会产生一些飞边,需要使用挫刀片、修饰砂带等工具将其除去。在修整过程中,要注意控制飞边的去除量,避免过度修整影响制品的尺寸精度。对于一些对表面质量要求较高的制品,还可以进行表面处理,如喷漆、电镀等。喷漆可以改善制品的外观,增加其美观度;电镀则可以提高制品的耐腐蚀性和耐磨性。此外,对于因收缩而产生翘曲的制品,可将其置于烘箱中进行缓慢冷却,以消除翘曲现象,使制品的尺寸更加稳定,提高BMC模压制品的整体质量。通过BMC模压可制造出适合实验室使用的精密仪器外壳。东莞泵类设备BMC模...
查看详情>> 2025-11-14 -
韶关压缩机BMC模压材料
BMC模压工艺在电气领域展现出独特的应用价值。以高压开关壳体制造为例,BMC模塑料凭借其优异的绝缘性能和耐热性,成为该部件的理想材料。在模压过程中,将特定配比的BMC模塑料放入预热至合适温度的压模中,通过精确控制压力和温度参数,使物料在模具内均匀流动并充满模腔。这种工艺不只能确保制品的尺寸精度,还能有效避免内部缺陷的产生。与传统金属材料相比,BMC模压成型的高压开关壳体重量更轻,便于安装和运输,同时其良好的耐腐蚀性延长了设备的使用寿命,降低了维护成本。此外,BMC模压工艺的快速固化特性缩短了生产周期,提高了生产效率,满足了电气行业对大规模生产的需求。BMC模压成型的医疗器械外壳,符合严格的卫生...
查看详情>> 2025-11-13 -
 高效BMC模压服务商
表面质量是衡量BMC模压制品的重要指标。针对制品表面的微孔缺陷,现采用纳米二氧化硅填充技术——将粒径50nm的二氧化硅按3%比例添加至表面涂层,通过高速搅拌使颗粒均匀分散,涂层固化后可在制品表面形成致密的纳米结构层,使表面粗糙度从Ra1.6降至Ra0.2。对于需要金属质感的制品,开发出物理的气相沉积(PVD)镀膜工艺,在真空环境中将钛金属原子沉积在制品表面,形成0.3μm厚的金属膜层,该膜层与BMC基体的结合强度达15MPa,经48小时盐雾测试无腐蚀现象。在色彩表现方面,引入数码打印技术,通过高精度喷头将环保型水性涂料直接打印在制品表面,可实现1670万种颜色的渐变效果,满足消费电子产品的个性...
查看详情>> 2025-11-13 -
上海永志BMC模压一站式服务
数字化模拟技术为BMC模压工艺优化提供有力支撑。采用Moldflow软件进行模流分析,可预测物料在模腔中的填充过程、纤维取向分布及固化收缩情况。以生产复杂结构件为例,通过模拟发现原设计方案存在局部纤维取向集中问题,可能导致制品强度下降20%。经优化流道布局与浇口位置后,纤维取向均匀性提升35%,制品强度波动范围从±15%缩小至±5%。在温度场模拟方面,通过建立模具-物料的热传导模型,可精确计算不同位置的固化时间,指导模具加热系统分区控制,使制品固化均匀性提升25%,减少因固化不足导致的内应力缺陷。通过BMC模压可制造出适合儿童使用的安全文具外壳。上海永志BMC模压一站式服务建筑卫浴领域对材料的...
查看详情>> 2025-11-13 -
 佛山风扇BMC模压一站式服务
建筑卫浴行业对材料的耐腐蚀性与美观性要求较高,BMC模压工艺通过材料配方与成型技术的协同优化,为该领域提供了创新解决方案。在洗脸盆底座制造中,BMC模塑料中添加的耐酸碱填料使制品可耐受清洁剂与化妆品的长期侵蚀,延长使用寿命。模压成型时,通过调整模具表面光洁度与脱模剂涂刷工艺,可实现制品表面亚光或高光效果,满足不同装修风格的需求。此外,BMC模压工艺支持结构一体化设计,如将排水管件与安装板整合为单一件,减少安装工序与接缝数量,提升卫浴空间的整体密封性与防水性能。模具定期维护,延长BMC模压使用寿命。佛山风扇BMC模压一站式服务BMC模压工艺凭借其独特的材料特性,在电气绝缘领域展现出卓著优势。该工...
查看详情>> 2025-11-12 -
东莞储能BMC模压服务热线
温度控制是BMC模压工艺中的另一个关键因素,直接影响着BMC模塑料的固化过程和制品的性能。在预热模具阶段,要将模具预热至适当的温度,一般根据BMC模塑料的种类、配方和制品的形状等因素来确定。预热温度过高或过低都会影响制品的质量,预热温度过高可能导致物料过早固化,影响物料的流动;预热温度过低则会使固化时间延长,降低生产效率。在压制过程中,还需要控制模腔内的温度,确保BMC模塑料能够在合适的温度下进行固化反应。可以通过在模具内设置加热装置和温度传感器,实时监测和调整模腔内的温度。同时,要注意温度的均匀性,避免模腔内出现温度差异过大导致制品性能不一致的问题。BMC模压成型的智能书桌外壳,提升学习与办...
查看详情>> 2025-11-12 -
杭州高效BMC模压价格
BMC模压工艺在环保方面具有卓著优势,其材料配方中不含有害重金属,符合RoHS指令要求。在生产过程中,该工艺采用闭模压制方式,挥发性有机物(VOC)排放量较传统手糊工艺降低80%以上。某企业通过安装活性炭吸附装置,将废气处理效率提升至95%,使车间内苯乙烯浓度始终低于5mg/m³的安全标准。此外,BMC模压制品的可回收性也值得关注,经粉碎处理后的废料可作为填料重新用于低强度制品生产,实现资源循环利用。某研究机构开发的水性脱模剂,使模具清洗废水中的COD值从3000mg/L降至200mg/L,大幅降低了污水处理成本。BMC模压技术为建筑领域提供了较强度且耐用的结构连接件。杭州高效BMC模压价格成...
查看详情>> 2025-11-12 -
佛山阻燃BMC模压安装
BMC模压工艺在电气绝缘领域展现出独特优势。其材料体系以不饱和聚酯树脂为基体,通过短切玻璃纤维增强,配合低收缩添加剂和内脱模剂,形成具有优异电气性能的团状中间体。在高压开关壳体制造中,BMC模压制品凭借0.05%的低成型收缩率,确保壳体与内部导电部件的精密配合,避免因热胀冷缩导致的接触不良。同时,190秒的耐电弧性能使其能承受瞬时高电压冲击,保障设备运行安全。生产过程中,模具温度控制在130-150℃区间,配合10MPa的成型压力,可使玻璃纤维均匀分散,避免取向性差异导致的局部薄弱。这种工艺特性使得BMC制品在电表箱、电缆接线盒等场景中,既能满足IP65防护等级要求,又能实现20年以上的户外使...
查看详情>> 2025-11-12 -
深圳建筑BMC模压服务商
BMC模压工艺的成功实施离不开高质量的模具设计与制造。模具设计需充分考虑BMC模塑料的流动性和固化特性,合理确定模腔形状和尺寸,以确保物料能够均匀填充模腔并达到所需的制品形状。在排气系统设计方面,需根据物料的特性和制品结构,设置合适的排气槽和排气孔,避免气体滞留导致制品出现气泡或烧焦等缺陷。模具制造过程中,选用高硬度的钢材,如P20或H13,并通过精密CNC加工和电火花加工技术,保证模具的尺寸精度和表面光洁度。同时,对模具进行热处理,提高其耐磨性和使用寿命。此外,模具的冷却系统设计也至关重要,合理的冷却水道布局可加快制品的固化速度,提高生产效率。BMC模压的智能面包机外壳,方便面包的制作与取出...
查看详情>> 2025-11-11 -
 阻燃BMC模压服务热线
自动化升级是提升BMC模压竞争力的关键。某企业建设的智能生产线集成物料自动输送、模压成型、制品检测三大模块:物料输送系统采用AGV小车配合机械臂,实现BMC团料从储存仓到压机的无人化搬运,搬运效率达1200kg/h;模压成型模块配置1000吨伺服液压机,通过压力-位移双闭环控制,使合模力波动控制在±1%以内;检测模块采用激光三维扫描仪,对制品进行全尺寸检测,检测数据实时上传至MES系统,当尺寸偏差超过0.05mm时自动触发报警。该生产线还配备智能模具管理系统,通过RFID芯片记录模具使用次数与维护记录,当模具达到5000模次时自动提示保养,使模具使用寿命延长30%。BMC模压成型的医疗器械外壳...
查看详情>> 2025-11-11 -
上海建筑BMC模压订购
电气行业对绝缘部件的性能要求极为严格,BMC模压工艺在此领域展现出卓著优势。BMC模塑料具有优良的绝缘性能,能够有效阻止电流的泄漏,保障电气设备的正常运行。在生产高压开关壳体时,BMC模压成型可确保壳体的尺寸精度和表面质量。其致密的结构能防止湿气和灰尘进入,避免因绝缘性能下降而引发的电气故障。电表箱采用BMC模压工艺制造,不只具有良好的绝缘性,还能承受一定的外力冲击,保护内部的电表等设备。此外,BMC模压成型过程相对简单,生产效率较高,能够满足电气行业大规模生产的需求,为电气设备的稳定运行提供了可靠的绝缘支持。通过BMC模压可制造出适合实验室使用的精密仪器外壳。上海建筑BMC模压订购BMC模压...
查看详情>> 2025-11-11 -
 江门大规模BMC模压厂家
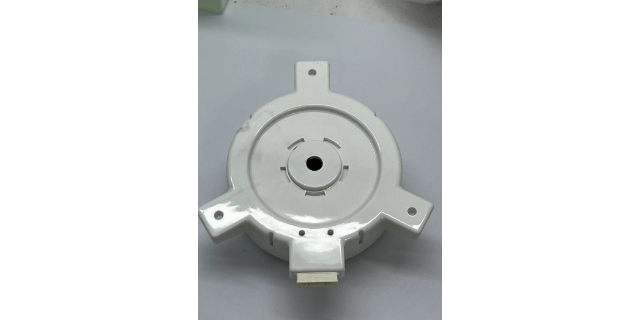
BMC模压工艺中,物料的准备与预处理是确保制品质量的重要环节。BMC模塑料通常以团状或条状形式供应,在使用前需检查其包装是否完好,避免活性单体挥发导致物料性能下降。对于已拆包但未用完的物料,需重新密封包装,防止受潮或污染。在投料前,需根据制品的体积和密度,精确计算投料量,并考虑毛刺、飞边等损耗因素。为提高物料的流动性,可将物料在适宜温度下预热一段时间。此外,对于含有嵌件的制品,需提前对嵌件进行清洗和预热处理,确保其与物料之间具有良好的结合性能,避免因收缩差异导致制品出现裂纹或脱落等问题。选用好品质BMC原料,模压制品更可靠。江门大规模BMC模压厂家在汽车制造领域,BMC模压工艺发挥着重要作用。...
查看详情>> 2025-11-09 -
广东工业用BMC模压多少钱
模具设计是BMC模压工艺的中心环节。针对多腔型模具,采用CAE模流分析软件优化流道布局,可使物料填充时间差控制在0.5秒以内,避免因填充不同步导致的密度差异。排气系统设计方面,在型芯周围设置0.05mm宽的排气槽,配合真空辅助装置,可将模腔内气体压力降至10kPa以下,有效消除制品表面的气孔缺陷。模具材料选用方面,对于产量超过10万模次的项目,推荐采用2738预硬化钢,其硬度达32-36HRC,兼具耐磨性和抛光性,可减少模具维护频次。对于需要嵌件成型的模具,在嵌件安装位设置0.1mm的弹性补偿层,可吸收物料固化收缩产生的应力,防止嵌件松动。BMC模压生产的智能花洒外壳,提升淋浴的体验感。广东工...
查看详情>> 2025-11-09 -
上海高效BMC模压服务
BMC模压工艺在电气绝缘领域展现出独特优势。以高压开关壳体制造为例,BMC材料经模压成型后,其内部玻璃纤维均匀分布,形成致密结构,有效阻断电流传导路径,确保设备在高压环境下稳定运行。模压过程中,通过精确控制模具温度和压力参数,可使制品表面光洁度达到0.8μm以下,减少电晕放电风险。某电力设备制造商采用该工艺后,产品绝缘性能测试通过率提升至98%,较传统材料提升15个百分点。此外,BMC材料的低收缩特性使制品尺寸稳定性优于常规热固性塑料,在温度波动环境下仍能保持与金属嵌件的紧密配合,避免因热胀冷缩导致的接触不良问题。经过BMC模压的卫浴配件,具备出色的耐腐蚀与防水特性。上海高效BMC模压服务环保...
查看详情>> 2025-11-08 -
苏州高质量BMC模压材料
汽车制造业正通过BMC模压技术推进结构件轻量化。以发动机进气歧管为例,传统金属部件重量达3.2kg,而采用BMC模压工艺后,制品重量降至1.8kg,减重幅度达43.7%。这种减重效果源于材料的高比强度特性——BMC制品的拉伸强度可达98-127MPa,弯曲模量8.83GPa,在保持结构刚性的同时实现轻量化。生产过程中,模具采用H13钢材经精密CNC加工,型腔表面粗糙度控制在Ra0.4以下,确保制品表面光洁度达到镜面效果。通过模流分析优化进料系统设计,可使3mm长的玻璃纤维在模腔内实现三维随机分布,避免纤维取向导致的各向异性,使制品在-40℃至130℃温度范围内保持尺寸稳定性。BMC模压工艺制造...
查看详情>> 2025-11-08 -
韶关电机用BMC模压定制服务
BMC模压工艺对复杂异形结构件的制造具有独特适应性,其材料流动性可填充厚度只0.5mm的薄壁区域。以汽车大灯反光罩为例,该部件包含多个曲面与加强筋结构,采用BMC模压工艺可一次成型,避免传统注塑工艺需要的二次组装工序。模具设计方面,通过采用侧抽芯机构与滑块组合结构,可实现制品内腔的完整脱模。某灯具企业利用该工艺生产的反光罩,其反射效率达到92%,较金属镀层制品只低3个百分点,但制造成本降低40%。此外,BMC材料的耐黄变特性使反光罩在户外使用3年后仍保持初始光洁度,卓著延长了产品使用寿命。环保BMC模压材料,绿色生产新选择。韶关电机用BMC模压定制服务BMC模压工艺在电气领域展现出独特的应用价...
查看详情>> 2025-11-08 -
江门BMC模压联系方式
轨道交通领域对材料性能要求严苛,BMC模压工艺凭借其独特的材料特性逐步获得应用。以地铁车辆用端墙板为例,传统铝合金材料重量大且加工工序复杂,而BMC模压制品通过优化玻璃纤维与树脂配比,在保持弯曲强度达120MPa的同时,将重量降低至铝合金的60%。生产过程中,模具采用分段式加热设计,上模温度控制在145℃,下模138℃,这种温差控制可避免制品因上下表面固化速率差异导致的翘曲变形。针对轨道交通装备的防火要求,在BMC配方中添加30%的氢氧化铝阻燃剂,使制品通过EN45545-2 HL3级防火测试,在650℃明火下30分钟内不产生滴落物,有效保障乘客安全。此外,制品表面通过模内涂层技术实现与车身漆...
查看详情>> 2025-11-08 -
广东储能BMC模压怎么选
模具设计是BMC模压工艺中的关键环节,直接影响着制品的质量和生产效率。在设计BMC模具时,需要考虑制品的形状、尺寸和结构特点。对于形状复杂的制品,模具的分型面设计要合理,以便于脱模和保证制品的完整性。同时,模具的排气系统设计也非常重要,BMC模塑料在压制过程中会产生气体,如果排气不畅,会导致制品内部出现气泡等缺陷。因此,要在模具上设置合理的排气槽,确保气体能够顺利排出。此外,模具的材质选择也很关键,一般采用高硬度的钢材,如P20、2738等,以保证模具的耐磨性和使用寿命。通过优化模具设计,能够提高BMC模压制品的尺寸精度和表面质量,降低生产成本。BMC模压技术,助力电子产品轻量化。广东储能BM...
查看详情>> 2025-11-07 -
 上海储能BMC模压材料选择
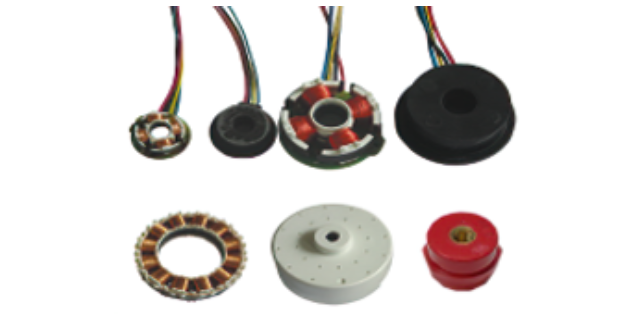
后处理环节直接影响BMC制品的然后品质。针对制品表面的微小飞边,传统手工打磨方式效率低下,现采用冷冻修边技术替代——将制品置于-80℃低温环境中,使飞边脆化后通过高速喷射塑料颗粒去除,处理效率提升5倍,且不会损伤制品本体。对于有导电要求的嵌件部位,采用激光清洗技术替代化学蚀刻,通过355nm波长激光束精确去除氧化层,清洗精度达0.01mm,确保嵌件与BMC基体的接触电阻低于0.01Ω。在尺寸修正方面,引入五轴数控加工中心,可对复杂曲面制品进行±0.02mm的精密加工,满足航空航天领域的高精度要求。借助BMC模压工艺,能快速生产出批量化的机械传动部件。上海储能BMC模压材料选择随着制造业的发展,...
查看详情>> 2025-11-07
 热门标签