

-
江苏3D封装引线键合劈刀
不同材料的楔形键合劈刀在加工成本上存在一定差异。陶瓷材料(如氧化铝陶瓷)的加工成本相对较高。其原因在于陶瓷硬度高,加工难度大,需要采用特殊的加工工艺和高精度的加工设备,如精密磨床、激光加工设备等,且加工过程中对工艺参数的控制要求严格,加工速度相对较慢,这些因素都使得其加工成本上升。硬质合金(如钨钴类、钨钛钴类)的加工成本也不低。虽然其加工性能比陶瓷稍好一些,但由于硬质合金本身材料成本较高,且为了保证劈刀的精度和质量,同样需要较为精密的加工工序,如电火花加工、数控加工等,这也导致了整体加工成本处于较高水平。金属材料(如不锈钢)的加工成本相对较低。金属材料本身成本通常低于陶瓷和硬质合金,而且其加工...
发布时间:2026.01.29 -
江苏球形键合引线键合工具
引线键合工具的成本因多种因素存在差异。以 wedge 劈刀为例,普通品质的 wedge 劈刀价格在 100 - 500 元不等,中等品质的 wedge 劈刀价格在 500 - 1500 元左右,而质量高的 wedge 劈刀价格则在 1500 元以上 。capillary 毛细管的价格,普通的约 50 - 200 元,质量较好的在 200 - 500 元之间,高精度的则在 500 元以上 。键合机方面,小型、基础功能的键合机价格大概在 10 - 30 万元,中型、性能适中的键合机价格在 30 - 100 万元,大型、高精度、多功能的键合机价格则在 100 万元以上 。微泰引线键合劈刀,微泰引线键...
发布时间:2026.01.28 -
广东楔形键合引线键合刀
优化引线键合工艺并降低成本的具体方法:工艺参数调整精确微调键合压力、时间、温度等参数,找到比较好值,减少能耗与材料损耗。合理选定引线直径,依封装需求适配,避免材料浪费。工具改进采用新型且性价比高的劈刀、毛细管等工具,降低采购成本。制定科学维护计划,定期清洁、校准、及时换磨损部件,延长工具寿命。自动化与智能化应用引入自动化键合机,减少人工失误,提高效率与质量一致性,降废品率。配备智能监控系统,实时监测异常并调整,还可收集数据优化工艺。人员培训与管理对操作人员培训,使其熟练掌握工艺与操作,精细调参数。建立激励机制,鼓励提改进建议与提高效率。材料管理优化材料选型,选合适且价格合理的引线、助焊剂等材料...
发布时间:2026.01.27 -
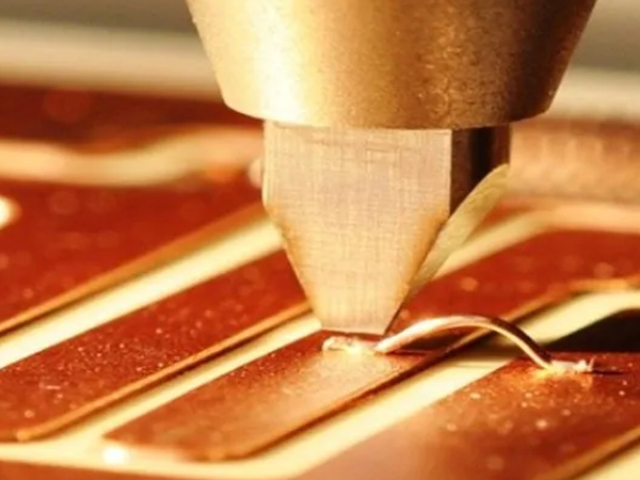
广东微电子封装引线键合工具
挑选适合的半导体引线键合工具,可从以下几点考虑:工艺适配明确键合工艺,球形键合选能精细成球形端的工具;楔形键合重工具刃口质量与角度设计,要能有效切入焊盘。引线及焊盘特性依引线材质选,软质的如金线,工具要能妥善夹持输送;较硬的如铜线,工具需有足够强度。据焊盘材质、尺寸挑,硬材质焊盘用刚性工具,小尺寸焊盘选高精度工具保准确键合。封装要求对导电性等电气性能要求高时,选能紧密接触、降接触电阻工具。产品需承受外力时,挑可形成强度键合点工具。生产效率与成本提效率选操作简便、键合速度快工具。权衡采购、使用寿命及维护成本,找性价比高的,避免频繁故障致成本增加。设备兼容性确保所选工具与现有键合设备机械、电气接口...
发布时间:2026.01.27 -
中国台湾耐高温引线键合Wire Bonding Tool
半导体封装用楔形键合工具的加工需多种先进设备。高精度磨床用于对工具进行磨削加工,可精细控制尺寸精度达到微米级甚至更高。其配备高分辨率的测量系统,能实时监测磨削情况,确保刃口角度、表面平整度等符合要求,像数控平面磨床可有效处理工具的平面部分。电火花加工机通过精确控制放电能量实现微纳级材料去除。在加工楔形键合工具的复杂形状部位,如精细刃口、特殊凹槽等有优势,能塑造出高精度的形状,且可利用电极损耗补偿技术保证加工精度的持续性。激光加工设备利用高能量密度的激光束进行切割、打孔等操作。在制作工具的初始成型或对其进行局部精细加工时发挥作用,比如可快速切割出工具的大致轮廓,随后再配合其他设备进一步精细化加工...
发布时间:2026.01.26 -
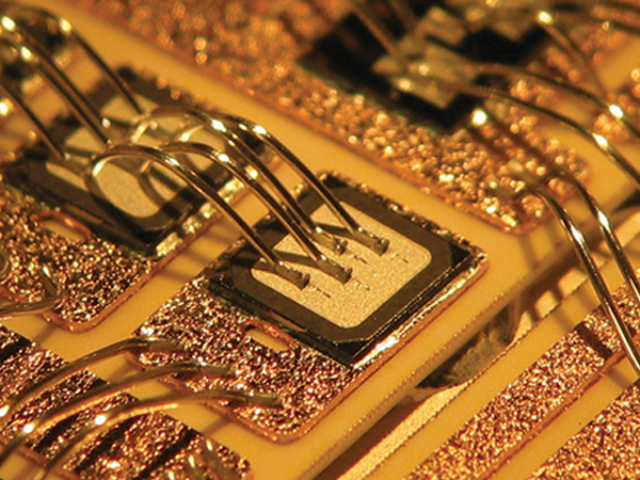
江苏超声键合引线键合工具
选择适合的加工设备提升楔形键合工具质量,可从以下几点着手:精度指标关注设备的定位精度、重复定位精度等,应达到微米级甚至更高。如高精度磨床、离子束加工设备,能精细控制刃口角度与尺寸,保障加工精度。工艺匹配依据具体加工工艺选设备。需精细磨削选质量磨床;要微纳级材料去除、塑造复杂形状,电火花加工机合适;追求原子级精度加工与高表面光洁度,离子束加工设备为佳。稳定性设备运行要稳定,参数波动小才能确保加工出的工具质量一致。优先选口碑好、品牌的设备,可减少因设备不稳定带来的质量问题。成本效益综合考量采购、运行及维护成本。结合生产规模、质量提升带来的效益来权衡,选既满足质量需求又经济合理的设备。自动化程度自动...
发布时间:2026.01.23 -
广东飞秒激光加工引线键合劈刀
楔形键合工具的加工具有一定难度,主要体现在以下几个方面:精度要求高其尺寸精度需达到微米级别甚至更高。例如楔形头部的角度、尺寸偏差必须极小,否则在键合过程中无法准确施加压力、引导金属丝与芯片电极及封装基板焊盘形成良好接触,影响键合质量,所以对加工设备的精密程度依赖大。材料加工特性多采用硬质合金等特殊材料,这类材料硬度高、韧性强,加工时切削力大,对刀具磨损快,加工工艺复杂。既要保证外形尺寸精细,又要维持材料内部微观结构稳定,避免产生裂纹等缺陷影响工具性能。表面质量难控需具备光滑且平整的表面,以保证金属丝能顺畅通过并均匀受力。但在加工过程中,如研磨、抛光等工序要达到理想的表面粗糙度要求并不容易,稍有...
发布时间:2026.01.23 -
四川电子封装引线键合Wire Bonding Tool
楔形键合工具的工作原理是利用楔形工具在一定的温度和压力下,将金属丝挤压在芯片电极和封装基板的焊盘之间,形成电气连接1。具体来说,键合时,楔形工具首先与金属丝接触,然后与基板接触,在这个过程中,金属丝被挤压变形,与基板形成紧密的接触,从而实现电气连接。微泰引线键合劈刀,微泰引线键合工具,微泰楔形键合劈刀利用飞秒激光及各种精密加工机床可以满足楔形键合劈刀的苛刻的精度要求,可加工多台阶、多弧度、多角度、多孔的楔形键合工具。精度可做到正负一微米,可以加工5微米的弧度及微孔,有问题请联系,上海安宇泰环保科技有限公司。球形键合主要运用特定方式形成球状进行键合。四川电子封装引线键合Wire Bonding ...
发布时间:2026.01.22 -
河北电子封装引线键合Wire Bonding
除设备外,以下因素影响引线键合工具总成本:材料引线:如金线导电性与可塑性好,但价格贵,铜线虽便宜但性能有别。选用不同材质引线成本差异大。工具部件:劈刀、毛细管等,用高性能材质如碳化钛等成本高,普通合金钢成本低,材料选择影响总成本。人工技能与规模:操作需专业人员,熟练程度不同工资有别,且生产规模大用人多,人工成本就高,反之则低。维护与更换工具维护:劈刀、毛细管需定期保养,如清洁、校准,程序复杂、频率高则维护成本增加。部件更换:工具部件有寿命限制,更换频率高或部件贵,都会提升总成本。研发与设计创新研发:为满足新封装需求等进行研发,涉及新工具设计、材料改进,研发投入会分摊到成本中。定制设计:针对特定...
发布时间:2026.01.22 -
辽宁超硬合金引线键合刀
半导体引线键合工具主要有以下几种:###楔键合工具包括楔子和劈刀。楔子通常为硬质材料制成,形状如楔形,用于将金属丝挤压在芯片电极和封装基板的焊盘之间,实现电气连接。劈刀则用于在键合过程中引导金属丝并施加合适压力。###球键合工具关键部件是毛细管。它具有精确的内径和特殊的管口形状,在键合时,先将金属丝端部形成金属球,然后通过毛细管将金属球压在芯片电极上,后续再进行引线拉伸与连接到另一电极或焊盘。###激光键合工具利用高能量密度的激光束作为能量源。通过精确控制激光的功率、脉冲频率等参数,使金属材料在激光作用下瞬间熔化并实现键合,常用于一些对精度和连接质量要求较高的特殊半导体封装场景。不同的引线键合...
发布时间:2026.01.21 -
北京热超声键合引线键合
挑选适配的半导体引线键合工具可从以下几方面考虑:键合工艺依球形或楔形键合工艺选对应工具。球形键合关注形成球形端的毛细管等工具精度;楔形键合看重刃口质量与角度设计。引线及焊盘特性考虑引线材质,如软质金线需能妥善夹持输送的工具,较硬铜线则工具要有足够强度。依焊盘材质、尺寸选,硬材质焊盘用刚性工具,小尺寸焊盘选高精度工具保证准确键合。封装要求对导电性等电气性能要求高时,挑能确保紧密接触、降接触电阻的工具。产品需承受外力等时,选能形成强度键合点工具。生产效率与成本为提效率,选操作简便、键合速度快工具,如自动化程度高的。权衡采购、使用寿命及维护成本,选性价比高的,避免频繁故障增加总成本。设备兼容性确保所...
发布时间:2026.01.21 -
广东微电子封装引线键合劈刀
引线键合工具常用材料及加工方法如下:材料硬质合金:具有高硬度、耐磨性和良好的热稳定性,能承受键合过程中的冲击力与摩擦力,确保工具寿命和键合效果,如碳化钨硬质合金应用广。陶瓷材料:如氧化铝陶瓷等,具备高硬度、高绝缘性和化学稳定性,可在一些对绝缘要求高的键合场景使用。加工方法精密磨削:采用高精度磨床与合适磨料,对工具进行精细磨削,可精确控制尺寸精度,如刃口角度、表面平整度等,实现微米级甚至更高精度加工。电火花加工:通过精确控制放电能量实现微纳级材料去除,用于塑造复杂形状部位,如精细刃口、特殊凹槽等,能达到较高的形状精度和表面质量。化学机械抛光:结合化学腐蚀与机械研磨,可有效去除加工过程中产生的微小...
发布时间:2026.01.21
