-
 23 09
-
 22 09贵州塑料制品加工推荐厂家
气辅注塑工艺在大型家电外壳中的节能应用上海罗苹实业加工的冰箱门板(尺寸 1200mm×600mm),采用 HIPS 气辅注塑工艺,气体压力 20MPa,注射温度 200℃,模具温度 60℃。制品重量减轻 12%,锁模力需求降低 30%,翘曲变形量≤1.5mm,表面缩痕深度≤0.1mm。通过耐冷热冲击测试(-20℃~70℃,循环 50 次)... 【查看详情】
-
22 09河南PP焊接要多少钱
PVC焊接在化工管道系统中的应用面临着特殊挑战。化工环境通常存在各种腐蚀性介质,这就要求PVC焊接接头不*要有足够的机械强度,还要具备突出的耐化学腐蚀性。在焊接前,需对PVC管道材料进行严格筛选,确保其化学组成适合特定的化工介质环境。焊接过程中,为了增强焊缝的耐腐蚀性能,可以采用特殊配方的焊条或在焊接后对焊缝进行防腐处理,如涂覆耐腐蚀涂层... 【查看详情】
-
 21 09湖北电镀槽塑料制品加工供应商
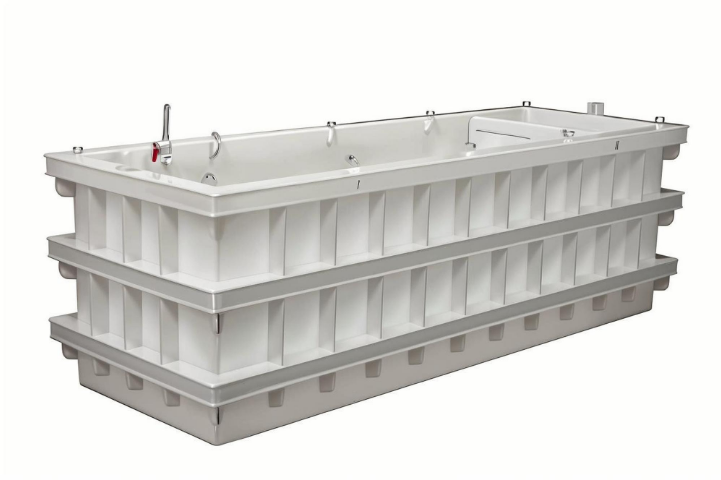
酸洗槽加工在装饰性金属制品酸洗中注重表面效果呈现。为获得独特纹理与色泽的酸洗表面,酸洗槽设计加工与酸洗工艺紧密配合。如仿古金属装饰件酸洗,通过设计特殊形状的酸洗槽与内部配件,控制酸液流动方向与浓度分布,结合不同金属材料与酸洗时间,营造独特酸洗环境,使金属表面形成古朴典雅的纹理与色泽。加工过程可能采用辅助装置,如用于控制酸液流速的调节阀或用... 【查看详情】
-
 21 09
-
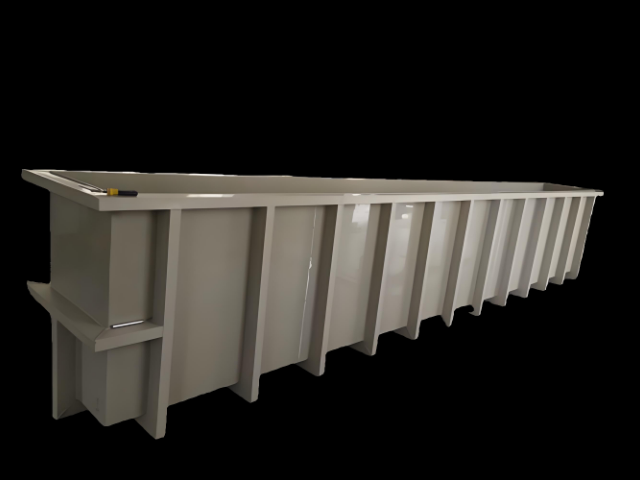 20 09福建储酸罐塑料制品加工联系人
储酸罐加工的成本控制是企业在生产过程中需要重点关注的问题。在材料采购方面,要综合评估材料的价格、质量和性能,选择性价比高的材料。例如,虽然玻璃钢材料相对不锈钢材料价格较低,但在某些强度、高浓度酸液储存需求下,可能不锈钢更为合适,需权衡利弊。在加工工艺上,采用先进高效的工艺可以减少加工时间和人力成本,如采用自动化焊接或成型工艺,提高生产效率... 【查看详情】
-
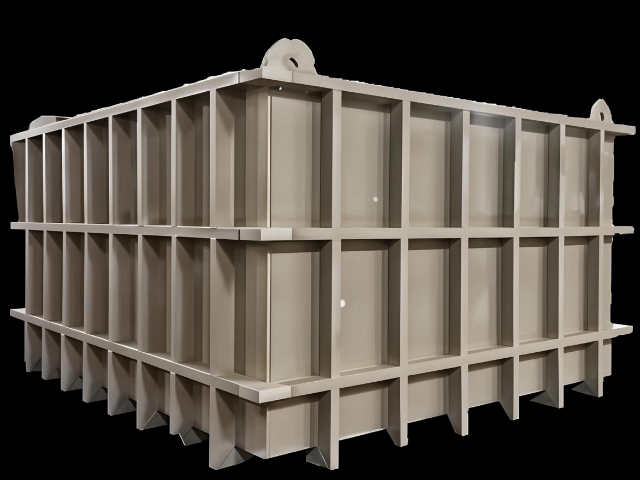 19 09广东储酸罐塑料制品加工
生物基塑料在美妆包装中的可持续应用上海罗苹实业加工的玉米淀粉基 PS 美妆蛋,采用共混改性技术(淀粉含量 40%,相容剂 5%),通过模压成型(温度 160℃,压力 8MPa,保压时间 5min)。产品密度 0.6g/cm³,吸水倍率 15 倍,湿态抗拉强度 4.5MPa,在堆肥条件下 3 个月降解率 65%。经 SGS 检测,重金属含量... 【查看详情】
-
 19 09上海PP焊接推荐厂家
在进行PVC焊接之前,必须做好充分的准备工作。首先,需要检查焊接材料的质量,确保其表面光滑、无裂纹或气泡。其次,焊接表面必须清洁干净,去除油污、灰尘和其他杂质,可以使用砂纸打磨或专门用的清洁剂清洗。接下来,根据焊接材料的厚度和形状,选择合适的焊接工具和参数(如温度、压力和焊接速度)。对于管道焊接,还需要使用夹具将管道固定,以确保焊接过程中... 【查看详情】
-
18 09
-
18 09江西电镀槽塑料制品加工供应商
PE 焊接的质量检测是保障焊接工程质量的关键环节,上海罗苹实业有限公司建立了完善的检测体系。除常规的外观检查和压力测试外,还运用超声波相控阵检测技术,采用 16 阵元探头,频率 5-10MHz,可检测出直径≥0.5mm 的内部缺陷,检测灵敏度达到 80% 以上。X 射线检测采用微焦点 X 射线源,焦距 1000mm,曝光时间 60 秒,能... 【查看详情】
-
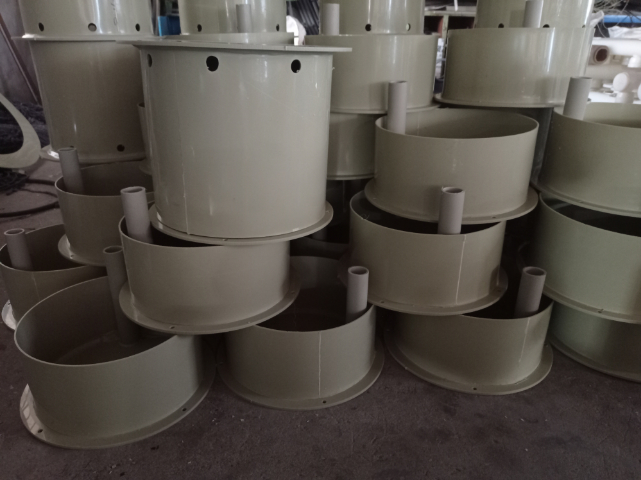 17 09甘肃PE焊接供应商家
在工业领域,PE焊接用于制造各种化工设备和容器。由于化工生产环境的特殊性,对PE焊接设备和工艺的要求极为严格。在焊接化工用PE设备时,要确保焊接接头能够耐受各种化学介质的侵蚀和高温高压的作用。为此,在焊接前需要对材料进行严格的选型和检验,选择具有合适化学稳定性和物理性能的PE材料。在焊接过程中,要采用高精度的焊接设备,精确控制焊接参数,并... 【查看详情】
-
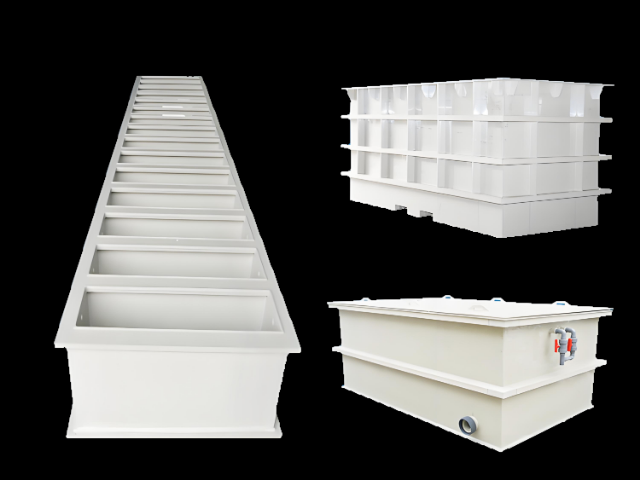 16 09湖南塑料制品加工费用
对于不锈钢储酸罐加工,不锈钢材质的选择和处理是关键。不同型号的不锈钢具有不同的耐酸性能,需根据所储存酸液的种类和浓度进行挑选。在加工前,不锈钢板材要进行表面预处理,去除油污、氧化皮等杂质,以保证焊接质量。焊接过程中,采用氩弧焊等精密焊接技术,严格控制焊接电流、电压和焊接速度,使焊缝均匀、致密且无夹渣、气孔等缺陷。焊接后,对焊缝进行酸洗钝化... 【查看详情】