 首页 > 新闻中心
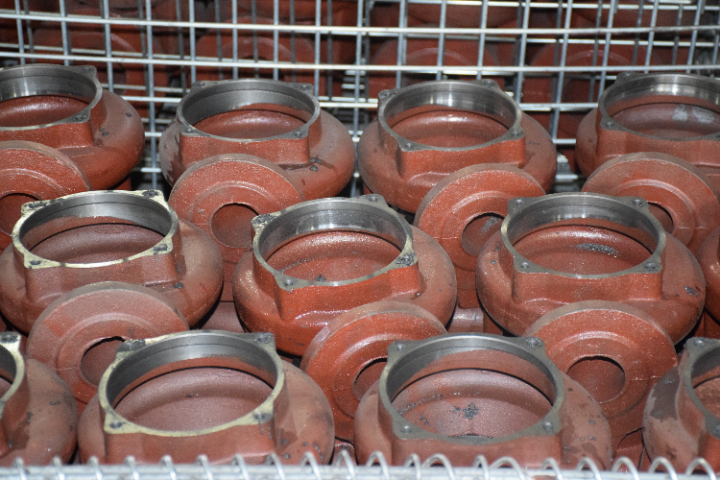
小型铸件的生产常采用自动化生产线,实现浇注、冷却、脱模的连续作业。小型铸件如汽车零部件中的螺栓、螺母、轴承座,家电中的连接件、齿轮等,需求量、形状相对简单,适合采用自动化生产线进行批量生产。自动化生产线由浇注机器人、输送设备、冷却系统、脱模机构、检测设备等组成,能够实现从金属液浇注到铸件脱模的全流程...
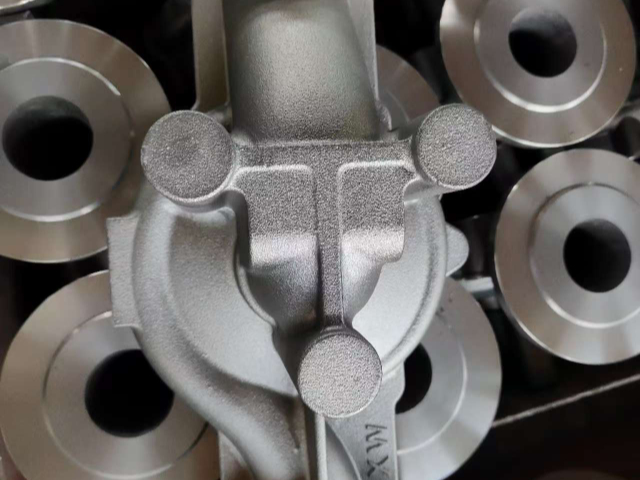
铸造模具的设计精度直接影响铸件的成型质量和生产效率。铸造模具是铸件成型的关键工具,其设计精度包括尺寸精度、形状精度和位置精度等,这些精度参数会直接传递到铸件上。如果模具的尺寸精度不足,铸件的尺寸误差会增,可能导致铸件无法满足装配要求,需要进行量的后续加工才能使用,增加生产成本;模具的形状精度不够,会...
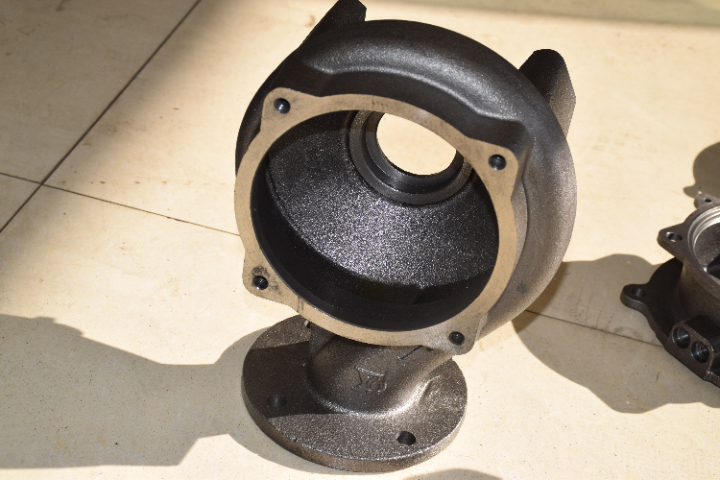
铸件后续加工包括打磨、钻孔、热处理等,以满足终使用要求。铸件在铸造完成后,通常需要经过一系列后续加工才能成为合格的产品。打磨是基础的后续加工工序,通过砂纸、砂轮等工具去除铸件表面的飞边、毛刺、浇冒口痕迹等,使铸件表面光洁平整,同时也能修正铸件的尺寸误差,为后续加工奠定基础。钻孔、铣削、车削等机械加工...
砂型铸造是成本较低、应用的铸件生产方法之一。砂型铸造以砂为主要造型材料,通过制作砂型模具来生产铸件,其工艺流程包括制模、配砂、造型、制芯、合型、浇注、冷却、落砂、清理等环节。首先,根据铸件的形状和尺寸制作木模或金属模;然后,将砂、粘结剂、水等按一定比例混合配制成型砂;接着,用型砂在模具周围造型,形成...
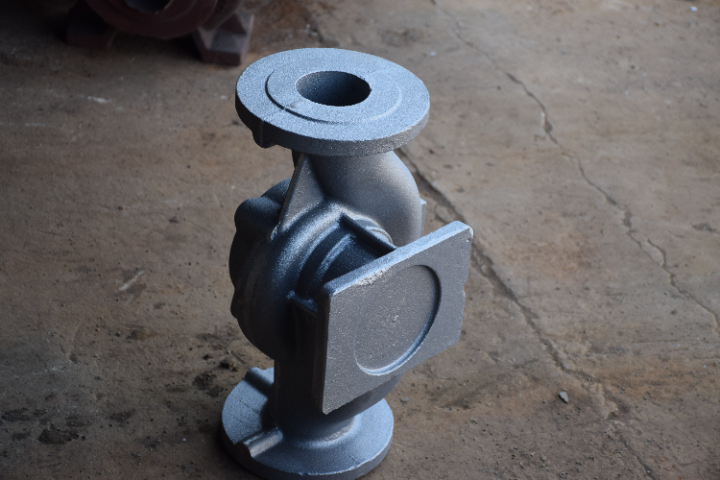
消失模铸造通过泡沫模型气化实现无分型面铸造,减少铸件清理工序。消失模铸造又称实型铸造,其工艺流程是首先用泡沫塑料制作与铸件形状完全一致的模型,然后将模型涂上耐火涂料并烘干,再将模型放入砂箱中,填入干砂并紧实,之后将熔融金属浇注到模型上,泡沫模型在高温金属液的作用下迅速气化、燃烧并消失,金属液取代模型...
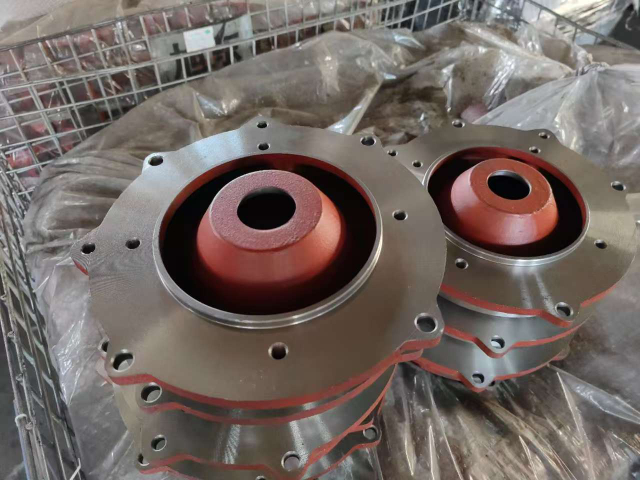
铸件的表面处理方法包括喷漆、电镀、阳极氧化等,可提升美观度和耐腐蚀性。铸件在铸造完成后,表面可能存在粗糙、氧化、缺陷等问题,通过表面处理可以改善这些问题,提高铸件的性能和外观质量。喷漆是一种常用的表面处理方法,通过在铸件表面喷涂涂料形成保护膜,涂料可以隔绝空气、水和腐蚀介质,防止铸件生锈,同时可以根...
球墨铸铁铸件经等温淬火后,可获得度和高韧性的综合性能。等温淬火是一种将球墨铸铁铸件加热到奥氏体化温度(通常为 850 - 900℃),保温一段时间后快速冷却到贝氏体转变温度(通常为 250 - 400℃),并在此温度下保温使奥氏体转变为贝氏体组织的热处理工艺。球墨铸铁经等温淬火后,其显微组织为贝氏体...
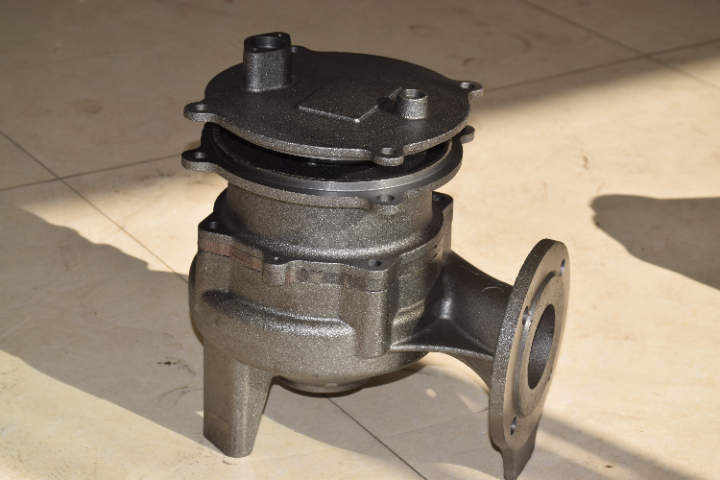
小型铸件的生产常采用自动化生产线,实现浇注、冷却、脱模的连续作业。小型铸件如汽车零部件中的螺栓、螺母、轴承座,家电中的连接件、齿轮等,需求量、形状相对简单,适合采用自动化生产线进行批量生产。自动化生产线由浇注机器人、输送设备、冷却系统、脱模机构、检测设备等组成,能够实现从金属液浇注到铸件脱模的全流程...
清水泵于输送清洁水或物理化学性质类似水的流体,结构简单,成本较低。清水泵是工业和民用领域中应用的泵型之一,其设计初衷就是针对清洁水的输送,因此对介质的清洁度要求较高,通常要求介质中不含固体颗粒或纤维杂质,以免造成叶轮堵塞和磨损。清水泵的结构相对简单,主要由泵体、叶轮、泵轴、轴承、密封件和电机等部件组...
金属型铸造(硬模铸造)适用于批量生产有色金属铸件,模具寿命长。金属型铸造是采用金属材料(如铸铁、铸钢等)制作模具的铸造方法,与砂型铸造相比,金属型模具具有硬度高、耐磨性好、尺寸精度高等特点,能够重复使用,模具寿命长,对于批量生产的铸件可以降低模具成本。金属型铸造的模具型腔表面光滑,能够生产出表面质量...

高温泵需采用耐高温材料和特殊密封结构,适用于输送蒸汽、热油等高温介质。在工业生产中,许多工艺需要输送高温介质,如蒸汽、导热油、高温热水等,这些介质的温度通常在 100℃以上,甚至可达数百摄氏度,普通泵在高温环境下容易出现材料性能下降、密封失效等问题,因此高温泵必须进行特殊设计。在材料选择上,高温泵的...
液压泵是液压系统的动力源,将机械能转化为液压能,驱动液压缸或液压马达。在液压系统中,液压泵通过电机或发动机等动力装置带动旋转,将输入的机械能转化为液压油的压力能,使液压油获得一定的压力和流量,通过液压管路输送到系统的各个执行元件。液压缸在液压油的压力作用下可以实现直线往复运动,例如在工程机械中的挖掘...