
-
常州环保不锈钢酸洗服务
酸洗时间控制的关键参数体系酸洗时间作为影响金属表面处理质量的变量,需与浓度、温度、材质等参数形成动态平衡。根据不锈钢、碳钢等不同材料特性,其时间控制逻辑存在差异:一、基础时间参数确定材质差异基准不锈钢(304/316系列):推荐10-30分钟,硝酸基酸洗液需分段处理(首阶段5分钟除氧化皮,后续15分钟钝化)碳钢:15-40分钟,盐酸浓度20%时比较好窗口为25±5分钟铝合金:严格控制在3-8分钟,磷酸浓度5%条件下超时即产生腐蚀斑点污染物等级修正污染等级氧化皮厚度时间补偿系数轻度<×中度×重度>×(数据来源:某汽车零部件厂2024年工艺手册)二、动态调控机制温度-时间耦合模型当酸洗液温...
发布时间:2025.10.05 -
苏州环保不锈钢酸洗价格
不锈钢酸洗工艺流程详解(基于泰州佐贺公司生产实践)一、预处理阶段脱脂清洗使用碱性溶液(pH12-14)在50-70℃温度下浸泡15-30分钟配备超声波清洗机处理复杂结构件(如食品机械螺纹连接处)水洗三级逆流漂洗系统(电导率逐级递减至≤100μS/cm)高压喷淋(压力)确保表面无残留二、酸洗工序酸液配置主酸槽配比:硝酸15-25%+氢氟酸1-5%(泰州佐贺)温度控制:20-60℃(通过PLC精确调控±2℃)处理过程浸泡时间:15-30分钟(氧化层厚度100μm以下取下限)特殊工件采用喷淋酸洗(如食品管道内壁处理)三、后处理流程中和钝化三级中和槽:碳酸钠溶液(浓度5-8%)→纯水...
发布时间:2025.10.05 -
泰州佐贺表面处理不锈钢酸洗质量
一、型酸洗工艺突破生物酶催化酸洗技术采用葡萄糖酸氧化酶复合体系,在45℃条件下可实现:氧化层去除速率提升220%废水COD值降至35mg/L以下能耗降低40%超临界CO₂辅助酸洗在℃、:酸液渗透效率提高3倍处理时间缩短至传统工艺的1/5实现零废水排放二、智能化工艺革新数字孪生控制系统实时监测酸洗槽pH值(精度±)自动调节酸液浓度(控制误差<2%)故障预测准确率达92%机器人喷涂系统采用6轴机械臂配合高压泵涂层均匀性>95%施工效率提升80%三、特殊场景解决方案微区选择性酸洗技术激光定位精度±小处理面积²适用于精密医疗器械修复管道内壁自适应处理柔性机器人搭载多传感器可处理DN50-DN1...
发布时间:2025.10.05 -
镇江304不锈钢酸洗
150g)涂抹后静置10-20分钟垂直表面处理喷洗剂磷酸(3%)+柠檬酸(4%)+表面活性剂(2%)压力喷射,温度50-60℃大型设备在线清洗注:镍含量高的不锈钢(如316L)可直接使用原液,而马氏体不锈钢(如420)建议稀释后使用。2.碳钢酸洗液配比常规酸洗液:10-20%盐酸或**溶液,常温浸泡30-60分钟钝化处理液:硝酸(5%)+重铬酸钾(3%)溶液,处理温度15-30℃管道清洗液:柠檬酸(2-3%)+缓蚀剂,循环清洗2-4小时三、酸洗工艺操作规范1.操作流程预处理:用碱性清洗剂去除表面油脂,清水冲洗干净酸液配制:按比例将酸加入水中(禁止反向操作),搅拌至均匀酸洗处理...
发布时间:2025.10.05 -
无锡环保不锈钢酸洗外包
不锈钢酸洗在食品工业中的关键应用深度解析一、食品工业对不锈钢表面处理的特殊要求卫生安全标准食品级不锈钢需符合GB《食品安全国家标准食品接触用金属材料及制品》要求,酸洗可有效消除表面微生物藏匿点。泰州佐贺公司的酸洗工艺能使附着率降低90%以上,满足FDA和欧盟EC1935/2004标准。耐腐蚀性能提升食品加工环境(如乳品厂的酸性清洗剂、腌渍车间的盐雾)要求不锈钢具备更强的耐蚀性。酸洗后形成的Cr₂O₃钝化膜可将304不锈钢在5%NaCl溶液中的腐蚀速率从。二、应用场景与工艺方案食品容器处理工艺流程:脱脂→酸洗(硝酸20%+氢氟酸3%,40℃)→电解抛光→钝化效果:某奶罐经处理后...
发布时间:2025.10.05 -
南通精密零件不锈钢酸洗一站式服务
不锈钢酸洗、钝化合二为一,在钝化的同时能工件表面的油污、锈斑、焊斑、氧化层、游离铁等污垢,处理后表面变成均匀银白色;同时添加了缓蚀剂、抑雾剂,防止金属出现过腐蚀和氢脆现象、酸雾的产生;钝化后耐腐蚀能力提到15至50倍,比较高已通过盐雾测试1500H;适用于200、300系列不锈钢零件、板材及其设备的酸洗钝化处理。产品优势播报编辑●适用于SUS200、SUS300系列所有不锈钢产品的酸洗钝化。●各种型号奥氏体不锈钢零件、板材及其设备表面的锈、氧化皮、焊接后产生的黄、蓝、黑色焊斑等污物。●处理后的表面呈均一的银白色,具有的较好的装饰效果;具有优异的防锈耐蚀性能。●操作简单,使用方便、经济实...
发布时间:2025.10.04 -
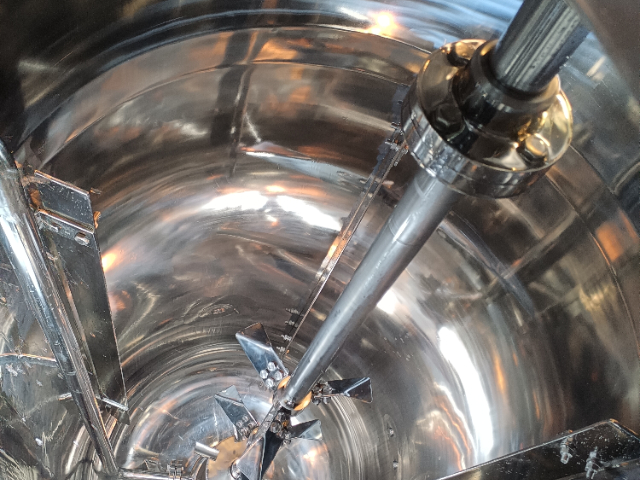
江苏食品级不锈钢酸洗服务
产生均匀粗糙度(Raμm),酸洗后表面光洁度高,适合装饰件。白刚玉:高纯度(Fe<),特别适合医疗器械,酸洗后无铁污染,但成本较高。粗糙度控制:比较好范围:Raμm时,酸洗液润湿性比较好。某实验显示,Ra=μm时酸洗速率峰值达。过度喷砂风险:Ra>10μm会导致酸液局部富集,产生不均匀腐蚀。某案例中,Ra=12μm的工件酸洗后出现20-30μm的过蚀坑。工艺参数交互作用:压力与距离:比较好均匀性(偏差<±15%),距离过近易导致局部过喷。喷砂后停留时间:建议控制在4小时内进行酸洗,避免再生氧化层。数据显示,24小时延迟会使酸洗时间增加25%。工业应用案例分析喷砂预处理+酸洗组...
发布时间:2025.10.04 -
江苏食品级不锈钢酸洗
电解酸洗生产线构成与技术解析电解酸洗是一种通过电化学作用去除金属材料表面氧化皮及杂质的表面处理工艺,相比传统化学酸洗具有效率高、性好等优势。本文将详细解析电解酸洗生产线的构成、设备参数、工艺流程及技术特点。一、电解酸洗生产线整体构成电解酸洗生产线主要由以下模块组成:预处理系统:包括除油、清洗等工序,用于去除金属表面的大颗粒杂质和油脂,确保后续酸洗效果均匀。电解酸洗槽系统:生产线的部分,包含酸洗液(如盐酸或)和电极系统,通过电化学反应加速氧化层的去除。输送系统:包括机械手臂、传送带等设备,用于在工序间转移工件,部分生产线采用全自动输送设计。后处理系统:冲刷区:去除残留酸洗液中和区...
发布时间:2025.10.04 -
常州环保不锈钢酸洗外包
不锈钢酸洗——焕发金属本色的专业之选在现代工业领域,不锈钢以其的耐腐蚀性和优雅的外观广受青睐。然而,加工过程中产生的氧化物和污渍往往影响了不锈钢的美观与性能。此时,不锈钢酸洗技术便成为了恢复其本色的关键。不锈钢酸洗,是通过专业酸洗溶剂去除不锈钢表面氧化物和杂质的一道重要工序。它不*能有效清洁不锈钢表面,更能提升其耐腐蚀性能,延长使用寿命。经过酸洗处理后的不锈钢,表面光滑如镜,金属质感得以充分展现。我们公司深耕不锈钢酸洗领域多年,拥有先进的酸洗设备和专业的技术团队。我们致力于为客户提供、高效率的不锈钢酸洗服务,助力各行各业焕发金属光彩。无论是建筑装饰、厨具制造,还是精密机械、化工设备...
发布时间:2025.10.04 -
南京304不锈钢酸洗厂
表面一层钝化结束后反应即停止,不易过腐蚀,不受后续冲洗时间限制,焊缝等薄弱环节还可以加强钝化。缺点是工人操作环境差,劳动强度高,成本较高,对不锈钢管线内壁处理效果稍差,需结合其它方法。三、喷淋法:适合于场地固定,封闭环境的单一产品或内部结构简单的设备酸洗钝化,如板材生产线上的喷淋酸洗工序,对不锈钢化学品船,可用于液货舱内壁酸洗。川东造船厂对在建的中化3450t不锈钢化学品船“迎春”轮液货舱准备采用喷淋法进行酸洗钝化。其是连续操作速度快,操作方式简单,对工人腐蚀影响小,移液过程可将管线再酸洗一遍。溶液利用率较高。这种方法限制条件比较多,如:1、液舱内脚手架需全部拆出,舱内及管系都要清洗干...
发布时间:2025.10.04 -
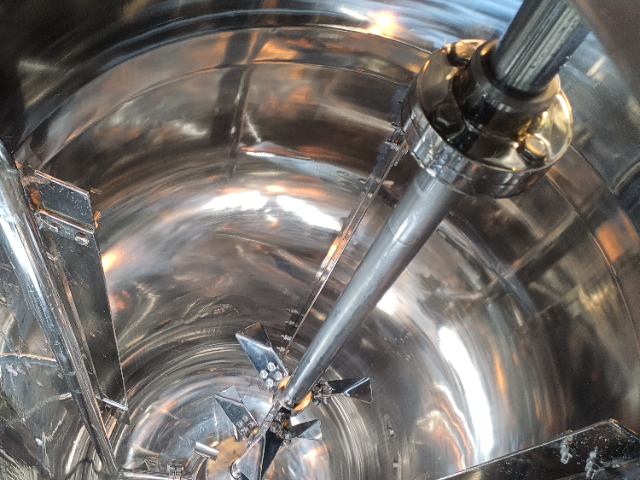
环保不锈钢酸洗代工厂
酸洗时间控制的关键参数体系酸洗时间作为影响金属表面处理质量的变量,需与浓度、温度、材质等参数形成动态平衡。根据不锈钢、碳钢等不同材料特性,其时间控制逻辑存在差异:一、基础时间参数确定材质差异基准不锈钢(304/316系列):推荐10-30分钟,硝酸基酸洗液需分段处理(首阶段5分钟除氧化皮,后续15分钟钝化)碳钢:15-40分钟,盐酸浓度20%时比较好窗口为25±5分钟铝合金:严格控制在3-8分钟,磷酸浓度5%条件下超时即产生腐蚀斑点污染物等级修正污染等级氧化皮厚度时间补偿系数轻度<×中度×重度>×(数据来源:某汽车零部件厂2024年工艺手册)二、动态调控机制温度-时间耦合模型当酸洗液温...
发布时间:2025.10.03 -
扬州食品级不锈钢酸洗价格
厚度≥)眼部防护:防溅护目镜+洗眼器备用2.废液处理流程收集:PP材质容器盛装,标注"酸性废液"中和:缓慢加入石灰乳至pH=沉淀:添加絮凝剂静置24小时检测:重金属含量符合GB8978-1996标准处置:交由危废处理资质单位处理3.应急处理措施皮肤接触:立即用1%碳酸氢钠溶液冲洗15分钟眼睛接触:生理盐水冲洗至少20分钟并就医泄漏处理:用苏打灰覆盖吸收,收集后中和火灾风险:配备碳酸氢钠干粉灭火器五、常见问题解决方案酸洗后表面发黑:原因:酸液浓度过高或时间过长对策:调整至推荐参数,添加适量双氧水局部腐蚀严重:原因:缓蚀剂失效或分布不均对策:更换新液,增加搅拌装置酸...
发布时间:2025.10.03 -
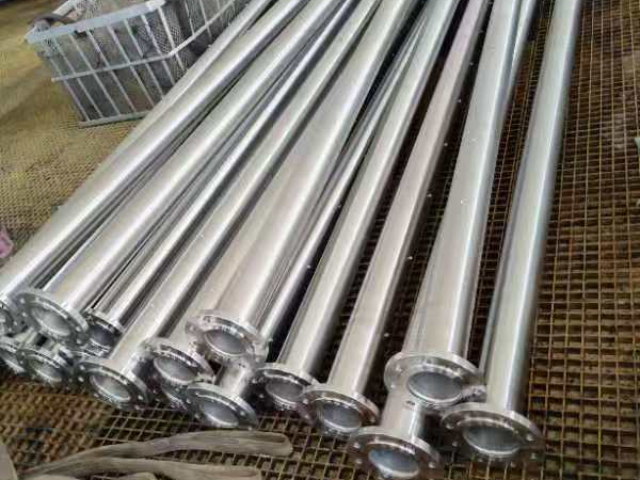
南京食品级不锈钢酸洗多少钱
温度对酸洗效果的影响机制温度是酸洗工艺的参数之一,直接影响化学反应速率、金属表面处理质量及工艺经济性。其作用规律可归纳为以下方面:1.温度与酸洗速度的正相关性实验表明,温度每升高10℃,酸洗反应速率可提升2-3倍。以盐酸酸洗为例,20℃时需,40℃缩短至1-2分钟,60℃进一步降至15-50秒。这种加应源于温度升高增加了分子动能,促进酸液与氧化物的接触频率,同时降低反应活化能。2.温度对处理效果的阈值效应比较好温度区间:多数金属(如碳钢、不锈钢)的酸洗温度建议控制在40-70℃。在此范围内,既能**去除氧化层,又可避免过度腐蚀。例如,石英砂酸洗在50℃时杂质去除效果比较好,超过60℃则...
发布时间:2025.10.03 -
上海环保不锈钢酸洗代工厂
基于机器学习的不锈钢酸洗参数优化系统在工业,某研究院开发的AI酸洗控制系统通过采集12个工艺参数,采用LSTM神经网络模型实现:酸洗时间预测误差≤*剂消耗量降低19%表面粗糙度Ra值稳定在±μm系统架构包含三层智能模块:数据感知层:部署32个高精度传感器决策优化层:集成遗传算法和强化学习执行控制层:配备自适应PID调节器该技术已应用于宝武集团湛江基地,年节约成本超800万元。第二篇:不锈钢酸洗废水的资源化利用技术介绍三种创新处理工艺:电化学-膜分离耦合技术铬回收率,纯度达产生的高纯铬盐可回用于钝化工序微藻生物吸附系统小球藻对氟离子的去除效率藻体蛋白含量达42%,可作饲料原料蒸发结晶分盐...
发布时间:2025.10.03 -
南京不锈钢酸洗工艺
不锈钢酸洗的化学机制与工艺优化一、不锈钢酸洗的化学机制不锈钢酸洗是通过酸性溶液与金属表面氧化物发生化学反应,从而去除氧化皮、锈迹和其他污染物的过程。这一过程主要依赖于酸液中的氢离子与氧化皮中的金属氧化物之间的化学反应。例如,硝酸和氢氟酸的混合酸液能够有效溶解不锈钢表面的氧化铬层,同时去除焊接过程中产生的焊渣和氧化皮。二、工艺参数对酸洗效果的影响酸液浓度酸液的浓度是影响酸洗效果的关键因素之一。通常,硝酸的浓度控制在15-25%,氢氟酸的浓度在1-5%之间。过高的酸液浓度可能导致金属表面过度腐蚀,而过低的浓度则无法有效去除氧化皮。温度酸洗温度一般在20-60℃之间,温度每升高10℃,反应速...
发布时间:2025.10.03 -
南京精密零件不锈钢酸洗外包
以下是常见不锈钢材质(以304、316、201为例)的酸洗特性对比分析:一、酸洗工艺适用性304不锈钢酸洗后表面呈均匀银白色,焊接氧化皮效果,适合食品级应用场景。其钝化膜形成速度快,耐腐蚀性提升明显。316不锈钢需采用硝酸与氢氟酸混合酸液(比例3:1)处理,尤其适合海洋工程等高腐蚀环境,酸洗后表面光洁度更高。201不锈钢焊接后易产生黑/黄色氧化皮,酸洗可**银白色表面并形成二次防腐膜,但需控制酸洗时间以避免过腐蚀。二、性能差异材质表面粗糙度耐腐蚀提升幅度典型应用场景304≤μm+200mV以上食品设备、化工管道316≤μm+250mV以上海洋设备、医疗器材201≤μm+15...
发布时间:2025.10.02 -
常州不锈钢酸洗成本
设备选型需特别注意以下差异:材质酸液要求关键控制参数后处理建议304不锈钢常规硝酸或混合酸温度20-50℃,浓度检测精度±1%可满足电镀/喷漆要求316不锈钢硝酸与氢氟酸3:1混合需钛合金换热器控温建议配合钝化处理增强氧化膜201不锈钢低氯离子配方(≤25ppm)时间控制严格防过腐蚀需二次防腐膜形成特殊材质处理建议:钛合金:需TA2纯钛/316L不锈钢挂具(涂覆PTFE涂层),干燥温度50-105℃可调高精度医疗部件:推荐配备三级碱液喷淋塔的废气处理系统,风量≥2000m³/h三、技术参数与配置选择关键性能指标处理效率:塔式酸洗机:35秒/周期,大150吨/小时全自动清洗线:56秒焊...
发布时间:2025.10.02 -
镇江304不锈钢酸洗成本
不锈钢酸洗:工业精密制造的守护者在制造业中,不锈钢酸洗技术扮演着至关重要的角色。泰州市佐贺表面处理有限公司依托十余年技术积累,将这一工艺发展为兼具科学性与艺术性的精密工程。技术定制化方案:针对化工设备、半导体部件等不同场景,采用差异化酸洗参数。例如,医*设备需通过电解抛光实现微米级洁净,而食品机械则侧重钝化防腐。复合工艺:结合喷砂预处理与超声波清洗,确保酸洗液均匀渗透,彻底焊斑、氧化层等缺陷。行业价值延长寿命:经酸洗钝化的反应釜在强酸环境下腐蚀率降低40%,使用寿命提升至5年以上。美学升级:通过磁力研磨等后处理,使工业设备呈现镜面光泽,满足客户的视觉要求。绿色创新公司20...
发布时间:2025.10.02 -
304不锈钢酸洗工艺
防止残酸腐蚀)废液处理:中和至pH6-9后沉淀回收金属离子注意事项:铝合金件需控制pH值(2-5),避免过腐蚀;精密零件应使用网篮装载,防止直接接触槽底;定期(每4小时)检测酸液浓度并及时补充。五、技术发展趋势1.当前技术突破频率自适应技术:新型换能器可实时调整20-200kHz频率,应对不同污染阶段复合工艺:某企业开发"电解-超声-酸洗"三联工艺,使不锈钢酸洗时间缩短至传统1/7绿色化改进:采用生物降解酸剂(如葡萄糖酸)配合超声,使COD排放降低60%2.未来发展方向智能化控制:通过AI算法优化频率-功率-温度参数组合,预计可提升能效30%模块化设计:即插即用式超声模块...
发布时间:2025.10.02 -
南京食品级不锈钢酸洗
酸洗时间控制的关键参数体系酸洗时间作为影响金属表面处理质量的变量,需与浓度、温度、材质等参数形成动态平衡。根据不锈钢、碳钢等不同材料特性,其时间控制逻辑存在差异:一、基础时间参数确定材质差异基准不锈钢(304/316系列):推荐10-30分钟,硝酸基酸洗液需分段处理(首阶段5分钟除氧化皮,后续15分钟钝化)碳钢:15-40分钟,盐酸浓度20%时比较好窗口为25±5分钟铝合金:严格控制在3-8分钟,磷酸浓度5%条件下超时即产生腐蚀斑点污染物等级修正污染等级氧化皮厚度时间补偿系数轻度<×中度×重度>×(数据来源:某汽车零部件厂2024年工艺手册)二、动态调控机制温度-时间耦合模型当酸洗液温...
发布时间:2025.10.02 -
佐贺表面处理不锈钢酸洗流程
一、设计定位与工艺选型大型构件酸洗线的矛盾在于处理效率与表面质量的平衡。针对厚度>8mm、宽度>2000mm的特种钢材,需采用推拉式酸洗工艺,其单卷处理模式可避免连续生产线对超厚材料的形变风险。工艺参数需匹配:酸洗速度:重型构件建议控制在30-60m/min,兼顾氧化层与基材保护酸槽配置:采用3-5级逆流酸洗槽,总长度≥100m,确保盐酸浓度梯度(入口槽8-12%,出口槽2-4%)二、关键设备选型与布局矫直系统需配置七辊矫直机,消除拆卷产生的残余应力,矫正精度≤重型矫直辊材质建议选用9Cr2Mo锻钢,表面硬度HRC58-62酸洗槽体设计槽体采用双相钢2205材质,壁厚≥20mm,配备石...
发布时间:2025.10.01 -
常州316L不锈钢酸洗厂家
不锈钢酸洗、钝化合二为一,在钝化的同时能工件表面的油污、锈斑、焊斑、氧化层、游离铁等污垢,处理后表面变成均匀银白色;同时添加了缓蚀剂、抑雾剂,防止金属出现过腐蚀和氢脆现象、酸雾的产生;钝化后耐腐蚀能力提到15至50倍,比较高已通过盐雾测试1500H;适用于200、300系列不锈钢零件、板材及其设备的酸洗钝化处理。产品优势播报编辑●适用于SUS200、SUS300系列所有不锈钢产品的酸洗钝化。●各种型号奥氏体不锈钢零件、板材及其设备表面的锈、氧化皮、焊接后产生的黄、蓝、黑色焊斑等污物。●处理后的表面呈均一的银白色,具有的较好的装饰效果;具有优异的防锈耐蚀性能。●操作简单,使用方便、经济实...
发布时间:2025.10.01 -
常州本地不锈钢酸洗成本
不锈钢酸洗工艺流程详解(基于泰州佐贺公司生产实践)一、预处理阶段脱脂清洗使用碱性溶液(pH12-14)在50-70℃温度下浸泡15-30分钟配备超声波清洗机处理复杂结构件(如食品机械螺纹连接处)水洗三级逆流漂洗系统(电导率逐级递减至≤100μS/cm)高压喷淋(压力)确保表面无残留二、酸洗工序酸液配置主酸槽配比:硝酸15-25%+氢氟酸1-5%(泰州佐贺)温度控制:20-60℃(通过PLC精确调控±2℃)处理过程浸泡时间:15-30分钟(氧化层厚度100μm以下取下限)特殊工件采用喷淋酸洗(如食品管道内壁处理)三、后处理流程中和钝化三级中和槽:碳酸钠溶液(浓度5-8%)→纯水...
发布时间:2025.10.01 -
本地不锈钢酸洗工艺
不锈钢酸洗工艺流程详解(基于泰州佐贺公司生产实践)一、预处理阶段脱脂清洗使用碱性溶液(pH12-14)在50-70℃温度下浸泡15-30分钟配备超声波清洗机处理复杂结构件(如食品机械螺纹连接处)水洗三级逆流漂洗系统(电导率逐级递减至≤100μS/cm)高压喷淋(压力)确保表面无残留二、酸洗工序酸液配置主酸槽配比:硝酸15-25%+氢氟酸1-5%(泰州佐贺)温度控制:20-60℃(通过PLC精确调控±2℃)处理过程浸泡时间:15-30分钟(氧化层厚度100μm以下取下限)特殊工件采用喷淋酸洗(如食品管道内壁处理)三、后处理流程中和钝化三级中和槽:碳酸钠溶液(浓度5-8%)→纯水...
发布时间:2025.10.01 -
上海316L不锈钢酸洗代工厂
不锈钢酸洗是一种通过化学溶解去除表面氧化皮、锈蚀及污染物的工艺,旨在金属表面活性并形成钝化膜以提升耐腐蚀性。以下是关键要点:一、酸洗目的去除氧化皮:高温加工(如焊接、热处理)后形成的氧化层会降低耐腐蚀性,酸洗可溶解铁氧化物并暴露纯净金属表面。污染物:包括焊渣、油脂、金属粉尘等,避免成为腐蚀起点。改善表面质量:消除划痕、微小不平整,提高光洁度,适用于食品、医疗等高要求行业。钝化预处理:为形成富铬钝化膜(电位达+)做准备,增强抗腐蚀稳定性。二、酸洗方法浸渍法:适用于小型部件,通过浸泡确保均匀反应,效果比较好但受设备容量限制。喷淋法:适合大型设备或管道,通过循环喷淋实现...
发布时间:2025.10.01 -
南通不锈钢酸洗服务
不锈钢酸洗的化学机制与工艺优化一、不锈钢酸洗的化学机制不锈钢酸洗是通过酸性溶液与金属表面氧化物发生化学反应,从而去除氧化皮、锈迹和其他污染物的过程。这一过程主要依赖于酸液中的氢离子与氧化皮中的金属氧化物之间的化学反应。例如,硝酸和氢氟酸的混合酸液能够有效溶解不锈钢表面的氧化铬层,同时去除焊接过程中产生的焊渣和氧化皮。二、工艺参数对酸洗效果的影响酸液浓度酸液的浓度是影响酸洗效果的关键因素之一。通常,硝酸的浓度控制在15-25%,氢氟酸的浓度在1-5%之间。过高的酸液浓度可能导致金属表面过度腐蚀,而过低的浓度则无法有效去除氧化皮。温度酸洗温度一般在20-60℃之间,温度每升高10℃,反应速...
发布时间:2025.09.30 -
佐贺表面处理不锈钢酸洗质量
酸洗时间控制的关键参数体系酸洗时间作为影响金属表面处理质量的变量,需与浓度、温度、材质等参数形成动态平衡。根据不锈钢、碳钢等不同材料特性,其时间控制逻辑存在差异:一、基础时间参数确定材质差异基准不锈钢(304/316系列):推荐10-30分钟,硝酸基酸洗液需分段处理(首阶段5分钟除氧化皮,后续15分钟钝化)碳钢:15-40分钟,盐酸浓度20%时比较好窗口为25±5分钟铝合金:严格控制在3-8分钟,磷酸浓度5%条件下超时即产生腐蚀斑点污染物等级修正污染等级氧化皮厚度时间补偿系数轻度<×中度×重度>×(数据来源:某汽车零部件厂2024年工艺手册)二、动态调控机制温度-时间耦合模型当酸洗液温...
发布时间:2025.09.30 -
扬州精密零件不锈钢酸洗
不锈钢酸洗工艺流程详解泰州市佐贺表面处理有限公司作为的不锈钢表面处理服务商,其酸洗工艺流程融合了技术沉淀与理念,主要包含以下关键环节:1.预处理阶段机械清理:采用喷砂机或抛丸机去除表面厚重氧化皮、焊渣及毛刺,为后续酸洗创造均匀的基体表面。脱脂清洗:通过超声波清洗设备或碱性溶液去除油污,确保酸洗液与金属充分接触。2.酸洗工序酸洗液配置:根据不锈钢材质(如304、316)定制混合酸溶液(通常含硝酸、氢氟酸),温度控制在40-60℃以平衡效率与安全性。浸泡/喷淋处理:将工件浸入,或采用喷淋系统对大型设备(如化工反应釜)进行动态处理,时间依氧化程度调整(通常10-30分钟)。3.后...
发布时间:2025.09.30 -
扬州304不锈钢酸洗代工厂
150g)涂抹后静置10-20分钟垂直表面处理喷洗剂磷酸(3%)+柠檬酸(4%)+表面活性剂(2%)压力喷射,温度50-60℃大型设备在线清洗注:镍含量高的不锈钢(如316L)可直接使用原液,而马氏体不锈钢(如420)建议稀释后使用。2.碳钢酸洗液配比常规酸洗液:10-20%盐酸或**溶液,常温浸泡30-60分钟钝化处理液:硝酸(5%)+重铬酸钾(3%)溶液,处理温度15-30℃管道清洗液:柠檬酸(2-3%)+缓蚀剂,循环清洗2-4小时三、酸洗工艺操作规范1.操作流程预处理:用碱性清洗剂去除表面油脂,清水冲洗干净酸液配制:按比例将酸加入水中(禁止反向操作),搅拌至均匀酸洗处理...
发布时间:2025.09.30 -
泰州本地不锈钢酸洗单价
温度对酸洗效果的影响机制温度是酸洗工艺的参数之一,直接影响化学反应速率、金属表面处理质量及工艺经济性。其作用规律可归纳为以下方面:1.温度与酸洗速度的正相关性实验表明,温度每升高10℃,酸洗反应速率可提升2-3倍。以盐酸酸洗为例,20℃时需,40℃缩短至1-2分钟,60℃进一步降至15-50秒。这种加应源于温度升高增加了分子动能,促进酸液与氧化物的接触频率,同时降低反应活化能。2.温度对处理效果的阈值效应比较好温度区间:多数金属(如碳钢、不锈钢)的酸洗温度建议控制在40-70℃。在此范围内,既能去除氧化层,又可避免过度腐蚀。例如,石英砂酸洗在50℃时杂质去除效果比较好,超过60℃则因酸...
发布时间:2025.09.30
