

-
燃气管焊接机价格
对于超大口径(DN800及以上)的长输供水钢管,为提高效率并保证质量,常采用先进的焊接工艺。一种是内焊机头,该设备从管道内部进行焊接,通常采用多焊枪(如4把)等间距排列,一次完成根焊,效率较高且背面成型可控。另一种是外焊双(或多)焊枪同步焊接,即两台焊接小车在管道外壁上同步同向运行,一台进行根焊/热焊,另一台进行填充/盖面,将多道工序合并,焊接速度成倍提升。焊机为此类工艺提供同步控制系统,确保两台设备在运动、起弧、收弧等动作上高度协同,避免相互干扰。这些高效焊接技术是建设“西气东输”、“南水北调”等大型调水工程的施工装备,直接关系到工程的建设周期和焊接质量。全自动焊机实现卫生级管道(1D-3D...
发布时间:2026.01.01 -
全位置自动化焊接机如何更换钨棒
对于无法旋转的固定管道(如墙面、框架上的管廊),开启式管焊机依赖其组件:柔性轨道与智能爬行小车。柔性轨道通常由强度铝合金链节或柔性磁轨构成,可紧密贴合在管道外壁并固定,形成一条精确的环形引导路径。爬行小车集成了焊接电源、送丝机构、控制系统和焊枪,由电机驱动沿轨道匀速爬行。小车内置倾角传感器和位置编码器,能实时感知自身在管道圆周上的位置(钟点数),并自动调用相应的全位置焊接参数,智能调整焊枪姿态。这使得在锅炉房、舰船舱室、化工厂管廊等复杂、拥挤的空间内,高质量地完成管道环缝的平、横、立、仰全位置焊接成为现实,解决了固定口焊接长期依赖高水平焊工手工操作的难题。采用药芯焊丝(FCAW)或金属粉芯焊丝...
发布时间:2026.01.01 -
上海Boerler焊接机推荐
仪器仪表、分析仪器、传感器等行业使用的薄壁管材种类繁多(不锈钢、铜、铝、可伐合金)、管径细小、接头形式复杂(直通、三通、变径、与阀体/膜片连接)。为此,薄管焊接专机采用高度模块化的平台设计。其是一个高刚性的运动平台和多轴机械手,而夹持工件的部分——即夹具,则设计成一系列可快速更换的模块。针对Φ3mm的毛细管、Φ10mm的引压管、异形接头,都有的V型块、三爪卡盘或仿形夹具模块。更换时,只需松开几个定位销或快换接头,整个夹具模组可在数分钟内完成切换。控制系统能自动识别新安装的夹具型号,并调用对应的焊接程序和坐标系统。这种设计使得一台主机能够灵活应对一个研发中心或小型精密制造厂内千变万化的焊接需求,...
发布时间:2025.12.31 -
广东封闭式焊接机租赁
对于超大口径(DN800及以上)的长输供水钢管,为提高效率并保证质量,常采用先进的焊接工艺。一种是内焊机头,该设备从管道内部进行焊接,通常采用多焊枪(如4把)等间距排列,一次完成根焊,效率较高且背面成型可控。另一种是外焊双(或多)焊枪同步焊接,即两台焊接小车在管道外壁上同步同向运行,一台进行根焊/热焊,另一台进行填充/盖面,将多道工序合并,焊接速度成倍提升。焊机为此类工艺提供同步控制系统,确保两台设备在运动、起弧、收弧等动作上高度协同,避免相互干扰。这些高效焊接技术是建设“西气东输”、“南水北调”等大型调水工程的施工装备,直接关系到工程的建设周期和焊接质量。采用药芯焊丝(FCAW)或金属粉芯焊...
发布时间:2025.12.30 -
江苏小型焊接机
在电力、石化行业的仪表阀门管嘴、精细化工微型反应器、换热器等设备中,存在大量小口径、薄壁、要求零泄漏的精密套管接头。针对此,本专机可选配电弧极其稳定的微束等离子焊接头或热丝TIG焊接头。微束等离子弧在很小电流(可低至0.1A)下也能保持柱状,能量密度高、热影响区窄,特别适合焊接厚度0.1-1mm的薄壁管,能实现几乎无变形的精密连接。热丝TIG则在传统TIG基础上,对填充焊丝进行电阻预热,大幅提高熔敷效率的同时,依然保持TIG焊高质量、无飞溅的优点,适用于需要少许填充金属的角焊缝或带间隙对接焊。这两种工艺都要求设备具备较高的运动稳定性和参数控制精度,本专机的刚性结构与数字化电源完美满足了这些要求...
发布时间:2025.12.30 -

广东管道安装行业焊接机电话
薄壁构件焊接变形控制是一个系统性工程,除了降低热输入,主动冷却工装是直接有效的物理手段。水冷工装通常采用铜或铝合金制造,内部有循环冷却水道,具有较高的热传导系数。焊接时,工装紧密贴合在薄管焊缝两侧,如同一个“吸热器”,迅速将电弧输入的热量导出,极大地降低了工件的峰值温度和高温区范围。强制风冷则通过多组可编程控制的空气喷嘴,在焊道后方一定距离处,对焊缝及热影响区进行均匀的冷却。冷却的启停时间和风速可根据材料、壁厚和焊接速度智能调节。例如,在焊接大型板式换热器的钛合金薄壁封条(厚1.5mm,长数米)时,水冷铜衬垫的使用使得长达数米的角焊缝焊接后,整体平面度变形控制在1mm/m以内,省去了复杂的矫形...
发布时间:2025.12.30 -
青岛制药行业焊接机
在超纯水(UPW)系统焊接中,焊缝色泽是衡量其纯净度和耐腐蚀性的直观标志。理想的焊缝应呈现光亮的银白色,这表明在焊接高温下,金属未被氧气、氮气污染。为实现这一点,专机采用99.999%的高纯氩气作为保护气,其低于-70°C,氧含量低于3ppm。更重要的是,焊接过程在一个全封闭的透明保护舱内进行,舱体在焊接前先进行充氩置换,将空气完全排出,形成氧含量低于50ppm的低氧环境。焊枪本身配备加长型气体透镜和尾部拖罩,对熔池及高温区域进行长达数分钟的持续保护,直至冷却至安全温度。这种“舱体全局保护+焊枪局部加强保护”的双重机制,有效隔绝了任何可能的空气侵入,确保了316L或316LVM不锈钢焊缝及其热...
发布时间:2025.12.29 -
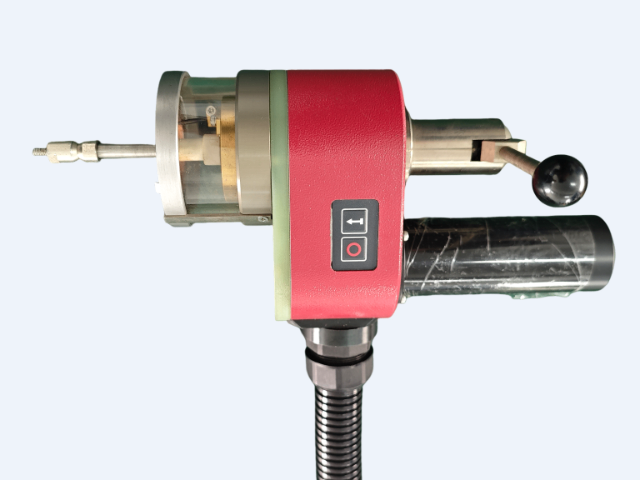
山东不锈钢工业焊接机厂家直销
为应对多样化的生产需求,套管焊接机采用高度模块化理念设计。其机架为标准平台,而关键的定心卡盘、旋转驱动头、焊枪摆动机构等均设计为快换模块。针对不同管径范围(如小径Φ20-100mm、中径Φ100-300mm、大径Φ300-800mm),各有相应的模块组。更换时,操作人员只需卸下少量连接螺栓与电气/气动快插接头,即可在30分钟内完成规格切换。每个模块都经过精密校准,更换后系统能自动识别模块型号并调用对应的参数库与运动学模型,确保精度不变。这种设计使一台主机能够覆盖从精密仪器到大口径结构管的需求,极大提高了设备的利用率和投资回报率,尤其适合多品种、小批量的工程机械、重型装备及压力容器制造企业。支持...
发布时间:2025.12.29 -
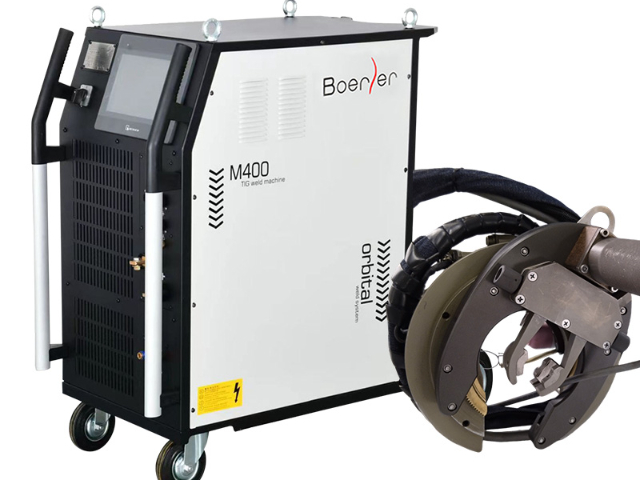
无锡小型焊接机如何更换钨棒
薄壁管焊接的矛盾在于:需要足够热量实现金属熔合,却又极易因热输入过量导致烧穿、塌陷。微束等离子焊接工艺通过压缩电弧,形成能量密度较高、直径细小的针状电弧,能在0.1-0.5mm的极薄板上稳定燃烧。其“刚性弧柱”特性使得弧长变化对热量影响小,配合精密的维弧电流控制,实现了对热输入的毫焦耳级精细调节。精密脉冲TIG工艺则采用高频脉冲(可达500Hz以上),通过高峰值电流瞬间熔化工件,随即转入低基值电流维持电弧并令熔池冷却凝固。通过调节“峰基值时间比”,可精确控制熔深。这两种工艺均需与高动态响应的电源和运动系统配合。例如,在航空航天发动机的毛细冷却管路(材料为哈氏合金,壁厚0.3mm)焊接中,微束等...
发布时间:2025.12.29 -
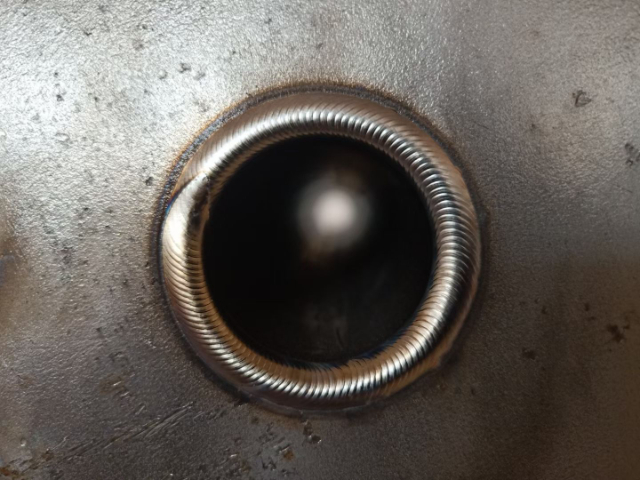
昆山特气焊接机推荐
对于有内部压力或流体密封要求的薄壁管环缝对接焊(如制冷管路),根部焊道的背面成型质量至关重要。高精度三爪或四爪自定心卡盘确保了两截管子的同轴度和端面贴合,间隙被控制在0.05-0.1mm的理想范围内。背压气体控制系统则负责在管道内部建立并维持一个稳定的微正压惰性气体环境(通常为氩气)。该系统包含精密减压阀、流量计和压力传感器。焊接开始时,先以较大流量吹扫管道内部空气,然后切换至一个较低的维持流量,并在焊接全程保持压力稳定(如0.2-0.5Bar)。这个微正压有两个作用:一是持续排除可能侵入的空气;二是在熔池背面形成一个微弱的支撑力,配合正面的电弧力与表面张力,共同塑造出均匀、略微内凹或平齐的背...
发布时间:2025.12.29 -
陕西开启式管焊接机价格
为简化操作、确保工艺一致性,专机内置强大的焊接工艺规程(WPS)数据库。该数据库预存了行业通用的标准WPS,覆盖不同管径(如1/2”至4”)、不同壁厚(Schedule 5S, 10S)、不同材料(316L, 316LVM)的各种接头形式(对接、三通、管帽)。操作员只需在触摸屏上选择或扫描工件条码,系统即可自动调用对应的WPS,完成所有焊接参数(电流、电压、速度、摆动、气体流量等)的预置。每一次焊接的完整参数曲线、操作员ID、时间戳、材料批号等数据均被自动记录并加密存储,与焊缝编码绑定。这实现了工艺执行的标准化和全流程数字化追溯,为超纯水系统的验证(IQ/OQ/PQ)提供了无可争议的电子证据链...
发布时间:2025.12.28 -
全位置焊接机出租
对于有内部压力或流体密封要求的薄壁管环缝对接焊(如制冷管路),根部焊道的背面成型质量至关重要。高精度三爪或四爪自定心卡盘确保了两截管子的同轴度和端面贴合,间隙被控制在0.05-0.1mm的理想范围内。背压气体控制系统则负责在管道内部建立并维持一个稳定的微正压惰性气体环境(通常为氩气)。该系统包含精密减压阀、流量计和压力传感器。焊接开始时,先以较大流量吹扫管道内部空气,然后切换至一个较低的维持流量,并在焊接全程保持压力稳定(如0.2-0.5Bar)。这个微正压有两个作用:一是持续排除可能侵入的空气;二是在熔池背面形成一个微弱的支撑力,配合正面的电弧力与表面张力,共同塑造出均匀、略微内凹或平齐的背...
发布时间:2025.12.28 -
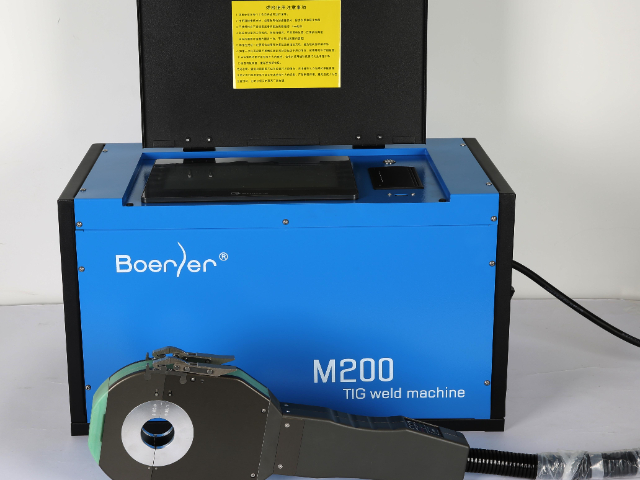
陕西智能不锈钢管焊接机推荐
在核设施内部、化工厂泄漏点、存在有毒气体的密闭空间等对人类健康构成直接威胁的环境中,人员无法进入或停留。本专机的遥操作版本为此而生。操作员在安全距离外的控制舱内,通过高带宽、低延迟的通信链路,远程操控开启式焊机的所有动作。设备搭载的多路高清摄像头(包括全景摄像头和焊枪近景摄像头)将实时画面传回,结合VR/AR技术,为操作员提供沉浸式的临场感。力反馈控制系统甚至可以模拟焊接过程中的细微触感。操作员如同亲临现场一样完成管道的定位、焊接参数调整和焊接过程监控。这彻底将人员从危险中解放出来,同时又能利用自动化设备的精度和稳定性完成高质量的修复工作,是未来极端环境作业的重要发展方向。采用微束等离子或精密...
发布时间:2025.12.27 -
上海不锈钢圆管焊接机租赁
在高寒地区或用于承受高内压、高水锤压力的供水管道,常采用强度低合金钢(如X60, X70, X80)。这类钢材焊接时比较大的风险是氢致延迟冷裂纹。焊机为此集成了一套完整的抗裂解决方案:首先,采用低氢焊材(如低氢焊条、药芯焊丝),并配备焊材保温筒。其次,集成智能预热系统,通过感应加热或电阻加热带,在焊接前将坡口两侧区域均匀加热至规定温度(如100-150℃)。焊接过程中,通过红外测温监控层间温度不低于预热温度。焊接完成后,立即启动后热处理程序,将焊缝区域加热到特定温度(如250-300℃)并保温一定时间,使氢加速逸出。整个预热、层间温控、后热过程由设备自动程序控制,确保工艺执行的准确性和一致性,...
发布时间:2025.12.27 -
昆山空调管焊接机调试电流
市政给排水、长距离调水、电厂循环水等工程中的大口径(DN300以上)管道焊接,面临材料多样(Q235B、Q345R、304/316L)、壁厚范围大、野外环境恶劣等挑战。焊机采用大功率(如500A以上)、高暂载率的数字化电源平台,可兼容手工焊条(SMAW)、药芯焊丝(FCAW)、实心焊丝(MAG/MIG)等多种工艺。针对碳钢管道的高效填充,可选用自保护药芯焊丝,抗风能力强;针对不锈钢管道的耐腐蚀要求,则切换为氩气或混合气体保护的实心焊丝焊。设备具备强大的引弧和稳弧性能,即使在电网波动较大的野外,也能保证焊接过程稳定。这种“一机多能”的设计,减少了设备搬运数量,提高了施工队的适应能力和综合工效,是...
发布时间:2025.12.26 -
昆山无缝钢管焊接机租赁
在高速自动化焊接中,人工事后抽检已无法满足对薄管焊接“零缺陷”的追求。集成化的在线视觉检测系统如同一个不知疲倦的“质检员”。该系统通常由一个高分辨率工业相机和特定的LED环形光源或激光线光源组成,安装在焊枪后方固定距离处。相机以与焊接同步的速度采集刚凝固的焊缝表面图像。图像处理软件运用先进的算法(如边缘检测、特征提取、深度学习模型)实时分析焊缝的几何特征:包括余高是否均匀、有无咬边(焊缝与母材交界处的凹陷)、表面有无凹陷或连续气孔、熔宽是否一致等。一旦检测到超出预设公差的缺陷,系统会立即发出声光报警,并在工件或软件界面上精确标记缺陷位置,同时可以触发分类器,将含有缺陷的产品自动分流。这不*实现...
发布时间:2025.12.26 -
无锡快速薄管焊接机
户外管道施工常伴有微风,这对依赖气体保护的MIG/MAG焊构成挑战。药芯焊丝(FCAW)工艺,特别是自保护型药芯焊丝,其焊丝内部包裹着造气、造渣、脱氧的焊药,焊接时无需外部保护气体,焊药分解产生的气体和熔渣共同保护熔池,抗风能力可达8级风力,非常适合野外作业。同时,其熔敷效率高,烟尘相对可控。金属粉芯焊丝(MCP)则兼具实心焊丝和药芯焊丝的某些优点,填充金属密度高、飞溅小、焊接速度快,且通常采用气体保护以获得更好的焊缝性能。专机为此类工艺优化了送丝系统(防堵丝)、焊接波形(降低飞溅)和除尘设备。这两种高效工艺的应用,使得大口径厚壁供水管道的焊接速度比传统手工焊条提升2-3倍,明显缩短了工程周期...
发布时间:2025.12.26 -
昆山博尔勒焊接机如何更换钨棒
金属波纹管广泛应用于仪表、阀门、密封、膨胀节等领域,其制造是将薄壁管坯通过焊接制成环形或管状构件。纵缝焊接是将长条带材卷圆后对接成型,对焊缝的直线度、密封性和疲劳强度要求较高。环缝焊接则用于连接波纹管与法兰、端管等部件,需保证圆周上的熔透均匀。专机针对这两种工艺进行优化:对于纵缝,采用直线精密导轨和高速焊枪,配合背面衬垫,实现一次成型;对于环缝,采用精密旋转卡盘带动工件,焊枪固定或微摆。无论是液压成型波纹管(U型、Ω型)还是焊接成型波纹管(多层结构),专机都能通过调整工艺包(如微束等离子焊用于极薄壁,脉冲TIG用于较厚或有色金属)实现可靠连接,焊缝能满足高压、高循环寿命的苛刻工况。焊后集成电解...
发布时间:2025.12.26 -
上海封闭式直管焊接机教学
在超纯水(UPW)系统焊接中,焊缝色泽是衡量其纯净度和耐腐蚀性的直观标志。理想的焊缝应呈现光亮的银白色,这表明在焊接高温下,金属未被氧气、氮气污染。为实现这一点,专机采用99.999%的高纯氩气作为保护气,其低于-70°C,氧含量低于3ppm。更重要的是,焊接过程在一个全封闭的透明保护舱内进行,舱体在焊接前先进行充氩置换,将空气完全排出,形成氧含量低于50ppm的低氧环境。焊枪本身配备加长型气体透镜和尾部拖罩,对熔池及高温区域进行长达数分钟的持续保护,直至冷却至安全温度。这种“舱体全局保护+焊枪局部加强保护”的双重机制,有效隔绝了任何可能的空气侵入,确保了316L或316LVM不锈钢焊缝及其热...
发布时间:2025.12.26 -
江苏全位置焊接机调试电流
市政给排水、长距离调水、电厂循环水等工程中的大口径(DN300以上)管道焊接,面临材料多样(Q235B、Q345R、304/316L)、壁厚范围大、野外环境恶劣等挑战。焊机采用大功率(如500A以上)、高暂载率的数字化电源平台,可兼容手工焊条(SMAW)、药芯焊丝(FCAW)、实心焊丝(MAG/MIG)等多种工艺。针对碳钢管道的高效填充,可选用自保护药芯焊丝,抗风能力强;针对不锈钢管道的耐腐蚀要求,则切换为氩气或混合气体保护的实心焊丝焊。设备具备强大的引弧和稳弧性能,即使在电网波动较大的野外,也能保证焊接过程稳定。这种“一机多能”的设计,减少了设备搬运数量,提高了施工队的适应能力和综合工效,是...
发布时间:2025.12.26 -
山东水处理焊接机价格
金属波纹管广泛应用于仪表、阀门、密封、膨胀节等领域,其制造是将薄壁管坯通过焊接制成环形或管状构件。纵缝焊接是将长条带材卷圆后对接成型,对焊缝的直线度、密封性和疲劳强度要求较高。环缝焊接则用于连接波纹管与法兰、端管等部件,需保证圆周上的熔透均匀。专机针对这两种工艺进行优化:对于纵缝,采用直线精密导轨和高速焊枪,配合背面衬垫,实现一次成型;对于环缝,采用精密旋转卡盘带动工件,焊枪固定或微摆。无论是液压成型波纹管(U型、Ω型)还是焊接成型波纹管(多层结构),专机都能通过调整工艺包(如微束等离子焊用于极薄壁,脉冲TIG用于较厚或有色金属)实现可靠连接,焊缝能满足高压、高循环寿命的苛刻工况。焊枪配备高纯...
发布时间:2025.12.26 -
江苏全自动焊接机推荐
为提升野外管道施工的机动性和性,解决方案采用模块化工程车设计。车载平台集成了所有必要设备:大功率柴油发电机组,为整个系统提供稳定电力;一台或多台大容量焊接电源;管道坡口加工机(带坡口机);内/外对口器;焊接小车或机械手系统;空气压缩机;必要的预热设备和保温材料;甚至集成简易的射线或超声波检测设备。这相当于一个移动的“管道焊接工厂”。工程车可以开到管道沿线的任何作业点,快速展开,提供从管口处理、组对、预热、焊接、后热到初步检测的全套服务。这种高度集成的解决方案极大地减少了设备调动和现场接线的复杂度,提高了施工队伍在远离基地的野外环境下的连续作业能力和综合施工效率。焊后自动进行内壁电解抛光或机械抛...
发布时间:2025.12.25 -
江苏封闭式焊接机如何更换钨棒
对于有内部压力或流体密封要求的薄壁管环缝对接焊(如制冷管路),根部焊道的背面成型质量至关重要。高精度三爪或四爪自定心卡盘确保了两截管子的同轴度和端面贴合,间隙被控制在0.05-0.1mm的理想范围内。背压气体控制系统则负责在管道内部建立并维持一个稳定的微正压惰性气体环境(通常为氩气)。该系统包含精密减压阀、流量计和压力传感器。焊接开始时,先以较大流量吹扫管道内部空气,然后切换至一个较低的维持流量,并在焊接全程保持压力稳定(如0.2-0.5Bar)。这个微正压有两个作用:一是持续排除可能侵入的空气;二是在熔池背面形成一个微弱的支撑力,配合正面的电弧力与表面张力,共同塑造出均匀、略微内凹或平齐的背...
发布时间:2025.12.25 -
山东狭小空间焊接机租赁
对于有内部压力或流体密封要求的薄壁管环缝对接焊(如制冷管路),根部焊道的背面成型质量至关重要。高精度三爪或四爪自定心卡盘确保了两截管子的同轴度和端面贴合,间隙被控制在0.05-0.1mm的理想范围内。背压气体控制系统则负责在管道内部建立并维持一个稳定的微正压惰性气体环境(通常为氩气)。该系统包含精密减压阀、流量计和压力传感器。焊接开始时,先以较大流量吹扫管道内部空气,然后切换至一个较低的维持流量,并在焊接全程保持压力稳定(如0.2-0.5Bar)。这个微正压有两个作用:一是持续排除可能侵入的空气;二是在熔池背面形成一个微弱的支撑力,配合正面的电弧力与表面张力,共同塑造出均匀、略微内凹或平齐的背...
发布时间:2025.12.25 -
陕西壁厚3mm以下薄壁焊接机出租
薄壁管焊接的矛盾在于:需要足够热量实现金属熔合,却又极易因热输入过量导致烧穿、塌陷。微束等离子焊接工艺通过压缩电弧,形成能量密度较高、直径细小的针状电弧,能在0.1-0.5mm的极薄板上稳定燃烧。其“刚性弧柱”特性使得弧长变化对热量影响小,配合精密的维弧电流控制,实现了对热输入的毫焦耳级精细调节。精密脉冲TIG工艺则采用高频脉冲(可达500Hz以上),通过高峰值电流瞬间熔化工件,随即转入低基值电流维持电弧并令熔池冷却凝固。通过调节“峰基值时间比”,可精确控制熔深。这两种工艺均需与高动态响应的电源和运动系统配合。例如,在航空航天发动机的毛细冷却管路(材料为哈氏合金,壁厚0.3mm)焊接中,微束等...
发布时间:2025.12.25 -
昆山封闭式法兰焊接机操作
对于壁厚较大的卫生管道(例如,用于高压力或高纯物料输送),传统V型坡口需要填充大量金属,导致热输入累积,对材料耐蚀性不利。窄间隙焊接(NGW)技术采用极窄的坡口(宽度可小至6-10mm),减少了填充金属量,从而明显降低了总体热输入。轨道式窄间隙焊头设计细长,能够深入窄缝。焊接时,采用小幅摆动配合精确的层道控制,确保窄缝的两侧壁完全熔合。由于热输入低、焊接道次多、热循环作用分散,整个接头的热影响区更窄,组织更均匀,有害相析出的风险大幅降低,很大程度地保持了母材原始的耐腐蚀性能。同时,焊缝收缩引起的变形也大大减小。这项技术将高质量卫生管道焊接的应用范围从薄壁管扩展到了中厚壁管,满足了生物反应器、大...
发布时间:2025.12.25 -
上海狭窄空间焊接机价格
在高寒地区或用于承受高内压、高水锤压力的供水管道,常采用强度低合金钢(如X60, X70, X80)。这类钢材焊接时比较大的风险是氢致延迟冷裂纹。焊机为此集成了一套完整的抗裂解决方案:首先,采用低氢焊材(如低氢焊条、药芯焊丝),并配备焊材保温筒。其次,集成智能预热系统,通过感应加热或电阻加热带,在焊接前将坡口两侧区域均匀加热至规定温度(如100-150℃)。焊接过程中,通过红外测温监控层间温度不低于预热温度。焊接完成后,立即启动后热处理程序,将焊缝区域加热到特定温度(如250-300℃)并保温一定时间,使氢加速逸出。整个预热、层间温控、后热过程由设备自动程序控制,确保工艺执行的准确性和一致性,...
发布时间:2025.12.24 -
广东管道焊接机操作
超纯水管道要求内壁光滑、无死角,因此环缝焊接必须实现完美的单面焊双面成形(SSBOC),且内表面需与母材同样光亮。专机采用高刚性轨道式爬行小车,搭载焊枪沿管道环缝精确运动,保证焊接速度与电弧稳定性。与此同时,一套高分辨率内窥镜系统通过管道另一端的快接口插入,其摄像头前端位置经过精密标定,能够实时捕捉管道内部熔池的形成、流动和凝固全过程,并将图像传输至外部大屏幕。操作员或AI图像识别系统可以清晰观察背面焊缝的宽度、余高和色泽。一旦发现背面成形出现轻微内凹、焊瘤或氧化色,操作员可立即通过控制系统微调焊接电流、速度或送丝量进行纠正。这种“外部自动化焊接+内部可视化监控”的闭环控制,使得每一寸焊缝的内...
发布时间:2025.12.24 -
上海冰箱管焊接机如何更换夹具
薄管焊接的成功高度依赖于一组近乎完美的焊接参数组合(电流、电压、速度、脉冲频率、送丝速度等)。传统调试依赖工程师经验,耗时且不稳定。专机内置的“一键优化”功能,实质是一个基于大量工艺试验数据和物理模型构建的系统数据库。用户只需在人机界面上选择或输入几个关键变量:母材类型(如304不锈钢)、壁厚(如1.0mm)、管径(如Φ25mm)、接头形式(对接、角接),系统便会自动从数据库中调用经过验证的比较好参数包,并完成所有相关子系统(电源、送丝机、摆动器、气体)的参数预置。更进一步,一些先进系统具备“自学习”能力,在焊接后,通过视觉或电弧传感对焊缝成形进行评价,并微调参数,使下一次焊接更完美。这极大地...
发布时间:2025.12.24 -
青岛狭窄空间焊接机厂家直销
大口径供水管道通常采用埋地或地面固定安装,焊接时管道无法旋转,存在大量的横焊、立焊和仰焊固定口。全位置自动焊接系统由柔性轨道、爬行小车、控制系统和焊接电源组成。轨道可磁吸或链条紧固在管道上,适应不同管径。爬行小车携带焊枪沿轨道自动行走,其内置的倾角传感器实时感知自身在管道圆周上的位置,并调用预设的参数库,自动调整焊接电流、电压、摆动幅度和频率。例如,在仰焊位置自动减小电流、加快焊速以防铁水下淌;在平焊位置则用大电流提高效率。该系统将焊工从繁重、高技能的固定位置手工焊中解放出来,不*大幅降低了劳动强度,更关键的是保证了长距离管道环缝焊接质量的均匀性和高合格率,尤其适用于穿越河流、铁路等关键节点的...
发布时间:2025.12.24
