
-
缸套离心铸造设备技术
离心铸造的特点是金属液在离心力作用下充型和凝固,金属补缩效果好,铸件外层组织致密,非金属夹杂物少,机械性能好;不用造型、制芯,节省了相关材料及设备投入。铸造空心铸件不需浇冒口,金属利用率可**提高。因此对某些特定形状的铸件来说,离心铸造可以节省材料、节省能耗。离心铸造可以获得无缩孔、气孔、夹渣的铸件,而且组织细密、机械性能好。当铸造圆形中空零件时,可以省去型芯。此外,离心铸造不需要浇冒口,减少了金属的消耗。离心铸造设备,就选无锡新劦诚机械制造有限公司,用户的信赖之选,欢迎新老客户来电!缸套离心铸造设备技术离心铸造不需要浇道口,也并不需要铸造冒口,铸造空心铸件时还可省去型芯,金属利用率可达 80...
发布时间:2024.08.22 -

苏锡常悬臂式离心铸造设备价格合理
离心铸造的***个专利是在1809年由英国人爱尔恰尔特(Erchardt)提出的,直到二十世纪初期这一方法在生产方面才逐步地被采用。我国在三十年代也开始利用离心管、筒类铸件如铁管、铜套、缸套、双金属钢背铜套等方面,离心铸造几乎是一种主要的方法;此外在耐热钢辊道、一些特殊钢无缝纲管的毛坯,造纸机干燥滚筒等生产方面,离心铸造法也用得很有成效。目前已制出高度机械化、自动化的离心铸造机,已建起大量生产的机械化离心铸管车间。离心铸造设备的技术不断发展,新型设备不断涌现,将为工业生产带来更多的便利和效益。苏锡常悬臂式离心铸造设备价格合理偏析一般分布在铸件厚大部分的中心部位及上部,做宏观分析时可以发现。产生...
发布时间:2024.08.21 -
华东铜套离心铸造设备价格
浇注型腔、法兰型腔、锥形半套及挡盘外径处均需加工成锥面,各处锥度应根据工件外形尺寸要求留足加工余量,并结合金属模离心浇注有关工艺规定合理确定,以易于出型为宜。注意法兰型腔处锥度应小于锥形外套之锥度,且所有锥面锥度需保持方向一致。浇注型腔处(锥形半套内径部分)留足加工余量即可,无需加工成锥面。锥形半套加工时需采用两半瓦的形式制作(先将两结合面部分加工平整,然后扣到一起,其内外径一次加工成形),不得采用先加工成形整体锥套而后中间切割开的形式。法兰圆管套模具毛坯的批量生产后,与以前的木模砂型浇注相比,其工艺出品率和毛坯成品率都得到大幅度提高,尤其是在采用昂贵的高铬合金材质进行生产时,综合经济效益更为...
发布时间:2024.08.21 -

华东法兰离心铸造设备厂家报价
离心铸造是在离心力场下浇注和成型的铸造方法,所生产的铸件中无夹杂和气孔,组织致密,密度有所提高,工艺出品率高,是合金钢管生产的主要方法。 可以制造:耐热钢管、离心浇铸炉管、耐腐蚀钢管、不锈耐酸钢管、耐高温不锈钢管、耐酸铸铁管、耐热铸铁管、低铬铸铁管、球墨铸铁管、耐热球墨铸铁管、灰口铸铁管、**碳合金钢管、大口径厚壁钢管、耐高温钢管、不锈钢管管、热强钢管、耐磨钢管、小口径不锈钢管、离心铸管,炉管、辐射管、炉底辊、炉内辊、防磨瓦等离心铸造设备,就选无锡新劦诚机械制造有限公司,有想法的可以来电咨询!华东法兰离心铸造设备厂家报价冷隔这种缺点一般产生在较大的水平表面的薄壁铸件上,以及合金***汇流处。铸...
发布时间:2024.08.21 -
华东轧辊离心铸造设备
离心铸造不需要浇道口,也并不需要铸造冒口,铸造空心铸件时还可省去型芯,金属利用率可达 80%-90%, 降低生产成本 , 提高生产效率。对于中空铸件的生产相当为适合 , 相比与传统的砂型铸造可以省去活动型芯的拆装 , 节省原材料的消耗 , 降低其生产成本及劳动强度。在离心铸造中,铸造合金的类型几乎不受限制。 离心铸造的特点是金属液在离心力作用下充型和凝固,金属补缩效果好,铸件组织致密,机械性能好;铸造空心铸件不需浇冒口,金属利用率可**提高。因此对某些特定形状的铸件来说,离心铸造是一种节省材料、节省能耗、提高生产效益的工艺,但须特别注意安全措施离心铸造设备,就选无锡新劦诚机械制造有限公司,用户...
发布时间:2024.08.12 -

江浙沪离心铸造设备厂家报价
离心铸造的优点很多 , 但在铸造一些合金材料制成的管套类构件时会出现包括其充型不完整,表面存在气孔,夹砂,裂纹,夹渣及表面存在针刺等缺点 , 下面对其主要缺点作以介绍。充型不完整。在离心铸造钢管中充型不完整常有两种情况:第一种是浇注的的填充金属液不够 , 造成管套类构件的尺寸变小;第二种是管子壁厚不均匀,这类缺点在铸造壁厚为 7 到 8 mm 的管套类铸件时尤为明显,所以要特别注意管套的长径比的值(L/D>15)。气孔缺点。这类缺点主要存在于管套类构件的内表面 , 且直径较小 , 一般为 0.25mm~3 mm,深 0.4mm~2.5mm,密度较大 。常以片状区域出现。无锡新劦诚机械制造有限公...
发布时间:2024.08.09 -
江浙沪铜套离心铸造设备性价比高
将液态金属浇入旋转的铸型里,在离心力作用下充型并凝固成铸件的铸造方法叫离心浇铸。 离心铸造用的机器称为离心铸造机。按照铸型的旋转轴方向不同,离心铸造机分为卧式立式和倾斜式3种。 卧式离心铸造机主要用于浇注各种管状铸件,如灰铸铁球墨铸铁管,大口径铜辊筒,轴承铜保持架,各种碳钢、合金钢管以及要求内外层有不同成分的双层材质钢轧辊。管子较长的用托轮式,偏短的用悬臂式。 立式离心铸造机则主要用以生产各种环形铸件和高度较矮的铸件。无锡新劦诚机械制造有限公司离心铸造设备值得放心。江浙沪铜套离心铸造设备性价比高我厂是专业生产各种规格型号的离心浇铸机,重力铸造机,离心浇铸机有(卧式、立式、托轮式、可倾式),主要...
发布时间:2024.08.09 -
无锡套筒离心铸造设备源头好货
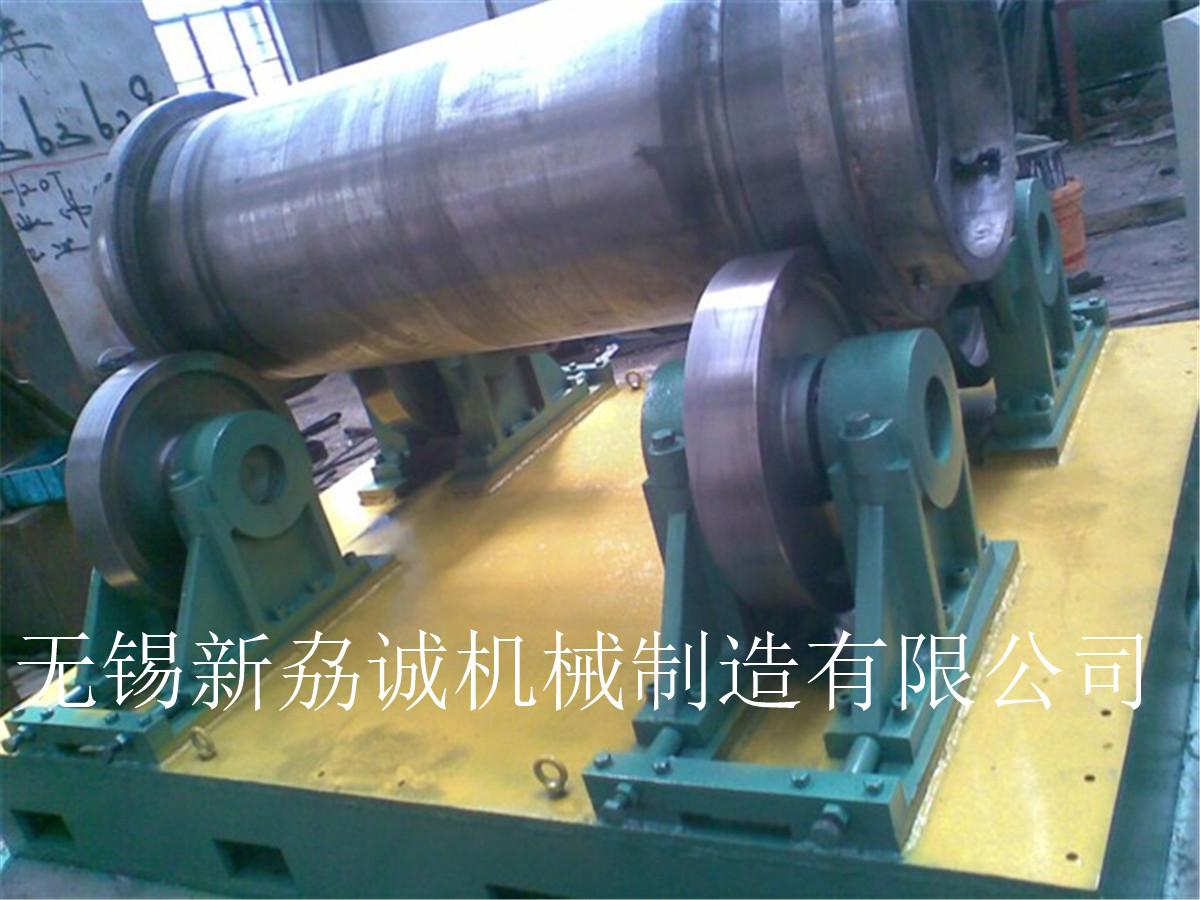
现如今越来越多的厂家选用离心铸造设备,因为离心铸造相比砂铸虽然多了设备的投资,但生产效率和产品的质量**的提高。离心铸造可**提高产品的合格率。一般离心浇铸在浇铸前需要的模具内壁喷上涂料,涂料的成分主要是石英粉和陶土然后加水混合而成。有些产品因工艺要求也可以喷覆膜砂起到保护模具放置铸件的黏连发生。浇铸前一定要算好毛坯的重量。浇铸的溶液过少,达不到预定内径尺寸,浇铸的溶液过多的话,一方面是浪费了原材料,加工量过大,如果容易内径小于挡圈的尺寸还会产生漏液,由于生产时温度很高,金属液飞溅这是很危险的。什么是离心铸造设备?无锡套筒离心铸造设备源头好货离心铸造的特点是金属液在离心力作用下充型和凝固,金属...
发布时间:2024.08.08 -

华东铸铜件离心铸造设备专业定制
随着近年来市场离心浇铸机的不断普及,越来越多的厂家将一些铸件的产品升级为离心铸造。各类铸件的离心铸造的工艺也不断被优化改进。质量***的离心铸造让产品质量不断升级,生产厂家也带来了更高的经济效益,离心铸造的应用 离心铸造主要是用于生产管、筒类铸件,比如铁管、铜套、缸套、无缝钢管毛坯等,此外,它还可以用来铸造轮盘类铸件,而对于一些容易产生比重偏析的合金以及铝镁等合金,则不适合使用离心铸造。所以离心铸造也 不是全都适合的。 离心铸造设备的生产过程中不需要加入任何化学物质,对环境友好。华东铸铜件离心铸造设备专业定制如何改变铸件表面的粗糙度呢?应用涂料在大部分情况下可以获得表面光洁的...
发布时间:2024.08.08 -

华东离心铸造设备价格
离心铸造是在离心力场下浇注和成型的铸造方法,所生产的铸件中无夹杂和气孔,组织致密,密度有所提高,工艺出品率高,是合金钢管生产的主要方法。 可以制造:耐热钢管、离心浇铸炉管、耐腐蚀钢管、不锈耐酸钢管、耐高温不锈钢管、耐酸铸铁管、耐热铸铁管、低铬铸铁管、球墨铸铁管、耐热球墨铸铁管、灰口铸铁管、**碳合金钢管、大口径厚壁钢管、耐高温钢管、不锈钢管管、热强钢管、耐磨钢管、小口径不锈钢管、离心铸管,炉管、辐射管、炉底辊、炉内辊、防磨瓦等离心铸造设备是一种高效、精密的铸造工艺,可以制造出高质量的金属零件。华东离心铸造设备价格巴氏合金是锡,铅,锑,铜的合金。由于他具有良好的耐磨性,减磨性,铸造性,磨合性及化...
发布时间:2024.08.07 -
江苏金属成型离心铸造设备量大从优
离心浇铸生产效益明显的铸件有: ①双金属铸铁轧辊; ②加热炉底耐热钢辊道; ③特殊钢无缝钢管; ④刹车鼓、活塞环毛坯、铜合金蜗轮; 技术特点 优点: ①几乎不存在浇注系统和冒口系统的金属消耗,提高工艺出品率; ②生产中空铸件时可不用型芯,故在生产长管形铸件时可大幅度地改善金属充型能力,降低铸件壁厚对长度或直径的比值,简化套筒和管类铸件的生产过程; ③铸件致密度高,气孔、夹渣等缺点少,力学性能高; ④便于制造筒、套类复合金属铸件,如钢背铜套、双金属轧辊等;成形铸件时,可借离心运动提高金属的充型能力,故可生产薄壁铸件。 缺点: ①用于生产异形铸件时有一定的局限性。 ②铸件内孔直径不准确,内孔表面比...
发布时间:2024.08.07 -

江浙沪铜丝母离心铸造设备厂家报价
涂料使用 离心金属型用涂料的组成与重力金属型铸造相似。浇注细长离心铸件时,由于去除铸型工作面上的残留涂料较为困难,故涂料组成中粘结剂在高温工作后的残留强度应尽量低。 铸件脱型 为了提高生产效率,在保证质量的前提下,应尽早进行铸件的脱型。有时为了防止铸件的开裂,脱型后的铸件应立即放入保温炉或埋入砂堆中降温。对一些不易脱型又需缓冷防裂的铸件,则可在铸型停止转动后立刻把有铸件的铸型从离心铸造机上取下,埋入砂堆中缓慢冷却,至室温时在行脱型。 浇注系统 离心铸造时的浇注系统主要指接受金属的浇杯和与它相连的浇注槽,有时还包括铸型内的浇道。设计浇注系统时,应注意以下原则: ①浇注长度长、直径大的铸件时,浇注...
发布时间:2024.08.07 -
无锡立式离心铸造设备销售价格
双层材料缸套离心浇铸方法;先将离心铸造预制铝合金缸套内表面进行机械打磨、抛光,并用化学清洗去除油污和氧化物,随后进行内表面电镀铜处理;然后将已电镀铜的预制铝合金缸套置于模具中并预热,浇注颗粒增强复合材料熔体;冷却后得到双层材料缸套。利用表面预处理与离心铸造相结合的方法实现内层的颗粒增强复合材料与外层铝合金的双层材料缸套的制备,内外层间为冶金结合,使得制备的缸套具有高强度、高韧性和耐热耐磨,其工艺简单、成本低、可大量生产,在航空和汽车等领域可以得到应用。离心铸造设备的操作简单、易于控制,可实现自动化生产,提高生产效率和产品质量。无锡立式离心铸造设备销售价格目前越来越多的厂家在生产铜套、铜蜗轮、铜...
发布时间:2024.08.07 -
套筒离心铸造设备要多少钱
离心铸造既是传统的又是一种现在的铸造方法。2011年我国铸件的年产量在4150万吨,而离心铸造生产的铸件可达到320万吨以上。灰铸铁铸管件约160万吨,内燃机钢套80万吨,各种轧辊10万吨。铸造生产是获得机械产品毛坯的主要方法之一,是机械制造工业的重要基础,在国民经济中占着相当重要的位置。在许多机械中,铸件重量占整机重量的比例很高,内燃机80%,拖拉机65%-80%液压件,泵类机械50%-60%。铸件质量直接影响着机器的质量和性能,基础铸件的耐磨性和尺寸稳定性直接关乎机床的精度保持寿命。 离心铸造 铸件材质:灰铸铁、球墨铸铁 铸件质量:几十千克至几吨 铸件表面质量:...
发布时间:2024.08.06 -
无锡黄铜套离心铸造设备的用途和特点
浇注型腔、法兰型腔、锥形半套及挡盘外径处均需加工成锥面,各处锥度应根据工件外形尺寸要求留足加工余量,并结合金属模离心浇注有关工艺规定合理确定,以易于出型为宜。注意法兰型腔处锥度应小于锥形外套之锥度,且所有锥面锥度需保持方向一致。浇注型腔处(锥形半套内径部分)留足加工余量即可,无需加工成锥面。锥形半套加工时需采用两半瓦的形式制作(先将两结合面部分加工平整,然后扣到一起,其内外径一次加工成形),不得采用先加工成形整体锥套而后中间切割开的形式。法兰圆管套模具毛坯的批量生产后,与以前的木模砂型浇注相比,其工艺出品率和毛坯成品率都得到大幅度提高,尤其是在采用昂贵的高铬合金材质进行生产时,综合经济效益更为...
发布时间:2024.08.06 -
无锡铸管离心铸造设备要多少钱
浇注型腔、法兰型腔、锥形半套及挡盘外径处均需加工成锥面,各处锥度应根据工件外形尺寸要求留足加工余量,并结合金属模离心浇注有关工艺规定合理确定,以易于出型为宜。注意法兰型腔处锥度应小于锥形外套之锥度,且所有锥面锥度需保持方向一致。浇注型腔处(锥形半套内径部分)留足加工余量即可,无需加工成锥面。锥形半套加工时需采用两半瓦的形式制作(先将两结合面部分加工平整,然后扣到一起,其内外径一次加工成形),不得采用先加工成形整体锥套而后中间切割开的形式。法兰圆管套模具毛坯的批量生产后,与以前的木模砂型浇注相比,其工艺出品率和毛坯成品率都得到大幅度提高,尤其是在采用昂贵的高铬合金材质进行生产时,综合经济效益更为...
发布时间:2024.08.06 -
苏锡常轧辊离心铸造设备价格合理
离心铸造不需要浇道口,也并不需要铸造冒口,铸造空心铸件时还可省去型芯,金属利用率可达 80%-90%, 降低生产成本 , 提高生产效率。对于中空铸件的生产相当为适合 , 相比与传统的砂型铸造可以省去活动型芯的拆装 , 节省原材料的消耗 , 降低其生产成本及劳动强度。在离心铸造中,铸造合金的类型几乎不受限制。 离心铸造的特点是金属液在离心力作用下充型和凝固,金属补缩效果好,铸件组织致密,机械性能好;铸造空心铸件不需浇冒口,金属利用率可**提高。因此对某些特定形状的铸件来说,离心铸造是一种节省材料、节省能耗、提高生产效益的工艺,但须特别注意安全措施无锡新劦诚机械制造有限公司致力于提供 离心铸造设备...
发布时间:2024.08.05 -
无锡模具离心铸造设备生产厂家
如何改变铸件表面的粗糙度呢?应用涂料在大部分情况下可以获得表面光洁的铸件。有时也会应用增加铸件表面粗糙度的涂料,使铸件铸件表面粗糙,这样对一些需要镶进铝气缸套特别有利,高的粗糙度可以有效的增加和铝合金的结合力。涂料的组成和重力铸造时相似。但金属型离心铸造时,涂料的加入方法主要是移动喷涂法。喷涂是要注意控制模具的温度。如果铸件本身的热量不足以把涂料烘干,可以把模具放在加热炉中加热,或利用加热器将模具预热,并保持模具的工作温度,等待浇注。无锡新劦诚机械制造有限公司为您提供 离心铸造设备服务,有需求可以来电咨询!无锡模具离心铸造设备生产厂家离心铸造是在离心力场下浇注和成型的铸造方法,所生产的铸件中无...
发布时间:2024.08.05 -
华东悬臂式离心铸造设备
离心铸造的优点很多 , 但在铸造一些合金材料制成的管套类构件时会出现包括其充型不完整,表面存在气孔,夹砂,裂纹,夹渣及表面存在针刺等缺点 , 下面对其主要缺点作以介绍。 裂纹缺点 : 在铸造管类铸件时 , 有时会有横纵向裂纹的出现。其中又以横裂纹居多 , 纵向裂纹主要出现在离心机使金属铸型在高速旋转的状态下 , 铸型自身会产生一定的震动 , 会使金属在冷却结晶时产生裂纹 , 因为此时铸件温度较高 , 强度较低 , 但在实际生产过程中横裂纹出现的**多,这些裂纹常出现在管的端面位置,在出型时管类铸件容易开裂 , 严重的甚至沿中心位置断开 , 所以在生产中一定要控制好铸型的转速。 ...
发布时间:2024.08.05 -
缸套离心铸造设备源头好货
离心铸造机由主机、浇注小车、脱模机构、喷涂机构、电气控制系统、管模预热装置、水冷系统、安全防护罩等部分组成。 1、主机 主机是离心铸造机的**部分,完成管模的旋转动作。管模转速可无极调节,以满足不同管径的工艺要求。主机由大底座、电机底座、调速电机、轴承座、轴、皮带传动、等部分组成。 2、喷涂机构 喷涂机构完成管模的喷涂料动作,主要由气动元件、涂料罐、喷涂移动小车等组成。 3、电气控制系统 管模的旋转由交流电磁调速电机提供动力,调速平稳,且调速范围宽。以适应不同管径的生产要求。 电气控制系统由调速电机控制器、控制柜、低压电气元件、按钮、指示灯等组成,控制系统具有完善的动作互锁、过流...
发布时间:2024.08.05 -

无锡黄铜套离心铸造设备生产厂家
卧式离心铸造的特点是金属液在离心力的作用下充型和凝固,金属补缩效果好,铸件外层组织致密,非金属夹杂物少,机械性能好。离心铸造不用造型、制芯,节省了相关材料及设备投入。铸造空心铸件不需浇冒口,金属利用率可**提高。因此对某些特定形状的铸件来说,离心铸造是一种节省材料、节省能耗的工艺。 卧式离心铸造可以获得无缩孔、气孔、夹渣的铸件,而且组织细密、机械性能好。当铸造圆形中空零件时,可以省去型芯。此外,离心铸造不需要浇注系统,减少了金属的消耗。但离心铸造铸出的筒形零件内孔自由表面粗糙、尺寸误差大、质量差,有较多气孔、夹渣,因此需增加加工余量。离心铸造设备的生产过程中不需要加入任何化学物质,对环境友好。...
发布时间:2024.08.04 -
江苏托轮式离心铸造设备厂家报价
卧式离心铸造的特点是金属液在离心力的作用下充型和凝固,金属补缩效果好,铸件外层组织致密,非金属夹杂物少,机械性能好。离心铸造不用造型、制芯,节省了相关材料及设备投入。铸造空心铸件不需浇冒口,金属利用率可**提高。因此对某些特定形状的铸件来说,离心铸造是一种节省材料、节省能耗的工艺。 卧式离心铸造可以获得无缩孔、气孔、夹渣的铸件,而且组织细密、机械性能好。当铸造圆形中空零件时,可以省去型芯。此外,离心铸造不需要浇注系统,减少了金属的消耗。但离心铸造铸出的筒形零件内孔自由表面粗糙、尺寸误差大、质量差,有较多气孔、夹渣,因此需增加加工余量。离心铸造设备的生产过程中不需要加入任何化学物质,对环境友好。...
发布时间:2024.08.04 -

华东托轮式离心铸造设备专业定制
离心铸造是在离心力场下浇注和成型的铸造方法,所生产的铸件中无夹杂和气孔,组织致密,密度有所提高,工艺出品率高,是合金钢管生产的主要方法。 可以制造:耐热钢管、离心浇铸炉管、耐腐蚀钢管、不锈耐酸钢管、耐高温不锈钢管、耐酸铸铁管、耐热铸铁管、低铬铸铁管、球墨铸铁管、耐热球墨铸铁管、灰口铸铁管、**碳合金钢管、大口径厚壁钢管、耐高温钢管、不锈钢管管、热强钢管、耐磨钢管、小口径不锈钢管、离心铸管,炉管、辐射管、炉底辊、炉内辊、防磨瓦等离心铸造设备你真的了解吗?华东托轮式离心铸造设备专业定制转速是离心铸造时的重要工艺因素,不同的铸件,不同的铸造工艺,铸件成形时的铸型转速也不同。 过低的铸型转速会使立式离...
发布时间:2024.08.04 -
无锡铜套离心铸造设备要多少钱
离心铸造方法应用比较广,不同方法使用范围也不相同。而产量、批量比较大的是真离心铸造的水平离心铸造法。目前从产品来看,以下几方面已***采用离心铸造: 1)各种中小型铜合金套、环类等。 2)较大的钢套、铁套、铸铁管和钢辊筒等。 3)汽车和拖拉机等所用铸铁缸套。 4)封闭式双金属离心钢套衬铜(轴瓦)、锌及轴承合金的离心铸件。 5)双金属铸铁轧辊。 6)离心铸造的成形薄壁件等,如金属型铸造水泵叶轮、熔模精铸离心浇注的增压涡轮、电动机转子铸铝和一些砂型离心浇注的成 形件。 无锡新劦诚机械制造有限公司是一家专业提供...
发布时间:2024.08.04 -
华东水平式离心铸造设备工艺流程
法兰铸件的离心铸造方法,采用离心铸造工艺,通过熔炼、浇注成型、停机铸件出模加工出铸件,材料熔炼时,金属液温度要求达到1600-1700℃;浇注成型,需金属模具预加热到800-900℃保持恒温;停机铸件出模,铸件自然冷却到800-900℃保持1-10分钟后,停机取下金属模具,用水冷却至常温,取出铸件。法兰铸件的离心铸造方法,较锻压制造,无需复杂的生产设备,投资少,成本低,安装维护费用低;加工量小,原材料利用率高,避免了原材料的浪费;离心铸造加工的铸件,尺寸精确,组织精密,机械性能好,铸件整体性能优。无锡新劦诚机械制造有限公司致力于提供 离心铸造设备,有想法可以来我司咨询!华东水平式离心铸造设备工...
发布时间:2024.08.03 -
苏锡常卧式离心铸造设备源头好货
浇注型腔、法兰型腔、锥形半套及挡盘外径处均需加工成锥面,各处锥度应根据工件外形尺寸要求留足加工余量,并结合金属模离心浇注有关工艺规定合理确定,以易于出型为宜。注意法兰型腔处锥度应小于锥形外套之锥度,且所有锥面锥度需保持方向一致。浇注型腔处(锥形半套内径部分)留足加工余量即可,无需加工成锥面。锥形半套加工时需采用两半瓦的形式制作(先将两结合面部分加工平整,然后扣到一起,其内外径一次加工成形),不得采用先加工成形整体锥套而后中间切割开的形式。法兰圆管套模具毛坯的批量生产后,与以前的木模砂型浇注相比,其工艺出品率和毛坯成品率都得到大幅度提高,尤其是在采用昂贵的高铬合金材质进行生产时,综合经济效益更为...
发布时间:2024.08.03 -
无锡铜丝母离心铸造设备的用途和特点
冷隔这种缺点一般产生在较大的水平表面的薄壁铸件上,以及合金***汇流处。铸件出型后经过震砂,进行外观检查即可发现。产生的原因:模具温度过低;铝液温度过低;模具排气不良;浇注系统设计不良,内浇口数量少、截面过小;浇注速度太慢或浇注中断;铸件设计壁厚太薄或缺少适当的圆角。防止办法:适当提高模具温度;适当提高铝液浇注温度;气体不易排出的部位上设置通气槽或排气塞,保持排气良好;适当增加内浇口数量和内浇口的截面;适当提高浇注速度,避免铝液浇注中断;按铸件设计工艺性要求设计合理的**小壁厚和铸造圆角。离心铸造设备的特点是什么?无锡铜丝母离心铸造设备的用途和特点现如今越来越多的厂家选用离心铸造设备,因为离心铸...
发布时间:2024.08.03 -
江苏托轮式离心铸造设备价格合理
双层材料缸套离心浇铸方法;先将离心铸造预制铝合金缸套内表面进行机械打磨、抛光,并用化学清洗去除油污和氧化物,随后进行内表面电镀铜处理;然后将已电镀铜的预制铝合金缸套置于模具中并预热,浇注颗粒增强复合材料熔体;冷却后得到双层材料缸套。利用表面预处理与离心铸造相结合的方法实现内层的颗粒增强复合材料与外层铝合金的双层材料缸套的制备,内外层间为冶金结合,使得制备的缸套具有高强度、高韧性和耐热耐磨,其工艺简单、成本低、可大量生产,在航空和汽车等领域可以得到应用。离心铸造设备可用于生产各种材质的铸件,如铜、铁、铝、钢等,可满足不同行业的需求。江苏托轮式离心铸造设备价格合理技术特点 由于离心铸造时,液体金属...
发布时间:2024.08.03 -
无锡铜套离心铸造设备价格行情
离心铸造机由主机、浇注小车、脱模机构、喷涂机构、电气控制系统、管模预热装置、水冷系统、安全防护罩等部分组成。 1、主机 主机是离心铸造机的**部分,完成管模的旋转动作。管模转速可无极调节,以满足不同管径的工艺要求。主机由大底座、电机底座、调速电机、轴承座、轴、皮带传动、等部分组成。 2、喷涂机构 喷涂机构完成管模的喷涂料动作,主要由气动元件、涂料罐、喷涂移动小车等组成。 3、电气控制系统 管模的旋转由交流电磁调速电机提供动力,调速平稳,且调速范围宽。以适应不同管径的生产要求。 电气控制系统由调速电机控制器、控制柜、低压电气元件、按钮、指示灯等组成,控制系统具有完善的动作互锁、过流、过载等安全保...
发布时间:2024.08.02 -
江浙沪轧辊离心铸造设备生产厂家
大型双法兰铜套在离心铸造时,由于凝固收缩和固态收缩量很**兰内侧的收缩受到金属型的阻碍。将产生很大的收缩应力。极易卡死金属型,导致脱模困难。甚至引起铸件的开裂。因此,改进金属型结构以减小铸件的收缩阻力,是保证离心铸造过程顺利进行和获得完整铸件的技术关键。 金属型离心铸造大型双法兰铜瓦的关键是准确计算法兰收缩的安全角,并使法兰与筒体的过度角小于安全角。这样可在确保铸件质量的同时,比较大限度的减少加工余量,提高铸件成品率,技术经济效益远优于砂型铸造。 无锡新劦诚机械制造有限公司致力于提供 离心铸造设备,有想法的不要错过哦!江浙沪轧辊离心铸造设备生产厂家 由于离心铸造时,液体金...
发布时间:2024.08.02
