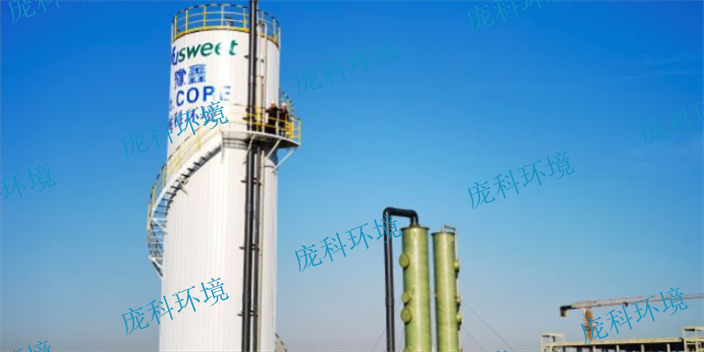
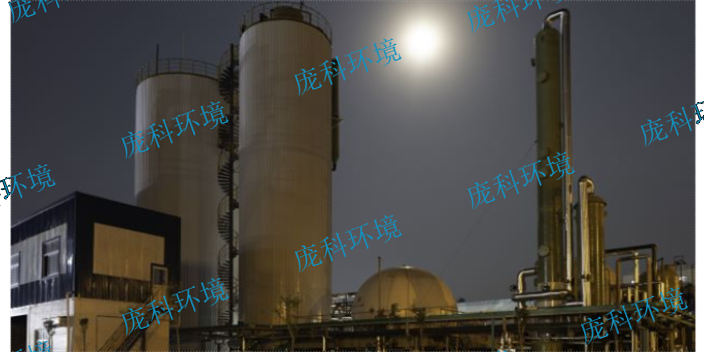
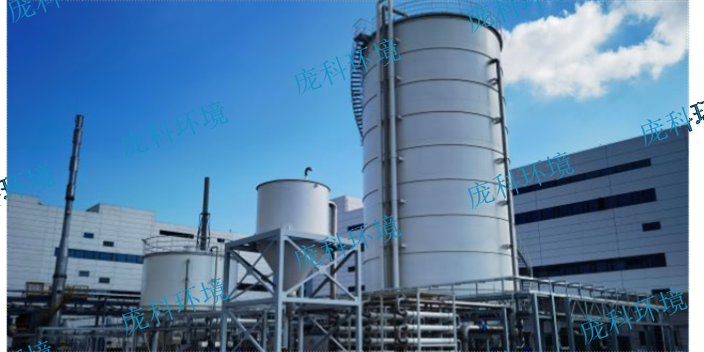
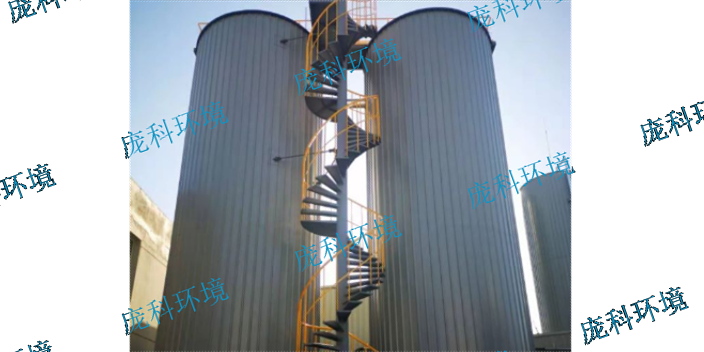
厌氧消化反应器的优点是什么?1.高效性:厌氧消化反应器通过模拟自然环境中的厌氧消化过程,将废水中的有机物转化为沼气,从而达到净化废水的目的。该反应器具有较高的有机物去除率,能够有效降低废水中的化学需氧量(COD)和氨氮含量,改善废水水质。2.能源回收:厌氧消化反应器在处理过程中产生的沼气可以作为能源回收利用,降低了处理成本,同时减少了温室气体排放。3.占地面积小:厌氧消化反应器的体积相对较小,占地面积少,适合空间受限的工业场地。4.运行稳定:厌氧消化反应器配备了温度和pH控制系统,能够精确调控反应环境,使反应器在各种条件下都能稳定运行。5.适应性强:厌氧消化反应器能够处理各种工业废水,包括高浓度有机废水,具有普遍的适用性。厌氧反应器的工作原理简单而高效,是环保领域的重要技术之一。内蒙古高浓废水厌氧反应器市场报价
厌氧消化反应器是一种用于处理有机废物的生物反应器。它是在无氧条件下运行的,意味着反应器内没有氧气。在这种环境中,微生物通过厌氧消化过程将有机废物分解为沼气和消化液。厌氧消化反应器通常由一个密封的容器组成,内部有一个混合器以确保废物均匀分布。废物被加入反应器后,微生物开始分解有机物质,产生沼气和消化液。沼气主要由甲烷和二氧化碳组成,可以用作能源来源。消化液则可以用作肥料或进一步处理。厌氧消化反应器被普遍应用于处理农业废物、城市污水、食品废料和工业废物等有机废物。它不*可以减少废物的体积,还可以产生可再生能源和有机肥料,有助于环境保护和资源回收利用。高盐废水厌氧反应器公司推荐厌氧反应器的运行成本相对较低,因为它无需曝气过程,节省了能源消耗。
厌氧反应器的工作原理基于厌氧微生物的代谢过程。在厌氧条件下,这些微生物通过一系列的生物化学反应,将有机物逐步分解为甲烷、二氧化碳等简单的无机物。这个过程主要包括水解、酸化、产乙酸和产甲烷四个阶段。水解阶段将大分子有机物分解为小分子,酸化阶段进一步将小分子有机物转化为挥发性脂肪酸,产乙酸阶段将挥发性脂肪酸转化为乙酸、氢气和二氧化碳,而产甲烷阶段则由产甲烷菌将乙酸、氢气和二氧化碳转化为甲烷。厌氧反应器内部的微生物种群具有多样性,主要包括水解菌、酸化菌、产乙酸菌和产甲烷菌等。这些微生物在厌氧条件下协同作用,共同完成有机物的降解过程。这些微生物对环境的适应性较强,能够在不同的温度、pH值和氧化还原电位下生长和代谢,从而使厌氧反应器在处理各种有机废水时具有普遍的应用前景。
厌氧消化反应器的工作流程是怎样的?1. 原料预处理:首先,将工业废水中的固体物质进行破碎、筛选等预处理,以增加废水中有机物的可生化性和提高反应器的处理效率。2. 混合和调节:将预处理后的废水与接种的厌氧微生物混合,并通过调节pH值、温度等条件,为微生物的生长繁殖创造适宜的环境。3. 生物降解:在厌氧条件下,厌氧微生物开始分解废水中的有机物,将其转化为甲烷和二氧化碳等气体。这个过程中,微生物起到了催化剂的作用,加速了有机物的降解速度。4. 气体收集:产生的甲烷和二氧化碳会从反应器顶部逸出,并通过管道收集起来,作为能源利用或排放。5. 剩余物处理:反应完成后,剩余的污泥可以经过脱水、稳定化等处理,以减少其体积和减轻后续处理的负担。6. 监控和控制:整个厌氧消化过程需要实时监控各项参数,如pH值、温度、气体产量等,以确保反应器的正常运行和处理效率。同时,根据监控结果调整操作条件,如进水流量、温度等,以优化反应过程。7. 维护和保养:定期对反应器进行维护和保养,检查设备是否正常运行,清理可能堵塞的管道,更换损坏的部件等,以保证反应器的长期稳定运行。厌氧反应器产生的沼气可以作为可再生能源进行回收利用,降低了污水处理厂的运营成本。
在使用厌氧反应器时,应注意以下事项:1. 温度控制:厌氧微生物对温度敏感,通常需要维持在一定的温度范围内(如中温或高温)。过高或过低的温度都会影响微生物的活性。2. pH值控制:pH值对厌氧微生物的活性也有重要影响。一般来说,pH值应保持在中性或略偏碱性。需要定期监测和调整pH值。3. 搅拌和混合:为了保持微生物与废水中的有机物充分接触,应确保反应器内部有良好的搅拌和混合效果。4. 进料速率:进料速率不宜过快,以免超过微生物的处理能力,导致反应器内压力升高或产生泡沫。5. 气体排放:产生的甲烷和二氧化碳等气体应妥善收集和处理,防止有害气体的泄漏。6. 污泥排放:定期排放反应器内的剩余污泥,以保持反应器的有效容量和微生物活性。厌氧反应器是环保领域的关键技术,能有效转化有机废水为清洁的生物气。四川EGSB厌氧反应器工厂直销
厌氧反应器具有高效性、环保性和适应性等特点,广泛应用于工业废水处理领域。内蒙古高浓废水厌氧反应器市场报价
厌氧内循环反应器在结构设计上的独特之处主要体现在其内循环流动系统上。传统的厌氧反应器通常依赖于外部泵或搅拌器来实现混合液的循环流动,而厌氧内循环反应器则通过内置的内循环泵,使得混合液在反应器内部形成强烈的循环流动。这种设计不*增强了废水与颗粒污泥之间的接触和混合,还促进了有机物在颗粒污泥上的附着和降解。此外,厌氧内循环反应器通常还配备有特殊的进水分配系统和污泥回流系统,以确保废水在反应器内的均匀分布和污泥的有效回流。这些独特的设计特点使得厌氧内循环反应器在处理高浓度有机废水时具有更高的效率和稳定性。内蒙古高浓废水厌氧反应器市场报价