
- 品牌
- 乔岳
- 型号
- 齐全
除铁器的自动控制系统实现了智能化运行,通过集成金属探测器、PLC 与执行机构,构成闭环控制回路。当金属探测器检测到铁杂质信号(响应时间 < 10ms),立即触发除铁器增强磁场(电磁型)或启动定位装置(永磁型),确保杂质被精确捕获。系统具备远程监控功能,可通过 HMI 界面实时显示磁场强度、铁杂质数量、设备状态等参数,并支持故障自诊断,当出现磁体退磁、电机过载等异常时,自动报警并记录故障代码。在智能化工厂中,除铁器可接入 MES 系统,根据物料流量动态调整磁场强度,实现能耗优化,较传统运行模式节电 20%-30%。永磁除铁器强力分选,优化生产,提高效益。佛山碳素除铁器采购
除铁器
非金属矿(如石英、长石、云母等)加工过程中,铁杂质的存在会严重影响产品的质量和应用性能,因此除铁是关键工序之一。在非金属矿除铁工艺中,除铁器的选择和应用至关重要。根据非金属矿的性质和除铁要求,可采用永磁除铁器、电磁除铁器或多种除铁设备组合的方式进行除铁。例如,对于铁含量较低的石英砂,可先采用永磁除铁器进行粗除铁,再利用电磁除铁器进行精除铁,以达到更高的除铁精度。为改进除铁工艺,可结合磨矿、分级等工艺环节,优化除铁流程。佛山永磁干粉除铁器多少钱新型电磁除铁器,创新设计,提升市场竞争力。
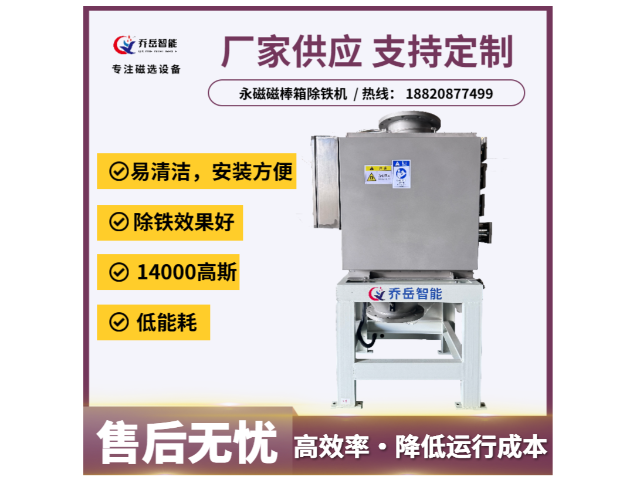
随着材料科学和制造技术的不断发展,新型材料在除铁器领域的应用推动了设备的技术创新。在磁体材料方面,新型高性能永磁材料如钐钴永磁体的出现,相比传统钕铁硼永磁体,具有更高的耐高温性能和更强的抗腐蚀能力,适用于高温、潮湿等恶劣环境下的除铁工作。在设备结构材料上,采用新型复合材料制造除铁器的机架和外壳,具有重量轻、强度高、耐腐蚀等优点,降低了设备的安装和运输成本,同时提高了设备的使用寿命。此外,智能化技术在除铁器上的应用也日益,通过集成传感器、物联网模块和人工智能算法,实现设备的远程监控、故障预警和自动调节,提高了除铁器的自动化水平和运行效率。这些新型材料和技术
高频脉冲除铁器采用脉冲电流驱动电磁线圈,产生交变磁场(频率 50-200Hz),通过磁场方向的快速变化,使铁杂质在物料中产生振动,增强分离效果。与传统直流电磁除铁器相比,能耗降低 40%,磁场强度调节范围更宽(0-20000 高斯)。在非金属矿加工中,该设备对石英砂中的弱磁性铁杂质(如赤铁矿)去除率达 85%,远高于永磁除铁器的 60%。其脉冲控制器采用 DSP 芯片,可精确控制脉冲宽度与间隔时间,针对不同物料特性优化参数,如对高岭土采用 200Hz 高频脉冲,对长石采用 50Hz 低频脉冲,实现针对性除铁。设备体积较传统电磁除铁器缩小 30%,安装空间更灵活,特别适合旧生产线改造。永磁除铁器高效净化,为资源回收助力。

除铁器与磁选机在矿物加工中协同作业,除铁器主要去除强磁性铁杂质(如磁铁矿),保护后续设备;磁选机则用于矿物分选,提高目的矿物品位。在铁矿选矿中,粗碎后采用除铁器去除颚式破碎机磨损产生的铁屑,避免划伤球磨机衬板;球磨后通过磁选机分选铁精矿,此时除铁器可作为磁选机的预处理设备,提高分选效率。两者通过控制系统联动,当除铁器检测到铁杂质含量突然增加时,自动降低磁选机处理量,确保分选质量。在某铁矿山应用中,该协同系统使铁精矿品位提升 2 个百分点,尾矿铁含量降低 1%,年增加铁精矿产量 5 万吨。高效电磁除铁器,有效分离铁杂质,提高资源利用率。广东石英石除铁器货源
可靠的永磁除铁器,持续运行,保障生产顺利。佛山碳素除铁器采购
电磁除铁器的励磁系统设计直接影响磁场性能,其关键是由硅钢片叠压而成的铁芯与多组漆包铜线绕组构成的电磁铁。为获得强磁场,绕组通常采用星角混合接法,工作电压多为 380V AC,励磁电流根据功率等级(5-50kW)可调节至 10-100A。为防止线圈过热,大型电磁除铁器需配备强制风冷或水冷系统:风冷采用轴流风机形成空气循环,散热功率达 500W/m²;水冷则通过密闭管道通入工业冷却水,进水温度≤35℃时可将绕组温升控制在 80K 以内。设备还设有失电保护电路,当供电中断时,备用蓄电池可维持磁场 30 分钟以上,防止铁杂质脱落回物料中。佛山碳素除铁器采购


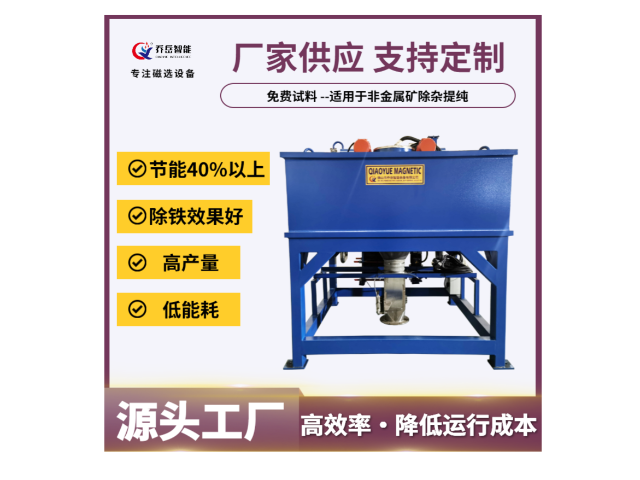
除铁器能效等级按单位除铁量能耗(kWh/kg 铁)划分,一级能效设备需≤0.5 kWh/kg,二级≤1.0 kWh/kg。绿色设计除铁器采用稀土永磁材料,能耗比传统电磁除铁器降低 60%;磁系采用轻量化设计,重量减轻 30%,运输能耗降低。在设备生命周期评估中,可回收材料占比≥80%,磁体可 100% 回收再利用。在某工业园区应用中,10 台高效除铁器每年可节约电能 50 万度,减少碳排放 300 吨。设备还具备能量回收功能,在磁系运动过程中,通过储能装置回收动能,可满足设备 10% 的辅助用电需求,进一步提升能效。冶金辅料加工环节,除铁器去除铁杂质,保障冶金辅料使用效果。江苏双滚筒除铁器生产...
- 东莞废水除铁器工厂直销 2026-03-09
- 佛山二氧化锰除铁器价格实惠 2026-03-08
- 广东正负极材料除铁器一般多少钱 2026-03-08
- 浙江永磁自卸式除铁器货源 2026-03-08
- 浙江高岭土除铁器报价 2026-03-08
- 山东细粒级除铁器咨询报价 2026-03-08
- 东莞永磁自卸式除铁器现货 2026-03-07
- 福建强磁辊式除铁器多少钱 2026-03-07
- 浙江半自动除铁器采购 2026-03-07
- 山东陶瓷原料除铁器厂家直销 2026-03-07


- 广东钾钠长石除铁器生产厂家 2026-03-05
- 佛山电磁浆料除铁器采购 2026-03-05
- 山东正负极材料除铁器厂家供应 2026-03-05
- 厦门电磁自卸式除铁器按需设计 2026-03-04
- 福建管道除铁器价格 2026-03-04
- 广东钾钠长石除铁器哪家好 2026-03-04



- 山东永磁除铁机报价 03-10
- 广州正负极材料除铁机厂家直销 03-10
- 浙江管道磁选机定做价格 03-10
- 福建陶瓷原料磁选机 03-09
- 江西除铁机报价 03-09
- 废水磁选机直销 03-09
- 江苏电磁自卸式除铁机哪家好 03-09
- 江苏双滚筒除铁器生产厂家 03-09
- 浙江锂电池材料磁选机采购 03-09
- 东莞废水除铁器工厂直销 03-09