- 品牌
- 卡帕,KAPP,尼尔斯,耐尔斯,卡帕耐尔斯,NILES,KA
- 型号
- 齐全
如何处理数控蜗杆磨齿机的磨削故障?在处理数控蜗杆磨齿机的磨削故障时,我们需要采取一系列合理的措施来解决问题。首先,我们需要合理选择磨削量,以确保磨削过程中的切削力和热量在可控范围内。过大的磨削量会导致工件和砂轮的速度过快,增加切削热的产生,从而可能引起工件的热变形。因此,我们应根据具体情况选择适当的磨削量,以保证磨削过程的稳定性。其次,我们需要提高工件和砂轮的速度,以增加磨削效率。通过提高工件和砂轮的速度,可以减少磨削时间,提高生产效率。同时,适当增加砂轮的速度还可以减少切削热的产生,从而降低工件的热变形风险。
双金属带锯条磨齿机适用于各种类型金属的连续锯切,具有很好的通用性。衢州大型蜗杆磨齿机咨询问价
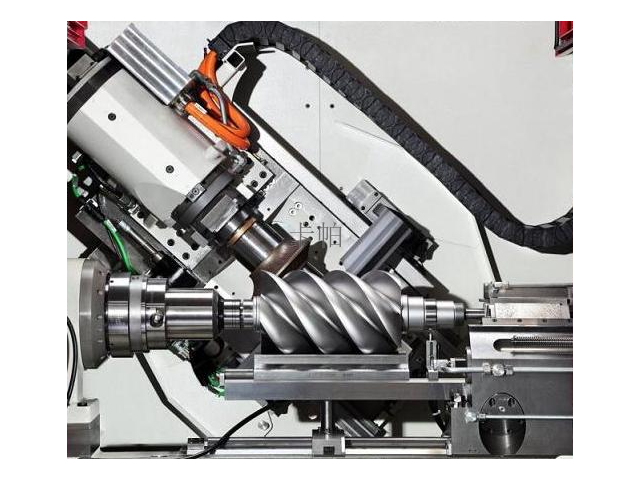
蜗杆磨齿机中蜗杆零件磨削裂纹的对策是非常重要的,因为磨削裂纹的形成会严重影响零件的使用寿命和性能。根据实测结果,该零件的硬度在59~60HRC之间,这增加了磨削裂纹发生的可能性。因此,我们需要采取一些措施来减少磨削裂纹的发生。首先,我们可以考虑优化磨削条件。磨削条件的不适当或不规则会导致研磨表面形成较强的烧伤中心,产生不均匀的热应力,从而增加了磨削裂纹的风险。因此,我们需要确保磨削条件的合理性和稳定性,包括磨削速度、进给速度、磨削液的使用等。同时,还需要定期检查和维护磨削设备,确保其正常运行。其次,我们可以考虑改变材料的硬度。根据实测结果,该零件的硬度在59~60HRC之间,这增加了磨削裂纹的发生可能性。因此,我们可以选择降低材料的硬度,以减少磨削裂纹的风险。这可以通过调整材料的化学成分或热处理工艺来实现。当然,在进行这样的改变之前,我们需要进行充分的材料测试和评估,以确保其不会对零件的其他性能产生负面影响。金华KAPP-NILES蜗杆磨齿机供应商蜗杆磨齿机启动后空运转1-2分钟,如发现有不正常声音或有故障时应立即停车。
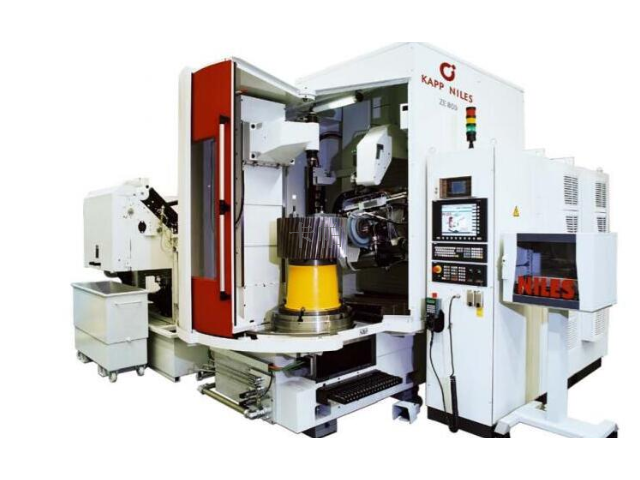
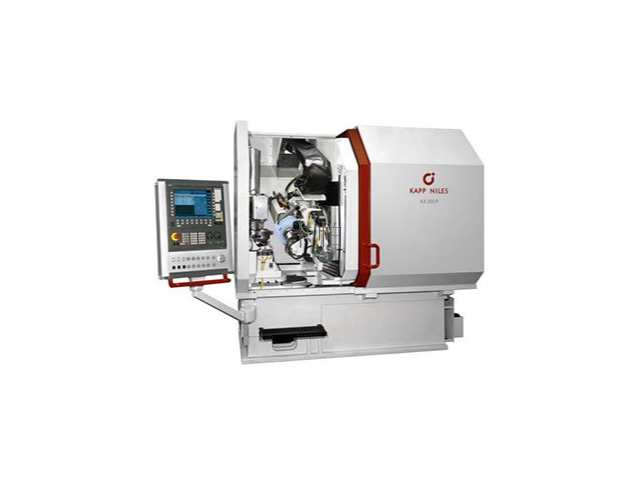
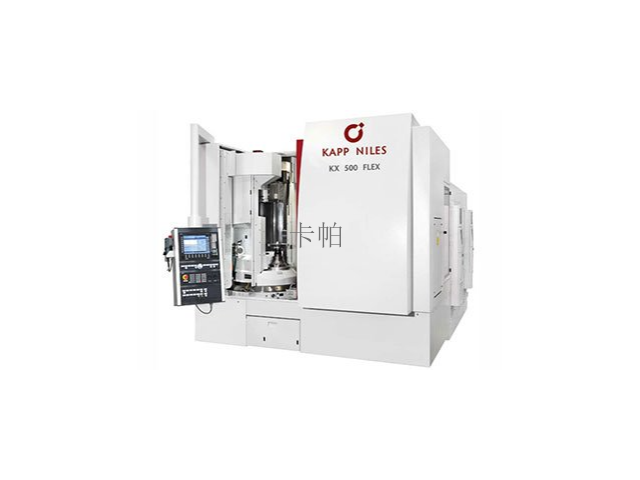
蜗杆砂轮磨齿机具有以下特点:首先,工作台、尾座和修整器都集结在回转工作台上,通过回转工作台的定位,可以将工作台(工件)方便地旋转至操作者接近区域,从而方便地进行装卸工件。这样的设计使得操作更加便捷。其次,蜗杆砂轮磨齿机采用移位磨削方法。该磨齿机的砂轮主轴具有较高的转速,可达到7000rpm。修整滚轮的转速也可以达到3000-6000rpm,这使得磨削过程更加高速高效,很大程度提高了生产效率。第三,蜗杆砂轮磨齿机采用先进的电主轴直驱、砂轮在线动平衡、全闭环控制等级数。这些先进的技术使得定位精度、传动精度和磨削精度都得到了大幅提高,从而满足了高质量生产加工的需求。较后,蜗杆砂轮磨齿机还可以配备机器人(桁架式或关节式)及料仓,进一步提高自动化程度,提高加工效率,降低工人劳动强度。这样的设计使得机床更加智能化,能够更好地适应现代化生产的需求。综上所述,蜗杆砂轮磨齿机具有工作台方便装卸、高速高效磨削、精度提高和自动化程度提升等特点,适用于高质量生产加工的需求。
蜗杆砂轮磨齿机自动对刀技术的关键在于实现快速、精确地获取齿槽边界位置。蜗杆砂轮磨齿机的工作原理类似于用滚刀切削齿轮,通过蜗杆砂轮与齿轮的连续展成啮合完成磨削过程。在目前的各种磨齿方法中,蜗杆砂轮磨齿的效率较高,因此提高磨齿机对刀精度和效率对提高齿轮加工精度及加工效率有明显意义。为了实现磨齿机的自动对刀,主要思路是数控系统自动获取工件两侧齿槽边界并记录其位置,然后计算得到精确的齿槽中点位置所在,也即进给加工起点所在,较后发出指令,由伺服系统确定砂轮位置所在。因此,关键在于如何快速、精确地获取齿槽边界位置。蜗杆磨齿机利用齿条和齿轮的啮合原理,用砂轮代替齿条与齿轮啮合,可以磨削齿轮齿面。
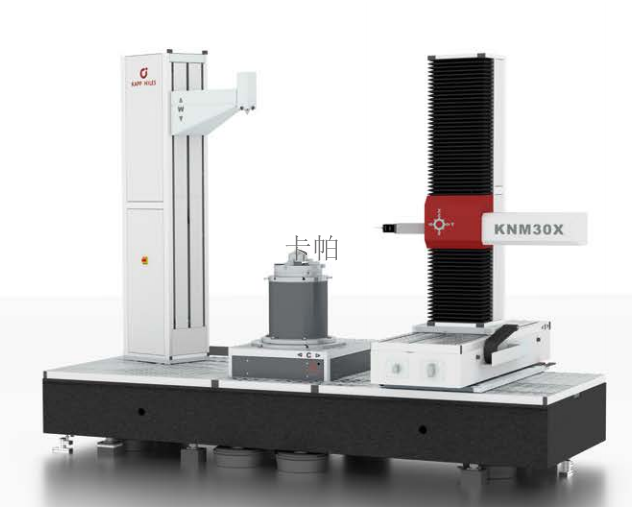
蜗杆磨齿机和蜗轮磨齿机在成形磨齿方面存在一些差异。蜗杆磨齿机的成形磨齿对工件的模数没有限制,而蜗轮磨齿机的模数有很大的局限性。目前的修整方法只能得到"K"蜗杆,当螺旋角较小时,两者之间的差别不大。然而,当螺旋角增大时,两者之间的误差会明显增加。虽然可以使用大颗粒金刚石车削砂轮来得到正确的渐开线蜗杆,但由于其昂贵的价格,这种修整方法不再常用。理论上,可以通过在砂轮的假想蜗杆基圆柱的切平面上放置一个平面金刚石滚子来修复渐开线蜗杆,但由于砂轮直径的变化,实际操作中很难实现。蜗杆砂轮磨齿机磨削效率高,但由于点接触导致齿面烧伤问题频繁出现。苏州销售蜗杆磨齿机检修
蜗杆磨齿机减速器的保养对于延长其寿命非常重要。衢州大型蜗杆磨齿机咨询问价
蜗杆砂轮磨齿机的冷却喷嘴的设计及冷却泵的选择是确保磨削加工齿轮过程中冷却液能够有效冷却和润滑工件的关键。以下是设计和选择的几个要点:1. 冷却泵选择:根据所需的冷却液流量和压力,选择能够满足要求的冷却泵。流量和压力的选择应根据磨削过程中的需求来确定,以确保冷却液能够充分覆盖磨削区域。2. 管路设计:合理设计和布置输送管路,以减小管路损失。管路的选择应考虑冷却液的流动阻力和压力损失,以确保冷却液能够顺利输送到喷嘴处。3. 喷嘴结构设计和布置:优化喷嘴的结构设计和布置,以确保冷却液能够较大限度地喷射到磨削加工区域内。喷嘴的位置应尽可能靠近砂轮表面和进入磨削区的入射间隙区,喷射方向应沿砂轮切向进入。喷嘴的形状尺寸和与砂轮表面及入射区的距离和角度需要根据具体情况进行调整。在磨削过程中,根据磨削阶段的不同需求,冷却液的流量和速度需要进行调整。在大磨除率下磨削时,需要较大流量的冷却液来确保充分冷却。而在精磨阶段,为了保持公差精度和减少热量产生,需要尽量减小冷却液的动力影响。因此,需要设定一个平衡点,使冷却液能够冲破砂轮高速旋转时产生的气阻层,进而充分抵达磨削区域。
衢州大型蜗杆磨齿机咨询问价
无锡卡帕数控科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来卡帕供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


- 南通机床蜗杆磨齿机生产厂家 2025-06-04
- 温州蜗杆磨齿机配件 2025-06-03
- 金华尼尔斯蜗杆磨齿机多少钱 2025-06-03
- 宁波全自动蜗杆磨齿机工艺 2025-06-02
- 衢州卡帕蜗杆磨齿机检修 2025-06-02
- 常州正规蜗杆磨齿机保养 2025-06-02
- 舟山大型蜗杆磨齿机检修 2025-06-02
- 扬州机械蜗杆磨齿机厂家直销 2025-06-02
- 江苏数控蜗杆磨齿机厂家直销 2025-06-01
- 常州卡帕蜗杆磨齿机厂家现货 2025-06-01
- 进口蜗杆磨齿机定制 2025-06-01
- 安徽进口蜗杆磨齿机维保 2025-06-01