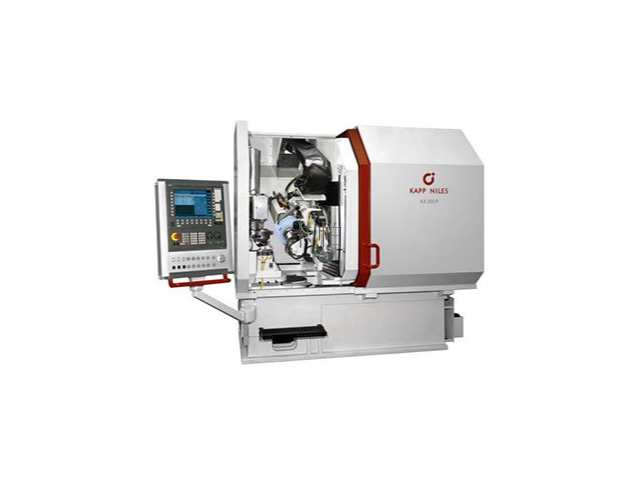
- 品牌
- 卡帕,KAPP,尼尔斯,耐尔斯,卡帕耐尔斯,NILES,KA
- 型号
- 齐全
蜗杆磨齿机的蜗杆是机械旋转部件的关键组成部分,其工作过程中,蜗杆螺旋表面与蜗轮齿面之间会发生相对滑动,这容易导致磨损问题的出现。为了防止蜗杆螺旋表面的磨损,通常会采用渗碳火处理渗碳钢的方式,以提高其硬度。然而,蜗杆零件的加工精度要求非常高,加工工艺也相对复杂且耗时较长。一旦在加工过程中出现问题,就会造成严重的损失。就像我们公司的情况一样,我们在蜗杆零件的磨削过程中遇到了磨削裂纹的问题,导致零件不得不报废,这严重影响了我们的生产进度。蜗杆的加工工艺通常包括以下几个步骤:首先是下载锻造,以消除材料中的内部应力;然后进行净化处理,以去除杂质和不良组织;接着进行粗茶消除应力的处理,以进一步消除材料中的应力;随后进行停车渗碳,将碳元素渗入蜗杆材料中,以提高其硬度;较后进行碳淬火,使蜗杆材料达到所需的硬度。蜗杆磨齿机采用CNC轴控制系统和修整系统,实现了人机对话,方便输入齿轮数据进行修正。定制蜗杆磨齿机供应
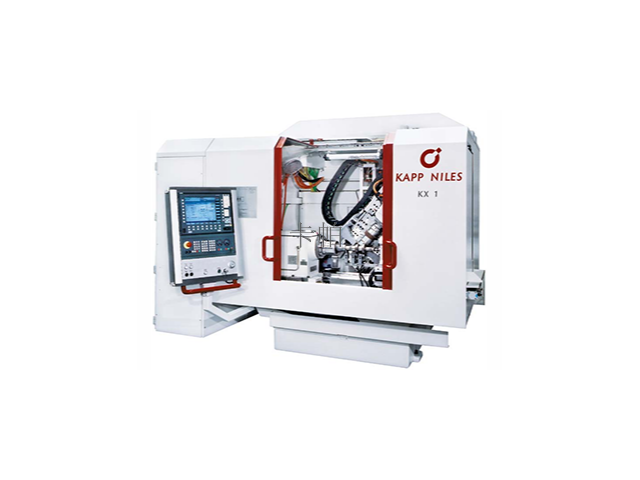
蜗杆磨齿机和蜗轮磨齿机在成形磨齿方面存在一些差异。蜗杆磨齿机的成形磨齿对工件的模数没有限制,而蜗轮磨齿机的模数有很大的局限性。在理论上,蜗轮磨齿机的砂轮应该采用渐开线蜗杆。然而,目前的修整方法只能得到"K"蜗杆,当螺旋角较小时,两者之间的差别不大。但是,当螺旋角增大时,两者之间的误差会明显增加。为了得到正确的渐开线蜗杆,可以使用大颗粒金刚石车削砂轮。然而,这种大颗粒金刚石非常昂贵,因此不再使用这种修整方法。理论上,可以通过在砂轮的假想蜗杆基圆柱的切平面上放置一个平面金刚石滚子来修复渐开线蜗杆。然而,由于砂轮的直径是不断变化的,金刚石滚轮的位置需要不断调整,因此在实际操作中很难实现。杭州定制蜗杆磨齿机价格蜗杆砂轮磨齿机采用渐开线蜗杆与齿轮的连续啮合来完成磨削过程。
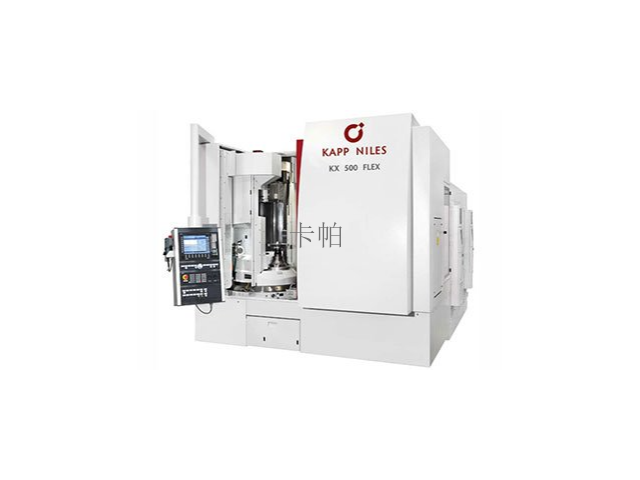
蜗杆磨齿机中蜗杆零件磨削裂纹的对策是非常重要的,因为蜗杆是机械旋转部件的关键组成部分。在工作过程中,蜗杆螺旋表面与蜗轮齿面之间存在相对滑动,这容易导致磨损。为了防止蜗杆螺旋表面的磨损,通常会采用渗碳火处理渗碳钢来提高蜗杆的硬度。然而,蜗杆零件的加工精度要求很高,工艺复杂且时间较长。如果在加工过程中出现问题,将会造成巨大的损失。特别是当蜗杆零件在磨削过程中出现裂纹时,不只会导致零件报废,还会严重影响生产进度。为了解决蜗杆零件磨削裂纹的问题,可以采取以下对策。首先,要确保蜗杆材料的选择和主要工艺的正确性。蜗杆的加工工艺包括锻造、净化、粗加工、消除应力、停车、渗碳、去除碳、淬火、粗磨、无损检测、时效和细磨等步骤。
蜗杆砂轮磨齿机是一种用于磨削齿轮的设备,其工作原理类似于用滚刀切削齿轮的方法。蜗杆砂轮相当于一个渐开线蜗杆,其法向基节与所磨齿轮的法向基节相等,通过蜗杆砂轮与齿轮的连续啮合来完成磨削过程。在各种磨齿方法中,蜗杆砂轮磨齿的效率非常高。为了提高磨齿机的刀具精度和效率,对于提高齿轮加工精度和加工效率来说具有明显的意义。磨齿机自动对刀技术能够在不停机的情况下调整刀具位置,操作简单、效率高,且具有高精度的对刀能力。自动精确对刀的主要思路是通过数控系统自动获取工件两侧齿槽边界并记录其位置,然后计算得到齿槽中点位置,即进给加工起点所在位置,较后发出指令,由伺服系统确定砂轮位置。因此,如何快速、精确地获取齿槽边界位置是自动精确对刀技术的关键。总之,蜗杆砂轮磨齿机是一种高效的磨齿设备,能够提高齿轮加工精度和效率。自动精确对刀技术的应用使得磨齿机能够在不停机的情况下实现刀具位置的调整,操作简单、效率高,且具有高精度的对刀能力。蜗杆磨齿机适用于成批生产中加工中等模数的齿轮。
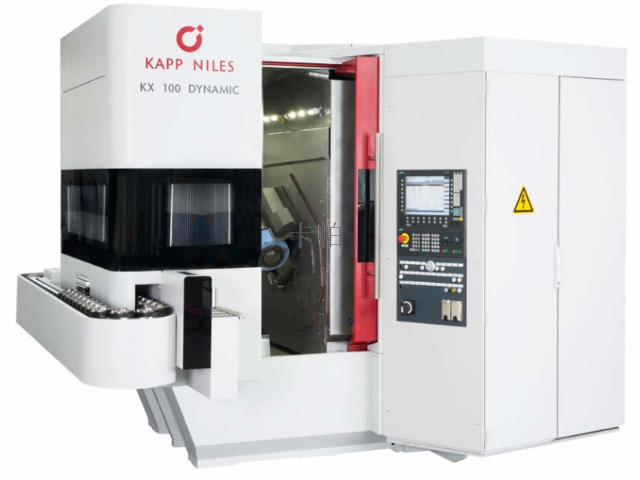
蜗杆砂轮磨齿机具有以下特点:首先,工作台、尾座和修整器都集结在回转工作台上,通过回转工作台的定位,可以将工作台(工件)方便地旋转至操作者接近区域,从而方便地进行装卸工件。这样的设计使得操作更加便捷。其次,蜗杆砂轮磨齿机采用移位磨削方法。该磨齿机的砂轮主轴具有较高的转速,可达到7000rpm。修整滚轮的转速也可以达到3000-6000rpm,这使得磨削过程更加高速高效,很大程度提高了生产效率。第三,蜗杆砂轮磨齿机采用先进的电主轴直驱、砂轮在线动平衡、全闭环控制等级数。这些先进的技术使得定位精度、传动精度和磨削精度都得到了大幅提高,从而满足了高质量生产加工的需求。较后,蜗杆砂轮磨齿机还可以配备机器人(桁架式或关节式)及料仓,进一步提高自动化程度,提高加工效率,降低工人劳动强度。这样的设计使得机床更加智能化,能够更好地适应现代化生产的需求。综上所述,蜗杆砂轮磨齿机具有工作台方便装卸、高速高效磨削、精度提高和自动化程度提升等特点,适用于高质量生产加工的需求。蜗杆磨齿机主要在活动蜗轮啮合时,齿面产生滑动摩擦,蜗轮齿面产生相对运动。杭州定制蜗杆磨齿机报价
蜗杆磨齿机从传统的机械式发展到数控技术。定制蜗杆磨齿机供应
我们可以考虑改变磨削工艺。对于硬度较高的工件,磨削时会产生更高的温度和淬火效应,从而增加了磨削裂纹的风险。因此,我们可以尝试采用其他磨削方法,如电火花加工、化学机械抛光等,来替代传统的磨削工艺。这些新的磨削方法可以减少热应力和淬火效应,从而降低磨削裂纹的发生可能性。综上所述,针对蜗杆磨齿机中蜗杆零件磨削裂纹的问题,我们可以通过优化磨削条件、改变材料硬度和改变磨削工艺等措施来减少磨削裂纹的发生。这些对策的实施需要充分的测试和评估,以确保其有效性和可行性。只有这样,我们才能提高蜗杆磨齿机零件的质量和性能,延长其使用寿命。定制蜗杆磨齿机供应
行路致远,砥砺前行。无锡卡帕数控科技有限公司致力成为与您共赢、共生、共同前行的战略伙伴,更矢志成为机械及行业设备富有影响力的企业,与您一起飞跃,共同成功!


- 南通机床蜗杆磨齿机生产厂家 2025-06-04
- 温州蜗杆磨齿机配件 2025-06-03
- 金华尼尔斯蜗杆磨齿机多少钱 2025-06-03
- 宁波全自动蜗杆磨齿机工艺 2025-06-02
- 衢州卡帕蜗杆磨齿机检修 2025-06-02
- 常州正规蜗杆磨齿机保养 2025-06-02
- 舟山大型蜗杆磨齿机检修 2025-06-02
- 扬州机械蜗杆磨齿机厂家直销 2025-06-02
- 江苏数控蜗杆磨齿机厂家直销 2025-06-01
- 常州卡帕蜗杆磨齿机厂家现货 2025-06-01
- 进口蜗杆磨齿机定制 2025-06-01
- 安徽进口蜗杆磨齿机维保 2025-06-01