
- 品牌
- 颖亨机械
- 加工贸易形式
- 来料加工,来件装配,来图、来样加工
加工路线的确定:在数控加工中,刀具刀位点相对于工件运动的轨迹称为加工路线。编程时,加工路线的确定原则主要有以下几点:1) 加工路线应保证被加工零件的精度和表面粗糙度,且效率较高。2) 使数值计算简单,以减少编程工作量。3) 应使加工路线较短,这样既可减少程序段,又可减少空刀时间。 度等情况,确定是一次走刀,还是多次走刀来完成加工以及在铣削加工中是采用顺铣还是采用逆铣等。对点位控制的数控机床,只要求定位精度较高,定位过程尽可能快,而刀具相对工件的运动路线是无关紧要的,因此这类机床应按空程较短来安排走刀路线。零件加工过程中需监控振动,保持稳定性。云南钣金零件加工
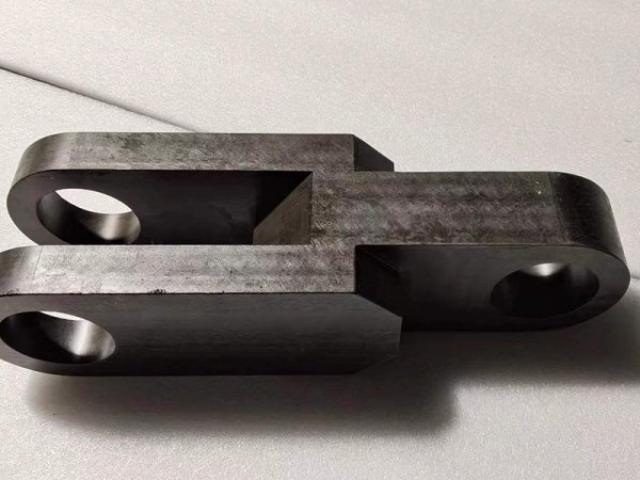
以下是一些常见的精密零部件加工技术:1. 切削加工技术:通过切削工具对材料进行切削,以达到所需的形状和尺寸。切削加工技术是一种常用的加工方法,可用于各种材料和零件的加工。2. 磨削加工技术:通过磨料和磨具对材料进行磨削,以达到所需的形状和尺寸。磨削加工技术可以用于各种硬材料和零件的加工,如淬火钢、硬质合金等。3. 抛光加工技术:通过抛光工具对材料表面进行抛光,以达到平滑、光亮、美观的效果。抛光加工技术常用于表面质量要求较高的零件的加工,如光学镜片、钟表表面等。云南钣金零件加工零件加工需考虑加工余量,避免过切。
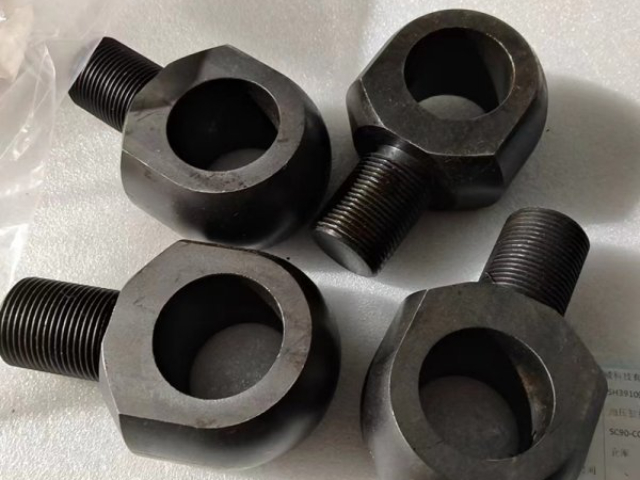
优良的刀具和夹具,刀具的质量直接影响加工精度和表面粗糙度。选用硬度高、耐磨性好的刀具,可以减少刀具磨损对加工精度的影响。同时,根据不同的加工材料和工艺要求,选择合适的刀具几何形状和切削参数。夹具的作用是固定工件,确保加工过程中工件的位置稳定。高精度的夹具能够准确地定位工件,减少加工误差。设计合理的夹具结构,提高夹具的刚性和稳定性,防止工件在加工过程中发生位移和变形。不同类型的零件需要不同的工艺来加工,以满足其特定的要求。包括许多不同的零件类型和加工工艺。
五金加工就是将原材料(不锈钢、铜料、铝料、铁料。.....),用车床、铣床、钻床、抛光等等机械按客户的图纸或样品加工成为各种各样的零件,如:螺丝、马达轴、模型车零件、钓鱼具配件、音箱类产品外壳、移动电源外壳等。五金加工流程就是根据生产需要进行开料,开好以后有些比如小的配件生产就可以去冲床然后进行锣切或CNC加工处理,这在眼镜配件、汽车配件生产方面很多。而做集装箱:就是进行开料冲床后就去烧焊,然后进行打砂后进行喷油,然后装配一下配件就可以出货了。而对于五金小配件还要很多打磨后的表面处理,电镀或喷油。然后烧焊或打螺丝装配包装出货。多轴机床能够完成复杂曲面的加工任务。
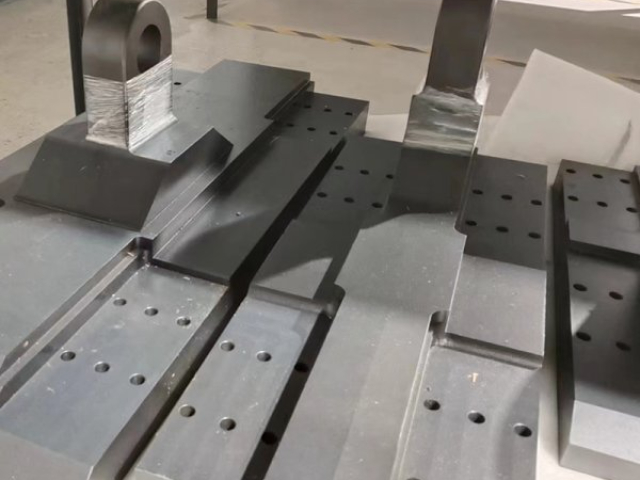
加工方法的选择与加工方案的确定:加工方法的选择:加工方法的选择原则是保证加工表面的加工精度和表面粗糙度的要求。由于获得同一级精度及表面粗糙度的加工方法一般有许多,因而在实际选择时,要结合零件的形状、尺寸大小和热处理要求等全方面考虑。例如,对于IT7级精度的孔采用镗削、铰削、磨削等加工方法均可达到精度要求,但箱体上的孔一般采用镗削或铰削,而不宜采用磨削。一般小尺寸的箱体孔选择铰孔,当孔径较大时则应选择镗孔。此外,还应考虑生产率和经济性的要求,以及工厂的生产设备等实际情况。常用加工方法的经济加工精度及表面粗糙度可查阅有关工艺手册。零件加工前需详细分析图纸,避免误差。云南钣金零件加工
零件加工策略的选择取决于材料特性和产品要求。云南钣金零件加工
选择夹具的基本原则:数控加工的特点对夹具提出了两个基本要求:一是要保证夹具的坐标方向与机床的坐标方向相对固定;二是要协调零件和机床坐标系的尺寸关系。除此之外,还要考虑以下四点:1) 当零件加工批量不大时,应尽量采用组合夹具、可调式夹具及其他通用夹具,以缩短生产准备时间、节省生产费用。2) 在成批生产时才考虑采用专门使用夹具,并力求结构简单。3) 零件的装卸要快速、方便、可靠,以缩短机床的停顿时间。4) 夹具上各零部件应不妨碍机床对零件各表面的加工,即夹具要开敞其定位、夹紧机构元件不能影响加工中的走刀(如产生碰撞等)。云南钣金零件加工


机械加工的基本原理:机械加工是利用切削工具将工件上的多余材料去除,以达到预定形状、尺寸和表面质量的一种工艺方法。其基本原理主要包括切削运动、切削力和切削热等方面。切削运动是指切削工具与工件之间的相对运动,包括主运动和进给运动。切削力是指在切削过程中,切削工具对工件所施加的作用力,它的大小和方向直接影响着切削过程的稳定性和加工质量。切削热则是在切削过程中,由于摩擦和切削变形所产生的热量,它会导致工件和切削工具的温度升高,进而影响加工精度和表面质量。零件的后处理包括去毛刺、抛光等步骤。深圳机械零件加工市价复杂零件铝件加工是一项技术密集型的制造活动,涉及材料科学、机械工程、自动化控制等多个领域。通过...
- 浙江零件加工现货直发 2026-03-10
- 浙江机械零件加工设计 2026-03-09
- 深圳机械零件加工供应商 2026-03-08
- 天津五金零件加工设计 2026-03-03
- 上海异形零件加工方法 2026-03-02
- 海南零件加工工艺 2026-03-02
- 深圳半导体零件加工设计 2026-02-27
- 北京零件加工尺寸 2026-02-25
- 安徽医疗零件加工技术 2026-02-14
- 浙江半导体零件加工现货直发 2026-02-11
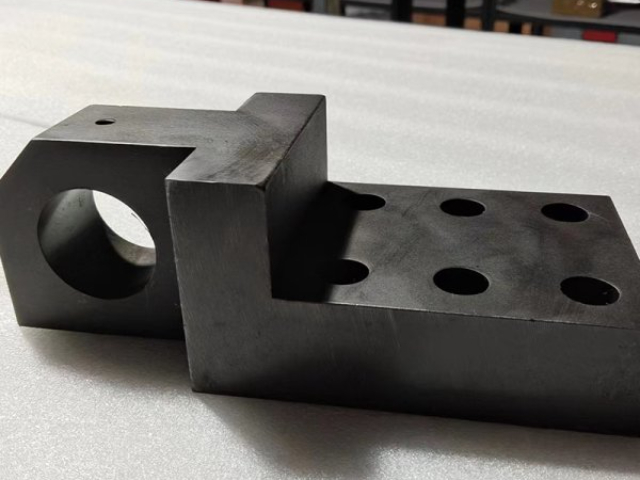
- 安徽塑料零件加工制作 2026-02-07
- 天津钣金零件加工方法 2026-02-06
- 江苏机械零件加工生产 2026-02-05
- 安徽数控车床零件加工厂商 2026-02-03
- 安徽半导体零件加工厂商 2026-02-01
- 安徽精密零件加工厂家 2026-01-31

- 深圳机械零件加工供应商 03-08
- 北京cnc模具加工厂家 03-07
- 浙江铝合金CNC加工厂生产流程 03-07
- 广东数控CNC加工中心生产流程 03-06
- 深圳cnc模具加工尺寸 03-06
- 广西模具加工厂商 03-05
- 北京数控旋压CNC加工厂打样 03-05
- 北京轴承模具加工服务商 03-04
- 北京铝合金压铸CNC加工中心家 03-04
- 北京折弯机模具加工哪家好 03-03