在传统整车制造领域,多车型混线生产一直是行业难题。随着新能源汽车的快速发展,主机厂需要同时管理燃油车(ICE)、纯电动车(BEV)和插电混动车(PHEV)的共线生产,这对制造执行系统(MES)提出了更高要求。上汽大众MEB工厂的实践,为行业提供了智能化混线生产的典范。智能工位配置实现柔性化生产2025/5/16该工厂MES系统的在于VIN码驱动的智能工位控制技术。当车辆进入工位时:通过RFID或二维码扫描自动识别车辆VIN码 MES实时调取对应车型的工艺参数(如扭矩规格、加注量),自动切换物料配送清单(如燃油车油箱/BEV电池包)动态调整生产线节拍(BEV电池工位额外增加15秒作业时间)这种"一车一单"模式使车型切换时间从传统45分钟压缩至8分钟,远超行业平均水平。确保服装制造物料配送与款式快速切换。智能MES系统
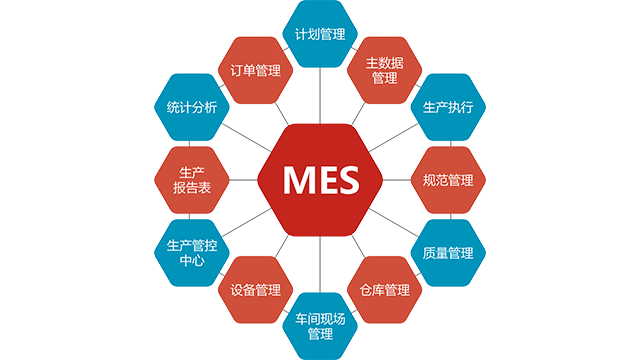
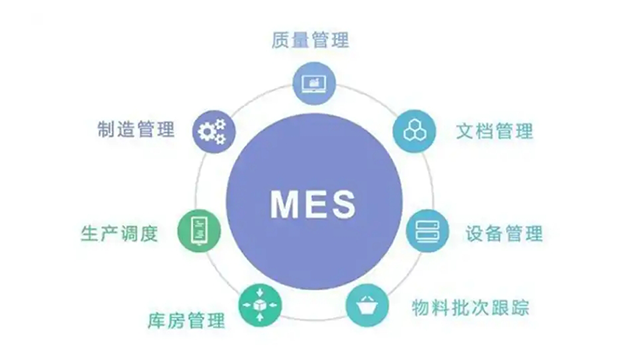
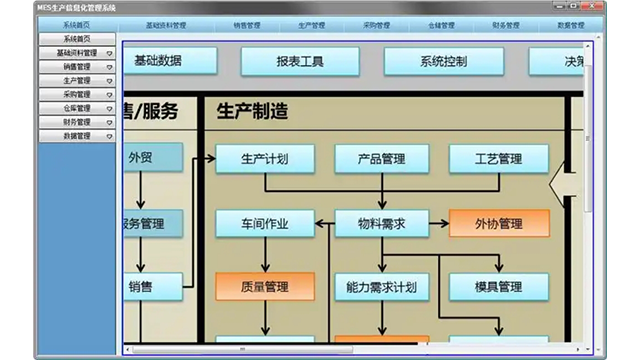
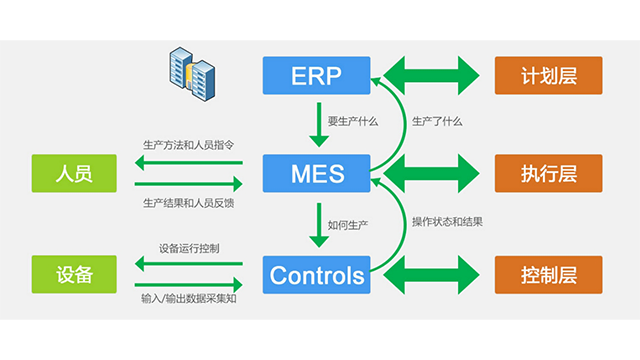
MES(制造执行系统)是连接企业ERP(企业资源计划)与车间生产控制系统的中间层信息化管理系统,主要负责生产过程的实时监控、数据采集、任务调度和质量管理。MES的目标是实现生产过程的透明化、可控化和优化,确保生产计划的高效执行。它填补了ERP系统在车间执行层面的空白,能够实时反馈生产状态,帮助企业快速响应异常情况。MES由美国AMR(Advanced Manufacturing Research)提出,并在20世纪90年代逐渐被制造业采用。随着工业4.0和智能制造的推进,MES的功能不断扩展,成为现代数字化工厂的系统之一。 MES不关注生产任务的执行,还涉及设备管理、物料追踪、质量控制和人员绩效等多个维度。例如,在汽车制造行业,MES可以实时监控装配线的运行状态,记录每个工位的操作数据,并在出现质量问题时自动触发报警。MES系统的实施通常需要结合企业的具体生产模式,如离散制造(如机械加工)和流程制造(如化工生产)对MES的需求有所不同。哪里MES系统企业计划层和车间设备控制层之间,确保生产计划高效执行,同时收集现场数据反馈给管理层。
MES与SCM的集成重点在于构建敏捷供应链体系。通过将MES中的生产进度数据与SCM系统共享,供应商可以实时了解客户工厂的物料消耗情况,实现VMI(供应商管理库存)模式的补货。在汽车行业,当MES检测到某种零部件的质量异常时,可以立即通过SCM系统追溯到具体供应商批次,并自动生成质量索赔单。同时,SCM系统中的物流信息也会反馈到MES,帮助生产部门预判物料到货时间,优化生产节奏。 MES与PLM的集成则实现了设计到制造的数字化贯通。PLM系统中的产品BOM、工艺路线、质量标准等数据需要自动同步到MES,确保生产现场始终使用版本的技术文件。当PLM发起工程变更(ECN)时,MES会自动锁定在制品,并推送新的作业指导书到相应工位。
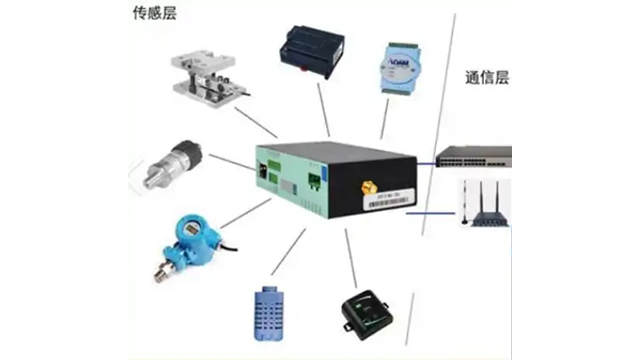
在技术层面,老旧设备的数据采集是常见的瓶颈。很多工厂的机床、注塑机等关键设备服役超过15年,根本不具备网络通信接口。某汽车零部件企业就曾遇到这样的困境:其80%的加工中心都是2005年前购置的,无法直接联网。解决方案是采用"物联网关+边缘计算"的改造方案,为每台设备加装智能采集终端,通过解析PLC信号和加装传感器的方式获取运行数据。同时部署边缘计算节点进行数据预处理,将关键指标上传MES,既解决了数据采集问题,又避免了网络带宽压力。支持二次开发满足不同行业个性化管理需求。
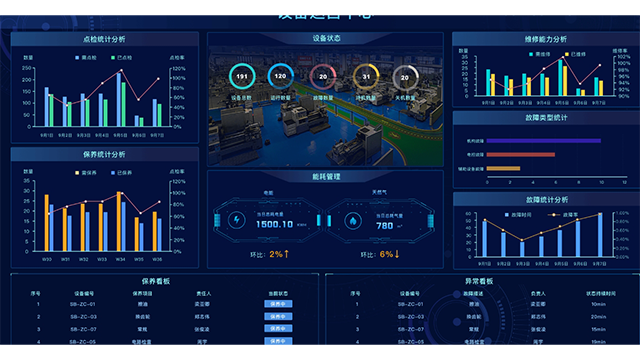
实时数据驱动的动态调度优化,MES的动态调度算法基于实时生产数据(如设备故障、订单变更)调整排产计划。例如,在电子行业,当某贴片机因故障停机时,系统自动将剩余工单分配到其他机台,结合产能与优先级计算路径,减少交货延迟风险。此类化可提升设备利用率15%-25%。 质量合规管理的自动化实现,在制药行业,MES通过集成LIMS(实验室信息管理系统)自动记录生产参数(如温度、湿度)与检验结果,确保符合GMP规范。系统生成电子批记录(EBR),支持FDA 21 CFR Part 11的电子签名要求,减少人工记录错误率90%,并缩短审计准备时间50%。通过移动端看板实时同步生产进度,增强协同效率。江苏如何挑选MES看板
主要功能物料追踪,管理原材料、半成品流向,支持批次/序列号追溯(医药、电子行业必需)。智能MES系统
智能仓储与MES的联动优化,MES与WMS(仓储管理系统)协同调度物料配送。例如,在汽车总装线,AGV根据MES发布的装配序列,自动将零件按JIT原则送至工位,减少线边库存占用面积30%,同时避免错配导致的停线风险。定制化生产中的柔性配置能力,MES支持多品种小批量生产模式。例如,在家具定制行业,系统根据客户订单自动生成工艺路线,调整切割机参数并分配板材,实现同一产线生产50种不同规格产品,换型时间从2小时压缩至15分钟。智能MES系统