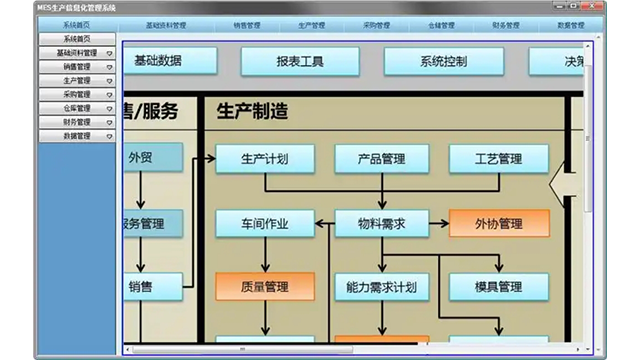
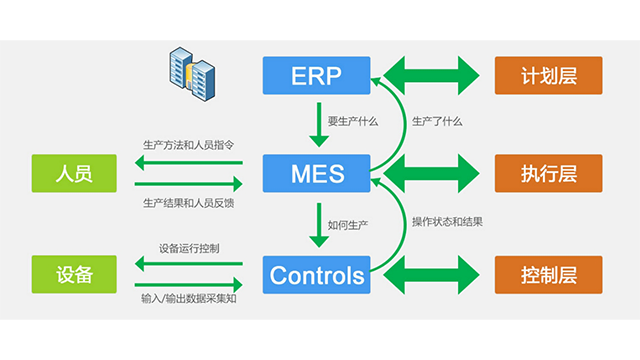
现代MES系统已超越车间边界,具备与供应链上下游高效协同的扩展性特点。通过与企业资源计划(ERP)、供应商关系管理(SRM)乃至客户关系管理(CRM)系统的深度集成,MES能够将车间的实时产能、物料消耗进度和订单完成状态等信息,及时共享给相关方。这一特点所带来的***优势是极大地提升了企业对整个供应链的响应速度与透明度。当客户订单发生变化时,企业可以基于MES提供的精确产能数据,快速给出可靠的交付承诺。同时,物料供应商也能根据实时消耗数据,更精细地安排补货计划,实现准时化供应。这种端到端的协同,有效减少了“牛鞭效应”,降低了整条供应链的库存水平,使企业能够作为一个整体,更敏捷地应对市场波动。优化食品加工行业原料供应与生产计划匹配。如何MES定制
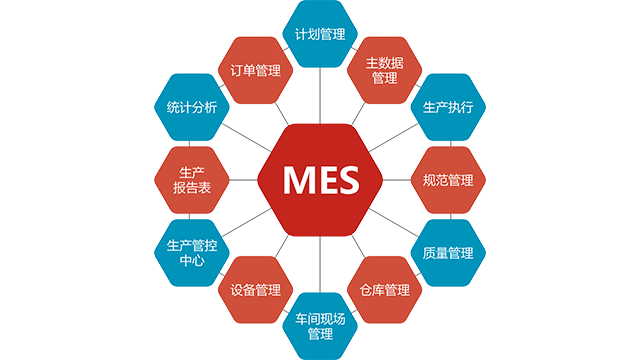
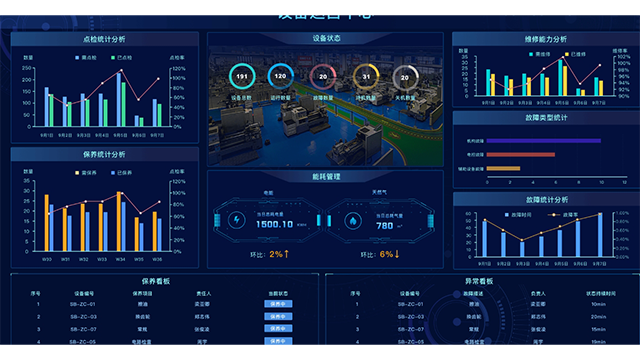
MES系统将设备管理深度融入生产流程,这一特点使其成为提升资产效能的关键工具。系统不*实时监控设备的开关机状态,更能自动记录设备的运行参数、累计工时、停机原因以及与之关联的生产任务和产品信息。基于这些数据,MES可以自动生成详尽的设备效能报告,并触发预设的维护流程。这一特点带来的**优势是从被动维修转向主动维护,比较大化设备综合效率(OEE)。它帮助管理者精细分析设备停机的根本原因(是计划内换模还是意外故障),并据此制定科学的维护计划和备件采购策略。通过减少非计划性停机、优化生产换模时间,MES直接提升了设备的可用率和利用率,保障了生产计划的顺利执行,延长了设备生命周期。浙江升级MES模块MES的数字孪生,虚拟工厂模拟现实生产,提前发现瓶颈。
MES系统的一个前沿特点是能够构建车间物理实体的数字化双胞胎,它不*是数据的被动记录者,更是过程的动态映射。其特点在于,通过集成来自设备、传感器和操作流程的实时数据,在虚拟空间中创建一个与物理车间同步运行、高度仿真的数字模型。这一特点带来的**性优势是实现了生产的虚拟调试与工艺优化。在新产品导入或产线改造时,可以在数字双胞胎上进行***的仿真测试,验证生产流程的可行性与机器人轨迹的合理性,提前发现并解决潜在的干涉和瓶颈,从而将现场调试时间和成本降至比较低。同时,管理者可以在虚拟环境中模拟不同的生产方案,如调整排产顺序或工艺参数,预测其对产能和质量的影响,从而在投入实际生产前就确定比较好策略,极大地降低了试错成本和决策风险。
MES系统提供了对人力资源进行精细化管理和效能评估的独特特点。系统通过工位终端登录、任务派发与确认,能够精确记录每个操作员或班组的工作内容、任务开始与结束时间、生产数量以及合格率。这使得员工的绩效衡量不再基于模糊的估算,而是与具体的生产任务和质量结果紧密挂钩。这一特点带来的***优势是实现人力资源的优化配置与公平高效的绩效管理。管理者可以清晰了解每位员工的技能特长与实际工作效率,从而在排班和派工时做到人尽其才。同时,基于数据的绩效评估体系更为客观公正,既能有效激励***员工,也能精细识别需要培训或帮助的个体,为员工的技能培训和职业发展提供明确方向,**终***提升整个组织的人力资源效能。通过API集成ERP、SCADA等系统实现数据互通。
为适应不同行业和生产模式的独特需求,先进的MES系统具备高度可配置的工作流与业务流程引擎这一关键特点。企业实施人员无需进行复杂的底层代码开发,即可通过图形化界面,自定义诸如生产订单审批、物料领用、异常处理、设备点检等各类业务流程的规则、路径和权限。这一特点所带来的**优势是赋予了MES系统极强的适应性与灵活性。当企业的业务模式、组织架构或生产工艺发生变化时,管理员可以快速调整系统的工作流,使其与新的运营模式保持同步,从而有效保护了企业的IT投资。无论是从批量生产转向按订单制造,还是引入新的质量审核环节,MES系统都能通过配置而非**重来实现平滑演进,支撑企业的业务创新与成长。主要功能数据分析,生成报表(如良品率、能耗),辅助决策优化。如何MES定制
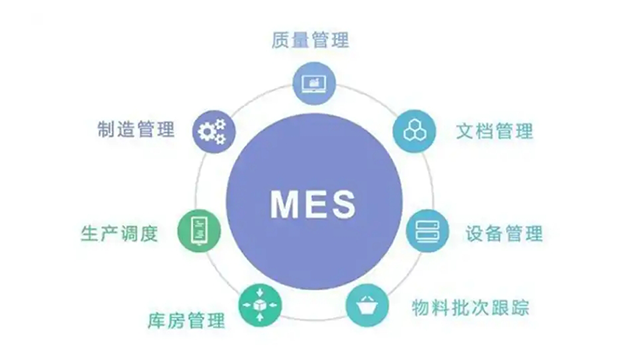
MES系统是制造业中用于实时监控、控制和优化生产过程的信息化管理软件。如何MES定制
MES系统的质量管理模块具备将质量控制活动“嵌入”到制造流程中的特点,而非传统的事后抽检。其特点在于,它定义了生产全过程中的质量关键控制点,系统会强制或提示操作员在特定工序进行质量数据采集(如尺寸测量、外观检查)或工艺参数记录,并将结果与标准范围进行实时比对。一旦数据超差,系统可立即报警甚至自动暂停生产,防止缺陷流入下道工序。这一特点带来的根本性优势是推动质量管理模式从事后“检验”向事中“控制”和事前“预防”转变。它通过实时拦截缺陷,大幅降低了废品率和返工成本。同时,海量的过程质量数据为SPC统计过程控制提供了支持,有助于早期发现质量波动的趋势,在问题大规模爆发前即采取纠正措施,从根源上提升产品质量水平。如何MES定制