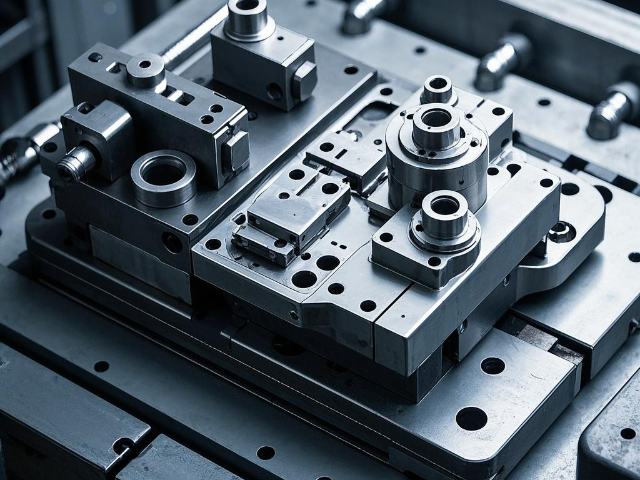
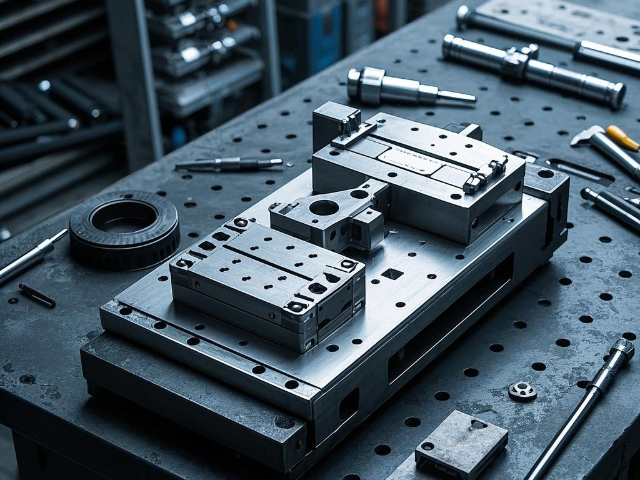
选择工装夹具明确加工需求:首先要清楚加工零件的形状、尺寸、精度要求以及生产批量等因素。例如,对于高精度的航空发动机叶片加工,需要选择定位精度高、刚性好的工装夹具,以保证叶片的加工精度;而对于批量较大的普通机械零件加工,则要考虑夹具的通用性和高效性,以提高生产效率。考虑机床类型:不同的机床对工装夹具有不同的要求。如数控加工中心通常需要使用能够与机床坐标系精确配合的夹具,以实现自动化加工;而普通铣床则对夹具的结构和操作便捷性有一定要求。设计师在构思工装夹具时,会充分考量材料的选择,兼顾强度与成本。乐山国内工装夹具什么价格
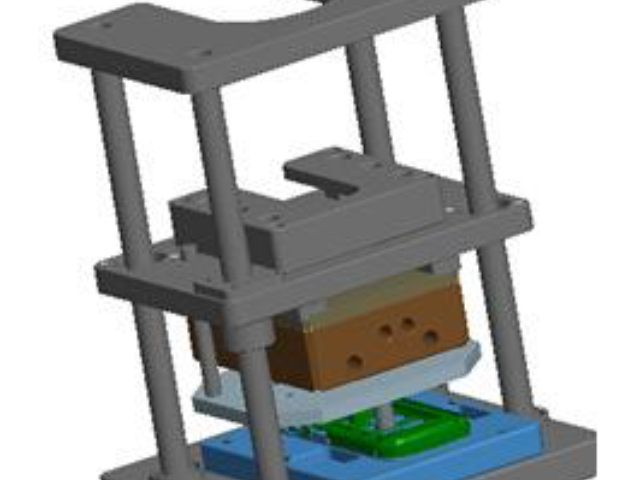
工装夹具的对刀原理:工装夹具的对刀功能是确定刀具与工件之间的相对位置,保证加工尺寸的准确性。对刀装置通常由对刀块和塞尺等组成。在加工前,将刀具靠近对刀块,通过塞尺测量刀具与对刀块之间的间隙,根据间隙值调整刀具的位置。例如在车削加工轴类零件时,使用对刀装置确定车刀的切削刃与工件轴线的高度以及刀具在横向和纵向的起始位置。对刀准确后,机床控制系统记录下刀具的初始位置参数,在加工过程中,按照预设程序控制刀具运动,就能保证加工出符合尺寸要求的轴类零件,避免因刀具位置不准确导致的加工误差。绵阳国内工装夹具有几种铸造车间里,工装夹具用于固定砂型,防止在浇注过程中位移。
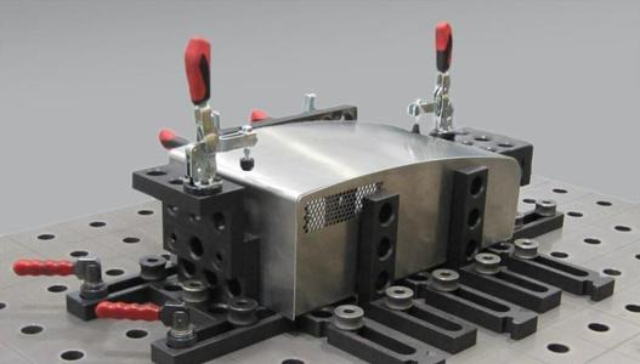
适应复杂工艺,拓宽加工可能工装夹具具备适应复杂工艺的能力,极大拓宽加工可能性。随着制造业发展,产品结构日趋复杂,加工工艺难度增大。工装夹具可根据复杂工艺需求定制,为特殊加工提供解决方案。在航空航天领域,零部件形状不规则、精度要求较高,如飞机叶片加工,工装夹具能巧妙设计支撑与夹紧点,配合五轴联动加工中心,实现对叶片曲面的精确铣削,完成常规方法难以实现的加工任务。它还能整合多种加工工序,如在同一工装夹具上先进行钻孔,再切换工具进行攻丝,减少工件多次装夹误差,满足复杂工艺要求,推动制造业向高级化、精密化迈进。
工装夹具与工件适配性关注:选择合适的工装夹具与工件适配至关重要。不同形状、尺寸、材质的工件,需要相应不同结构与参数的工装夹具。例如,对于薄壁类工件,应选用具有弹性装夹功能的工装夹具,以避免装夹过程中对工件造成损伤;对于大型、重型工件,则需选用承载能力强、结构稳固的工装夹具。在使用前,要对工件与工装夹具的适配性进行评估,若发现工装夹具无法满足工件的加工要求,应及时进行调整或更换。只有确保工装夹具与工件完美适配,才能实现高效、高质量的加工生产。制造工装夹具需严格按照设计图纸进行,任何偏差都可能导致使用问题。
运输前准备:在工装夹具运输前,多维细致的准备工作是确保其安全抵达目的地的关键。首先要对工装夹具进行详细的检查与评估,记录其当前的完好状态,尤其是关键部位的精度和磨损情况。依据工装夹具的形状、尺寸、重量以及材质等特性,精心挑选合适的包装材料。对于高精度的工装夹具,需使用定制的泡沫内衬或气垫薄膜进行包裹,以提供缓冲保护,防止在运输途中因碰撞而受损。同时,要准确标识工装夹具的名称、编号、所属项目以及运输注意事项等信息,清晰标注在包装外部,方便运输人员识别与搬运。此外,还需与运输公司充分沟通,提供工装夹具的详细参数,以便对方安排适配的运输设备和制定合理的运输方案。工装夹具的设计需依据工件的形状、尺寸及加工工艺来精心规划,以确保准确定位。绵阳国内工装夹具有几种
定期对工装夹具的定位精度进行检测,保证加工质量稳定。乐山国内工装夹具什么价格
工装夹具的定位原理:工装夹具的定位功能是确保工件在加工过程中处于正确位置。它依据六点定位原理,通过在夹具上设置合理分布的定位支承点,限制工件在空间的六个自由度,即沿 X、Y、Z 轴的移动自由度和绕 X、Y、Z 轴的转动自由度。例如,在铣削加工一个长方体零件时,工装夹具底部的三个支承点限制了零件沿 Z 轴的移动和绕 X、Y 轴的转动,侧面的两个支承点限制了零件沿 X 轴的移动和绕 Z 轴的转动,前端的一个支承点限制了零件沿 Y 轴的移动。如此,零件在工装夹具上的位置被精细确定,为后续加工提供稳定基准,保证加工出的各表面间的位置精度符合设计要求。乐山国内工装夹具什么价格