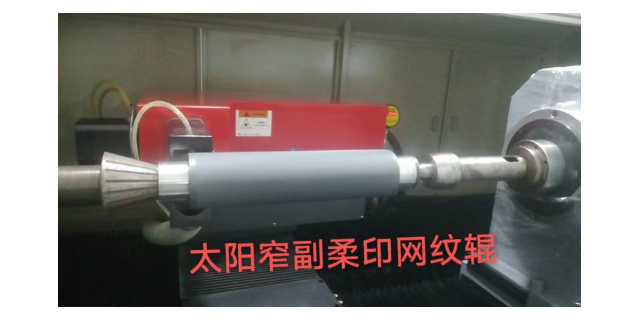
陶瓷微凹辊在锂电池涂布行业的发展趋势与锂电池技术的进步密切相关。随着锂电池向高能量密度、高安全性方向发展,对电极涂布的精度和质量要求不断提高,这推动了陶瓷微凹辊技术的创新。未来,陶瓷微凹辊将朝着更高精度、更复杂结构的方向发展。例如,研发具有纳米级凹坑结构的陶瓷微凹辊,可实现更精确的浆料计量和更均匀的涂层涂布,有助于进一步提升锂电池的能量密度。同时,陶瓷材料的性能也将不断优化,开发新型高性能陶瓷材料,提高陶瓷微凹辊的耐磨性、耐腐蚀性和导热性等性能,以适应锂电池涂布过程中更苛刻的工艺条件。此外,智能化制造技术在陶瓷微凹辊生产中的应用也将逐渐普及,提高生产效率和产品质量的稳定性,满足锂电池行业快速发展的需求。新型微凹辊结合纳米技术,表面性能优化,耐磨耐蚀再升级。盐城微凹辊哪家划算
保护膜涂布时,陶瓷微凹辊与基材之间的压力控制是关键工艺参数之一。压力过大可能导致基材变形、涂层被挤压变厚,甚至损坏辊面;压力过小则可能导致浆料转移不充分,出现涂层薄厚不均的情况。陶瓷微凹辊配备了精密的压力调节装置,能够实现压力的微调,其压力控制精度可达到±0.01MPa。在实际生产中,操作人员可根据基材的类型、厚度以及涂层要求,精确设定压力参数。同时,陶瓷微凹辊的两端压力分布均匀,避免了因压力不一致导致的涂布缺陷。对于一些薄型保护膜基材(如厚度小于10μm的PET膜),陶瓷微凹辊的轻柔压力控制能够有效保护基材,减少拉伸变形,确保保护膜产品的尺寸稳定性。天津木工用微凹辊供货商浦威诺金属微凹辊,适配多样光学膜、保护膜涂布工艺。
陶瓷微凹辊的制造过程中,质量检测环节至关重要,贯穿于整个生产流程。从基材加工到陶瓷涂层制备,再到超精密加工,每个环节都需要进行严格的质量检测。基材加工完成后,需要检测其圆度、圆柱度、表面粗糙度等参数;陶瓷涂层制备后,需要检测涂层的厚度、硬度、结合力等指标;超精密加工后,需要检测辊体的精度,如表面粗糙度、圆柱度、网穴参数等。检测设备采用高精度仪器,如激光测径仪、原子力显微镜、扫描电镜等,确保检测结果的准确性和可靠性。通过严格的质量检测,能够及时发现生产过程中的问题,并进行调整和改进,保证出厂的陶瓷微凹辊产品符合设计要求和客户需求。
在锂电池涂布过程中,陶瓷微凹辊的转速与涂布速度的匹配性直接影响涂布质量。涂布速度过快或辊体转速不当,可能导致浆料转移不充分,出现涂层漏涂、条纹等缺陷;而速度过慢则会降低生产效率。陶瓷微凹辊通过与涂布设备的精密传动系统配合,能够实现转速的精确调节,其转速稳定性可控制在±0.1%以内。同时,陶瓷微凹辊的表面线速度与基材运行速度之间存在一定的比例关系,这一比例被称为“涂布比”,通过优化涂布比可以实现良好的浆料转移效果。不同的浆料特性和涂布厚度要求对应不同的涂布比,企业可根据实际生产情况进行调整。陶瓷微凹辊的高转速适应性较强,能够满足锂电池行业高速涂布的需求,目前主流的涂布速度可达到600米/分钟以上,大幅提升了锂电池极片的生产效率。借助浦威诺金属微凹辊,光学膜涂布质量大幅提升。
保护膜涂布行业中,陶瓷微凹辊的成本控制是企业关注的重要问题。陶瓷微凹辊的成本主要包括原材料成本、制造成本和维护成本等。在原材料成本方面,通过优化原材料采购渠道、选择性价比高的陶瓷材料,可降低生产成本。在制造成本方面,采用先进的制造工艺和设备,提高生产效率,减少生产过程中的损耗,能够有效降低成本。例如,采用自动化程度高的激光雕刻设备进行陶瓷微凹辊的表面加工,可提高加工精度和生产效率,同时减少人工成本。在维护成本方面,通过加强设备的维护保养,延长陶瓷微凹辊的使用寿命,降低设备更换频率,从而降低维护成本。保护膜涂布企业通过综合考虑各方面因素,采取有效的成本控制措施,可在保证产品质量的前提下,提高企业的经济效益和市场竞争力。磨损后的微凹辊可简单修复,维护成本低,利于企业降本。盐城微凹辊哪家划算
光学膜涂布想要出色效果?浦威诺金属微凹辊是关键助力。盐城微凹辊哪家划算
中粘度涂料(100-500mPa・s,如常规油墨、压敏胶):网穴选择:深度 8-20μm,间距 15-25μm,方形或六角形网穴(兼顾容纳量与转移效率),单位面积网穴数量 60-100 个 /mm²;工艺调整:刮刀压力 0.15-0.2MPa,涂布速度 30-50m/min,无需额外调整粘度,通过常规工艺即可实现均匀涂布,转移效率可达 90%-95%。高粘度涂料(>500mPa・s,如导电银浆、厚浆型涂料):网穴选择:深网穴(20-50μm)、大间距(25-35μm),方形网穴(容纳量高,易填入高粘度涂料),单位面积网穴数量 30-60 个 /mm²;工艺调整:刮刀压力 0.1-0.15MPa(避免压力过高刮空网穴),涂布速度 15-25m/min,给涂料充足时间填入网穴;可加热涂料(温度 40-60℃),通过升温降低粘度(通常温度每升高 10℃,粘度下降 15%-20%),但需确保涂料加热后性能稳定(如无成分挥发、变质)。盐城微凹辊哪家划算
在光学膜涂布领域,陶瓷微凹辊的精度控制能力成为提升产品性能的关键因素。光学膜产品如增亮膜、偏光片保护...
【详情】陶瓷微凹辊在锂电池涂布行业中发挥着重要作用。其工作原理基于表面凹坑结构对涂布液的定量转移。陶瓷微凹辊...
【详情】在锂电池极片涂布中,陶瓷微凹辊的应用对极片的安全性有一定提升作用。极片涂层的均匀性直接影响电池的充放...
【详情】保护膜涂布时,陶瓷微凹辊的抗粘性能能够减少浆料在辊面的残留。保护膜涂布常用的压敏胶具有较强的粘性,容...
【详情】刮刀是微凹辊涂布的 “搭档”,直接影响网穴多余涂料的刮除效果,常见刮刀类型有逗号刮刀与刮墨刀,需根据...
【详情】光学膜涂布中,陶瓷微凹辊的涂布宽度可根据生产需求进行定制。随着显示技术的发展,大尺寸光学膜的需求日益...
【详情】陶瓷微凹辊在锂电池涂布行业中发挥着重要作用。其工作原理基于表面凹坑结构对涂布液的定量转移。陶瓷微凹辊...
【详情】在锂电池涂布领域,陶瓷微凹辊与其他涂布设备的协同工作至关重要。锂电池涂布生产线通常由放卷装置、涂布头...
【详情】