
- 品牌
- 领先光学技术公司
- 型号
- lxgx-004
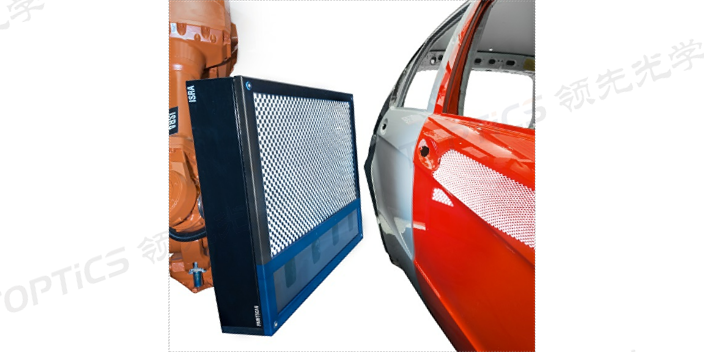
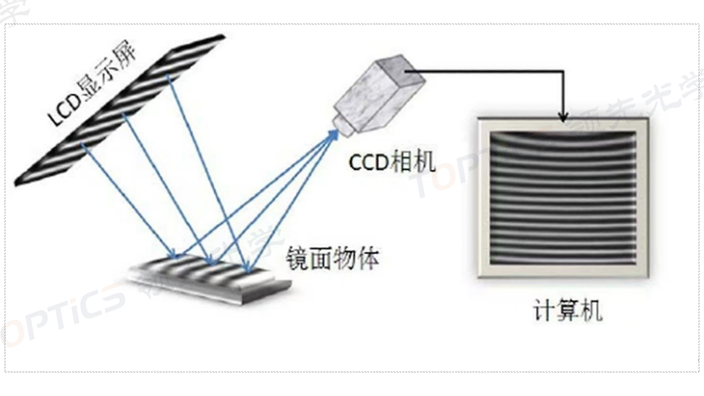
套)5317年用电量千瓦时18年用水量立方米19总能耗吨标准煤20节能率21节能量吨标准煤22员工数量人186第二章建设背景分析一、项目建设背景1、随着战略性新兴产业的进一步加速发展,顺应经济转型需要的新兴产业,正在成为中国经济蓄势前行的新动力。发展新兴产业能够完善国民经济产业体系,增加有效供给,在创造经济价值的同时又能促进经济发展。新兴产业大都为技术、资金、知识密集型产业,其发展能够转变经济增长方式,促进经济的可持续发展。此外,新兴产业又能为传统产业提供技术支持,有利于促进传统产业的升级改造,优化产业结构。2、xxx国民经济和社会发展第十三个五年规划纲要指出加快工业聚集区建设,坚持走信息化与工业化融合发展的新型工业化道路,引导优势特色产业膨胀升级,扶持龙企业做大做强,逐步培育形成领当地经济发展的工业主导产业;投资项目的建设符合xxx国民经济和社会发展第十三个五年规划纲要。把握参与全球经济治理体系变革的新机遇,在国际经济秩序和规则面临调整的重要时期,中国可以发挥更大更积极的作用。中华民族的发展从来都是在攻坚克难、爬坡过坎中实现的。要辩证看待国际环境和国内条件的变化,增强忧患意识。在线检、无接触、速度快、精度高、测点全、大面幅、无须更换检具的汽车面漆检测设备。齐齐哈尔工业质检汽车面漆检测设备源头厂家
汽车面漆检测设备
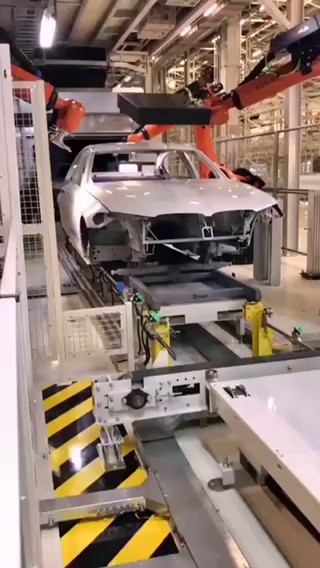
这种生产方式多用于多品种小批量或重量较轻、结构比较简单的大批量汽车产品的装配中。汽车整车装配强制连续流水装配即要求装配对象从一个装配工(车)位到下一个装配工(车)位,是按着一定的生产节拍(时间)要求,并借助于某种型式的输送装置来实现的。通常输送装置(称为装配输送线)的运行速度(一般为0.5~3米/秒)可以根据生产的需要及生产目录的变化自行调节工(车)位的操作工人必须在规定的节拍的完成本工(车)位全部装配工作,装配对象按照生产节拍确定的速度被输送装置连续地从一个工位到另一个工位,直到完成汽车产品的装配工作。这种装配形式在大批量的汽车产品生产中广为应用。汽车整车装配强制间歇流水装配即装配对象在某种输送机(即装配输送线)上按着一定的生产节拍间歇地从一个工位到下一个工位,直到完成汽车产品的装配工作。这种装配型式的生产节拍等于装配输送线把装配对象从某个工位运送到下一个工位的时间加上在工位的停留时间,即工位工人的操作时间。在这种情况下,希望装配输送线的运行速度越快越好,以减少浪费掉的时间。由于受到多种条件的制约,输送线的速度在3~5米/分比较合适。长春代替人工汽车面漆检测设备价格检测车漆表面,应没有明显的“桔皮”现象的汽车面漆检测设备。
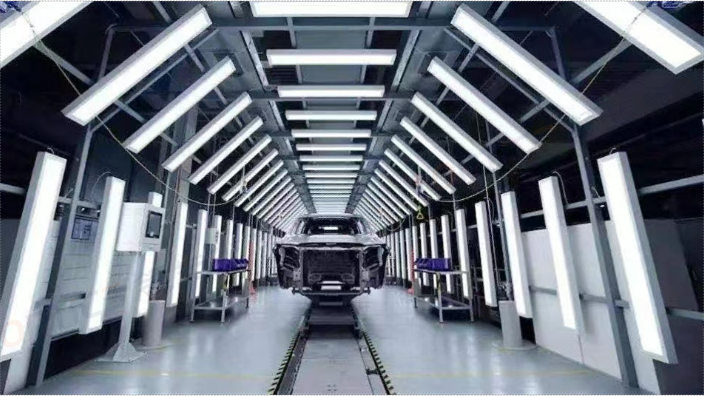
由于汽车工业的发展及管理水平的提高,汽车总装厂对零部件的供货状态的要求也越来越高,使得汽车零部件供应商以模块式(化)供货成为可能和现实。汽车整车装配汽车总装配线根据汽车的结构特点(主要是承载式车身或非承载式车身,传动系的布置FR-发动机前置、汽车后轮驱动、FF-前置前驱动等型式)不同及生产目录不同,所选用的汽车总装配输送线的形式也有所不同。①双链桥架式装配输送线+地面板式装配输送线。这种形式的汽车总装配线由于结构简单,使用可靠,并对多品种装配有一定的适应能力,故被广地采用。装配基础件车架总成被反放置到高出地面一定高度(根据人机工程所确定的工作高度)的同步运行的两条装配输送链上,装底部零件,如制动管路,控制阀、支架、前后桥等,再将车架(合件)翻转180,装发动机及变速箱合件、传动轴、燃油箱及蓄电池等,安装车轮后落到地面板式带上,再装驾驶室,转向机构,连接各种线束直到整车装配完毕。由于装配的基础件车架是放在双链输送线上的,故对汽车轴距的变化(具体体现在车架长度的变化)有较强的适应能力。而第二段,地面板式线对汽车的轴距及轮距的变化也有较强的适应能力,在同一条装配线上可同时生产多个品种的汽车。
汽车在具有低链部分、高链部分、中链部分及低链部分的一条悬挂装配输送链上完成整车的装配工作。b)推杆悬挂输送链+地面板式(图4)。该种形式的装配线具有一一定的柔性,因为推杆悬链具有存贮及积放功能,为多品种汽车的装配提供了方便。⑥带随行支架板式+自行葫芦系统+地面板式。车身放置在板式带的随行支架上进行车身的(一次)内饰装配,自行葫芦吊起车身到一定高度以便于工人在车身底下进行底盘部分的装配工作,之后将其落放到地面板式带上,进行二次内饰装配及下线前的检查等。⑦滑橇式+自行葫芦系统(或推杆悬挂链)+地面板式带。此种装配线与前一种不同的是把车身放置到滑橇线上的滑橇的支架上,装配工艺是类同的。⑧非机动的地面轨道小车式+自行葫芦系统。车身放置在地面轨道小车上,人工为推动小车逐一到各个内饰装配工位,完成车身的内外饰装配工作。自行葫芦吊起车身到所需的装配高度进行汽车底盘部分的装配工作。这种形式的装配线在中小批量生产的汽车厂中应用还是较多的。以上几种形式的装配线只适用于具有承载式车身的汽车总装配中,主要用于各类轿车及在轿车基础上开发生产的MPV整车装配。检测油漆表面应没有明显尘点。
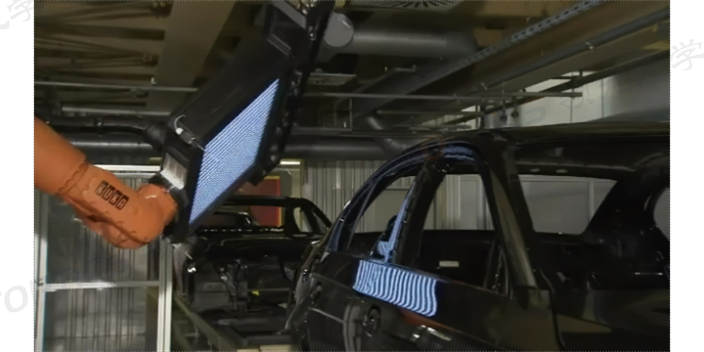
3、管理技术:柔性化制造技术意味着在一条生产线上要生产多种产品。那么计划管理、物流管理、人员管理等就必须适应柔性化制造的需求。比如,为了实现多配置车型在总装进行装配时不错装、不漏装,必须要找到一种相应的管理方法。一种方法是完全实现整车零部件的配送;另一种办法就是用装配看板进行管理。柔性化制造技术面临哪些挑战?1、成本挑战:柔性化制造技术的主要挑战之一就是成本挑战。柔性化就意味着高成本投入,一般柔性化工艺装备的成本是刚性化工艺装备成本的。2、技术挑战:汽车的柔性化制造技术,包括机械、电子、化工等很多方面,如何将通用化、自动化、智能化与传统的工业技术相结合,是柔性化制造技术能否得到应用的关键。3、管理挑战:原来的单一化生产,在一条生产线上只生产一种产品;现在的柔性化生产则会同时生产多种产品,这就使整个生产过程变得复杂。那么,怎样通过管理实现有效、有序的生产就是必须应对的一个系统化的问题。4、质量挑战:例如:在A焊装车间A1、A2、A3、A4的主车身线是共线的。将下车身、侧围、顶盖焊接在一起是很难进行柔性自动化的。而将这些部件焊接成白车身总成,同时还要满足亚毫米级的质量精度,的确是一个不小的挑战。自主研发、全国产、稳定性高、实用性强、性价比拼外国YI线品牌的汽车面漆检测设备。开封非隧道式汽车面漆检测设备生产厂家
定制光源方案具有亮度高、色彩丰富、分辨率高特点的汽车面漆检测设备。齐齐哈尔工业质检汽车面漆检测设备源头厂家
89)耐冲击强度50cmGB/T1732-93柔韧性1mmGB/T1731-93涂膜耐冻融性20次不起泡、不脱落、无裂纹GB9154-88耐水性(常温)200小时,漆膜不起泡、不脱落GB/T1733-93使用温度-40°C--140°C可正常使用GB1735-79耐人工老化性5000小时无粉化、无脱落、无龟裂GB1865-80(89)施工方法1.金属漆可采用滚涂、喷、刷等工艺,按配比混合后搅拌均匀,喷涂施工时视情况用金属漆**稀释剂进行稀释。2.适用于各类水泥砂浆抹灰面,混凝土面,石膏板,木板,纤维板等。3.必须基面牢固,干燥,清洁和无浮灰,PH<10。注意事项1、金属漆涂刷前仔细清理被涂物表面,用适当的清洗剂和脱脂剂除油脂,旧墙面用铁刷或其它工具,去除不牢的旧漆膜、砂粒。可用腻子修补找平墙面,确认墙面彻底干燥、清洁、牢靠、平整,含水率小于8%。2、使用前先将A组分充分搅拌均匀,按A/B=100:15(重量比)比例配制,搅拌均匀熟化20min,可采用刷涂、喷涂等;涂装间隔6-8h(25°C)。3、罐内寿命:6h(25°C,随温度升高而减少)。4、施工温度要求在0°C以上,40°C以下,且高于**以上3°C,相对湿度不得超过85%。5、稀释剂:金属氟碳**稀释剂,清洗工具可用苯类溶剂。养护方法清洗要保持金属漆的外表干净。齐齐哈尔工业质检汽车面漆检测设备源头厂家
领先光学技术(江苏)有限公司属于机械及行业设备的高新企业,技术力量雄厚。是一家有限责任公司(自然)企业,随着市场的发展和生产的需求,与多家企业合作研究,在原有产品的基础上经过不断改进,追求新型,在强化内部管理,完善结构调整的同时,良好的质量、合理的价格、完善的服务,在业界受到宽泛好评。以满足顾客要求为己任;以顾客永远满意为标准;以保持行业优先为目标,提供***的玻璃检测设备,片材检测设备,汽车检测设备,光学检测设备。领先光学技术公司将以真诚的服务、创新的理念、***的产品,为彼此赢得全新的未来!


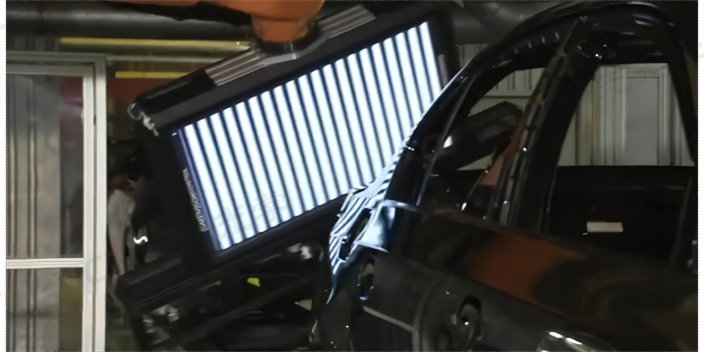
涂层厚度检测设备:汽车面漆涂层厚度直接影响漆面的防护性能与外观持久性,涂层厚度检测设备在其中发挥着关键作用。常用的磁性测厚仪基于电磁感应原理,适用于钢铁基体表面的面漆厚度测量。当测头与涂漆面接触时,通过测量磁性金属基体上非磁性涂层的厚度,将磁感应强度转化为电信号,经信号处理后在显示屏上精确显示涂层厚度数值。涡流测厚仪则利用电涡流效应,可对非铁磁性金属基体(如铝、铜等)上的涂层进行无损检测,通过分析涡流变化得出涂层厚度。这些设备测量精度高,能快速准确地检测面漆涂层是否符合工艺要求,避免因涂层过薄降低防护性能,或因过厚增加成本、影响外观平整度。确保整个生产流程中的颜色一致性得到严格控制。江苏偏折光...
- 景德镇工业质检汽车面漆检测设备推荐 2025-11-20
- 鞍山光学方法汽车面漆检测设备质量好价格忧的厂家 2025-11-20
- 安徽代替人工汽车面漆检测设备价格 2025-11-19
- 大同偏折光学法汽车面漆检测设备推荐厂家 2025-11-18
- 山东光学方法汽车面漆检测设备推荐厂家 2025-11-18
- 郑州代替人工汽车面漆检测设备推荐厂家 2025-11-18
- 长春全自动汽车面漆检测设备品牌 2025-11-17
- 景德镇非隧道式汽车面漆检测设备 2025-11-16
- 本溪非隧道式汽车面漆检测设备品牌 2025-11-14
- 马鞍山代替人工汽车面漆检测设备哪家好 2025-11-13
- 龙岩非隧道式汽车面漆检测设备推荐厂家 2025-11-11
- 郑州快速汽车面漆检测设备 2025-11-11
- 太原光学方法汽车面漆检测设备质量好价格忧的厂家 2025-11-10
- 河北全自动汽车面漆检测设备品牌 2025-11-10
- 上海快速汽车面漆检测设备推荐 2025-11-09
- 景德镇快速汽车面漆检测设备推荐 2025-11-09

- 反光面检测设备生产厂家 03-09
- 上海曲度检测设备供应商家 03-09
- 芜湖硅片抛光面检测设备咨询 03-09
- 佛山不规则玻璃面型检测费用 03-09
- 绍兴翘曲度检测设备联系方式 03-09
- 马鞍山平面度检测设备推荐 03-08
- 曲度玻璃面型检测供应商家 03-08
- 合肥在线检测设备联系方式 03-08
- 粗糙度检测设备价格 03-08
- 江苏在线检测设备联系方式 03-08