- 品牌
- 上海建泽
- 型号
- 齐全
- 类型
- 齐全
- 界面语言
- 齐全
- 安装方式
- 齐全
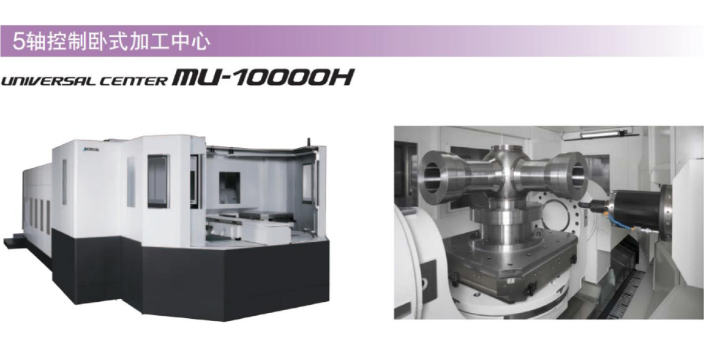
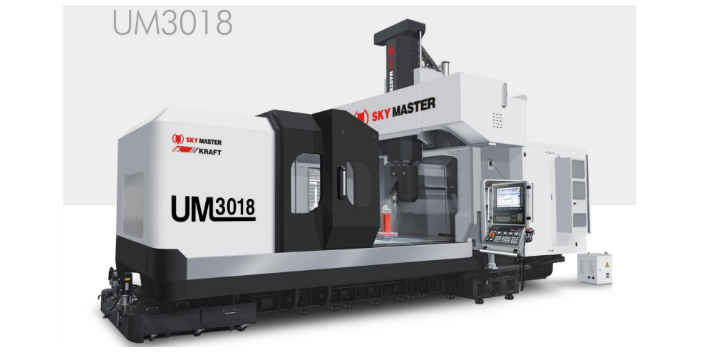
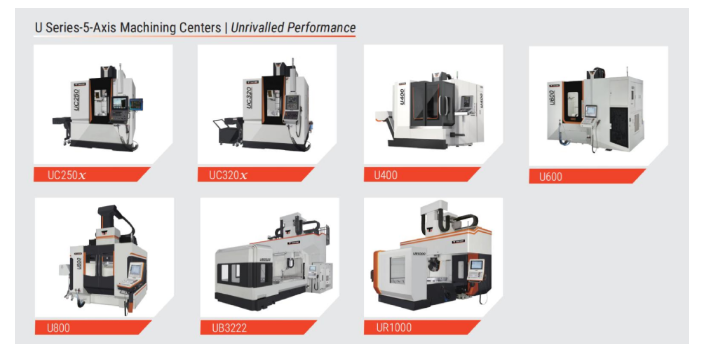
在上世纪80、90年代,五轴龙门加工中心被列为战略性物资,在出口和进口都有严格的限制,可想而知,此设备在当时的地位有多高。时至,五轴龙门加工中心仍然有强大的影响力,在各种科技零件加工上仍然处于不可替代为位置。五轴龙门加工中心在刀库选择上虽然没有明确的要求,但是我们在选择刀库时总是会选择更好的刀库,这是基于产品特点所考虑的选择。五轴龙门加工中心所加工的工件一般都非常复杂,对于精度的要求较高,刀库和刀具的选择直接影响到加工效率和加工工件的质量,所以五轴龙门加工中心的刀库选择是不可忽视的问题。五轴龙门加工中心选择刀库时,我们需要尽量选择更好的刀库和更精密的刀具。好的刀库是基于刀库类型和牌子而言的。五坐标联动双转台机床:旋转坐标有足够的行程范围,工艺性能好。中国台湾绮发动柱式五轴加工中心海德汉系统
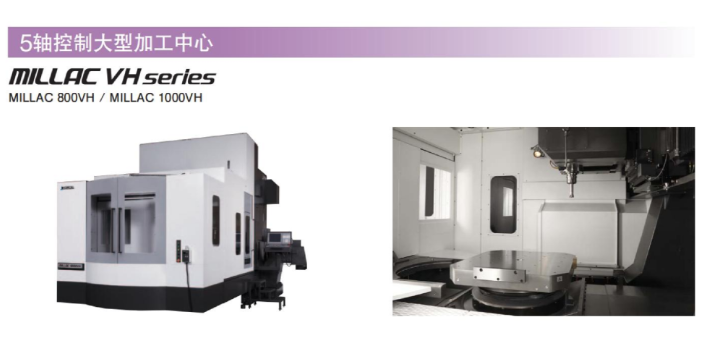
双转台结构的五轴联动机床:设置在床身上的工作台可以围绕X轴回转,定义为A轴,A轴一般工作范围+30°至一120°。工作台的中间还没有一个回转台绕Z轴旋转,定义为C轴,C轴一般能进行360°回转。这样通过A轴与C轴的组合,固定在工作台上的工件除了底面之外,其余的五个面部可以由立式主轴进行加工。A轴和C轴小分度值一般为0.001°,这样又可以招工件细分成任意角度,加工出倾斜面、顾斜孔等。A轴和C轴如与X、Y、Z三个直线轴实现联动,就可加工出复杂的空间曲面,当然这需要数控系统、伺服系统以及软件的支持。这种设置方式的优点是主轴的结构比较简单,主轴刚性非常好,制造成本比较低。但一般工作台不能设计太大,承重也较小,特别是当A轴回转大干等于90°时,工件切削时会对工作台带来很大的承裁力矩。汽车模具五轴加工中心和三轴加工中心区别五轴加工中心:在实际加工中,只需一次装夹,加工精度更容易得到保证。
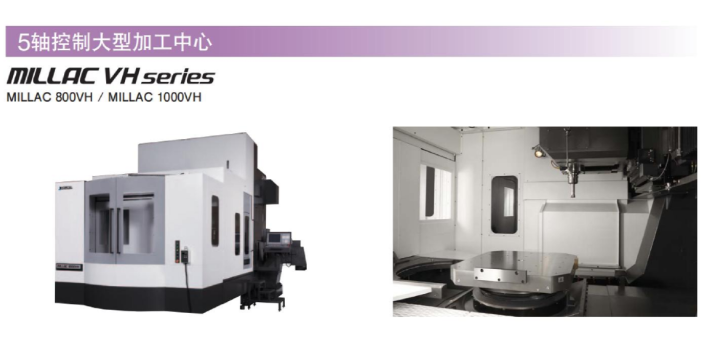
五轴加工中心对于有RTCP功能的机床,控制系统为保持刀具中心始终在被编程的位置上。在这种情况下,编程是独自的,是与机床运动无关的编程。当您在机床上编程时,不用担心机床运动和刀具长度,您所需要考虑的只是刀具和工件之间的相对运动。余下的工作控制系统将为您完成。而对于不具备RTCP的五轴数控系统,编程需要考虑主轴的摆长及旋转工作台的位置,必须依靠CAM编程和后处理技术,事先规划好刀路。同一个零件,机床换了或者刀具换了,都必须重新进行CAM编程和后处理。并且在装夹工件时需要保证工件在其工作台回转中心位置,对操作者来说,这意味着需要大量的装夹找正时间,且精度得不到保证。而具备RTCP只需要设置一个坐标系,只需要一次对刀,就可以完成加工。我们拿一个球形工件简单通俗点讲。带RTCP功能的五轴,刀尖点和主轴始终垂直于圆球中心,刀具始终作用于圆球表面,即使有点偏差,RTCP功能系统也会自动进行补偿纠正。不带RTCP功能的五轴,刀具和主轴只能按照设定的程序工作,当出现偏差时,只有两种选择,要么更换刀具,要么主轴重新编程,回归始点重新运行。这样一比较,就显出RTCP功能的重要性了。
五轴加工中心的回转轴有两种方式,一种是工作台回转轴,设置在床身上的工作台可以环绕X轴回转,定义为A轴,A轴一般工作范围30度-120度。工作台的中间还设有一个回转台,定义为C轴,C轴都是360度回转。这样通过A轴与C轴的组合,固定在工作台上的工件除了底面之外,其余的五个面都可以由立式主轴进行加工。A轴和C轴小分度值一般为0.001度,这样又可以把工件细分成任意角度,加工出倾斜面、倾斜孔等。A轴和C轴如与XYZ三直线轴实现联动,就可加工出复杂的空间曲面,当然这需要的数控系统、伺服系统以及软件的支持。这种设置方式的优点是主轴的结构比较简单,主轴刚性好,制造成本比较低。但一般工作台不能设计太大,承重也较小,特别是当A轴回转大于等于90度时,工件切削时会对工作台带来很大的承载力矩。另一种五轴加工中心是依靠立式主轴头的回转。主轴前端是一个回转头,能自行环绕Z轴360度,成为C轴,回转头上还有带可环绕X轴旋转的A轴,一般可达±90度以上,实现上述同样的功能。这种设置方式的优点是主轴加工灵活,工作台也可以设计的大。对于我们的企业来说,意味在刀具成本方面,五轴加工中心可以省钱!
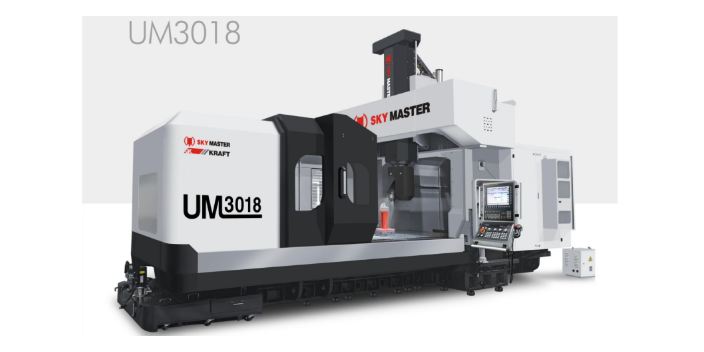
五轴加工大小范围的比较:随着头摆机床主轴的摆动,工件直径方向的加工范围将会缩小,也就是说,主轴摆动角度时会吃掉行程,从而导致五轴加工所能加工很大工件的直径范围比其三轴加工时小;而工作台摆动机床的工作台摆动,对工件水平方向的尺寸不会产生任何影响,从这个意义上讲,五轴加工和三轴加工时的工件大小范围是相同的。但是五轴加工工件的很大范围还需考虑机床结构引起的干涉。用户应该要求机床供应商提供五轴加工干涉示意图来分析比较。通常情况下,同样的行程,采用摇篮式工作台摆动结构的机床五轴加工范围会比头摆式机床更大。因此摇篮式的工作台摆动机床主轴的刚性好,加工效率高;刀具长度对加工精度不会产生影响;加工不会产生形状误差;同样的行程,机床五轴加工范围会比头摆式机床更大。头摆机床主轴的刚性相对较差,加工效率相对较低;加工精度会随刀具长度的增长而降低;加工会产生形状误差;主轴摆动角度时会吃掉行程,从而导致能够加工的很大工件尺寸变小。另外需要补充的是,工作台摆动机床由于需要克服工件自重的原因,如果工件很重,对夹具有更高的要求;还有,加工大型重型零件时机床无法实现工作台摆动,就只能采用头摆的方式。五轴机床可以不改变工件在机床上的位置,对工件的不同侧面进行加工,提高棱柱形零件的加工效率。中国台湾友佳五轴加工中心换刀程序故障处理
五轴加工中心:实践证明合理切削用量的挑选与数控机床、刀具、工件及工艺等多种因素有关。中国台湾绮发动柱式五轴加工中心海德汉系统
数控卧式加工中心用来加工形状复杂、工序多、精度要求较高的零件,因而加工一个零件需用几把或十几把刀具甚至更多。由于每把刀具的直径大小和长度都是不同的,在对被加工零件确定工件坐标系零点后,有必要引入刀具补偿功能,以保证在加工过程中各把刀下降到正确的高度和以正确的刀具路径进行切削加工。刀具补偿可分为刀具长度补偿和刀具半径补偿。长度补偿是指主轴轴向的补偿,也就是铣刀轴向的补偿,而对于铣刀径向的补偿,也就是每把铣刀直径大小不一样,在直径方向的补偿叫半径补偿。中国台湾绮发动柱式五轴加工中心海德汉系统
上海建泽机械技术有限公司是一家从事机械设备、机电设备技术领域的技术开发、技术转让、技术咨询、技术服务、数控机床、刀具、计算机、软件及辅助设备、机电设备及配件的销售,从事货物进出口业务与技术进出口业务 (依法须经批准的项目 ,经相关部门批准后方可开展经营活动) 的公司,致力于发展为创新务实、诚实可信的企业。上海建泽深耕行业多年,始终以客户的需求为向导,为客户提供***的五轴加工中心 ,高速加工中心,MST刀具和在线测量,机床周边辅助软件 。上海建泽不断开拓创新,追求出色,以技术为先导,以产品为平台,以应用为重点,以服务为保证,不断为客户创造更高价值,提供更优服务。上海建泽始终关注自身,在风云变化的时代,对自身的建设毫不懈怠,高度的专注与执着使上海建泽在行业的从容而自信。


- 中国台湾协鸿五轴加工中心优越性和优点有哪些 2025-06-19
- 中国台湾大前定动柱动梁式五轴加工中心多少钱 2025-06-19
- 意大利MTT天车式摇篮五轴加工中心旋转中心参数 2025-06-19
- 中国台湾新虎将五轴加工中心 2025-06-19
- 数控立式五轴加工中心机床上海建泽机械维修 2025-06-14
- 中国台湾赫克五轴加工中心转速如何 2025-04-29
- 中国台湾大前COMPACT系列五轴加工中心性能如何 2025-04-29
- 中国台湾丽驰五轴加工中心和三轴加工中心区别 2025-04-29