- 品牌
- 上海建泽
- 型号
- 齐全
- 类型
- 齐全
- 界面语言
- 齐全
- 安装方式
- 齐全
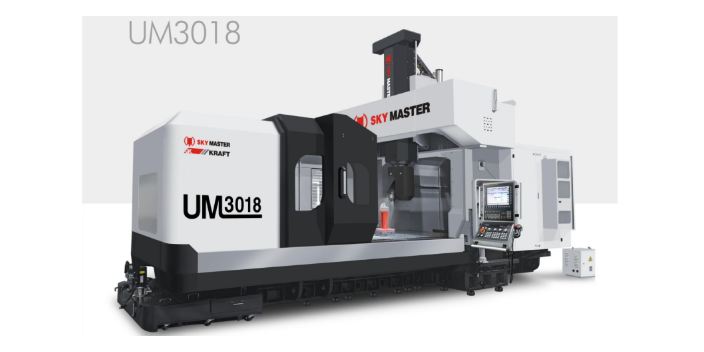
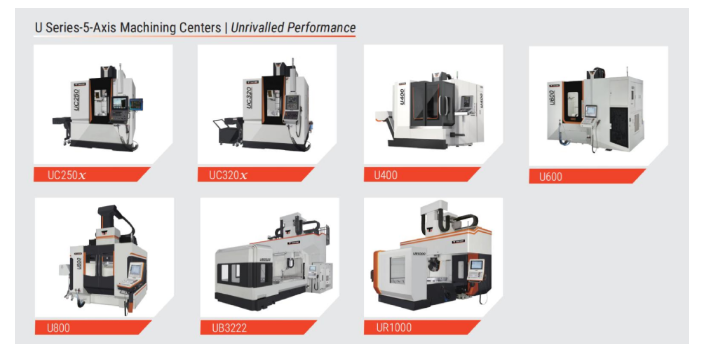
加工中心的高效率不但在于有一个精细的操作系统,还要有一个非常重要的辅助功能部件,就是刀库,刀库是加工中心存放刀具的容器,刀库的换刀时间对一台机床的效率起着重要作用。五轴加工中心常使用的刀库有斗笠式刀库和圆盘式刀库。主轴转速一般都很高,都在8000rpm/min以上,主轴转速10000rpm/min以上为高速化主轴,机床在高转速的加工下,会产生大量的热量,高切屑的热量附着在机床工作台和工件表面不但会影响工件的加工精度,还会对机床造成损坏,所以一般主轴会配油冷或水冷的冷却系统。主轴常见的传动方式有皮带式传动和直接式传动,直接式传动适合在高速中轻切削,对于高速主轴一般选择直接式。五轴加工中心对一个国家的航空、航天、科研、精密器械、高精医疗设备等行业有着举足轻重的影响力。中国台湾大前定动柱动梁式五轴加工中心有哪些进口品牌
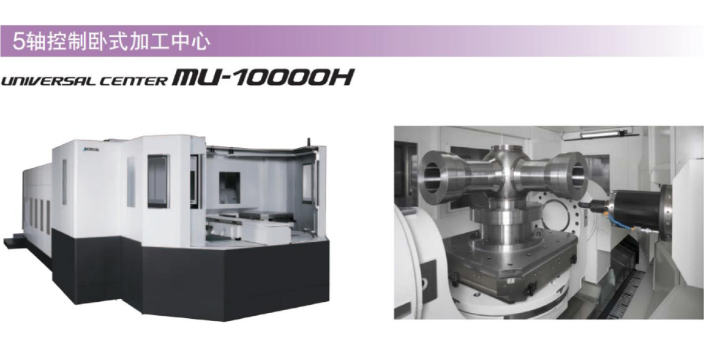
五轴联动加工中心具有效率高、精度高的特点,加工项目可以一次装夹完成。如果配备五轴联动的数控铣削服务系统,还可以进行复杂空间曲面的高精度加工,更适合汽车零部件和飞机结构件的加工。这种机床用于加工复杂曲面,堪称“机床制造之冠”,在航空、航天、核电、高精度医疗设备等领域有重要应用。由于五轴数控机床有着如此重要的作用,人们现在对它越来越重视,但是很多人对五轴数控机床并没有很好的了解,这就会产生很多疑问,其中常见的一个问题就是:五轴数控为什么是五轴联动而不是六轴联动? 为什么会困惑? 首先我完全可以理解这个问题,因为在很多人的心目中,一个三维的物体可以有六个自由度,这个坐标系是右手坐标系,六个自由度是:沿X、Y、Z三轴的线性自由度;以及绕X、Y、Z轴的旋转自由度,正旋转方向满足右手螺旋法则,由于这个概念的影响,很可能被直观地误认为“要实现空间任意方向的加工,机床必须有6个自由度或6个轴”。但空间物体有六个自由度的事实,并不意味着一台能在任何角度加工的机床都必须包含六个轴。这才是重点。 传统三轴机床加工含有复杂表面或四面有孔的工件时,需要所用夹具使刀具与工件四面接触,需要进行许多工艺改变。中国台湾大前COMPACT系列五轴加工中心优越性和优点有哪些五轴加工中心可以实现一次装夹完成铣削、钻孔、攻丝等多面加工。
使用五轴数控机床可以在一次装夹中实现复杂形状工件的高速高精度加工。换句话说,刀具可以从任何方向接近工件进行数控加工服务,这是机床实现任意角度加工的根本原因。 机床是控制刀具的位置和姿态来实现定制数控加工的。因此,关键问题是如何描述工具的位置和姿态在三轴数控机床的加工过程中,虽然刀具的位置在不断变化,但刀具的姿态是固定的。 但一般来说,五轴机床是在三轴机床的基础上增加了两个轴,通常A、B、C轴来表示围绕X、Y、Z轴的三个旋转轴。五轴机床包括A、B和C轴中的任意两个轴。在五轴加工中,由于这两个旋转轴的存在,刀具的位置和姿态都会发生变化。显然,在主轴上选择一个参考点后,刀具的位置可以通过三条直轴的X、Y、Z轴来确定(当然,实际上也考虑了旋转中心到刀尖的距离)。
数控卧式加工中心:有限标识如主轴头单元上的安全标志提示操作者在操作之前或操作过程中,一定要关门,不要在机床边上行走。如果快速旋转的加工工件破碎飞出机床,则会造成严重的人身伤害,在操作过程中要来防止因主电气柜、控制面板、变压器、电机、接线端子箱或操作面板及其区域内部的高压而导致的电冲击和电气事故,同时还要注意不要用湿手触摸机床的开关,以防触电。需要每个季度检查一次,防止线路老化或者一些机床功能错误,这样可以防患于未然能够从源头上控制事故的产生,同时机床周围准备好结实的工作台,不要弄滑去其表面。只有正确的进行检测,其次在操作的过程中要按照操作手册来操作,这样才能够使得机床更好地运作同时延长机床的工作寿命。五轴加工中心具有较大的主轴转速和进给范围,使机器具有强大的大切削能力。
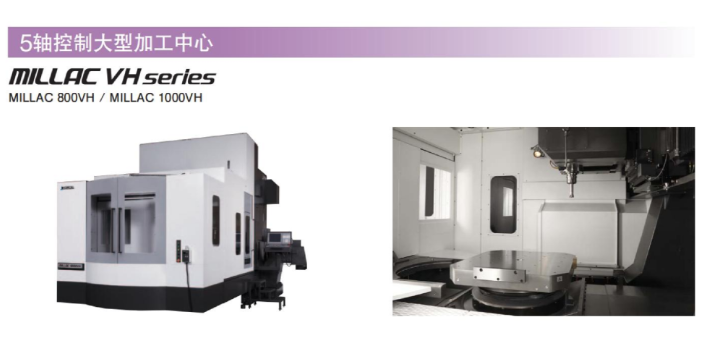
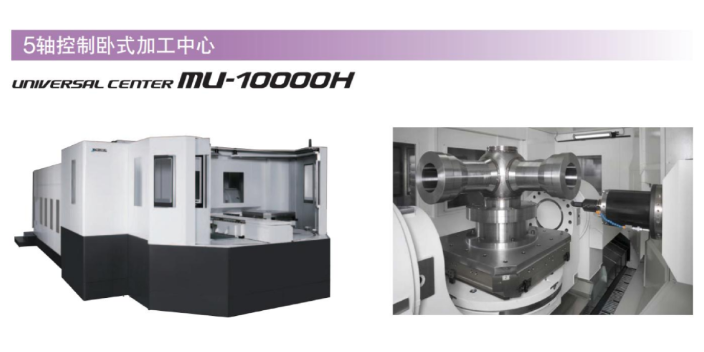
目前卧式加工中心工作台可以做到大于 1.25m2,对种五轴设置方式没有什么影响。但是第二种五轴设置方式比较困难,因为 1.25m2 的工作台做 A 轴的回转,还要与工作台中间的 B 轴回转台联动确实勉为其难。卧式加工中心的主轴转速一般在 10,000rpm 以上,由于卧式设置的主轴在径向有自重力,轴承高速空运转时径向受力不均等,加上还要采用较大的 BT50 刀柄,一般很高可达 20,000rpm。卧式加工中心快速进给达到 30~ 60m/min 以上,主轴电机功率 22-40KW 以上,刀库容量按需要可从 40 把增加到 160 把,加工能力远远超过一般立式加工中心, 是重型机械加工的。五轴加工中心和五面体加工中心是有很大区别的。中国台湾高峰五轴加工中心和三轴加工中心区别
五轴加工中心作为自动化程度高的智能加工设备常被用于制造中。中国台湾大前定动柱动梁式五轴加工中心有哪些进口品牌
数控卧式加工中心的抗振性是指机床在交变载荷作用下抵抗变形的能力,也称为动刚度,表征了加工中心的动态性能,它包括抵抗受迫振动的能力和抵抗自激振动的能力两个方面。前者习惯上称为抗振性,后者通常称为切削稳定性。强迫振动,强迫振动的震源是:高速旋转零部件的动态不平衡力、往复运动件的换向冲击力、周期变换的切削力等。机床的外部振源是通过地基传给加工中心,也可以使其产生强迫振动,当振源的频率与加工中心某部件(如床身、主轴箱)的某一振型(如弯曲振动、扭转振动)的谐振频率重合时,将会发生共振,使振幅大增,甚至迫使切削无法进行。自激振动,的自激振动是发生在刀具和工件之间的一种相对振动,它在切削过程中出现,由切削过程和机床结构动态性特性之间的相互作用而产生,其频率与加工中心系统的固有频率相近,在一般情况下,自激振动会随着切削力的增加而加剧,切削力越大,自激振动就越剧烈,但切削过程停止,振动也随之消失,因此,抵抗自激振动的能力也成为切削稳定性。中国台湾大前定动柱动梁式五轴加工中心有哪些进口品牌


- 中国台湾协鸿五轴加工中心优越性和优点有哪些 2025-06-19
- 中国台湾大前定动柱动梁式五轴加工中心多少钱 2025-06-19
- 意大利MTT天车式摇篮五轴加工中心旋转中心参数 2025-06-19
- 中国台湾新虎将五轴加工中心 2025-06-19
- 数控立式五轴加工中心机床上海建泽机械维修 2025-06-14
- 中国台湾赫克五轴加工中心转速如何 2025-04-29
- 中国台湾大前COMPACT系列五轴加工中心性能如何 2025-04-29
- 中国台湾丽驰五轴加工中心和三轴加工中心区别 2025-04-29